



Maîtriser G41 & G42 tours CNC : guide pratique compensation outil précise
Usiner profils complexes sur tour CNC exige attention à vraie géométrie outil coupe. Inserts tournage construits avec rayon nez fini pour robustesse et durée vie, pas pointe parfaite. Ignorer cette réalité mène inexactitudes dimensionnelles sur coniques, chanfreins, arcs quand contrôleur assume pointe outil imaginaire.
Solution réside codes compensation outil, G41 et G42. Souvent liés fraisage, ces codes essentiels aussi profilage et contourage tours. Ce guide livre parcours technique clair application G41/G42, construction flux travail fiable, et évitement erreurs transformant bonnes pièces en rebut.
Que sont codes G G41 et G42 ?
En tournage CNC, G41 et G42 instruisent contrôleur décaler trajectoire outil automatiquement, compensant rayon nez outil. Contrôleur décale outil perpendiculairement direction déplacement par valeur rayon stockée table décalages machine.
- G41 (Compensation Outil Gauche) : Appliqué quand outil se déplace gauche contour pièce programmé, regardant direction déplacement outil.
- G42 (Compensation Outil Droite) : Appliqué quand outil se déplace droite contour pièce programmé, relatif direction déplacement outil.
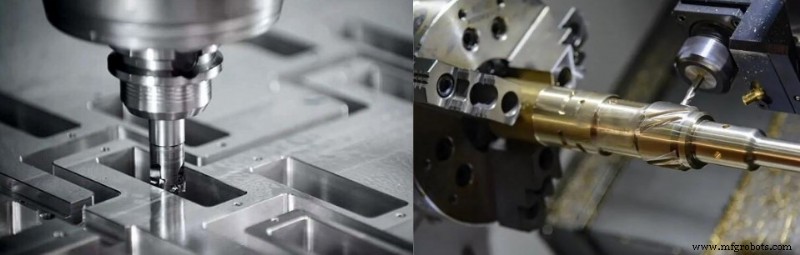
Quand utiliser compensation rayon tours CNC
Compensation rayon inutile coupes droites simples — tournage cylindrique simple ou dressage plat — car rayon outil n'altère pas surfaces parallèles. Mais pour opérations suivantes, G41 et G42 sont essentiels :
- Usinage contours externes/internes complexes où dimensions angulaires/courbes précises requises.
- Passes finition pour assurer tolérance forme précise et fini surface.
- Standardiser programmes pour qu'ils restent indépendants modifications mineures outil ou changements taille.
Comparaison rapide : G41 vs G42 opérations tournage
Sélection code dépend disposition tourelle (avant/arrière) et direction déplacement outil. Supposant configuration tourelle arrière standard, application se décompose généralement :
Code-G Direction Relative Trajectoire Outil Application Tournage Typique
G41 Côté gauche trajectoire Tournage interne, alésage, dressage côté gauche
G42 Côté droit trajectoire Tournage externe (OD) et profilage droite vers gauche
Flux travail étape par étape : Implémenter G41 et G42
Implémenter compensation outil exige effort coordonné entre programme écrit et valeurs stockées contrôleur machine physique. Suivez ces 4 étapes opérationnelles :
Étape 1 : Définir rayon nez outil dans table décalages
Avant exécution programme, entrer rayon nez exact insert dans table décalages outil machine. Exemple : outil tournage standard Outil 1, enregistrer rayon 0,4 mm ou 0,8 mm champ décalage géométrie, et définir code orientation outil indiquant direction pointe.
Étape 2 : Déterminer direction compensation correcte
Examiner trajectoire outil pour décider quel code utiliser. Pour coupe conventionnelle droite-vers-gauche vers mandrin :
- Utiliser G42 pour tournage externe car outil reste droite surface.
- Utiliser G41 pour tournage interne ou alésage car outil reste gauche surface interne.
Étape 3 : Activer compensation avec mouvement linéaire
Activer G41 ou G42 uniquement pendant mouvement avance linéaire — bloc démarrage. Machine requiert mouvement physique appliquer décalage en douceur, donc jamais activer compensation بينما outil à l'intérieur pièce.
Étape 4 : Annuler compensation avec G40
Après coupe terminée, annuler compensation avec G40. Cela désactive logique décalage et retourne contrôleur système coordonnées nominal.
Erreurs courantes éviter compensation outil
Erreurs compensation outil peuvent résulter crashes machine catastrophiques ou rebut dimensionnel. Attention particulière à ces problèmes fréquents :
- Omettre valeur rayon dans contrôleur : Si table décalages machine liste rayon zéro, contrôleur ne calculera aucune compensation, rendant G41 ou G42 inefficaces.
- Activer compensation mouvements rapides : Allumer compensation pendant mouvement rapide cause comportement machine imprévisible car contrôleur tente calculer décalage à vitesse max, menant souvent crash.
- Laisser compensation active : Oublier G40 annuler code peut cause déplacement outil directions inattendues lors rétraction ou changement outil.
- Inverser G41 et G42 : Utiliser mauvais code directionnel cause coupe rayon extra dans pièce ou manque dimension visée entièrement.
Insights pratiques tours industriels
Travaillant avec ou formant sur équipements spécialisés comme tours série SC-CNC, processus programmation intuitif. Ces contrôleurs supportent G41/G42 nativement et offrent paramètres compensation préréglés, apprenants voient ajustements coordonnées temps réel sans lutter réglages complexes. Maîtriser ces codes garantit pièces constantes, précises configurations production variées.
FAQ
Q1 : Pourquoi mon tour CNC coupe angles incorrects sans G41/G42 ?
R1 : Sans compensation, contrôleur calcule trajectoire basé point unique où géométrie outil intersecte. Pointe physique outil ayant rayon, point contact réel se décale pendant coniques/rayons, laissant matière extra ou coupant trop profond.
Q2 : Puis-je activer G41/G42 outil immobile ?
R2 : Non. Contrôleurs CNC requièrent commande mouvement physique appliquer vecteur compensation. Doit programmer code compensation tandem mouvement coordonnée linéaire donner machine espace calculer décalage sécurité.
Q3 : Que se passe-t-il si j'oublie programmer G40 fin coupe ?
R3 : Si étape annulation sautée, machine reste mode compensation. Quand outil position sûre ou rétracte changement outil, il suit chemin décalé, pouvant causer mouvement outil inattendu ou collision physique pièce/machine.
Technologie industrielle
- Guide d'achat de signalisation d'entrepôt : choisir les meilleurs panneaux pour améliorer la navigation et la productivité
- Estampage à Chaud du Métal 101 : Fondamentaux et Meilleures Pratiques
- Les 13 principaux défis du moulage par injection plastique et comment les résoudre
- Guide Pas à Pas : Câblage Panneaux Solaires et Batteries en Série pour Système 24V Fiable
- Maîtriser le Lean Manufacturing : Guide d'Implémentation Étape par Étape pour Économies et Efficacité
- Top 4 applications iPad gratuites pour booster l'efficacité manufacturière
- Fabrication de pièces métalliques de précision & outillage pour systèmes d'injection de carburant
- TWI Partie 3 : Exploiter la pensée scientifique pour l'innovation et la collaboration d'équipe
- Découvrez 6 technologies de pointe en fabrication de moules