



Guide expert usinage, maintenance et manipulation pièces laiton CNC
Le laiton — alliage cuivre et zinc — reste pierre angulaire fabrication précision. Sa conductivité thermique supérieure, résistance corrosion robuste et éclat naturel rendent pièces laiton CNC indispensables industries allant sous-ensembles automobile à électronique haut de gamme. Pourtant, livrer pièces respectant tolérances serrées et finitions impeccables exige usinage discipliné, maintenance méticuleuse, manipulation soignée. Sans rigueur professionnelle, fabricants risquent usure outils, fléchissement pièce, ternissement surface compromettant performance et esthétique.
Qu'est-ce qui pilote usinage laiton CNC réussi ? Trois piliers sous-tendent chaque composant laiton haute qualité : choisir bon grade alliage (ex: C360, C464), optimiser vitesses avances coupe, et contrôler strictement contamination, fléchissement parois minces, manipulation.
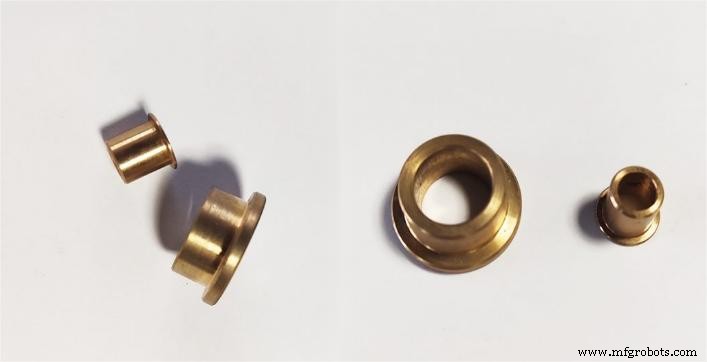
Maîtriser usinage laiton exige compréhension profonde comportement matériau et application techniques mécaniques précises. En tant qu'ingénieurs matériaux CNC, nous équilibrons mécanique outils avec traits métallurgiques pour maximiser rendement et fidélité structurelle.
Choisir bon alliage laiton
Sélection grade laiton approprié première étape décisive. Laiton existe nombreux grades, chacun avec usinabilité, résistance, résilience environnementale distinctes :
| Grade Alliage Laiton | Nom Commun | Caractéristiques Clés & Meilleures Applications |
|---|---|---|
| C360 | Laiton Libre-Usinage | Excellente usinabilité ; teneur plomb trace fournit lubrification inhérente — idéal opérations haute vitesse. |
| C385 | Bronze Architectural | Bonne usinabilité et résistance corrosion — adapté usages décoratifs/structurels nécessitant précision. |
| C464 | Laiton Naval | Résistance supérieure et résistance corrosion exceptionnelle — parfait environnements marins et pièces industrie lourde. |
Sélection et géométrie outils
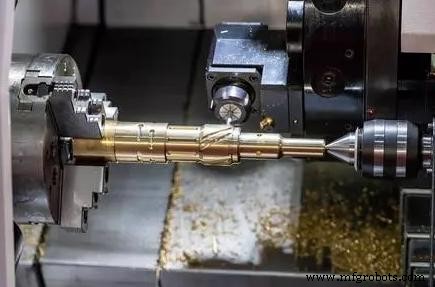
Design outil gouverne contraintes thermodynamiques et mécaniques subies par laiton. Outils acier rapide (HSS) ou carbure préférés pour longévité et résistance usure. Angles dépouille positifs et arêtes vives réduisent forces coupe et améliorent évacuation copeaux. Outils revêtus — TiN ou TiCN — prolongent vie et réduisent friction, prévenant accumulation chaleur localisée.
Vitesses coupe et avances
Haute conductivité thermique laiton permet vitesses coupe élevées. Valeurs Vc typiques 120–300 m/min (400–1 000 ft/min), selon matériau outil et opération. Avances doivent équilibrer productivité et fini surface :
- Ébauche : 0,1–0,3 mm/tr (0,004–0,012 in/tr) pour enlèvement matière rapide.
- Finition : 0,05–0,15 mm/tr (0,002–0,006 in/tr) pour Ra fins.
Optimisation pièces laiton parois minces
Laiton parois minces sujet fléchissement sous forces serrage du à module élasticité plus bas. Utiliser mors sur mesure ou fixations souples distribuer charge uniformément et éviter contraintes écrasement. Réduire paramètres coupe bas enveloppe : faible profondeur passe, avance conservatrice, forces radiales minimales. Séparer cycles ébauche/finition — coupes agressives enlèvent volume quand rigidité haute, passes peu profondes (0,5–2 mm) préservent intégrité structurelle étapes finales.
Refroidissement, contrôle copeaux, bridage
Liquides refroidissement solubles eau gèrent chaleur et atténuent usure outil ; travaux exigeants, huiles coupe non-ferreux réduisent friction. Contrôle copeaux critique — outils brise-copeaux intégrés préviennent copeaux longs/filandreux s'enroulant broche. Évacuation copeaux prompte protège pièce micro-rayures. Surveillance temps réel et systèmes contrôle adaptatif ajustent paramètres automatiquement selon usure outil, forces, vibrations.
Maintenance pièces laiton CNC
Longévité et performance reposent maintenance diligente : préserver fini surface, prévenir corrosion, employer nettoyage/stockage efficaces.
Fini surface et résistance corrosion
- Polissage : Polissage mécanique abrasifs progressivement plus fins pour fini miroir. Polissage chimique acide phosphorique ou composés laiton spécifiques enlève couches microscopiques, rehausse éclat.
- Lustrage : Disques lustrage souples composés fins produisent finis haut brillant ; pression uniforme et mouvement constant évitent surchauffe.
- Électrodéposition : Fine couche nickel/chrome booste dureté et protection. Nettoyage approfondi avant placage assure adhérence et prévient échecs.
Revêtements protecteurs et passivation
- Laques & Vernis : Couche transparente offre protection durable. Pièces doivent sécher complètement avant pulvérisation/brossage et polymériser sans interruption.
- Cires : Faciles appliquer/retirer, cire protection temporaire — idéale objets laiton décoratifs.
Nettoyage et préservation long terme
Nettoyage routine stoppe accumulation saleté/oxydation. Utiliser nettoyants laiton doux non-abrasifs ou solution eau savonneuse tiède, rincer soigneusement, sécher chiffon doux. Pour ternissement, pâte vinaigre-farine ou décapant ternissement commercial restaure éclat original. Stocker environnement sec : sachets gel silice, papier anti-ternissement, mousse rembourrage ou bulles. Maintenir humidité contrôlée et inspections régulières, documenter toutes actions maintenance.
Manipulation pièces laiton CNC
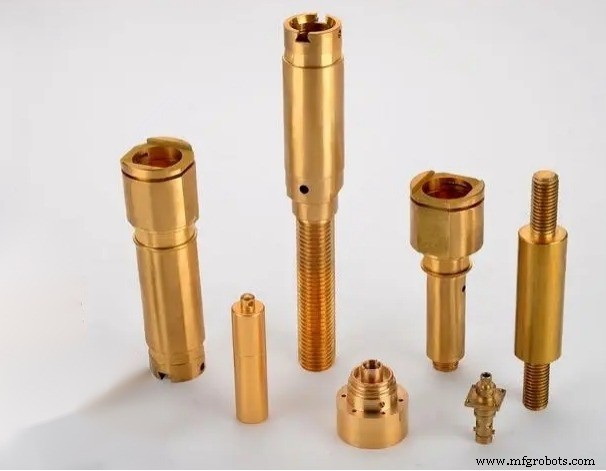
Manipulation appropriée préserve intégrité et fonction. Mauvaise manipulation peut causer dommages physiques ou contamination, sapant performance.
Précautions sécurité et guidelines opérateur
Opérateurs doivent porter EPI : gants nitrile/latex prévenir huiles cutanées tachant laiton, lunettes sécurité protéger contre fragments, et pour applications électroniques, gants ESD-safe, sangles mise terre, poste travail mis terre. Maintenir zones travail propres/organisées éviter rayures accidentelles.
Dépannage problèmes fabrication courants
| Problème | Cause Racine | Solution |
|---|---|---|
| Bavures & Arêtes Vives | Cisaillement sorties coupe | Ébavurer outils manuels, limes, tampons abrasifs ; envisager tribofinition calibrée laiton. |
| Incohérences Dimensionnelles | Dérive thermique, usure outil, vibrations | Calibrer CNC régulièrement, implémenter FAI et inspections en-process. |
| Rayures & Bosses Surface | Empilage incorrect ou manipulation rude | Utiliser rembourrage souple non-abrasif ; éviter empilage direct sans protection. |
| Contamination Surface | Résidus fluides ou mains | Nettoyer outils/pièces agents dégraissants ; assurer rinçage complet avant assemblage. |
Conclusion
Adhérer ces meilleures pratiques élève efficacité usinage, prolonge durée vie pièces, préserve attrait esthétique. Sélection bon alliage, techniques usinage optimales, protocoles maintenance/manipulation rigoureux livrent ensemble composants laiton haute qualité. Amélioration continue — adapter pratiques à votre environnement spécifique — améliore encore résultats production.
Cherchez partenaire usinage laiton CNC fiable ? Pièces laiton parois minces haute tolérance demandent expertise chevronnée et capacités avancées. Contactez JTR Machinery pour produits qualité et support dédié selon vos specs ingénierie.
Articles connexes
Technologie industrielle
- Usinage CNC de pièces en acrylique : Guide complet d'expert
- Circuit d'interrupteur automatique pour éclairage de salle de bain : conception, schéma et fonctionnement
- Le plus grand détaillant alimentaire russe établit une nouvelle norme en matière d'emballage durable
- La conformité RSE paie-t-elle vraiment ? Réalité et perspectives
- Convertir microfarads en kVAR : Calculateur pratique & guide
- Stratégies efficaces pour gérer les non-conformités sur les lignes de production
- Aidez à construire le hub de fabrication des sciences de la vie du New Jersey
- Trois enseignements cruciaux de la crise mondiale de la pénurie de puces
- Sécurisez votre supply chain : quatre questions essentielles pour pérenniser votre entreprise