



Débloquer la puissance cachée : améliorations du contrôle Hurco WinMax méconnues
Il y a eu un certain nombre d'améliorations sur la commande Hurco WinMax ces derniers mois et années que nous n'avons jamais vraiment l'occasion de partager avec nos clients. La commande Hurco est si facile à utiliser et à s'auto-former qu'il arrive souvent que des fonctionnalités négligées puissent être extrêmement utiles et très puissantes si les opérateurs les connaissaient. J'ai pensé que ce serait un excellent sujet d'article pour aider nos utilisateurs à les découvrir et les comprendre s'ils n'en avaient pas connaissance auparavant.
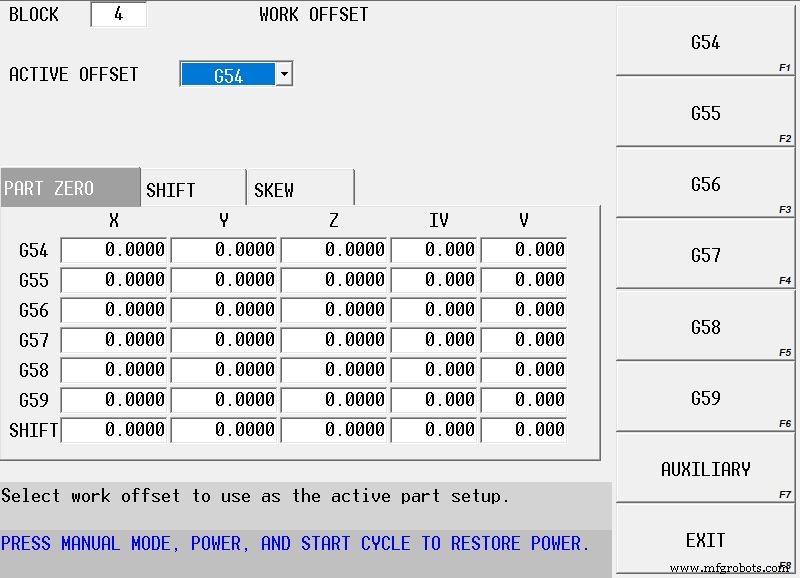
Utilisation des décalages de travail dans les programmes conversationnels (G54-G59, 93 décalages auxiliaires) :
Il arrive souvent qu'il faille basculer entre différentes mises en place sur la machine – par exemple quand vous avez plusieurs opérations installées dans différents étaux sur la table. Auparavant, l'opérateur devait insérer un bloc « Changement de mise en place pièce » dans le programme chaque fois qu'il voulait passer à une coordonnée de mise en place différente, et un autre pour revenir. C'est problématique car si un petit décalage est nécessaire sur l'axe X par exemple, l'opérateur doit localiser CHAQUE bloc de changement de mise en place faisant référence à cet emplacement et le modifier, ce qui peut représenter des dizaines d'endroits dans le programme. En utilisant la fonctionnalité Décalages de travail, le changement peut être fait en un seul endroit (G55 par exemple) et partout où ce décalage de travail est appelé, la modification sera prise en compte.
Le bloc Décalage de travail se trouve dans la section programmation conversationnelle sous l'onglet Divers (Divers, Plus>, Décalage de travail).
Onglet Surépaisseur :
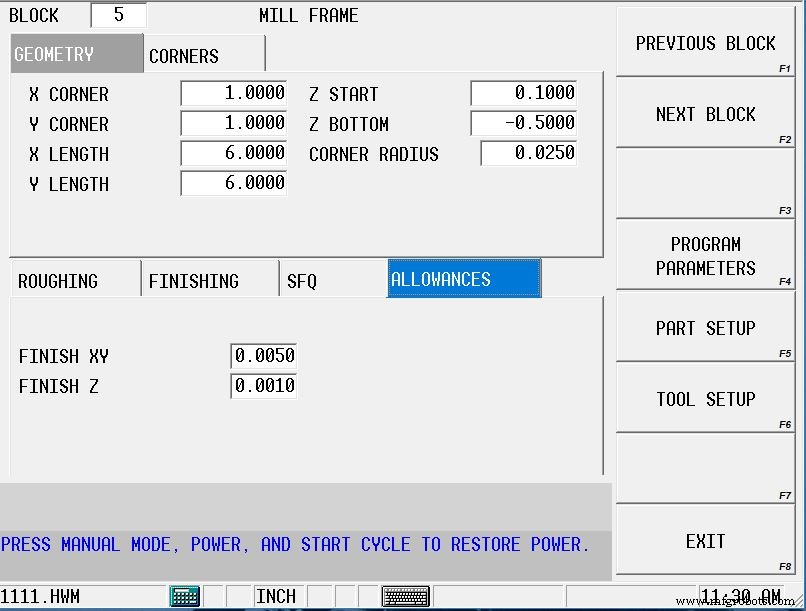
Historiquement sur la commande Hurco, la quantité de matière laissée pour la surépaisseur de finition était un paramètre global situé dans les Paramètres de programme pour tout programme conversationnel. Le défi de ce paramètre « global » apparaît quand il faut changer la surépaisseur pour un bloc particulier, ou si l'on veut laisser de la surépaisseur de rectification sur une fonction avant traitement thermique – ce qui obligeait à mentir à la commande sur le diamètre de l'outil ou la taille de la fonction. En activant l'onglet Surépaisseur dans les paramètres de programme, ces deux problèmes sont facilement résolus.
Avec l'onglet Surépaisseur actif, vous pouvez définir la quantité de matière laissée pour la passe de finition dans chaque bloc conversationnel du programme indépendamment ; et pour éviter de mentir à la commande lors du laisser de surépaisseur de rectification, la surépaisseur ne sera PAS enlevée si vous ne programmez pas d'outil de finition. Cela peut aussi être utile pour le détente d'une pièce pendant l'usinage. Laissez simplement la surépaisseur maintenant, copiez-collez le bloc plus loin dans le programme, puis supprimez les valeurs de surépaisseur.
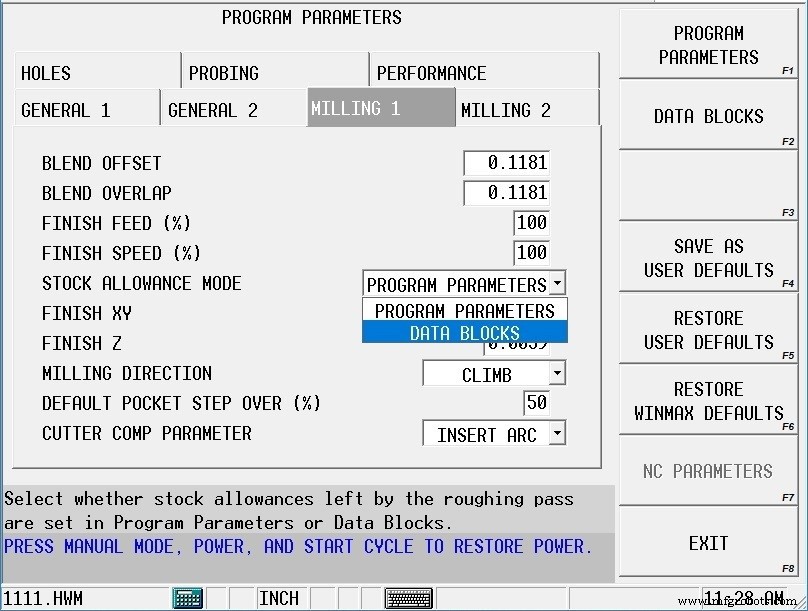
Pour modifier le réglage afin que la commande autorise l'utilisation de l'onglet Surépaisseur, allez dans Paramètres de programme, sélectionnez l'onglet Fraisage 1 en haut de la page, et réglez le Mode Surépaisseur sur BLOC DE DONNÉES. N'oubliez pas d'enregistrer ce réglage comme DÉFAUT UTILISATEUR si vous voulez qu'il devienne le nouveau réglage par défaut pour les futurs programmes conversationnels.
Définition d'une position de retour de référence pour les programmes NC (G28) :
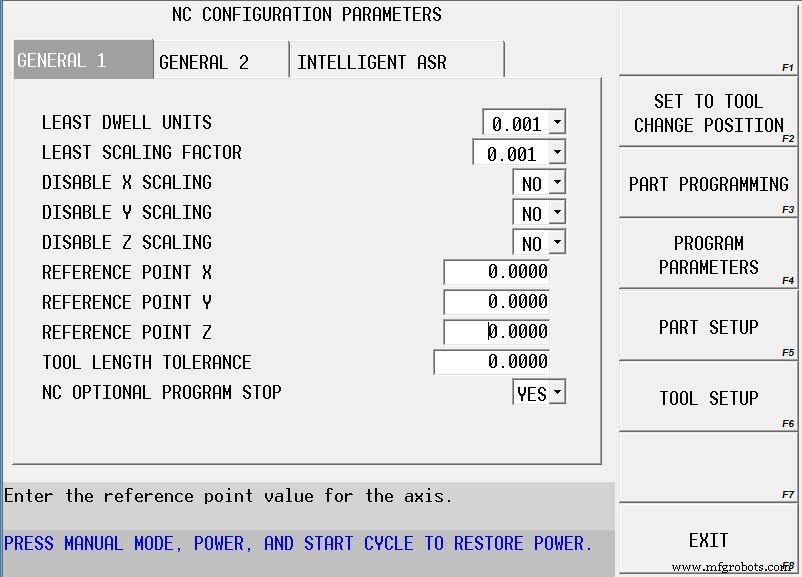
Dans de nombreux programmes NC, l'utilisation de la position de retour de référence G91 G28 XYZ est très courante. Par défaut, ce code envoie la machine à la position de référence (home) pour chaque axe. Cependant, Hurco a prévu un paramètre dans les Paramètres NC qui permet à l'utilisateur de désigner où la machine doit se déplacer lors de l'exécution de la commande G28.
Avec un programme NC actif, sélectionnez PARAMÈTRES DE PROGRAMME depuis l'écran SAISIE, sélectionnez la touche souple PARAMÈTRES NC, sélectionnez la touche souple PARAMÈTRES DE CONFIGURATION NC, et définissez l'emplacement souhaité pour les Points de Retour de Référence X, Y et Z.
Premier décalage de piquage :
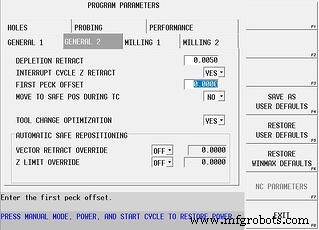
Chaque bloc de programmation conversationnelle possède un champ Z DÉPART et Z FOND pour désigner le point de rapproché et la profondeur finale de toute fonction dans la direction de l'axe Z. Ces blocs ont aussi un champ PROFONDEUR DE PIQUAGE. Parfois, selon les valeurs, l'outil coupera beaucoup de vide en piquant avant de toucher réellement la matière. Le paramètre de programme PREMIER DÉCALAGE DE PIQUAGE peut aider à éliminer ce temps perdu.
Par exemple, avec un Z DÉPART de 0,100" et une profondeur de piquage de 0,025", la commande commencera à piquer à 0,100" au-dessus de la pièce, ce qui prendra 5 piquages complets avant que l'outil ne commence à enlever de la matière. En réglant le paramètre PREMIER DÉCALAGE DE PIQUAGE à 0,100", la commande forcera l'outil à se positionner au Z DÉPART, puis à décaler vers le bas du montant du décalage, et à commencer le piquage à partir de ce nouvel emplacement. Dans notre exemple, la matière serait enlevée dès le premier piquage, éliminant tout temps mort. Ce paramètre se trouve dans l'onglet GÉNÉRAL 2 des Paramètres de programme.
Afficher les désignateurs d'axes au lieu de IV et V avec le réglage universel rotatif par défaut :
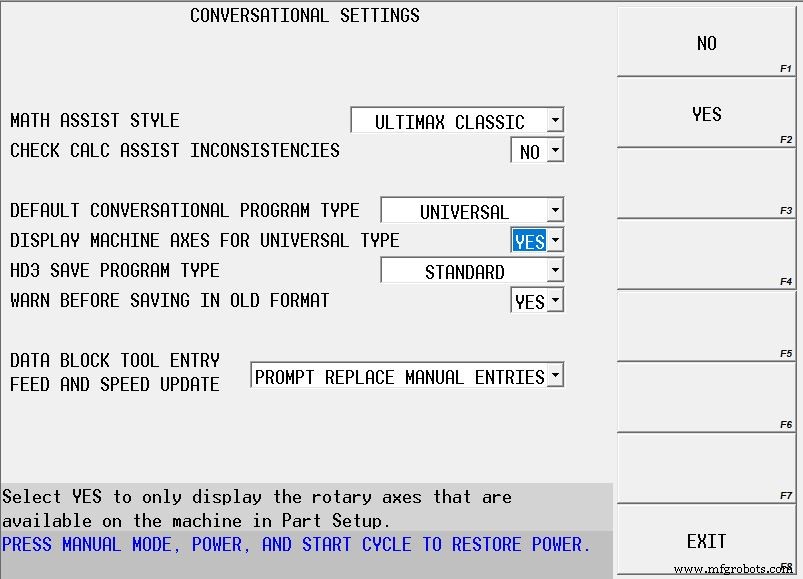
Lors de la création d'un nouveau programme conversationnel, le réglage par défaut pour le type de programme est UNIVERSEL ROTATIF, ce que nous recommandons pour de nombreuses raisons. Cependant, quand le type de programme est Universel Rotatif, l'écran de mise en place de la pièce affiche X, Y, Z, IV et V comme axes de la machine, quel que soit le type de machine. Sur les machines 5 axes, cela peut être déroutant car cela n'affiche pas les vrais axes de la machine, et sur les machines 3 axes c'est confus car il n'y a pas de 4e ou 5e axe.
Pour changer ce comportement, modifiez un paramètre de préférence utilisateur. Appuyez sur la touche AUXILIAIRE sur le panneau de commande, sélectionnez l'icône ÉCRAN UTILITAIRE dans le menu contextuel, sélectionnez la touche souple PRÉFÉRENCES UTILISATEUR, sélectionnez RÉGLAGES CONVERSATIONNELS, et réglez AFFICHER AXES MACHINE POUR TYPE UNIVERSEL sur OUI.
Sur les machines 4 et 5 axes, la commande affichera les vrais désignateurs A, B ou C pour les axes, et sur les machines 3 axes, elle supprimera l'affichage des axes supplémentaires. Cela ne changera PAS le comportement des programmes existants et aucune modification de programmation ne sera nécessaire pour les futurs programmes. Cela simplifiera simplement l'affichage.
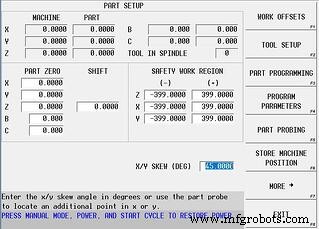
Utilisation du champ X/Y SKEW (DEGRÉ) sur l'écran de mise en place de la pièce :
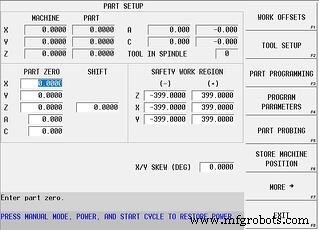
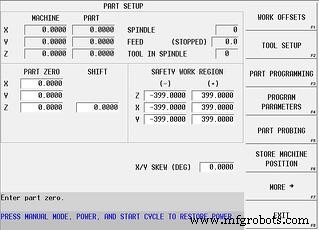
En entrant une valeur dans le champ prévu sur l'écran de mise en place de la pièce, un programme entier peut être décalé (skew) pour n'importe quel but. Par exemple : si le programme est usiné dans une orientation non tournée comme d'habitude, mais que la pièce doit être placée sur la machine avec un angle de 45 degrés pour s'adapter à la mise en place, une valeur de 45 degrés peut être entrée dans le champ et tout le programme s'exécutera à l'orientation tournée.
Bien que le but prévu de ce champ soit la palpation d'une pièce pour détecter le décalage, il s'est avéré très utile pour la saisie manuelle de valeurs pour des raisons comme dans notre exemple.
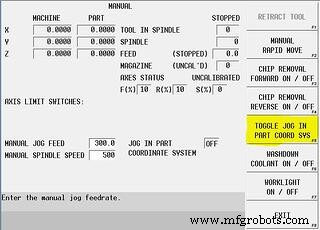
Jog selon le système de coordonnées de travail actif (courant) :
De même que l'angle SKEW mentionné ci-dessus pour la programmation, il arrive qu'il faille déplacer manuellement (jog) la machine selon le système de coordonnées de pièce décalé (actif). Pour ce faire, il suffit de sélectionner un bouton de mode dans les écrans de configuration des fonctions manuelles.
Appuyez sur le bouton de mode MANUEL sur le panneau de commande, sélectionnez la touche souple CONFIGURATION FONCTIONS MANUELLES, et sélectionnez la touche souple BASculer JOG EN COORD SYS PIÈCE. Maintenant, avec cette bascule active, chaque fois que l'axe X ou Y est déplacé manuellement, à l'aide de la molette ou des boutons de jog, les deux axes X et Y se déplaceront en conséquence, déplaçant l'outil le long du bord correspondant de la pièce. Pour désactiver cette fonctionnalité, basculez à nouveau la touche souple. Cette fonctionnalité est également disponible pendant une interruption de cycle sur une machine 5 axes quand un plan transformé est actif.
commande numérique par ordinateur
- Identifier et gérer les feature gaps dans les applications SaaS
- Maîtriser le contrôle des capteurs et actionneurs sur Raspberry Pi : Accéléromètre, Servo et Streaming de données
- L'Université du Tennessee lance le Centre de Fiabilité et Maintenabilité, recentrant sur l'excellence en fiabilité
- Arburg dévoile l'Allrounder 1120H : plus grande presse aux USA, design primé et commandes avancées
- Guide de configuration et d'utilisation facile pour le système de contrôle SYNTEC
- Maîtriser l'interruption de cycle sur les commandes CNC Hurco : guide étape par étape
- Maximiser l'Efficacité : Fonctionnalités et Avantages des Logiciels de Gestion de Stock
- Locations fiables d'énergie et CVC pour un contrôle climatique sans faille
- Guide Essentiel : Contrôle Qualité et Inspection en Usinage CN