



Mesure de Rectitude de Précision pour Petits Composants Métalliques
Où le Qualitatif Bat le Quantitatif
Chez Metal Cutting Corporation, où chaque jour nous produisons des milliers de tiges, tubes et fils coupés à longueur, la rectitude est une caractéristique avec laquelle nous travaillons fréquemment. C'est parce que quand nous rectifions sans centre, nous obtenons des résultats optimaux quand les pièces que nous rectifions sont droites.
De plus, nos clients indiquent souvent la rectitude comme une caractéristique importante de leurs pièces, avec le positionnement et d'autres caractéristiques de tolérancement géométrique.
La rectitude est particulièrement importante pour les fils, goupilles, tubes et autres pièces cylindriques qui doivent s'insérer dans un alésage ou s'assembler avec une autre pièce. La rectitude du matériau affectera également la perpendicularité de la coupe d'extrémité, donc même quand la rectitude elle-même n'est pas indiquée sur un dessin, si la perpendicularité l'est, le matériau de départ doit être droit.
Qu'est-ce que la Rectitude ?
Plutôt que la rectitude de surface, qui est un indicateur de planéité le long d'une ligne sur la surface d'une pièce, la rectitude avec laquelle nous travaillons est une indication de combien de courbure (arc) est permise dans l'axe d'une pièce.
Cette rectitude d'axe, pour ainsi dire, est symbolisée en GD&T par une ligne droite et est généralement indiquée sur un dessin technique comme étant dans une mesure X sur une longueur Y — par exemple, 0,001" (0,0254 mm) sur 1,0" (25,4 mm). Cela signifie que sur une longueur de 1" de fil, tube ou tige, il ne peut pas y avoir d'arc mesurant plus de 0,001" à son sommet.
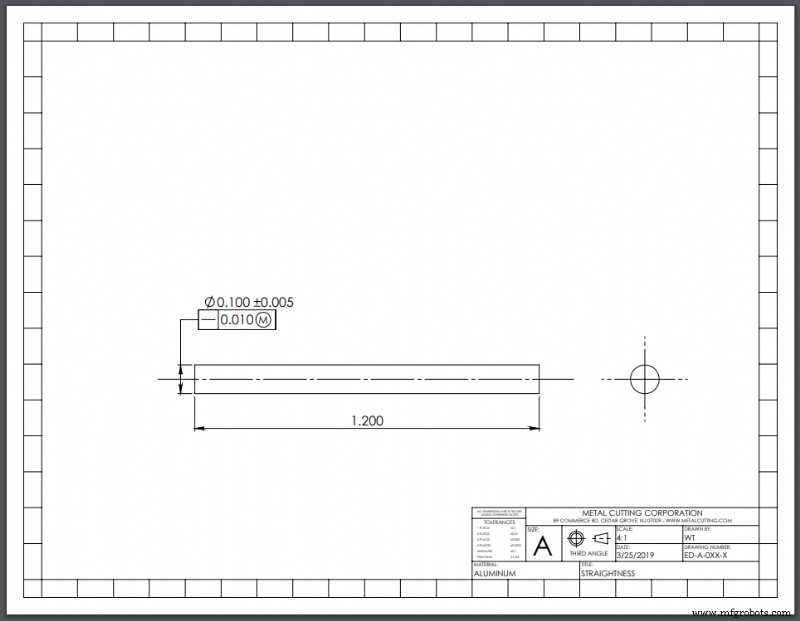
Il existe une gamme de standards ASTM pour divers matériaux, comme la spécification ASTM B387-10 pour barres, tiges et fils en molybdène et ses alliages ; elle spécifie l'exigence de rectitude comme 0,050" (1,27 mm) sur 1' (304,8 mm) de longueur.
Si seulement les choses étaient aussi simples !
La Controverse de la Mesure
La partie délicate est que l'appel de rectitude d'axe est sujet à beaucoup d'interprétation.
Si vous aviez un arc absolument parfait de X ou moins et trouviez que vous aviez le même arc sur chaque section de longueur Y sur toute la pièce, alors vous pourriez dire qu'elle atteint la rectitude spécifiée X sur Y fois multiplié sur la longueur totale. Cependant, beaucoup soutiendraient que ce n'est simplement pas la réalité et donc pas une mesure précise de la rectitude.
En fait, la question de déterminer la rectitude sur toute la longueur d'une pièce est surprenamment controversée, et les opinions sur la façon de la mesurer sont nombreuses et variées.
D'une part, il n'existe pas d'arc parfait. Quand vous regardez toute la longueur d'une pièce, il y a pratiquement toujours des incohérences, avec certaines zones légèrement plus courbées et d'autres plus droites.
De plus, les résultats dépendent de l'examen de tout intervalle Y sur toute la longueur de la pièce dans un ou deux plans. Si vous bougez d'un pouce ou même d'une fraction de pouce de chaque côté, vous regardez un intervalle Y différent et ainsi de suite, exponentiellement.
Par conséquent, il y a un nombre illimité d'intervalles Y à considérer. Comment pourrait-on éventuellement regarder chaque intervalle ou décider lesquels représentent fidèlement toute la pièce ?
Une Approche Plus Directe
Plutôt que de débattre sur comment mesurer, ici chez Metal Cutting nous utilisons une approche simple basée sur la spécification ASTM F2819. Elle fournit quatre méthodes de test standard pour mesurer la rectitude de barres, tiges, tubes et fils à utiliser pour les dispositifs médicaux.
Méthodes quantitatives de mesure de la rectitude
Deux des méthodes de test sont quantitatives, produisant un nombre qui représente la mesure de rectitude.
Avec le test de l'écart, la pièce est roulée sur une surface plane et le plus grand écart trouvé entre la surface plane et la pièce est mesuré en utilisant une goupille, un micromètre ou algum type d'échelle linéaire.
Avec le test de lecture totale indiquée (TIR), le matériau est placé entre des blocs en V et un indicateur prend des mesures pendant que le matériau tourne d'un tour. Les lectures maximale et minimale sont ensuite utilisées pour calculer le TIR.
Le problème avec ces deux tests est que ces mesures peuvent être très difficiles à effectuer, surtout avec les très petits diamètres que nous travaillons typiquement chez Metal Cutting Corporation.
De plus, il peut être facile d'introduire des erreurs lors de la prise des mesures ; par exemple, lors de l'insertion d'une goupille dans un minuscule écart, il est facile de soulever accidentellement la pièce et d'altérer la mesure.
Méthodes qualitatives de mesure de la rectitude
À cause de cela, ici chez Metal Cutting nous optons généralement plutôt pour les tests qualitatifs qui utilisent des méthodes simples passe/échec pour déterminer la rectitude.
Avec le test du roulement au doigt, une pièce est roulée sur une surface plane et si la pièce vacille, elle échoue. Si la pièce ne vacille pas, elle passe et est considérée comme suffisamment droite.
Comme son nom l'indique, le test de plaque plane inclinée implique une plaque plane placée sur une inclinaison pour tester la rectitude par passe/échec.
Le nombre de degrés auquel l'inclinaison est réglée est basé sur le diamètre de la pièce (ou tel que convenu entre le client et le fournisseur), qui est ensuite placée au sommet de la plaque inclinée et donnée une légère tape pour mettre la pièce en mouvement. Si elle roule rapidement et facilement vers le bas, la pièce passe et est considérée comme droite ; si la pièce s'arrête, elle échoue au test.
Réussi à Maintes Reprises
Chez Metal Cutting, notre expérience nous a montré encore et encore que les mesures réelles de rectitude ne sont généralement pas nécessaires. Pour nos besoins, nous nous soucions généralement pas de ce que sont les chiffres — nous nous soucions que nous puissions rectifier sans centre une pièce avec succès et qu'elle qualifie comme droite pour son utilisation finale dans l'application du client.
Même là où les clients ont spécifié une rectitude X sur Y, nos méthodes de test faciles et définitives n'ont jamais échoué à répondre aux exigences des clients.
Dans les rares cas où nous savons qu'il y aura une courbure — comme avec une opération de triage agressive ou de sablage — ou que le matériau avec lequel nous commençons est courbé/arqué, Metal Cutting pourrait alors utiliser une version passe/échec du test de l'écart pour déterminer si l'extrémité de la pièce est dans la spécification sur la longueur de la pièce.
Pour atteindre la rectitude, ainsi que le parallélisme, les coupes d'extrémité perpendiculaires et d'autres caractéristiques GD&T importantes, notre objectif est la rentabilité ainsi que des pièces de haute qualité à tolérances serrées. À cette fin, nous trouvons que les méthodes de test qualitatives que nous utilisons pour la rectitude et d'autres caractéristiques nous aident constamment à garder les coûts de production sous contrôle tout en livrant les résultats dont nos clients ont besoin.
Technologie industrielle
- Applications impression 3D métal : cas d'usage avancés – Partie 2
- Applications impression 3D métal : prototypage & outillage – Partie 1
- Meilleures finitions métal brut pour pièces & boîtiers tôlerie – Guide expert
- Services d'usinage de petites pièces de précision pour l'excellence industrielle
- Ébavurage Efficace, Sans Bavure, pour Petites Pièces Métalliques à Haut Volume
- Polissage de précision des métaux : solutions de pointe pour pièces imprimées en 3D
- Du grand au micro : maîtriser les petites pièces en découpe métallique CNC
- Mesure Précise de la Perpendicularité pour Petites Pièces Métalliques – Guide et Techniques
- Maîtriser les Tolérances de Circularité pour Petites Pièces Métalliques pour une Fabricabilité Optimale