



Solutions éprouvées aux défauts courants de l'usinage CNC
La machine-outil CNC est une machine automatique efficace, intégrant les avancées technologiques en informatique, automatisation, servo-commande, mesure de précision et mécanique de précision, constituant une technologie de contrôle industriel émergente. Grâce à ses bonnes performances économiques et sa haute productivité, elle occupe une place de plus en plus importante en production. Cependant, une fois le système CNC en panne, le taux d'utilisation de la machine chute et l'efficacité du système diminue. Cet article discute les méthodes générales de diagnostic et de maintenance du système CNC, basées sur l'expérience réelle, pour améliorer l'efficacité de l'usinage CNC.
Diagnostiquer le défaut par des moyens physiques
Le personnel de maintenance observe attentivement les différentes parties du système via les phénomènes anormaux (lumière, son, odeur) lors de la panne, et réduit la panne à un module ou un circuit imprimé.
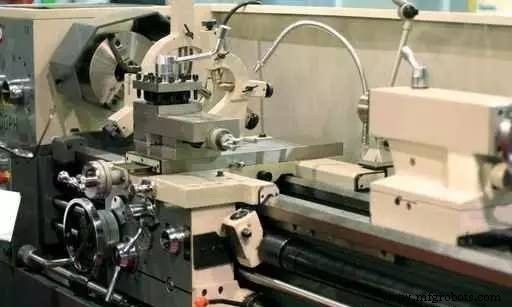
Exemple :
Pendant l'usinage, la machine s'arrête brutalement. Ouverture de l'armoire CNC : le fusible principal du moteur de l'axe Y est grillé. Après inspection minutieuse des composants liés à l'axe Y, on découvre que la gaine du câble d'alimentation du moteur Y est entaillée par un objet dur, touchant le châssis, causant un court-circuit. Après remplacement du câble, la panne disparaît et la machine revient à la normale.
Diagnostiquer le défaut via l'affichage direct sur la machine
La fonction d'auto-diagnostic du système CNC est un indicateur clé de ses performances. Elle surveille l'état du système en permanence. En cas d'anomalie, elle affiche immédiatement l'alarme sur l'écran CRT ou indique la cause approximative par diode, méthode la plus efficace en maintenance.
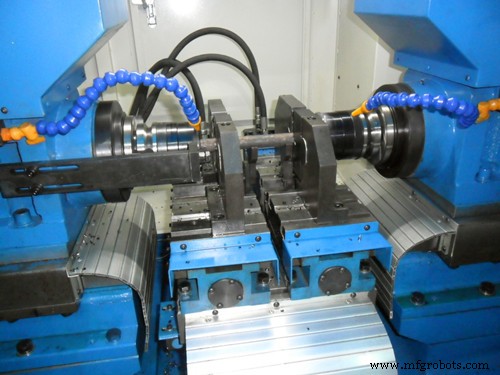
Exemple :
Tour CNC AX15Z, système FANUC10TE-F, affichage défaut :
FS10TE1399B
ROMTEST: END
RAMTEST:
L'écran indique que le test ROM a réussi et le test RAM a échoué. L'échec du test RAM n'implique pas nécessairement une panne de RAM ; cela peut être une perte de paramètres en RAM ou un mauvais contact de la batterie. Après vérification, la cause est un mauvais contact de la batterie ; après remplacement, le phénomène disparaît au démarrage.
Diagnostiquer le défaut via CAM (test de programme de fonction)
La méthode de test de programme de fonction consiste à compiler les fonctions communes et spéciales du système CNC en un programme de test (programmation manuelle ou automatique), l'envoyer au système CNC, et le faire exécuter pour vérifier l'exactitude et la fiabilité de la machine pour ces fonctions, déterminant ainsi la cause possible de la panne.
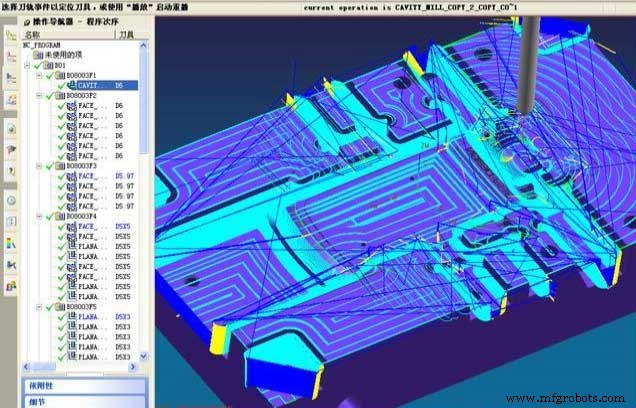
Exemple
Une fraiseuse CNC avec système FANUC6M présente un phénomène de rampage lors de l'usinage de courbes. En utilisant un programme de test auto-compilé, la machine fonctionne correctement et exécute toutes les actions prévues, indiquant que le système CNC est normal. Vérification du programme d'usinage de courbe : la commande G61 est utilisée (inspection à chaque pas), causant le rampage. Remplacement de G61 par G64 (mode coupe continue) élimine le rampage.
Diagnostiquer le défaut par échange (méthode de secours)
La méthode d'échange consiste à remplacer les pièces suspectes par des circuits imprimés de rechange, gabarits, puces ou composants après analyse de la cause générale, réduisant ainsi la panne au niveau du circuit ou de la puce.
Exemple
La table rotative du centre d'usinage TH6350 tourne continuellement après levée, sans décélération, sans alarme. Cela peut venir d'une panne du contrôleur de position simple de la table. Pour confirmer, on utilise la méthode d'échange : le contrôleur de position du magasin d'outils est presque identique. On les échange, on réinitialise le contrôleur du magasin selon les réglages de la table. Après échange, le magasin tourne continuellement, la table fonctionne normalement, confirmant la panne dans le contrôleur de la table.
Diagnostiquer le défaut par vérification des paramètres
Lorsqu'une panne survient, il faut vérifier les paramètres système. Leur modification affecte directement les performances de la machine, pouvant la rendre inopérante. Les paramètres sont stockés en mémoire à bulles magnétiques ou CMOS RAM alimentée par batterie. Interférences ou tension batterie insuffisante causent perte ou modification des paramètres, créant la confusion. En vérifiant et corrigeant les paramètres, on élimine la panne.
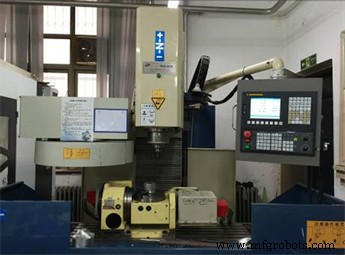
Exemple :
Rectifieuse CNC G18CP4, système FANUC11M, panne rendant la machine inopérante, sans alarme sur l'écran CRT.
Conclusion
Après vérification de toutes les parties, le dispositif CNC et les unités de connexion sont bons. L'analyse conclut à une confusion des données stockées en mémoire à bulles magnétiques due à des interférences externes. Après effacement complet et réintroduction des paramètres selon le manuel, la machine revient à la normale. Outre les méthodes décrites, il existe aussi la méthode de comparaison de mesures, méthode de percussion, méthode de chauffage local, méthode de tirage de tension, méthode de détection en boucle ouverte. L'utilisation combinée et flexible de plusieurs méthodes permet d'analyser la panne et de réduire progressivement son champ, atteignant le but du dépannage.
Technologie industrielle
- Stratégies intelligentes pour réduire les coûts des pièces usinées CNC
- L'usinage CNC expliqué : types et applications des machines à commande numérique
- Découvrez les six types essentiels de machines d'usinage CNC
- Comment l'IA et l'apprentissage automatique révolutionnent l'usinage CNC
- Usinage CNC : Avantages et Limites pour la Fabrication de Précision
- Comprendre l'usinage CNC 5 axes : avantages et applications
- Machine CNC perçage-taraudage : solutions précision perçage et taraudage
- Métaux essentiels pour l'usinage CNC de précision : matériaux et applications
- Usinage CNC de précision : la sécurité avant tout - production experte, risques minimisés