



Maîtriser le Post-Traitement en Impression 3D Industrielle : Stratégies Éprouvées pour des Pièces Fonctionnelles, Esthétiques et Précises
Les pièces fabriquées par addition (FA) sont rarement complètes quand elles sortent du plateau d'impression ou quittent la chambre de construction. Voici cinq stratégies pour les rendre fonctionnelles, esthétiques et plus précises.
Malgré les meilleurs efforts des fabricants d'imprimantes 3D industrielles, les pièces en plastique ou métal sortant de leurs machines ont généralement besoin de travail additionnel avant d'être considérées comme finies.
Cette étape dans la production de pièces finies est connue sous le nom de post-traitement, et c'est un mal nécessaire dans le monde de la fabrication additive.
Cela inclut l'usinage, le traitement thermique, le meulage et d'autres processus abrasifs. Cela implique aussi des opérations de finition comme la peinture et le placage, et des technologies plus ésotériques dont nous discuterons plus en profondeur.
Des Couches, Supports et Précision
Il y a de nombreuses raisons de post-traiter les pièces imprimées en 3D.
Pour commencer, la plupart de ces pièces sont construites à partir de couches fines comme du papier de métal, plastique ou matériaux composites. Et pas contrairement aux bords d'un livre de poche, les surfaces d'une pièce imprimée portent une apparence distinctement en escalier, qui selon son application et exigences cosmétiques, doit être rendue lisse avant utilisation.
Éliminer les surfaces rugueuses aide aussi à éliminer les concentreurs de contrainte qui peuvent mener à la fissuration, une considération importante pour les pièces porteuses de charge.
La plupart des pièces imprimées en 3D nécessitent des supports temporaires pendant le processus de construction. Ces structures d'échafaudage aident à prévenir le recourbement vers le haut ou l'affaissement vers le bas des couches et sections (selon le processus FA), et elles maintiennent la déformation induite par la chaleur au minimum. Une fois la pièce complète, ces structures de support doivent être enlevées, généralement par des moyens mécaniques ou abrasifs — comme vous le verrez, cependant, parfois un bain chaud fera l'affaire.
Dernier, mais certainement pas le moindre, est la précision de la pièce. Quelque soit sa liberté de conception immense et les opportunités qu'elle présente pour des pièces fortes mais légères, l'impression 3D n'est pas encore très précise, du moins par les standards de fabrication conventionnels. Il y a la rugosité de surface déjà décrite à gérer, ainsi que le planéité, la rondeur et tout le reste. En résultat, les trous doivent être alésés ou forés, les paliers tournés droits, les surfaces de montage fraisées planes. C'est pourquoi de nombreuses pièces imprimées en 3D — et certainement celles en métal — font un tour à l'atelier d'usinage après impression.
Stratégies pour le Succès du Post-Traitement en Impression 3D
Heureusement, un certain nombre d'entreprises d'équipement — ainsi que les fabricants d'imprimantes 3D eux-mêmes — prennent des mesures pour adresser ces lacunes de la FA.
Ce travail deviendra encore plus important alors que les quantités de production augmentent et que l'additive évolue en un processus principal. Bien que les processus secondaires ne disparaîtront jamais (un fait dont les fabricants soustractifs sont aussi conscients), ces entreprises rendront au moins la vie plus facile pour ceux qui impriment des pièces pour vivre.
Bernie Kerschbaum est le PDG d'une telle entreprise : Rosler Metal Finishing USA, basée à Battle Creek, Michigan. Kerschbaum suggère que les concepteurs de produits et fabricants devraient faire leurs devoirs quand il s'agit du post-traitement des pièces imprimées en 3D, de préférence bien avant que l'impression ne commence.
« Personne n'offre une technologie de finition taille unique, et beaucoup de fois ce n'est pas un processus unique non plus », dit Kerschbaum.
Il offre l'exemple d'un prototype de bouteille de shampoing imprimé en 3D qu'il a assisté un grand client de produits de consommation avec il y a quelques années, un qui nécessitait une finition vibratoire extensive pour atteindre le même aspect et sensation que son homologue de production moulé par injection plastique. D'autres pièces exigent le grenaillage humide ou sec pour niveler les surfaces rugueuses, tandis que certaines nécessitent plusieurs opérations de finition pour atteindre la lisseur désirée. La coloration avec teinture ou peinture est aussi assez commune, tout comme le polissage, le meulage de surface et l'application de revêtements protecteurs.
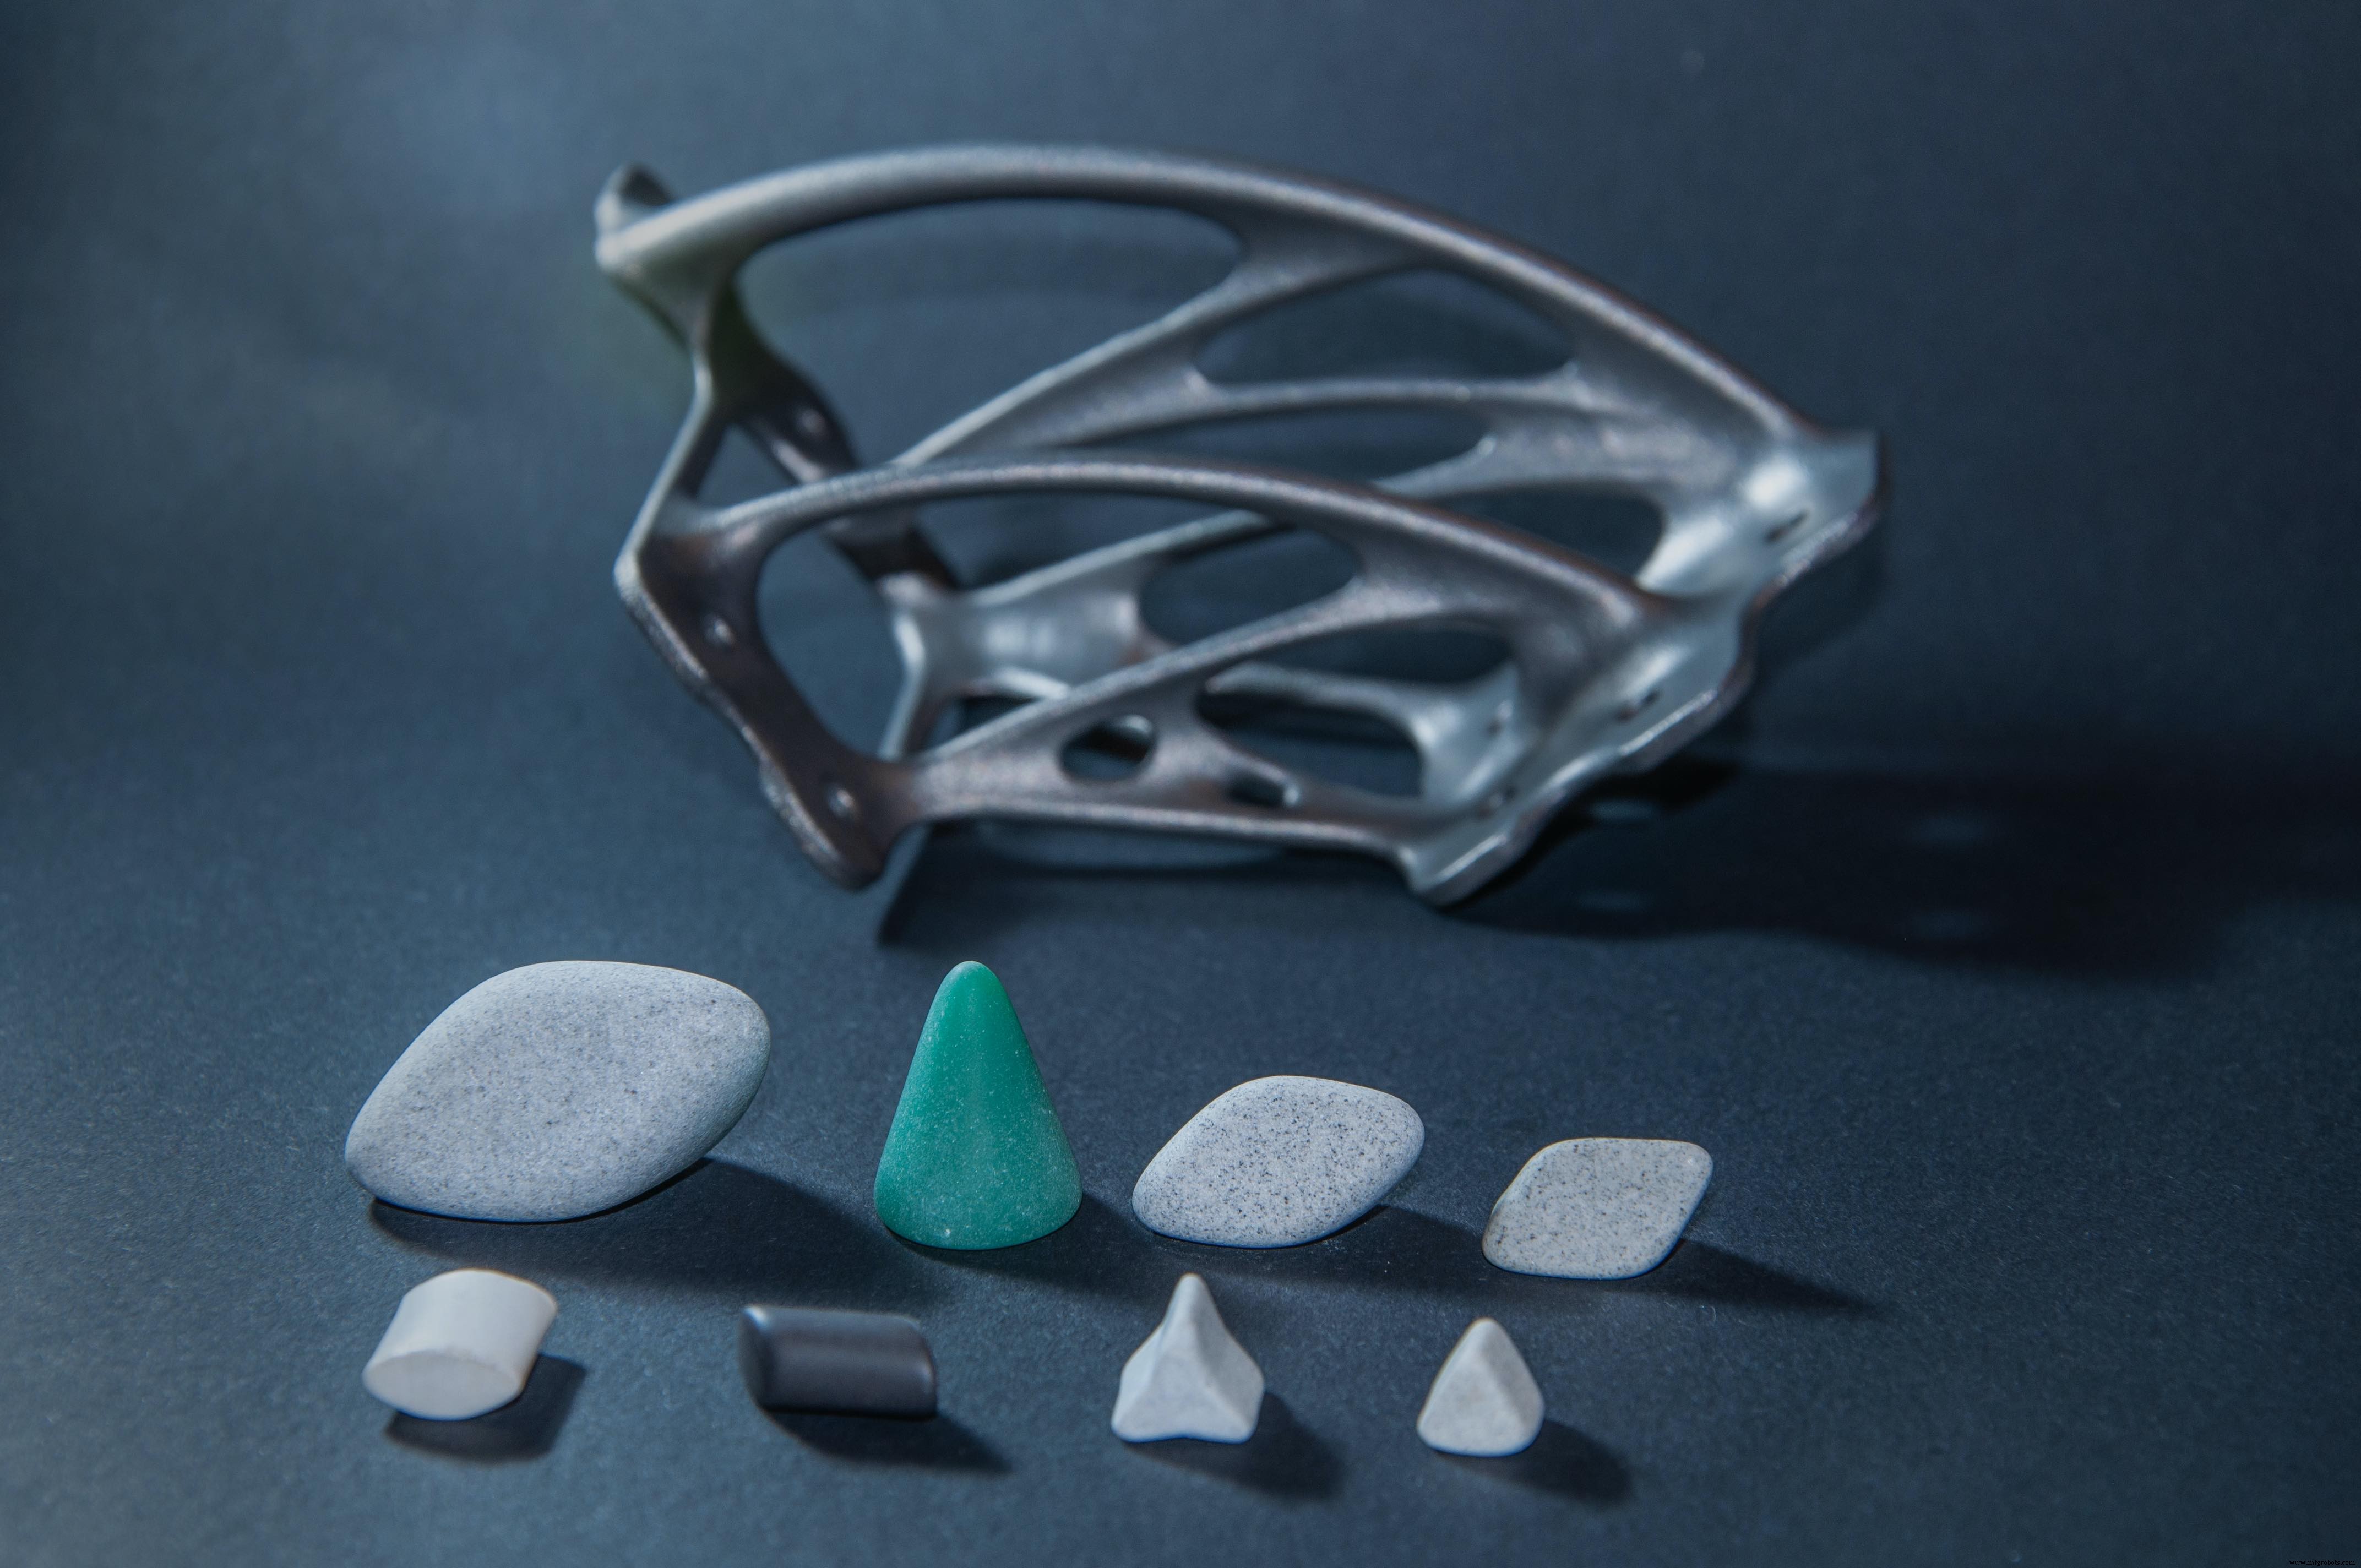
Kerschbaum continue à lister les diverses étapes nécessaires avant que ces et autres opérations de post-traitement puissent être effectuées.
Celles-ci incluent le déballage des pièces du « gâteau » dans le cas des imprimantes à lit de poudre et jet de liant. Il y a l'enlèvement des structures de support et de la poudre libre ou frittée des surfaces de composants, ainsi que le lissage et le nettoyage des passages internes. Si les quantités le justifient, chacune de ces opérations peut être effectuée de manière automatisée en utilisant un des divers systèmes de production de la marque AM Solutions de l'entreprise, ou fait à l'ancienne : ponçage, lissage et polissage fastidieux à la main.
« Beaucoup de fois vous commencez avec une finition de surface assez rugueuse, mais selon les besoins du client, nous sommes capables de la ramener à un Ra dans les bas dizaines ou même chiffres uniques sans trop de difficulté », dit Kerschbaum. « Le grenaillage et la finition de masse se sont avérés être des processus très efficaces et économiques pour les pièces fabriquées par addition. »
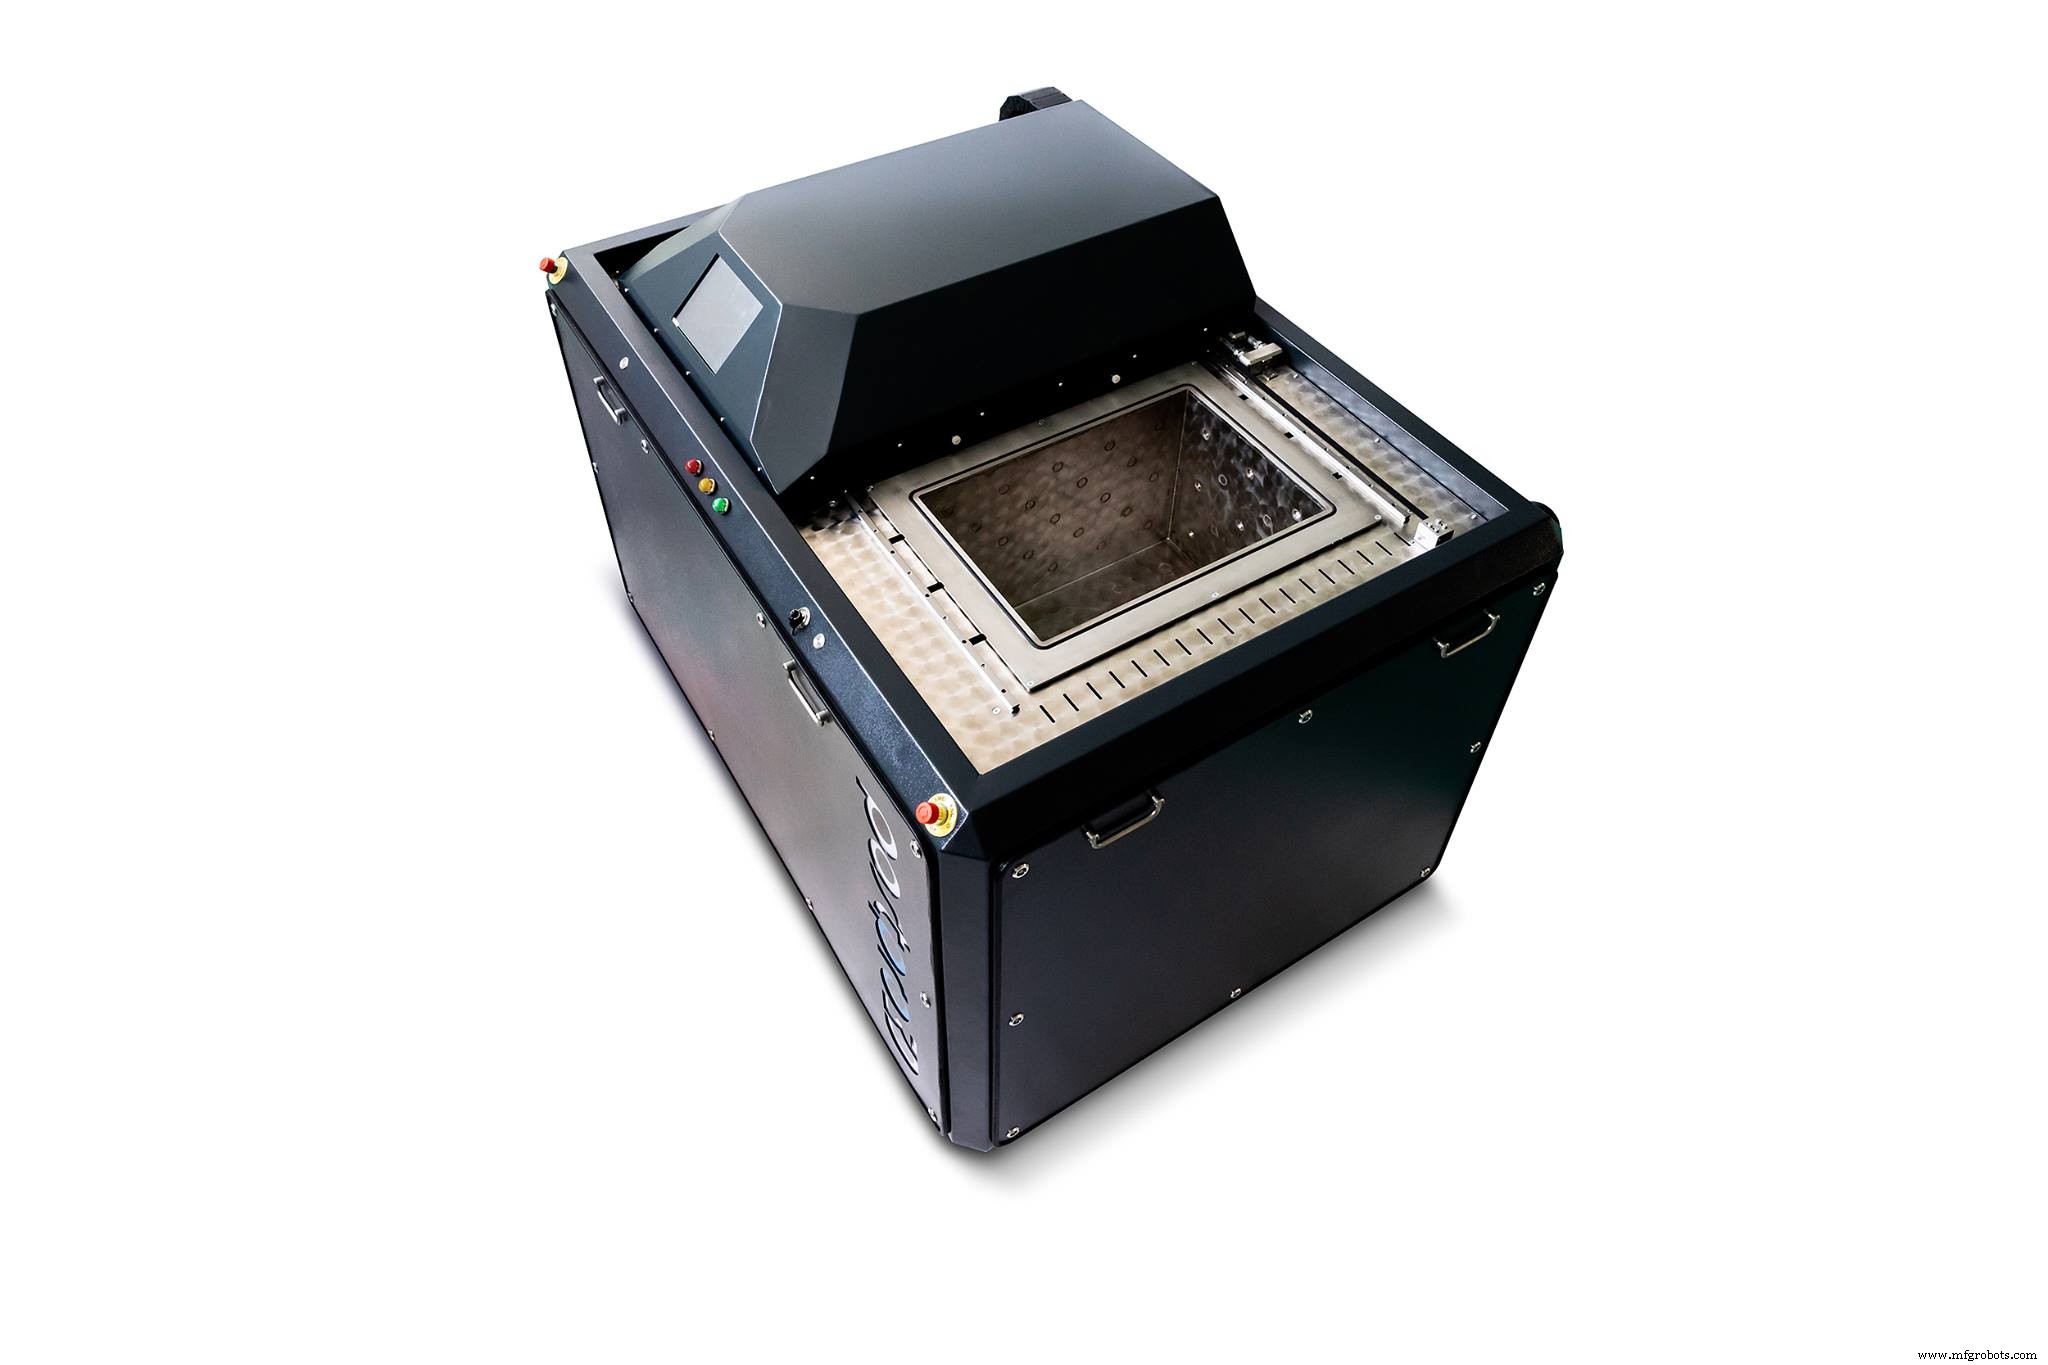
Pour le post-traitement des pièces polymères, Luis Folgar, vice-président exécutif d'Additive Manufacturing Technologies (AMT) Inc. de Cedar Park, Texas, offre une alternative : un de ses systèmes automatisés PostPro 3D et PostPro SF50.
Les deux utilisent une vapeur chimique propriétaire qui est « sûre à utiliser, relativement peu coûteuse, et avant tout, durable » pour lisser la surface des pièces imprimées avec lit de poudre, fusion multi-jet, et technologies basées sur l'extrusion.
Les polymères candidats incluent le nylon, ABS (acrylonitrile butadiène styrène), PC (polycarbonate), polypropylène, TPU (polyuréthane thermoplastique) et TPE (élastomère thermoplastique), Ultem et matériaux chargés verre ou carbone, « avec PEEK (polyéther éther cétone) et PAEK (polyaryléthercétone) arrivant bientôt », dit Folgar.
Des finitions de surface de pièce jusqu'à 1 µm Ra (40 µin Ra) sont possibles, ajoute-t-il, avec une dégradation dimensionnelle de pas plus de 0,4 %, porosité de surface et fissuration réduites, et caractéristiques de couleur améliorées dans la pièce finie. Comme avec Rosler et d'autres fournisseurs, AMT offre aussi des systèmes automatisés de dépoudrage et grenaillage.
Felipe Castañeda est un designer industriel et directeur créatif pour MakerBot à Brooklyn, New York, une filiale de Stratasys. Il note que, pour les pièces faites avec FFF (fabrication par filament fondu), l'une des façons les plus efficaces d'enlever les structures de support post-impression est par l'utilisation de matériaux dissous.
Le premier de ceux-ci est le PVA (alcool polyvinylique), un polymère doux, biodégradable qui fond quand exposé à l'eau tiède du robinet — simplement déposez les pièces finies, agitez-les pendant quelques minutes, et sort une pièce sans support. Cela fonctionne bien pour les matériaux plus tendres comme le PLA (acide polylactique) et PETG (glycol de téréphtalate de polyéthylène), mais pour les « polymères plus complexes » comme l'ABS, MakerBot supporte l'utilisation de SR-30 de Stratasys.
Comme avec le PVA, il se dissout dans l'eau, mais nécessite une petite quantité de NaOH (soude caustique, ou lessive) et des températures légèrement plus hautes. Chacun de ceux-ci est appliqué pendant le processus d'impression, avec la tête de dépôt changeant automatiquement entre la pièce et le matériau de support selon le besoin.
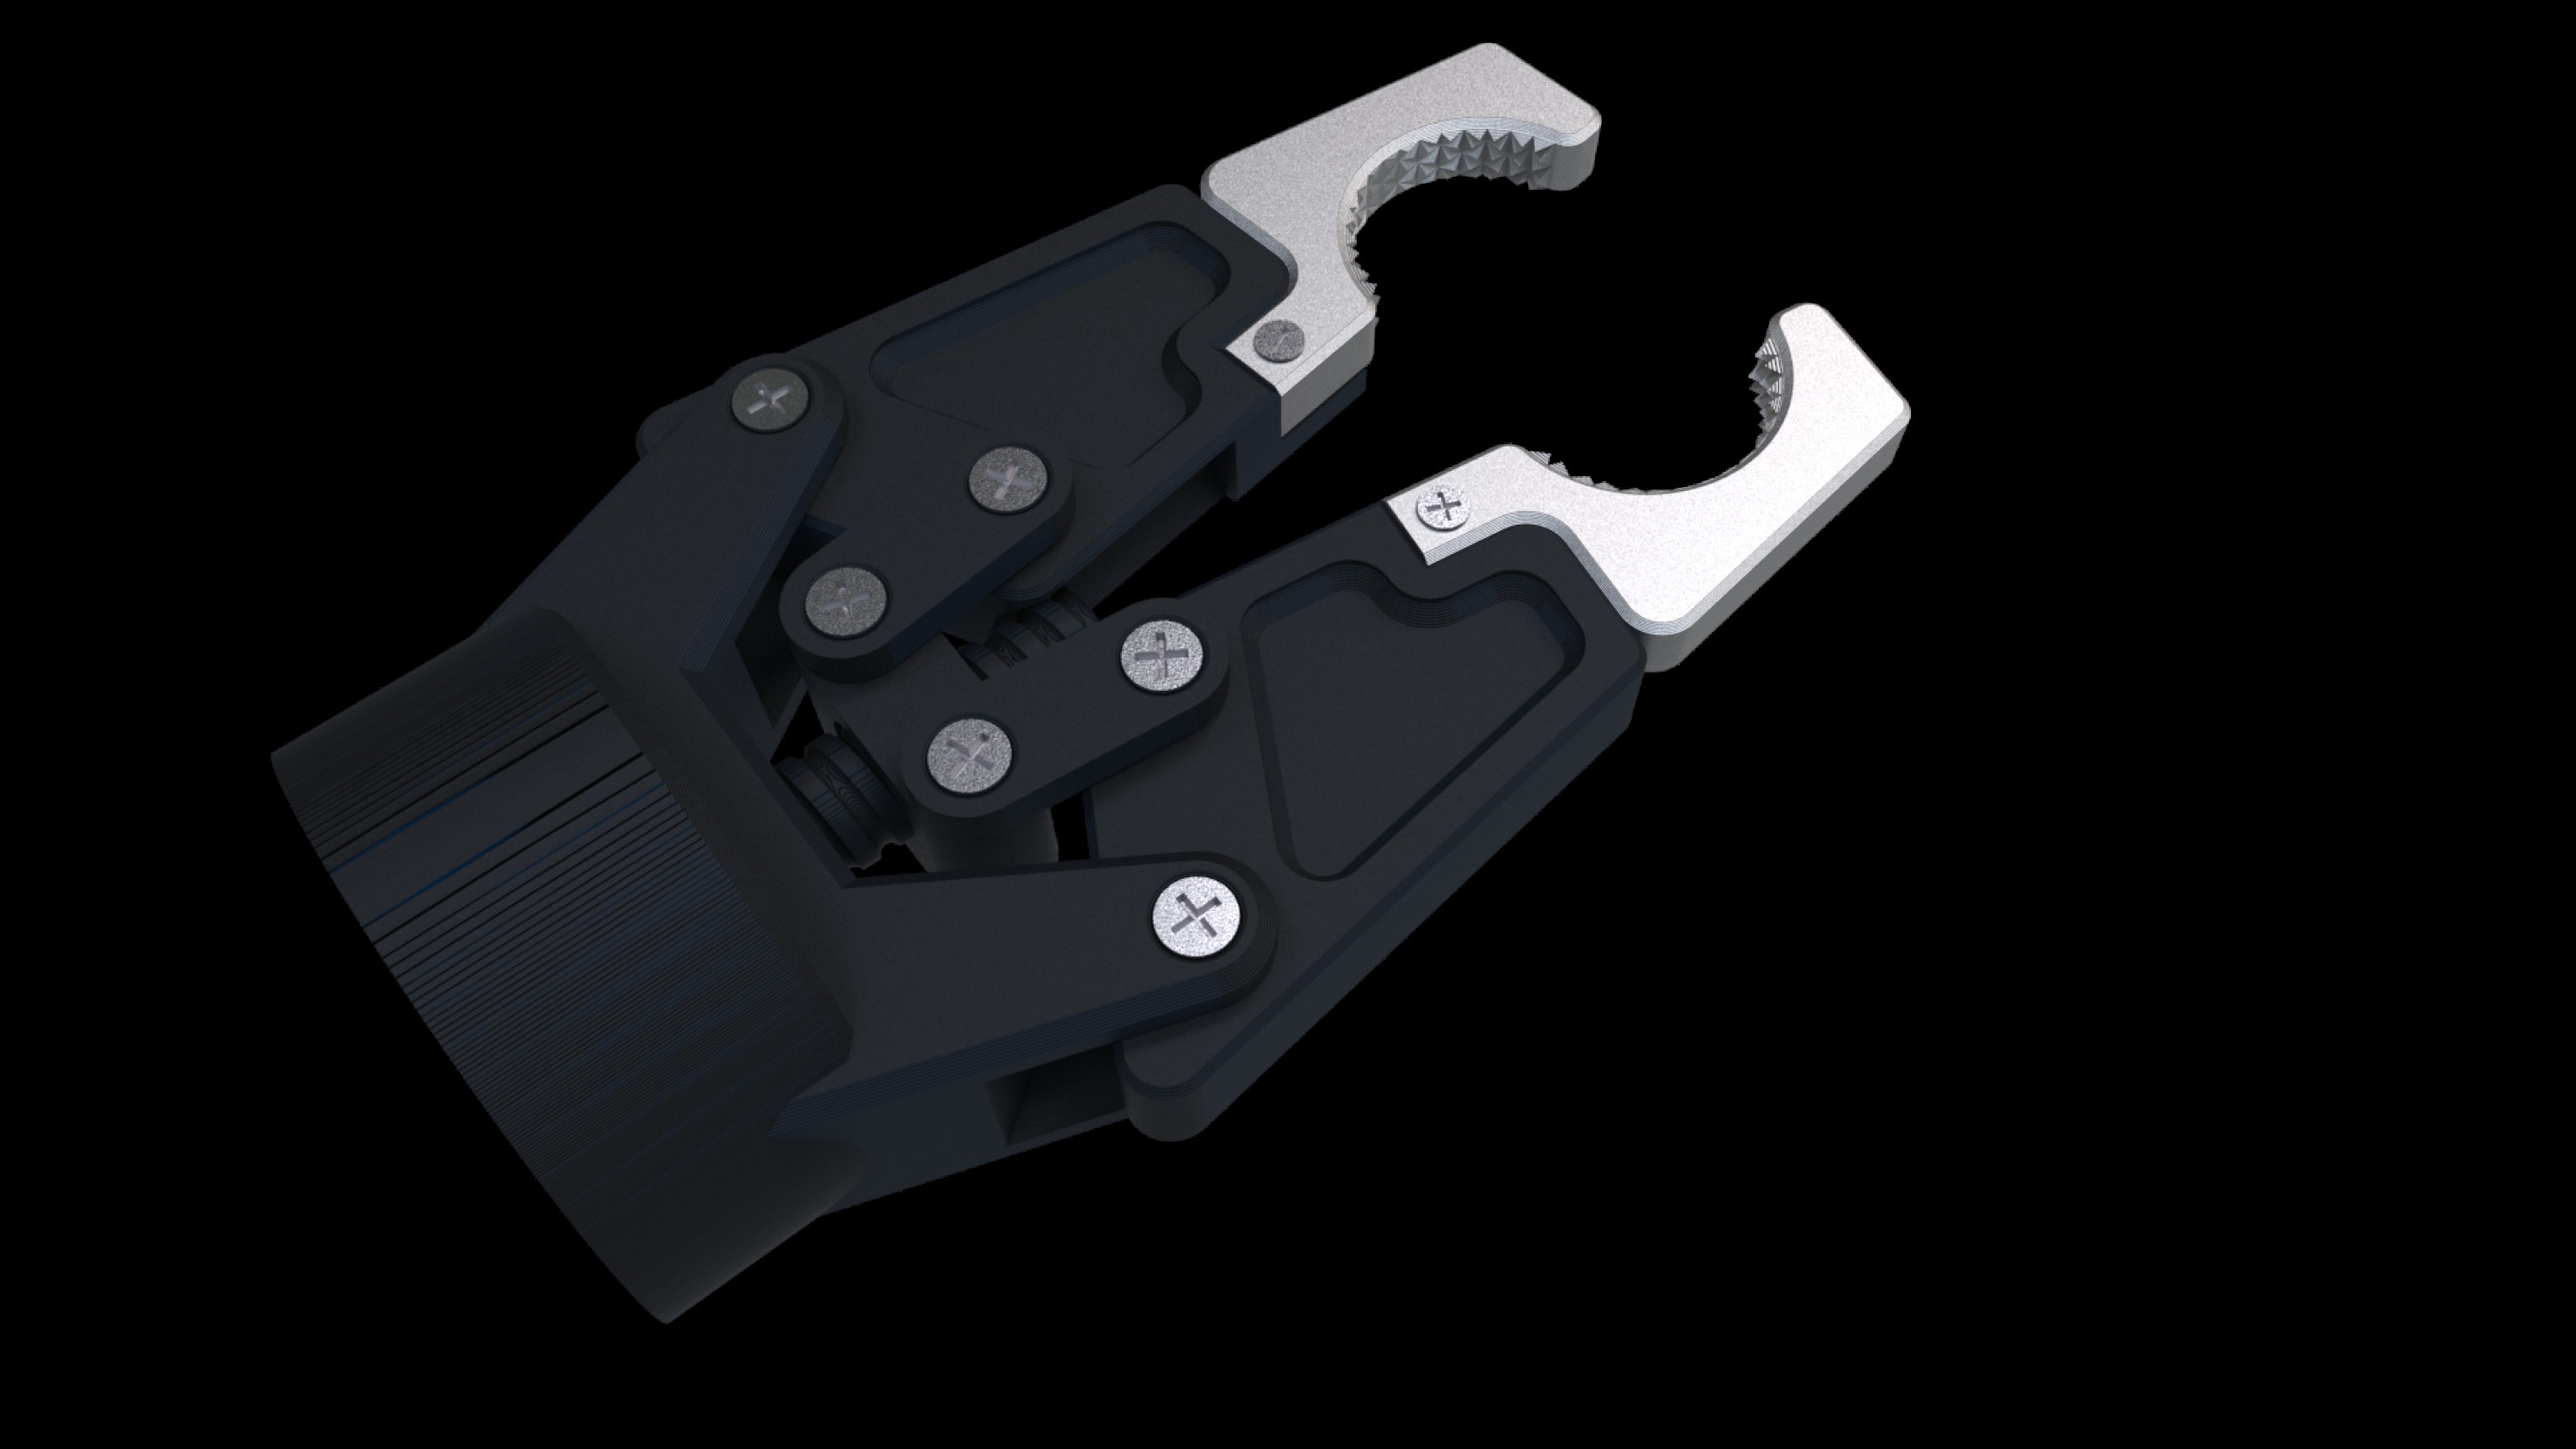
La beauté de ces et autres matériaux solubles est la capacité de créer des structures de support pour des pièces complexes et surtout des géométries internes qui seraient autrement assez difficiles à enlever par des moyens mécaniques.
Une autre option est l'impression de supports dits « cassables ». Ici, la part du lion du support est imprimée du même matériau que la pièce, avec PVA ou SR-30 n'étant appliqué que là où la pièce et ses supports se rejoignent. Le processus d'enlèvement est le même, mais parce que la tête d'impression n'a pas besoin de changer entre matériaux aussi souvent, cela accélère le processus de construction.
« Cela raccourcit aussi le temps nécessaire pour la dissolution, donc pour beaucoup de pièces, cela fournit une approche meilleur des deux mondes », dit Castañeda.
Comme mentionné au début, il y a aussi l'usinage, le meulage et dans le cas des pièces en métal, le traitement thermique à considérer, utilisés pour soulager les contraintes internes de la pièce et durcir la pièce si désiré.
Parce que les métaux utilisés dans la plupart des processus d'impression 3D sont largement identiques à leurs homologues forgés ou coulés, il n'y a pas de magie ici — juste scier ou EDM à fil la pièce libre de la plaque de construction, la serrer et couper.
Quelles techniques utilisez-vous pour le post-traitement des pièces faites avec la fabrication additive ? Partagez vos pensées et idées dans les commentaires ci-dessous.
Technologie industrielle
- Impression 3D industrielle : Huit façons dont elle révolutionne la fabrication
- Post-traitement en impression 3D industrielle : progression vers l'automatisation
- Comment Jonathan Warbrick de Graphite AM pilote le succès dans l'impression 3D industrielle
- Production Interne : La Fuse 1 Imprime ses Propres Pièces
- Usinage traditionnel : une excellence éprouvée dans la fabrication moderne
- La fabrication additive s'étend au-delà de l'impression 3D de bureau vers la production industrielle
- Pourquoi l'impression 3D révolutionne la fabrication moderne
- Comment la fabrication additive révolutionne la production industrielle
- Stratasys : piloter la durabilité grâce à l'impression 3D avancée