



Explorer la fabrication additive métal : Guide débutant pour le frittage laser direct métal (DMLS)
Alors que le développement produit s'accélère, les règles de conception changent. Nulle part plus apparent que dans la fabrication additive métal. Le frittage laser direct métal (DMLS) est une technologie additive métal au potentiel significatif en médical et aérospatial. Mais elle requiert une nouvelle façon de penser dès les phases de conception initiales. À bien des égards, elle représente la transition que designers doivent affronter face aux nouvelles technologies pour rendre conception et fabrication plus rapides et innovantes.
Plusieurs avantages du DMLS : concepteurs peuvent fabriquer designs formes inhabituelles avec gains temps et coût. Comme autres impressions 3D, DMLS construit couches par couches en frittant poudre métallique atomisée avec laser haute puissance.
Pourquoi fabrication additive pour pièces métal ?
Designers et ingénieurs se tournent vers ce procédé pour expérimenter formes organiques difficilement usinables. Ex: capacité à construire implants corporels sur mesure. Traditionnellement, ces implants nécessitaient usinage soustractif comme machine 5 axes. Maintenant, technologie existe pour scanner structure osseuse réelle et imprimer remplacement DMLS direct personnalisé.
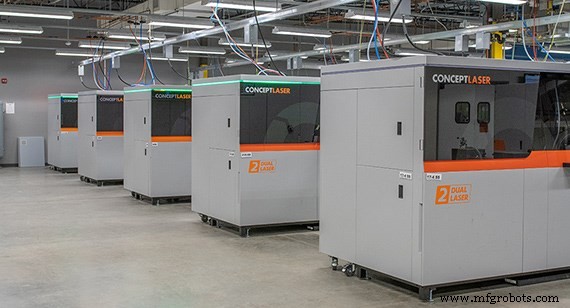
Chez Protolabs, nous utilisons la technologie DMLS pour imprimer composants métal 3D. Notre installation combine machines Concept Laser Mlab et M2 (laser simple et double).
Autre opportunité : outils chirurgicaux à caractéristiques ultra-fines et composants médicaux formes organiques. Ces dispositifs conçus pour moulage par injection métal (MIM) ou coulée, ont coûts outillage élevés et délais de semaines. Avec DMLS, imprimez prototype outil chirurgical au poids/résistance exact du produit final, entre mains chirurgien en jours. MIM traditionnel encore valable, prix pièce plus bas gros volumes, mais 6-12 semaines vs quelques jours.
L'aérospatial a vite adopté l'impression 3D métal. Matériaux aéro comme Inconel et titane disponibles via DMLS. Capacité fabriquer pièces complexes avec caractéristiques évidées ouvre possibilités pour designers allégeant composants. Autre avantage : intégrer canaux de refroidissement internes dans une pièce.
Attributs temps, économies, liberté conception sont clés pour expérimenter, concevoir vite, voir ce qui marche. Mais DMLS exige changement de pensée conception. Un des plus gros ajustements : s'adapter aux contraintes internes pendant construction. Partant poudre métal température ambiante, fusion instantanée par chaleur, refroidissement rapide cause contraintes à chaque couche. Contraintes internes DMLS font que pièce tente de se recourber vers le haut pendant construction.
Comment concevoir pièces métal imprimées 3D
Après applications et avantages, voyons directives de base pour concevoir caractéristiques sur pièces métal 3D.
Angles auto-portants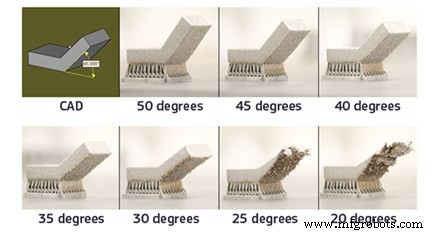
L'angle auto-portant décrit l'angle de la caractéristique par rapport au plateau de construction. Plus l'angle est bas, moins il supporte. Chaque matériau se comporte différemment, mais règle générale : éviter caractéristique auto-portante < 45°. Cette astuce vaut pour tous matériaux. Comme sur l'image, plus l'angle diminue, plus la finition surface se dégrade, jusqu'à échec si angle trop réduit.
Porte-à-faux
Les porte-à-faux diffèrent des angles auto-portants : ce sont changements brusques de géométrie — pas pente lisse. DMLS support limité pour porte-à-faux vs autres technologies (stéréolithographie, frittage laser). Tout porte-à-faux > 0,5 mm (0,020 po) doit avoir support additionnel pour éviter dommages. En concevant porte-à-faux, sage de ne pas repousser limites : gros porte-à-faux réduisent détail pièce et pire, font planter toute la construction.
Canaux et trous
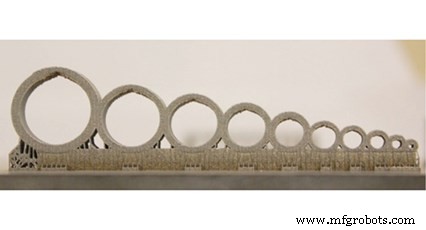 Canaux et trous internes sont un avantage primaire DMLS car impossibles autres méthodes. Canaux conformes donnent refroidissement uniforme et aident réduire poids composant. Recommandé : canaux diamètre ≤ 8 mm (0,30 po). Au-delà, structures vers le bas se distordent. Astuce : éviter canaux circulaires. Concevoir forme goutte ou losange. Ces formes donnent finition plus uniforme dans canal et maximisent diamètre.
Recommandé : canaux diamètre ≤ 8 mm (0,30 po). Au-delà, structures vers le bas se distordent. Astuce : éviter canaux circulaires. Concevoir forme goutte ou losange. Ces formes donnent finition plus uniforme dans canal et maximisent diamètre.
Ponts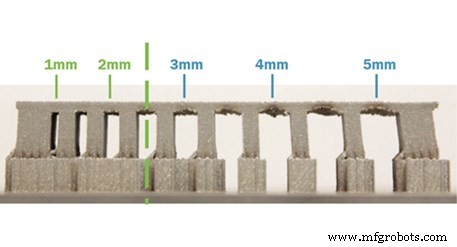
Un pont est toute surface plane vers le bas supportée par 2+ caractéristiques. Distance non supportée min recommandée : 2 mm (0,080 po). Par rapport autres impressions 3D, cette distance relativement courte due aux contraintes chauffage/refroidissement rapide. Sur l'image, le pont tire les supports quand distance augmente. Pièces dépassant cette limite : mauvaise qualité surfaces vers le bas, pas structuralement saines.
Post-traitement pièces métal imprimées 3D
Une fois pièce finie dans machine, plusieurs étapes améliorent propriétés mécaniques, finition surface, et assurent tolérances.
Traitement thermique
Faire passer pièces par traitement thermique nécessaire après construction pour soulager contraintes internes développées pendant frittage. Contraintes rayonnent vers bords et s'accumulent chaque couche. Ex: sections épaisses = plus contraintes. Procédés traitement thermique :
- Four sous vide : pièces dans four scellé sous vide, exposées haute chaleur réduisant contraintes.
- Presse isostatique à chaud (HIP) : applique pression et chaleur pour réduire porosité et augmenter densité.
Usinage CNC post-construction
Certaines applications nécessitent usinage additionnel après impression 3D métal. Utile pour tolérances serrées ou finition améliorée sur caractéristiques spécifiques, mais géométrie globale requiert fabrication additive. Ex: composant moteur fusée canaux refroidissement complexes avec surface d'accouplement tolérance ±0,025 mm. Parfois, usinage post-construction réduit coûts par moins de copeaux et utilisation matière plus efficace.
Inspections qualité
Souvent pièces métal fabrication additive nécessitent validation dimensionnelle ou évaluation microstructure. Machines à mesurer tridimensionnelles (CMM) vérifient caractéristiques dans tolérances. Tomodensitométrie ou rayons X examinent caractéristiques internes, solution non destructive pour intégrité structurelle.
En savoir plus sur impression 3D métal
Pour en savoir plus sur DMLS et impression 3D métal, plusieurs ressources dispo. Commencez par notre livre blanc fabrication pièces métal : usinage et impression 3D, aide à choisir meilleur procédé. Et pour détails conception pièces métal fabrication additive, regardez notre webinar à la demande "Conception pour impression 3D métal".
Technologie industrielle
- Fabrication additive liquide : créer des objets 3D avec des matériaux liquides
- Fabrication additive vs soustractive : différences et pourquoi l'impression 3D croît
- Pourquoi la Fabrication Additive Transforme les Opérations MRO
- L'ingénierie inverse rencontre la fabrication additive : accélérer l'innovation across industries
- Impression 3D métal : révolutionner la production par vitesse, économies et liberté de conception
- Fabrication additive métal : Points clés pour la production moderne
- 5 faits essentiels sur la fabrication additive métallique pour les PME manufacturières
- Fabrication Additive 101 : Guide du Débutant pour l'Impression 3D
- Fabrication additive : Innovation et efficacité coûts dans l'aérospatiale