



Excellence accélérée : Livrer des moteurs d'avion de haute qualité dans les délais
Pour ce premier article d'une série sur la construction d'avions, nous nous concentrons sur les pièces et composants de moteur, mettant en lumière les problèmes réels que les fabricants d'outillage aident leurs clients à résoudre chaque jour. Nous examinons également en profondeur ce qui se passe dans et autour de la fabrication de pièces aéronautiques actuellement.
Quel est l'état de l'industrie aérospatiale et de défense actuellement ? La poussée pour construire des avions vite et livrer à temps est bien réelle — mais elle n'est pas sans obstacles ni coûts.
Au niveau de la fabrication de pièces, les matériaux résistants à la chaleur et composites peuvent être diablement durs à couper. Par conséquent, les fabricants aéronautiques doivent devenir très stratégiques dans leur ingénierie de processus, programmation machine et sélection d'outils, selon trois grands fabricants d'outillage que nous avons interviewés.
Devenir stratégique est très vrai pour tous les composants complexes qui composent un réacteur où des pièces forgées individuelles à 75 000 $ sont la norme — et en rebuter une est une option coûteuse et indésirable. La vitesse, bien qu'essentielle, ne prime pas sur des résultats prévisibles et fiables.
Aérospatiale et Défense : La hausse de production exige des stratégies d'outillage avancées
« Alors que nous voyons les fabricants d'équipement d'origine augmenter les taux de production, il reste un risque de fournisseurs confrontés à des difficultés pour augmenter leur production », dit Robin Lineberger, responsable de la division aérospatiale de Deloitte, dans le rapport « 2019 Global Aerospace and Defense Industry Outlook ». « Pour surmonter ce défi, les fabricants devraient envisager d'approfondir leur focus sur le renforcement de la chaîne d'approvisionnement, la gestion de programme efficace, et l'utilisation de technologies avancées pour améliorer la productivité et l'efficacité. »
Dans son rapport, Deloitte s'attend à ce que 2018 se termine avec quelque 1 600 avions pour l'année — et prédit 100 de plus pour 2019. La demande de production signifie souvent l'utilisation de machines à haut débit et multitâches. Les « technologies avancées » mentionnées incluent tout, de la métrologie par capteurs en processus à l'usinage multiaxes haute vitesse en passant par l'outillage hautement conçu, spécialisé, destiné à toutes les spécifications de matériaux que cette industrie hautement réglementée peut imposer.
Ce que Deloitte ne souligne pas, c'est qu'une machine 5 axes avancée peut prendre six mois à un an pour arriver. Donc pendant qu'elles sont en attente, certains sous-traitants gèrent avec des systèmes 3 axes existants ou d'autres machines vieillissantes — et de nombreux fournisseurs de pièces aéronautiques finies « doivent repenser leurs stratégies d'outillage pendant qu'ils attendent », expliquent les fabricants d'outils.
« Ils veulent des façons plus rapides de fabriquer », dit Bill Durow, responsable ingénierie globale avec un focus aérospatial chez Sandvik Coromant. « Ils veulent les faire tourner à des vitesses plus élevées que ce soit pour l'ébauche ou la finition. Aujourd'hui, le volume de moteurs produits est à un taux qu'on n'a jamais vu dans l'industrie. »
Trouver les bons grades et outils à plaquettes conçus spécifiquement pour les superalliages résistants à la chaleur, alias « HRSAs », est très possible aujourd'hui. Mais il y a encore une courbe d'apprentissage sur ces matériaux plus récents et les géométries nécessaires pour les couper, disent les fabricants d'outils.
Les outils conçus pour couper l'acier 4140, par exemple, ne sont probablement pas les meilleurs pour couper l'Inconel, le titane ou le plastique renforcé de fibre de carbone, ou « PRFC ». Ces dernières années, certains composants statiques et rotatifs de moteur qui étaient en titane sont maintenant faits de matériaux composites à matrice céramique, ou « CMC », disent les ingénieurs de Seco Tools.
« L'art de tout ça, c'est la synergie de tout mettre ensemble », dit Dave Todd, responsable zone ouest et aérospatial, chez Seco Tools. « Nos compétences aujourd'hui ont changé dans l'aérospatial, et nous sommes devenus beaucoup plus un cabinet de conseil travaillant avec des partenaires technologiques, des fournisseurs de rang 1 et le monde académique … Une grande partie de l'ingénierie de processus est faite hors site dans notre centre technologique. »
Les trois fabricants d'outils ont des laboratoires de test qu'ils utilisent pour valider des solutions potentielles pour leurs clients. Les trois préfèrent aussi faire un mélange de tests en laboratoire, ainsi que des tests sur site pour s'assurer que les stratégies exactes fonctionnent sur la vraie ligne de production physique.
Pensez aux opportunités de fabrication de pièces en aérospatiale et défense ? Lisez « Fabrication 101 : Devenir partie de l'industrie aérospatiale. »
Le problème et les solutions pour gérer la chaleur dans la zone de coupe
L'efficacité énergétique entraîne la demande de composants plus légers utilisant des matériaux résistants à la chaleur qui peuvent être durs à usiner. Une partie de l'impulsion pour une performance moteur plus efficace est environnementale : Une combustion plus propre est aussi plus efficace.
« Les exigences d'ingénierie se répercutent au niveau fournisseur — ce qui signifie que vous devez avoir un temps de réponse plus rapide sur la technologie d'outillage pour soutenir les matériaux avancés », dit Scott Causey, spécialiste segment marché chez Seco Tools. « Et certains matériaux peuvent nécessiter une stratégie d'outillage complètement différente pour couper simplement en fonction de leur complexité : Un matériau HRSA régulier n'utilise pas la même stratégie de coupe qu'un composite à matrice céramique. »
Un matériau CMC est stratifié et peut se casser facilement s'il n'est pas manipulé correctement.
Mais pensez aussi à ceci : Le matériau résistant à la chaleur — qui est excellent pour l'efficacité d'un réacteur à turbine insanement chaud — crée aussi beaucoup de chaleur lors de la coupe. Les grades d'outils nécessitent un niveau de résistance à la chaleur eux-mêmes pour juste faire le travail.
Pour aider à répondre au besoin de fluide de coupe, l'arrosage par l'outil est devenu un détail essentiel dans les outils pour l'usinage avancé. Les fabricants d'outils trouvent constamment de nouvelles innovations dans la distribution du fluide — y compris certains outils qui ont plusieurs ports pour délivrer aux emplacements de coupe les plus immédiats au moment le plus efficace.
Parlons fluide de coupe : Où va la technologie de refroidissement ? Découvrez dans « L'avenir des fluides de coupe, lubrifiants et refroidissants.»
Projecteur sur les moteurs d'avion
Les géométries nécessaires pour couper les formes et matériaux de pièces de moteur nécessitent une pensée dimensionnelle. Il y a des blisks et aubes de forme unique qui peuvent combiner différents matériaux — un composite avec du titane, par exemple.
Pour combattre cela, ces fabricants conçoivent et testent une gamme complète de grades destinés à couper les matériaux les plus difficiles — Inconel, HRSAs, titane et bien d'autres. Et il y a une autre voie : Ils construisent des outils aéronautiques personnalisés selon les besoins. Ces outils personnalisés deviennent souvent des gammes de produits standard pour tous les clients.
Trois des principaux fabricants d'outils décrivent comment les spécifications OEM et les géométries uniques des pièces aéronautiques ont poussé l'outillage personnalisé vers devenir des gammes de produits standard — une fois prouvées sur le terrain. Les trois ont des programmes pour l'aérospatial — et des pièces très spécifiques optimisées pour les applications de composants de moteur d'aujourd'hui, y compris : blisks/impulseurs, aubes, disques de turbine, carters de turbine, bobines, carters de soufflante, et arbres.
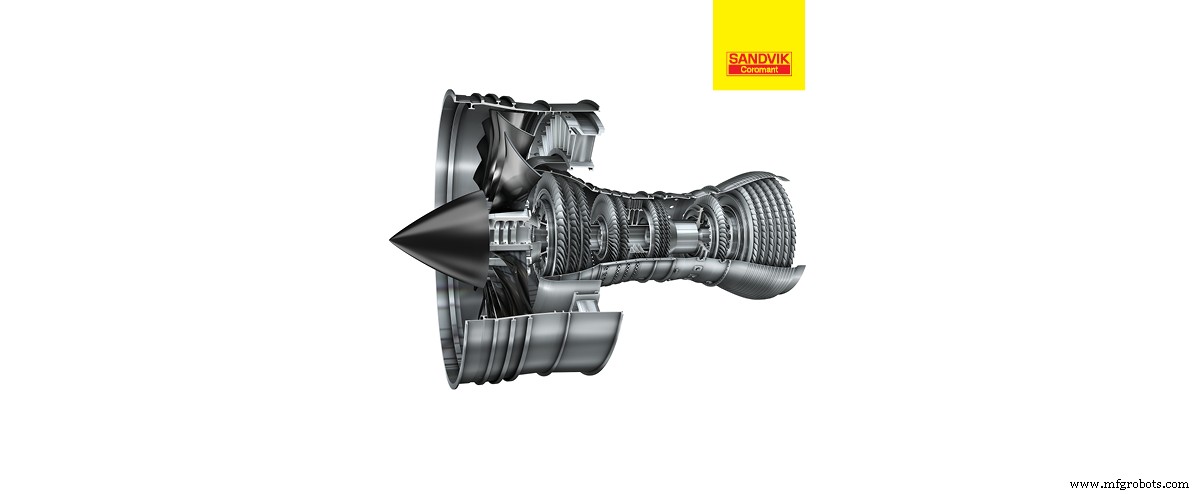
Voici quatre exemples de composants de moteur réels en cours de fabrication où le bon outillage a fait la différence. Tous incluent des fabricants aéronautiques Tier 1 avec une moyenne de 35 à 40 machines dans leur atelier qui tournent 365/24/7. Ce ne sont en aucun cas les seules zones des offres de composants moteur pour ces fabricants.
Sandvik Coromant relève la productivité sur les blisks
Défi : Il fallait sept jours pour fabriquer un blisk. La pièce à base de nickel avait une aube profonde et une rainure étroite. L'ébauche du long porte-à-faux s'avérait inefficace avec les approches de fraisage traditionnelles. L'empaquetage de copeaux était excessif. Les machines plantaient.
« On a vu ce qu'ils faisaient, juste brûler des fraises en bout, à pleine rainure : Aller-retour, aller-retour, aller-retour », dit Durow. « Ils avaient des outils redondants, ils les envoyaient en réaffûtage, puis les réutilisaient … Ça prenait beaucoup de temps et utilisait beaucoup de fraises en bout. »
Solution : Un outil de plongée en carbure massif similaire à ce qui avait été fait en opérations moules et matrices. En plus, un second outil à diamètre plus petit a été utilisé pour nettoyer les crêtes.
« On a ramené notre pièce de test au labo, et on a eu l'idée d'utiliser des routines de plongée », dit Durow. « Ça a marché vraiment, vraiment bien. Et le truc sympa, c'est qu'on a presque éliminé une autre opération de semi-finition avec le nettoyage secondaire. »
Résultat : Quatre jours gagnés sur les sept jours de production du blisk avec ébauche et semi-finition. Cela est aussi devenu une offre standard pour applications blisk.
Kennametal sauve un gros achat avec une aube
Défi : Une aube de forme irrégulière en Inconel était usinée dans un processus d'usinage électrochimique, ou « UEC », où la pièce était maintenue par un matériau en alliage de bismuth. Des coupes agressives de la matière première n'étaient pas possibles, donc la production était lente. Des forces pulsantes causaient du chatter et des vibrations — et une mauvaise durée de vie d'outil.
Solution : Conception d'une stratégie de coupe qui ajustait l'hélice, le nombre de goujures et la microgéométrie de l'outil pour minimiser la poussée vers des coupes plus lourdes. Pour les coupes légères, ils ont augmenté l'hélice et changé le diamètre et le nombre de goujures pour s'assurer qu'il y avait trois points de contact tout au long de la rotation.
Résultat : Coupe fluide, durée de vie d'outil augmentée et taux d'enlèvement de matière maximum augmenté. Le client a pu annuler la commande pour une nouvelle machine à 1 million $ qui était sur le point d'être commandée.
Seco Tools maîtrise les rainures de coupe dans un disque moteur
Défi : Problèmes de contrôle de copeaux lors de la coupe de rainures profondes dans l'Inconel 718 traité thermiquement dans un disque de compresseur qui maintient les aubes de soufflante. Des routines de plongée profonde entraînaient de la casse d'outil et une mauvaise durée de vie.
Solution : Un système de tournage et rainurage multidirectionnel combiné avec fluide de coupe haute pression. Une stratégie de coupe géométrique en zigzag, en rampe, a aidé à affiner les copeaux, réduire la chaleur et gagner considérablement en durée de vie d'outil.
Résultat : Réduction de 15 à 20 % du temps de cycle. Maîtrise du processus et allègement de la charge pour l'intervention manuelle chronophage.
Kennametal élimine les vibrations dans un carter moteur
Défi : Enlever un pouce entier de titane pour un carter moteur mais qui ne pouvait pas être tourné. Il y avait trop de force de coupe et peu de productivité avec les outils existants. C'était dur de contourner des zones de caractéristiques spécifiques.
« Les carters moteur sont censés être ronds, non ? Mais ils ne le sont pas vraiment », dit Mark Francis, ingénieur projet staff pour aérospatial et défense chez Kennametal. « Ils sont bourrés de caractéristiques qui éliminent la capacité de juste faire un cycle de tournage simple … Je dirais que 80 % du temps, la matière est coupée par fraisage. »
Solution : Utiliser un outil spécialisé qui pouvait s'adapter autour du diamètre et éliminer simultanément les vibrations et la poussée.
Résultat : Une ligne de production stable, fiable avec une efficacité de coupe de métal prévisible. Outils personnalisés qui mènent à devenir un standard.
L'importance du processus de production et du coût par composant
Gardez à l'esprit : La plupart des fournisseurs Tier 1 de pièces aéronautiques ne font pas tourner exactement les mêmes équipements d'usinage — même s'ils peuvent construire les mêmes pièces aux mêmes spécifications OEM. Les fabricants d'outils et spécialistes de l'usinage doivent comprendre chaque environnement d'usinage et concevoir des stratégies qui fonctionnent pour chaque environnement unique.
Indépendamment, les trois fabricants d'outils, qui sont concurrents, voulaient une chose être abondamment claire : L'accent doit être mis sur les gains de productivité provenant de l'utilisation des bons outils destinés à vraiment impacter la productivité et la précision. Ils croient aussi qu'une vue plus holistique de la métrique coût par composant aide à respecter la livraison à temps de plus en plus d'avions.
La preuve, disent-ils, est dans la productivité.
Les taux de production aéronautique sont-ils réels ? Rejoignez la conversation sur le forum usinage métal. [inscription requise]
Technologie industrielle
- Comment l'amélioration qualité pilote le succès opérationnel dans la fabrication
- Hamilton Aerospace reçoit son quatrième certificat Diamant FAA consécutif pour l'excellence en formation maintenance
- Choisir le câble moteur optimal pour les variateurs de vitesse (VSD)
- Quand mettre à niveau l'équipement de travail : décisions business intelligentes
- 7 indicateurs clés qu'il est temps de mettre à niveau votre générateur
- Trois signaux d'alarme indiquant que votre moteur a besoin d'un rebobinage
- Critères clés pour sélectionner un partenaire de fabrication d'uréthane de confiance
- Pourquoi la 5G est essentielle pour la fabrication intelligente moderne
- Comment l'intelligence opérationnelle favorise des décisions commerciales plus éclairées