



Sélectionner la plaquette de filetage idéale pour un travail des métaux fiable
La production de connexions filetées est une application courante dans l'industrie du travail des métaux. La plupart des industries de travail des métaux produisent des pièces caractérisées par des filets externes ou internes, des minuscules vis dentaires aux gros joints filetés pour pipelines associés à l'industrie pétrolière et gazière.
Il existe une grande variété de types de filets produits selon les standards nationaux et internationaux de types de filets. Les types de filets diffèrent par leur forme et dimensions, où chaque standard définit un type de filet spécifique. Dans de nombreux cas, un standard de type de filet caractérise une exigence spécifique pour une branche industrielle ou un domaine d'application principal. Par exemple, les standards de type de filet UNJ et MJ sont associés à l'industrie aérospatiale, et les standards NPT et BSPT sont associés à l'industrie pétrolière et gazière pour pipelines, raccords de tuyaux et raccords.
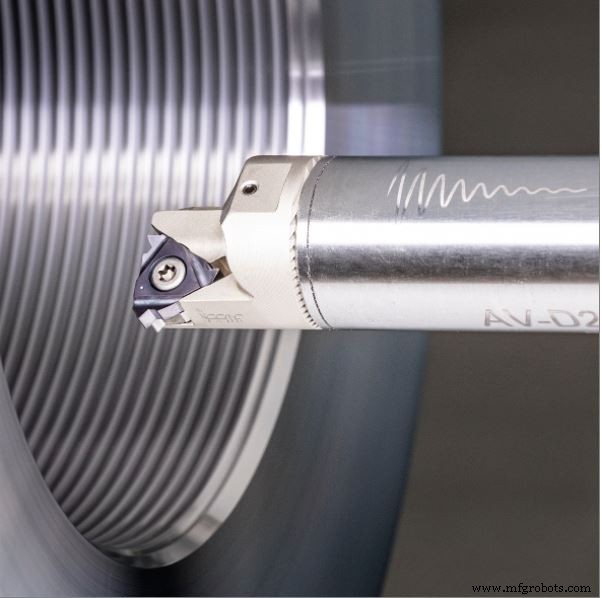
Les applications de tournage de filets sont l'une des méthodes les plus productives et courantes pour produire des filets sur pièces tournantes.
Le marché actuel d'outils de coupe à plaquettes indexables offre une grande variété d'outils et plaquettes de tournage de filets. Les différentes géométries et méthodes de serrage des plaquettes sont avantageuses et doivent être choisies appropriément pour chaque application.
Une application de tournage de filet réussie dépend de la sélection du bon outil de filetage. Il y a des étapes simples pour sélectionner correctement un outil de filetage indexable ; d'abord, identifier si le filet est externe ou interne pour choisir un outil main droite ou main gauche.
Après avoir choisi le sens d'avance correspondant au type de filet, la désignation du filet sera déterminée selon le dessin de pièce et l'application.
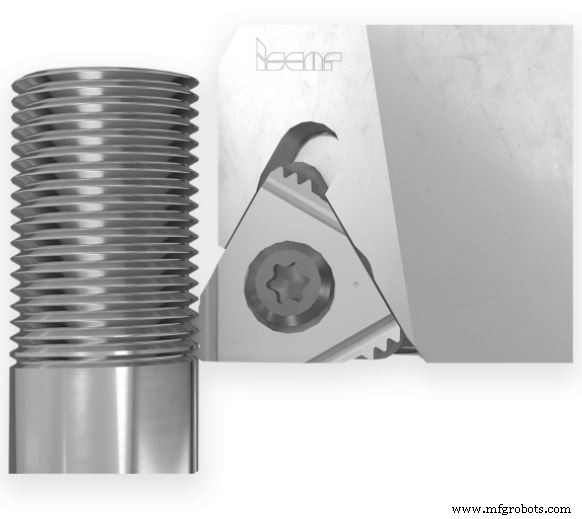
Généralement, la désignation du filet est conforme aux systèmes métrique ou impérial selon le standard de type de filet. Dans la plupart des cas, la désignation du filet inclut les paramètres suivants :
- Classification du standard
- Pas de filet
- Nombre de départs
- Diamètre nominal
- Longueur de filet
- Classe de tolérance
Dès que nous avons les valeurs du diamètre de filet, du pas de filet et du nombre de départs, nous pouvons calculer l'angle d'hélice (lead) φ. Cette valeur sera très importante pour les prochaines étapes de la sélection de la cale (anvil) si une solution possible concerne des plaquettes à pose couchée (lay-down). Pour un tel outil, l'angle d'hélice trouvé détermine le choix des cales.
Outre le réglage du bon angle d'hélice, la cale soutient aussi l'arête de coupe de la plaquette et protège l'outil en cas de casse de la plaquette.
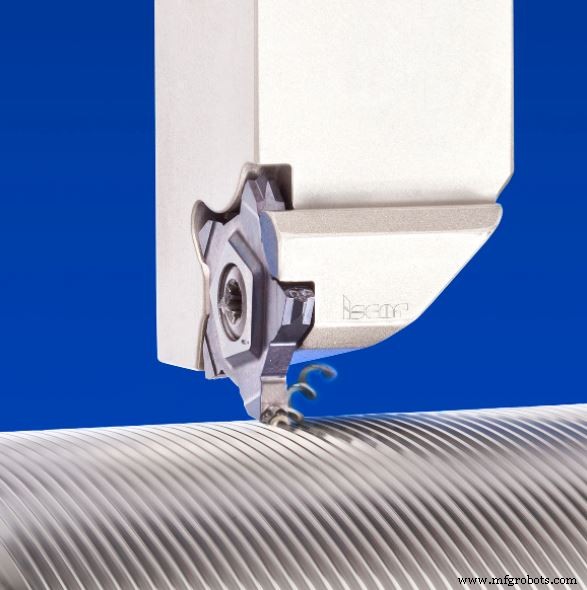
Il y a deux types de plaquettes de filetage : profil complet et profil partiel. Les plaquettes à profil complet produisent des types de filets spécifiques, c.-à-d. ronds (Rd) selon DIN 405, Whitworth britannique standard (BSW). Les plaquettes à profil partiel nécessitent une opération de pré-tournage précise.
La famille de plaquettes à pose couchée (laydown) d'ISCAR offre une large gamme de standards de types de filets pour applications internes et externes. Les plaquettes laydown peuvent être divisées en 3 types principaux :
- Type G – Plaquettes usage général avec déflecteur pour usiner divers matériaux d'ingénierie, y compris la production de copeaux courts.
- Type M – Plaquettes pressées à taille avec brise-copeau de forme frittée pour un contrôle efficace des copeaux. Bien que ces plaquettes soient pressées à taille, elles assurent la même précision de filet que le type G. Quand on filete à des profondeurs de passe trop faibles, l'efficacité du brise-copeau chute et les plaquettes type M sont moins recommandées.
- Type B – Plaquettes rectifiées en périphérie avec brise-copeau pressé. Contrôle efficace des copeaux avec arête vive est la combinaison ultime pour matériaux à copeaux longs et premier choix pour aciers inoxydables ISO M. Quand on usine de petites pièces, il est bénéfique d'utiliser des plaquettes à arête vive avec brise-copeau pour réduire les efforts de coupe et par conséquent prévenir les vibrations.
L'un des objectifs les plus communs de l'utilisateur d'outil est d'améliorer la productivité. Donc, en plus des trois types principaux de plaquettes mentionnés ci-dessus, et de la sous-famille type G, une plaquette multi-dents a été créée. Le but principal de la plaquette multi-dents est d'augmenter la productivité en réduisant le temps de cycle. La plaquette multi-dents est équipée de deux ou trois dents, chaque dent ayant un rôle différent. Avant d'utiliser la plaquette multi-dents, il est important de s'assurer que la zone de filetage n'est pas près de l'épaulement, ou qu'il y a une large gorge de dégagement pour compléter un filet complet le long de la pièce. En plus de la plaquette laydown standard ISO, ISCAR a un groupe diversifié de plaquettes à poche captive. Les plaquettes à poche captive sont divisées en filetage interne et externe selon leur application. Contrairement à la famille de plaquettes laydown standard ISO, les angles de dépouille sont déjà rectifiés.
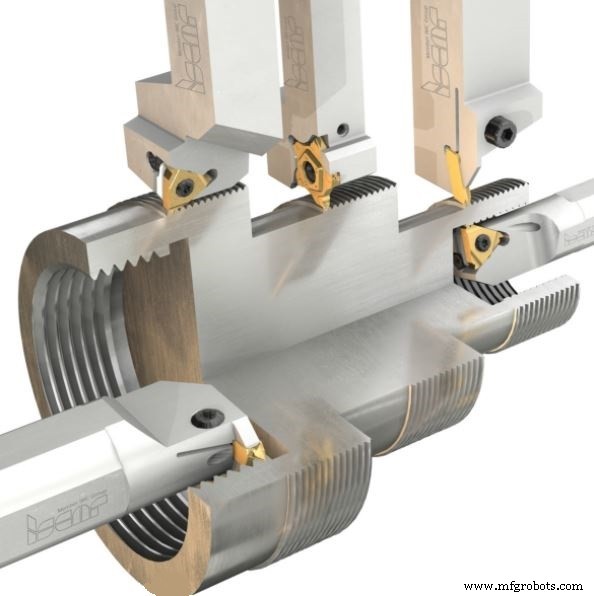
PENTACUT est l'une des familles de plaquettes à poche captive réussies d'ISCAR. Les plaquettes de filetage PENTACUT ont un large assortiment d'avantages :
- 5 arêtes de coupe et solution coût-efficace.
- Équipées d'un brise-copeau moulé pour contrôle efficace des copeaux.
- Conception robuste pour meilleures conditions et productivité.
- Sous-famille de plaquettes à profil partiel spécialement conçue pour travailler près de l'épaulement avec arêtes de coupe déviées.
- Pour filetage main droite et main gauche.
- Capacité d'usiner entre parois.
S'assurer du bon grade de carbure pour l'application est une étape importante. La sélection du grade a une proportion directe avec le matériau de la pièce, la stabilité d'usinage, et les attributs de l'application. Les recommandations de grades se trouvent dans le catalogue ISCAR. Rappelez-vous, choisir le bon grade peut augmenter significativement la durée de vie de la plaquette.
La large diversité de plaquettes d'ISCAR couvre la plupart de la demande du marché pour les standards de filetage. Avec des solutions avancées par application spécifique, ISCAR peut offrir des solutions sur mesure selon toute demande client.
La vaste expérience d'ISCAR avec les applications de filetage a apporté des résultats considérables dans l'industrie du travail des métaux.
Précédemment publié sur les Derniers Articles d'ISCAR.
Technologie industrielle
- Filetage par formage vs filetage par roulage : comprendre leurs différences clés
- Impression 3D vs usinage CNC : comment choisir la meilleure méthode de fabrication
- Comment sélectionner le système de soudage robotique idéal
- Choisir le bon transporteur : guide stratégique pour grands et petits chargeurs
- 5 conseils essentiels pour choisir le système de gestion des commandes idéal
- Choisir le bon système de découpe laser pour un ROI et une précision maximaux
- Comment choisir la table plasma CNC idéale pour votre atelier
- Choisir le bon matériau de fil EDM : pourquoi c'est crucial pour la précision et la performance
- Choisir Tungstène Pur ou Molybdène pour Électrodes de Soudage par Points : Comparatif de Performance