



Choisir le bon outillage : Acier rapide vs Carbure pour l'usinage de précision
Alors que votre atelier s'étend vers l'usinage de haute précision, il est peut-être temps de remplacer vos outils de coupe en acier rapide (HSS) par des forets, alésoirs et barres d'alésage en carbure massif. Voici pourquoi.
Il y a une place dans l'atelier pour les forets à queue cylindrique HSS et les alésoirs à queue, mais ce n'est probablement pas sur des tours CNC et centres d'usinage récents.
Ces outils de coupe restent populaires pour leur durabilité et leur faible coût. Quiconque s'intéresse à maximiser le débit serait mieux servi avec de l'outillage conçu pour les outils de coupe de machines modernes, pas pour les tours à revolver, fraiseuses à console et tours à broche inventés avant 1950, dit Aaron Schade, responsable de programme pour le Knowledge Center Americas de Kennametal Inc.
C'est parce que les forets HSS à queue cylindrique dévient. Ils n'ont pas de capacités de lubrification interne, ce qui signifie beaucoup de picotage et une durée de vie d'outil raccourcie. Ils sont aussi au moins quatre fois plus lents que les forets carbure.
Les outils HSS fonctionnent bien pour les applications manuelles, le prototypage et la réparation, et là où la qualité du trou n'est pas critique. Mais les utiliser sur un CNC relativement récent, c'est comme monter des pneus bon marché à flancs blancs sur une voiture de sport.
Il en va de même pour les alésoirs HSS. Certes, vous pouvez les pousser à fond en avance, mais ils fournissent des finis de surface et des taux de production bien inférieurs à leurs homologues carbure.
Pourquoi un passage aux forets et alésoirs carbure a du sens
Pourquoi, alors, plus d'ateliers n'adoptent-ils pas les forets et alésoirs carbure à queue cylindrique ? La raison principale, dit Schade, est simple : Les fabricants adoptent trop souvent une mentalité « C'est comme ça qu'on a toujours fait ».
Si quelque chose marche, il n'y a souvent aucune impulsion à changer, même si cela pourrait avoir du sens pour la vitesse et la qualité du produit, dit-il.
« Un travail arrive, les gens en atelier trouvent comment le produire, et ils ont tendance à laisser comme ça parce que "OK, ça a marché. Passons au suivant" », dit Schade. « Il est facile de tomber dans cette ornière, c'est pourquoi Kennametal passe tant de temps à faire connaître les avancées en technologie d'outillage. »
Parmi ces avancées sont les forets carbure massif. Chez Kennametal, ceux-ci incluent les forets micro GOdrill polyvalents et les forets haute performance SGL.
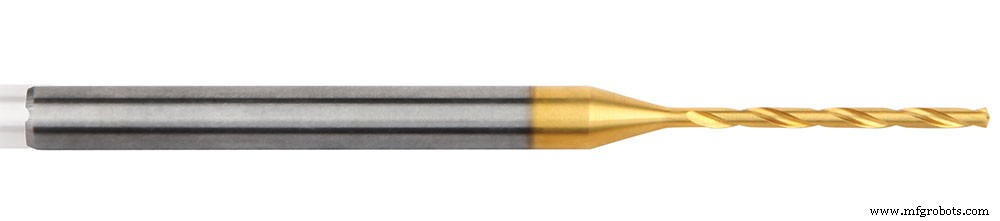
Ces deux séries d'outils de coupe ont des diamètres jusqu'à 20 mm (0,787"), lubrification interne et d'autres avancées qu'on ne trouve pas dans les forets HSS.
Selon le matériau de la pièce, la méthode de maintien d'outil, la rigidité de l'équipement, etc., les forets carbure massif pourraient tenir des tolérances dans quelques centièmes de mm, et des finis de surface qui éliminent le besoin d'alésage ou d'alésage de finition.
« Il est difficile de quantifier les attentes de précision car chaque application est différente », dit Joe Slusarcyk, ingénieur senior au groupe Global Machining Technology de Kennametal. « Mais avec une bonne configuration et un faux-rond minimal, une qualité de trou IT8 est certainement atteignable avec un foret carbure massif. Donc plutôt que de dire "ça dépend" quand on me demande quelle tolérance on peut atteindre, ma suggestion est toujours d'essayer car vous serez probablement ravi des résultats. »
Au-delà de cette plage de tailles sont les forets à plaquettes interchangeables modulaires comme les forets KenTIP FS de Kennametal, disponibles en diamètres de 6 à 26 mm (0,236 à 1,023") et profondeurs jusqu'à 12xD. Bien que la précision des trous avec les forets modulaires puisse être inférieure à celle possible avec les outils carbure massif, elle reste supérieure à ce qu'on peut obtenir avec un foret HSS, à un prix que la plupart des ateliers peuvent gérer.

Peut-être plus important, la performance supérieure de ces outils et la capacité d'échanger rapidement les têtes font un argument fort pour ranger les forets à queue cylindrique HSS, les forets Silver & Deming et les forets à queue conique.
Ce que le carbure apporte pour l'alésage et l'alésage de finition
Alors, où cela laisse-t-il l'alésage ? Et qu'en est-il de l'autre verbe dans le titre de cet article : l'alésage de finition (boring) ? Si un travail requiert une qualité de trou supérieure à ce qu'un foret carbure peut produire, un alésoir carbure massif pourrait être la prochaine étape logique.
« Pour la plupart, les gens qui font des trous se soucient du diamètre suivi du fini de surface, et les alésoirs font un excellent travail sur les deux », dit Schade. « Si vous cherchez un niveau plus élevé de cylindricité, rectitude et positionnement, l'alésage de finition est une meilleure option, mais au prix de temps de cycle plus longs. »
Keith Hoover, ingénieur applications principal chez Kennametal, est d'accord. « Un alésoir est un outil de finition de trou multi-dents, ce qui signifie généralement une amélioration de productivité de 4 à 10 fois par rapport à l'alésage de finition, selon le nombre de dents », dit-il. « L'autre côté de l'argument est qu'un outil d'alésage offre une plus grande flexibilité en contrôle de taille et peut couper plusieurs diamètres. Les alésoirs peuvent le faire aussi, mais cela nécessite un outil personnalisé multi-étapes. »
Le carbure règne ici aussi. Kennametal et d'autres fabricants d'outillage offrent toutes sortes de géométries d'alésoirs carbure massif — beaucoup avec lubrification interne — donc il n'y a simplement aucune raison de sacrifier le temps de cycle pour économiser quelques dollars.
Pour les diamètres plus grands, une gamme d'options modulaires sont aussi disponibles, y compris les alésoirs à disques RHR de Kennametal.
Dans les cas où l'alésage de finition est nécessaire, les trois experts suggèrent aux ateliers de regarder l'une des barres d'alésage à accordage DeVibrator de la compagnie. La gamme offre des têtes d'alésage interchangeables, lubrification interne et la capacité d'amortir les vibrations à des rapports porte-à-faux jusqu'à 14xD.
Ne laissez pas les copeaux voler où ils veulent. Lisez plutôt nos « 8 conseils vitaux pour améliorer le contrôle des copeaux en perçage. »
Rôle critique des porte-outils en perçage, alésage et alésage de finition
Malgré les nombreux avantages des forets, alésoirs et outils d'alésage modernes, Hoover met en garde qu'ils ne sont peut-être pas pour tout le monde.
« Si vous faites tourner l'un de nos forets dans un mandrin ER ou un porte-outil à queue Weldon, vous êtes moins susceptible de voir la durée de vie d'outil ou la qualité de trou que vous auriez avec un mandrin hydraulique », dit-il. « Une situation similaire existe avec les outils d'alésage, c'est pourquoi un porte-outil flottant ou un mandrin hydraulique orientable pourrait être nécessaire pour réduire le faux-rond au maximum. »
La configuration machine, les porte-outils et les adaptateurs doivent être du même calibre que les produits de perçage et d'alésage carbure à très haute performance que les fabricants produisent aujourd'hui, dit Slusarcyk.
« Si ces outils ne sont pas mis dans des adaptateurs haute performance, la machine est usée ou la configuration moins que rigide, alors ils n'atteindront jamais les bénéfices qu'ils auraient sinon », dit-il. « Cela dit, même un carbure polyvalent surperformer le HSS dans pratiquement toutes les applications CNC, quel que soit le porte-outil. »
Votre atelier est-il passé au carbure massif ? Comment décidez-vous quand utiliser l'outillage HSS et quand passer à la haute performance ?
Technologie industrielle
- Insights sourcing Thomas : tendances émergentes du marché de l'acier
- Maîtriser le Soudage de l'Acier Inoxydable : Guide Complet
- Quand mettre à niveau vos forets : Innovations modernes en carbure massif boostent performance et longévité
- Guhring RT100XF : la fraise carbure ultime pour usinage métal intensif
- CoroDrill® 870 : Plaquettes Échangeables Avancées pour une Performance de Perçage Améliorée
- Maîtriser la perceuse à colonne : sécurité, techniques et taraudage
- Acier rapide vs acier tungstène : différences clés expliquées
- Coupe de Précision de l'Acier par Jet d'Eau Haute Pression
- Mini perceuse : outil électrique compact pour perçage et fixation précis