



Fondamentaux de l'usinage : Maîtriser le décalage de longueur d'outil pour des opérations FAO précises
Nous avons créé la série Fondamentaux de l'usinage pour vous aider à rafraîchir vos connaissances en FAO, que vous travailliez dans un atelier d'usinage ou que vous débutiez. Des machinistes internes de notre Centre Technologique de Birmingham animent chaque épisode et fournissent une vue d'ensemble détaillée d'un outil/processus. Dans la dernière édition, nous avons couvert les avances et vitesses. Ici, nous introduisons le décalage de longueur d'outil — ce que c'est, pourquoi ils sont importants, où les trouver sur votre machine, et comment les définir. Nous montrerons aussi ce qui peut arriver quand vous saisissez la valeur incorrecte.
Une machine à commande numérique par ordinateur (CNC) stocke certaines informations d'outil qui indiquent au machiniste où positionner l'outil pour couper aux emplacements calculés par le logiciel Autodesk Fusion 360. Certaines de ces informations stockées peuvent inclure le diamètre de l'outil, le rayon de coin (s'il en a un), et la longueur de l'outil — qui est connue sous le nom de décalage de longueur d'outil.
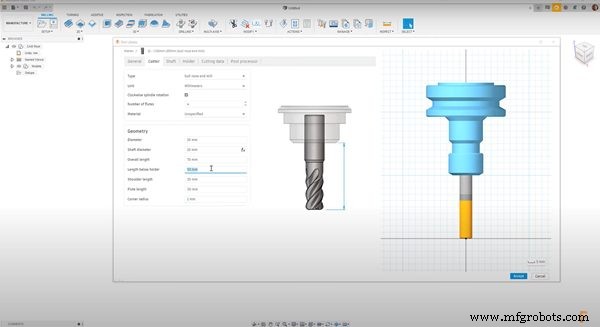
Qu'est-ce que le décalage de longueur d'outil, et pourquoi est-il important ?
Le seul point connu sur la machine est le point de repère sur le nez de la broche. Le décalage de longueur d'outil est la différence de longueur entre le nez de la broche et la pointe de l'outil.
Si un machiniste ne saisit pas de valeur de décalage de longueur d'outil, le nez de la broche pilotera par erreur vers les points définis par les parcours d'outils dans Autodesk Fusion 360. Cela peut casser la broche, endommager la précision ou l'alignement de la machine, et même forcer le machiniste à mettre au rebut des pièces de machine.
Regardons deux types de porte-outils séparés : un HSK63 et un BT40. Les deux s'adaptent à diverses machines et serrent l'outil de différentes manières — mais ils ont des longueurs différentes. Il est important de définir le décalage avec précision avant de les utiliser, car l'outil peut dépasser du porte-outil par des quantités variables.
Nous utilisons la longueur de l'outil pour décaler le nez de la broche en arrière de la longueur de l'outil. Cela garantit que la pointe de l'outil pilote vers ce nouveau point au lieu du nez de la broche.
En laissant le machiniste définir un repère d'axe z pour chaque pièce, le décalage de longueur d'outil permet à la machine CNC de compenser de nombreux outils de différentes longueurs. Cela permet finalement aux machinistes d'utiliser plusieurs outils sans avoir à réinitialiser le repère d'axe z à chaque fois qu'ils utilisent un outil.
Trouver le décalage
Différents contrôleurs stockent les valeurs d'outils à différents endroits. Pour accéder au tableau de décalage de longueur d'outil sur le contrôleur HEIDENHAIN — montré dans la vidéo ci-dessus — cliquez sur le bouton Bibliothèque d'outils. Là, nous pouvons voir une liste de tous les outils stockés sur la machine. Pour accéder au tableau de décalage sur un contrôleur Haas NGC, appuyez sur le bouton Décalage.
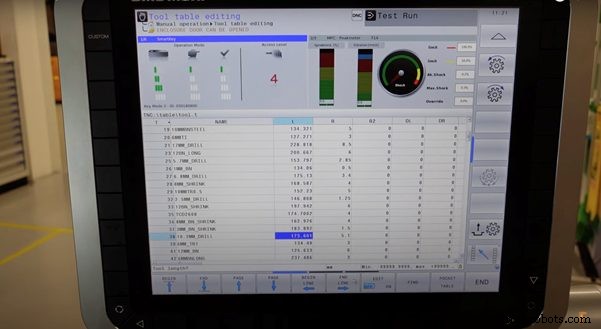
Définir le décalage de longueur d'outil
Il y a beaucoup de façons de définir le décalage. La vidéo présente une machine qui a trois options de réglage d'outil : un réglage d'outil laser, un réglage d'outil mécanique, et un cale de glissement avec un outil d'étalonnage connu. Vous pouvez également définir l'outil hors machine en utilisant des outils spécialisés comme un réglage d'outil optique.
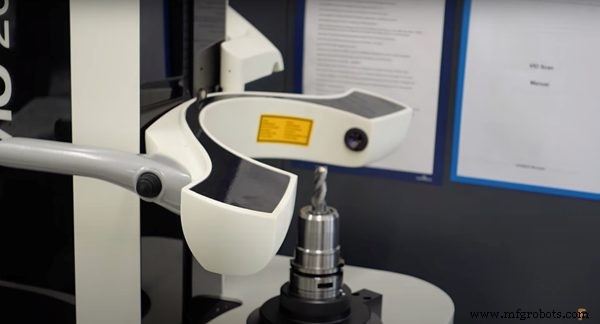
La vidéo montre une machine utilisant un réglage d'outil laser, qui n'a pas besoin de configuration manuelle. Cependant, une machine Haas utilise un réglage d'outil mécanique, qui nécessite une configuration manuelle. Chaque type de réglage d'outil a ses avantages, et les deux fournissent généralement des résultats précis et cohérents.
Les réglages d'outils optiques sont utiles sur les routeurs et les machines qui n'ont pas leur propre équipement de réglage d'outil. Ces réglages d'outils sont souvent très précis, mais ils nécessitent une saisie manuelle dans le contrôleur. Les moins précis sont les cales de glissement, qui peuvent être utilisées sur toutes les machines CNC, et nécessitent une saisie manuelle dans le contrôleur. Les machines plus récentes intègrent rarement cette approche.
Valeur incorrecte de décalage de longueur d'outil
Alors que nous simulons nos parcours d'outils dans Autodesk Fusion 360, il est important de vérifier que les valeurs de décalage correspondantes sont définies dans la Bibliothèque d'outils Fusion 360. Cela garantit que la simulation et la sortie NC sont précises.
La vidéo montre un modèle avec diverses surfaces usinées à différents angles. Toutes les surfaces apparaissent lisses sans aucun problème de mélange entre les surfaces. Voyons ce qui se passe quand nous ajustons le décalage de l'outil de -0,5 mm. Maintenant, pensant que l'outil est plus court qu'il ne l'est réellement, le contrôleur pousse l'outil plus loin dans la pièce de 0,5 mm.
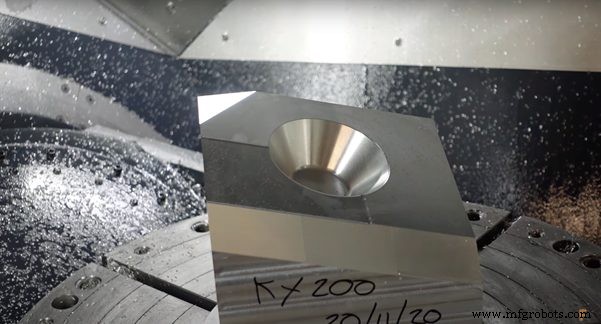
Clairement, le décalage approprié est crucial pour obtenir la finition correcte requise sur les pièces de machine. Commencez avec Autodesk Fusion 360 pour une expérience CAO/FAO véritablement intégrée.
Technologie industrielle
- Électro-érosion chimique (ECM) : Cinématique, dynamique et conception d'outils démystifiés
- Comprendre et Maîtriser la Déflexion d'Outil en Usinage CNC
- Techniques efficaces pour minimiser la déviation d'outil en usinage CNC
- Usinage expliqué : définition, procédés et outils clés
- Usinage par ultrasons : principes, avantages et applications
- Comment le rayon d'angle influence la précision de l'usinage CNC
- 7 revêtements d'outils essentiels pour un usinage CNC supérieur
- Optimiser la production avec l'usinage sur axe Y : réduire les temps de préparation et les coûts
- Maîtriser l'usinage : procédés, outils et applications