



Usinage par ultrasons : principes, avantages et applications
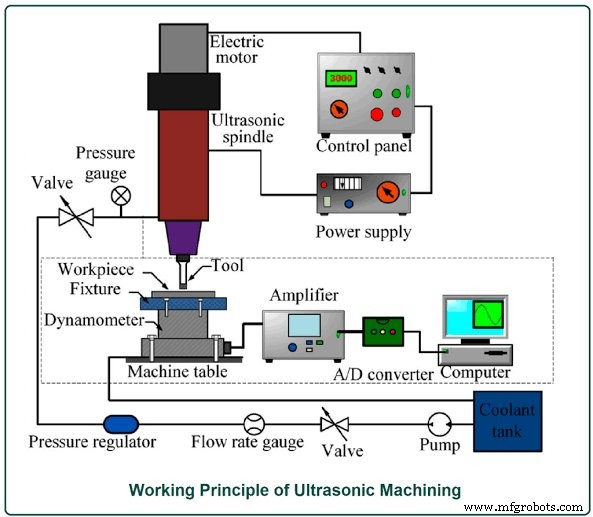
Cet article aborde le processus d'usinage par ultrasons, son principe de fonctionnement, ses avantages, ses inconvénients et son mécanisme détaillé.
Qu'est-ce que l'usinage par ultrasons ?
L'usinage par ultrasons (USM) est un procédé d'enlèvement de matériaux durs et fragiles à l'aide d'un outil oscillant axialement à des fréquences ultrasoniques [18–20 kilohertz (kHz)].
Au cours de cette oscillation, une boue abrasive de B₄C ou de SiC est continuellement alimentée dans la zone d'usinage entre un outil tendre (laiton ou acier) et la pièce. Les particules abrasives sont ainsi martelées sur la surface de la pièce, provoquant l'éclatement de fines particules.
L'outil oscillant, avec des amplitudes de 10 à 40 µm, exerce une pression statique sur les grains abrasifs et s'enfonce au fur et à mesure que le matériau est enlevé pour former la forme requise. Balamuth a découvert l'USM en 1945 lors du broyage ultrasonique de poudres abrasives.
Les applications industrielles ont débuté dans les années 1950 avec l'apparition de nouvelles machines-outils. L'USM se caractérise par l'absence de tout effet délétère sur la structure métallique de la pièce.
Principe de fonctionnement de l'usinage par ultrasons
Il repose sur les mêmes principes que le soudage par ultrasons.

Cette méthode utilise des ondes ultrasoniques pour générer des forces de haute fréquence et de faible amplitude qui agissent comme forces d'entraînement des abrasifs. La machine ultrasonique produit une onde vibratoire de haute fréquence d'environ 20 000 à 30 000 Hz et d'amplitude d'environ 25 à 50 microns.
Cette vibration de haute fréquence est transmise aux particules abrasives contenues dans la boue. Cela provoque l'indentation des particules abrasives dans la pièce fragile et l'enlèvement de matière de la surface de contact.
Éléments constitutifs de l'usinage par ultrasons
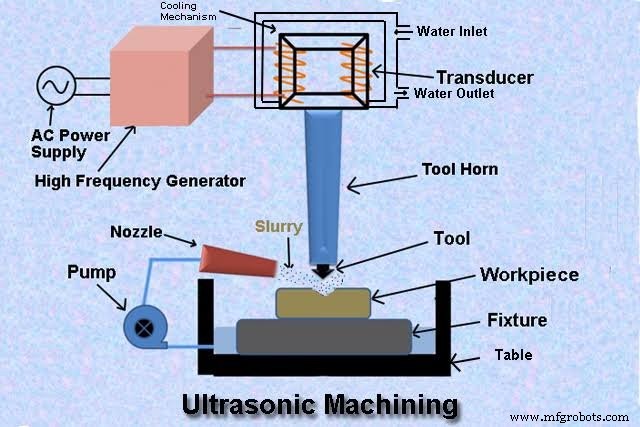
- Alimentation électrique
- Transducteurs
- Générateur haute fréquence
- Transformateurs d'amplitude ultrasonique ou cornet d'outil
- Mécanisme de refroidissement
- Outils
- Porte-outil
- Buse
- Solutions abrasives
- Pompes
1. Alimentation électrique
Ce procédé nécessite généralement une alimentation secteur de 50 à 60 Hz. Une alimentation alternative est donc disponible pour démarrer le processus.
2. Transducteurs (Magnétostriction)
Ce transducteur est de nature magnétostrictive. Une fois converti en aimant, il modifie la fréquence des vibrations mécaniques par action magnétostrictive. Ce transducteur vibre dans les directions haut et bas.
3. Générateur haute fréquence
Également appelé alimentation ultrasonique ou oscillateur électronique, il convertit l'alimentation conventionnelle (50 ou 60 Hz) en énergie électrique haute fréquence. Les fréquences les plus courantes sont 20 à 40 kHz, ensuite injectées dans le transducteur électrique.
4. Transformateurs d'amplitude ultrasonique ou cornet d'outil
Cet élément relie l'outil au transducteur. Il transmet les vibrations amplifiées du booster à l'outil et doit posséder une limite d'endurance élevée.
Il est aussi appelé concentrateur d'outil. L'amplitude de vibration générée par le transducteur (environ 0,025 mm) est insuffisante pour l'usinage ; il sert à l'amplifier. La vibration est également dirigée et concentrée vers la pointe de l'outil. L'outil est fixé à l'extrémité inférieure du cornet par soudage, vissage, brasage ou soudure tendre.
5. Mécanisme de refroidissement
Un système de refroidissement est installé au-dessus du transducteur. L'eau froide y entre, absorbe la chaleur du transducteur et en ressort. Un carter entoure le transducteur à des fins de refroidissement, avec circulation d'eau à l'intérieur.
6. Outils
Les outils d'usinage par ultrasons sont généralement constitués de matériaux durs, fragiles mais ductiles, résistants à la rupture fragile : carbure de tungstène, acier inoxydable, titane, cuivre, etc.
Les outils enlèvent la matière de la pièce. Ils sont façonnés selon la forme de la cavité à réaliser sur la surface de la pièce.
7. Porte-outil
Il sert à maintenir l'outil en place.
8. Buse
La buse est en tungstène, car la boue abrasive pompée pourrait l'endommager si elle était en matériau tendre.
9. Solutions abrasives
Dans la zone d'usinage, on alimente en continu des solutions de carbure de silicium, de carbure de bore ou d'alumine mélangée, contenant des particules abrasives dures dans l'eau ou l'huile.
10. Pompes
La pompe alimente la buse en solution abrasive.
Fonctionnement de l'usinage par ultrasons
Le système d'usinage, illustré dans les figures, comprend principalement le magnétostricteur, le concentrateur, l'outil et le dispositif d'alimentation en boue.
Cette entrée haute fréquence est envoyée au transducteur électromécanique (magnétostricteur) qui, énergisé à la fréquence ultrasonique, produit des vibrations de faible amplitude.
Le cornet se situe entre le transducteur et le porte-outil. Il amplifie l'amplitude de vibration du transducteur, la focalise et la dirige vers l'instrument. Lorsque l'alimentation alternative est connectée au générateur haute fréquence, la fréquence passe de 20 à 40 kHz. Le porte-outil maintient l'outil pendant sa vibration.
La boue abrasive est alimentée à débit constant par la pompe entre la surface de l'outil et la pièce pendant la vibration. L'outil est légèrement pressé contre la pièce, laissant l'espace nécessaire pour l'écoulement de la boue. La cavité générée dans la pièce correspond à la forme de l'outil.
Lorsque l'outil vibrant presse la pièce, l'énergie cinétique de la vibration est transmise aux particules abrasives qui, percutant la surface, enlèvent la matière par micro-friction.
Mécanisme d'enlèvement de matière en usinage par ultrasons (USM)
La figure montre le mécanisme complet d'enlèvement de matière en USM, qui implique trois actions distinctes :
- Abrasion mécanique par martelage direct localisé des grains abrasifs coincés entre l'outil vibrant et la surface de la pièce adjacente.
- Micro-éclatement par impacts libres de particules qui traversent l'interstice d'usinage et frappent la pièce à des emplacements aléatoires.
- Érosion de la surface de travail par cavitation dans le flux de boue.
La contribution relative de l'effet de cavitation est inférieure à 5 % de la matière totale enlevée. Le mécanisme dominant en USM pour tous les matériaux est le martelage direct. Les matériaux tendres et élastiques comme l'acier doux se déforment plastiquement d'abord, puis s'enlèvent à un rythme plus faible.
Pour les matériaux durs et fragiles comme le verre, le taux d'usinage est élevé et le rôle des impacts libres devient notable.
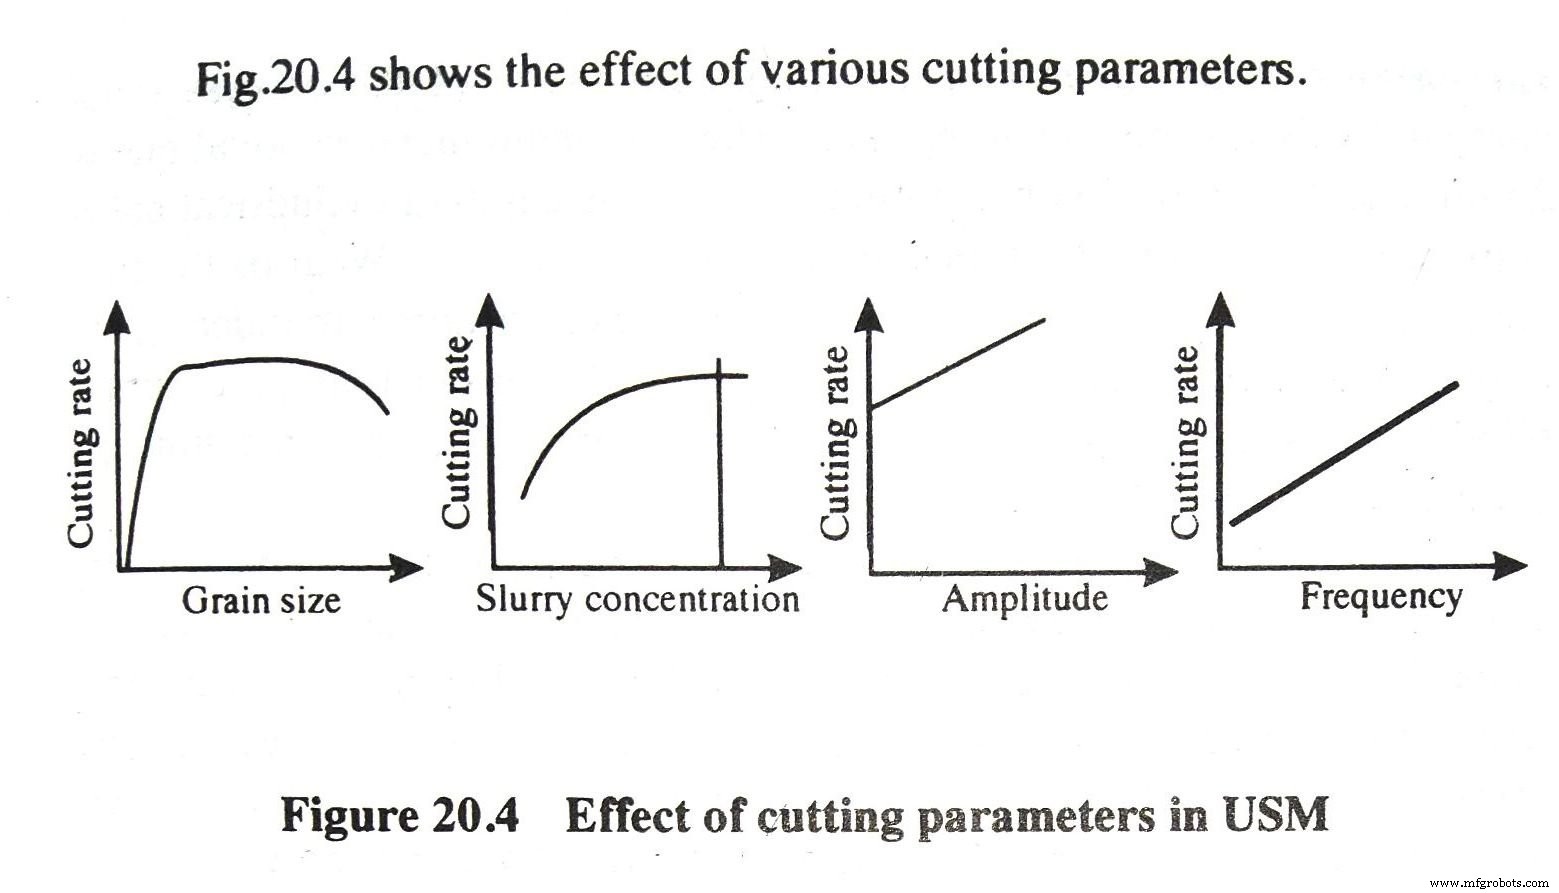
Facteurs influençant le taux de coupe en usinage par ultrasons
Taux de coupe : Il varie selon :
- Taille des grains abrasifs.
- Nature du matériau abrasif.
- Concentration de la boue.
- Amplitude de vibration.
- Fréquence.
Précision : La vitesse maximale de pénétration dans les matériaux tendres et fragiles (céramiques tendres) est de l'ordre de 20 mm/min, mais elle est plus faible pour les matériaux durs et résistants. Une précision dimensionnelle de ± 0,005 mm est possible, avec des finitions de surface Rₐ de 0,1 à 0,125 µm. Un rayon de coin minimal de 0,10 mm est réalisable en finition. La gamme de machines USM va du type portable léger (≈ 20 W) aux machines lourdes (jusqu'à 2 kW).
Applications de l'usinage par ultrasons
La simplicité du procédé le rend économique pour une large gamme d'applications :
- Perçage de trous ronds ou de toute forme pour laquelle un outil peut être réalisé. La gamme de formes s'élargit en déplaçant la pièce pendant la coupe.
- Opérations de perçage, rectification, profilage et fraisage sur tous matériaux, conducteurs ou non.
- Usinage de verre, céramique, tungstène, carbures durs, gemmes, pierres (rubis synthétique).
- Taraudage dans des composants en métaux durs et alliages par rotation et translation approximatives de la pièce ou de l'outil.
- Fabrication de filières de tréfilage en carbure de tungstène et diamant, et de matrices pour forgeage et extrusion.
- Permet au dentiste de percer une cavité de toute forme sur une dent sans douleur.
Avantages et inconvénients de l'usinage par ultrasons
Avantages
- Usinage de matériaux fragiles, non conducteurs, durs et délicats.
- Aucune génération de chaleur → pas ou peu de modification physique de la pièce.
- Usinage de non-métaux impossibles par EDM/ECM (mauvaise conductivité électrique).
- Procédé sans bavure ni déformation.
- Compatible avec d'autres technologies (EDM, ECG, ECM).
- Aucun bruit pendant le fonctionnement.
- Utilisable par opérateurs qualifiés ou non.
- Haute précision et excellente finition de surface.
- Usinage de tout matériau, quelle que soit sa conductivité.
Inconvénients
- Enlèvement de matière lent (mécanisme de micro-éclatement/érosion).
- Usure rapide de la pointe du sonotrode.
- Difficulté d'usinage de trous profonds (écoulement de la boue limité au fond), sauf en USM rotatif.
- Seuls les matériaux d'une dureté ≥ 45 HRC peuvent être usinés (HRC : échelle de Rockwell).
Limites de l'usinage par ultrasons
Limites majeures : Taux d'enlèvement de matière relativement faible (max 3 mm³/s), consommation d'énergie élevée. La profondeur des trous cylindriques est limitée à 2,5 fois le diamètre de l'outil. L'usure de l'outil augmente l'angle du trou, les angles vifs s'arrondissent → remplacement d'outil nécessaire pour les trous borgnes précis. Le procédé est limité aux surfaces de taille relativement petite.
Le matériau d'outil doit être tenace et ductile. Les difficultés avec les métaux très ductiles (aluminium) dues à la courte durée de vie de l'outil peuvent être résolues en utilisant de l'acier à faible teneur en carbone ou de l'acier inoxydable comme matériaux d'outil.
Vérification expérimentale : le taux d'enlèvement diminue avec le rapport dureté pièce / dureté outil. Si la dureté de la pièce augmente, celle de l'outil doit aussi augmenter.
Le choix du métal d'outil est crucial pour optimiser l'enlèvement de matière et le coût d'outillage. La masse et la longueur de l'outil posent problème : l'outil absorbe l'énergie ultrasonique, réduisant l'efficacité. Un outil trop long cause du surcontraintes. La granulométrie et la boue abrasive doivent être correctement dimensionnées : si la taille des grains dépasse ou est inférieure à l'amplitude de vibration, le taux d'usinage chute.
Pour la finition, le grain ne doit pas chevaucher celui de l'ébauche. Pour les trous profonds, des techniques spéciales d'alimentation en boue par le porte-outil sont nécessaires pour éviter l'accumulation de grains qui bloque l'usinage.
Circulation forcée, mélange alterné de grains gros et fins, aspiration sont des méthodes efficaces pour résoudre ce problème.
Développements récents en usinage par ultrasons
Nouveauté : Utilisation d'un outil imprégné de poudre de diamant, sans boue. L'outil oscille à fréquence ultrasonique et tourne. Si la rotation de l'outil est impossible, on fait tourner la pièce.
Cette innovation élimine les inconvénients du procédé conventionnel pour le perçage profond : dimensions du maintenues dans ± 0,125 mm. Trous jusqu'à 75 mm de profondeur percés en céramique sans chute du taux d'usinage, contrairement au procédé classique.
Questions fréquemment posées
En usinage par ultrasons, la matière est enlevée par :
- A. Utilisation de boue abrasive entre l'outil et la pièce
- B. Contact direct de l'outil avec la pièce
- C. Maintien d'un électrolyte entre pièce et outil dans un très petit espace
- D. Érosion par étincelles récurrentes entre outil et pièce
Réponse : Option A
L'usinage par ultrasons (USM) est l'enlèvement de matière par action abrasive d'une boue chargée de grit circulant entre la pièce et un outil vibrant perpendiculairement à une fréquence au-dessus du domaine audible.
Dans l'usinage par ultrasons, la fonction des transducteurs est de :
- A. Convertir l'énergie mécanique en chaleur
- B. Convertir l'énergie électrique en chaleur
- C. Convertir l'énergie électrique en vibrations mécaniques
- D. Convertir l'énergie mécanique en énergie électrique
Réponse : C
Le transducteur convertit le courant oscillant en vibration mécanique. Deux types sont utilisés : piézoélectrique ou magnétostrictif. La magnétostriction est l'effet qui fait changer légèrement de forme un matériau lorsqu'un champ magnétique le traversant varie.
En usinage par ultrasons, l'outil :
- A. Se déplace en direction transversale
- B. Se déplace en direction longitudinale
- C. Vibre en direction transversale
- D. Vibre en direction longitudinale
Réponse : D
Voici toutes les informations sur le processus d'usinage par ultrasons, son fonctionnement, son principe, ses avantages et inconvénients. Si vous avez aimé l'article, partagez-le et laissez votre avis en commentaire.
Technologie industrielle
- Processus de rodage démystifié : définition, construction, principes, avantages et applications industrielles
- Usinage chimique : Enlèvement de métal de précision sans contrainte
- Usinage par ultrasons : Principe, types et applications industrielles
- Usinage Ultrasonique (USM) : Principe, Équipements, Applications, Avantages et Inconvénients
- Soudage Ultrasonique : Principe, Procédé, Équipements, Applications, Avantages et Inconvénients
- Usinage par jet abrasif (Abrasive Jet Machining) : composants, mécanismes et usages pratiques
- Usinage par jet d'eau (Water Jet Machining) : principes, applications et avantages
- Usinage ultrasonique : principes, processus et avantages clés
- Usinage ultrasonique (USM) : composants, processus, applications et avantages – Guide PDF