



Maîtriser l'usinage de platine araignée avec Fusion 360 : tutoriel détaillé
Après vous avoir tout dit sur le processus de conception et fabrication du composant Moyeu de roue, je vais expliquer en détail comment usiner une Platine Araignée (Spider Plate) comme sur l'image ci-dessous, en utilisant les capacités CAO/FAO intégrées d'Autodesk Fusion 360. Si vous voulez voir des images d'usinage réel, visitez ce lien.
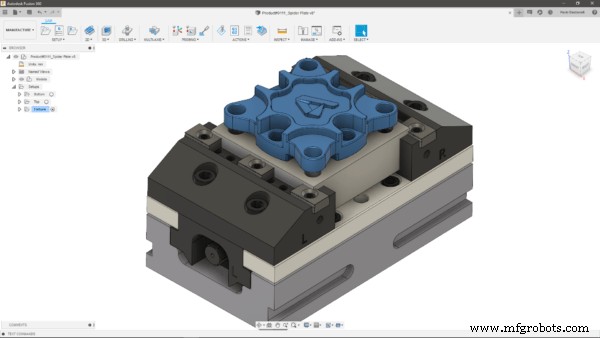
Configurations (Setups)
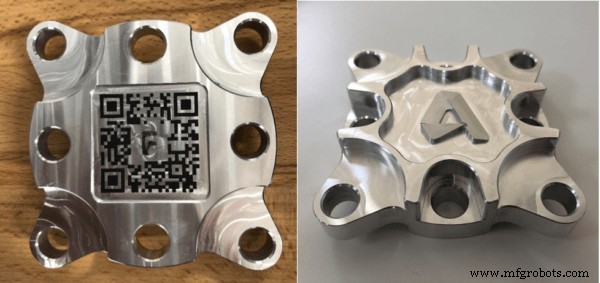
Comme mentionné dans l'article sur le Moyeu de roue, le choix du côté à usiner en premier est l'une des décisions les plus cruciales pour un programmeur FAO. Ici, j'ai eu de la chance, la pièce étant à peu près symétrique par rapport au plan XY, je pouvais choisir l'un ou l'autre côté. Le design incluait six trous de dégagement et deux trous de centrage. Cela a grandement aidé pour positionner et tenir correctement la pièce pendant les deux configurations nécessaires. J'ai choisi d'usiner le dessous en premier, celui à gauche sur l'image ci-dessous, où l'on voit aussi le QR code gravé au laser.
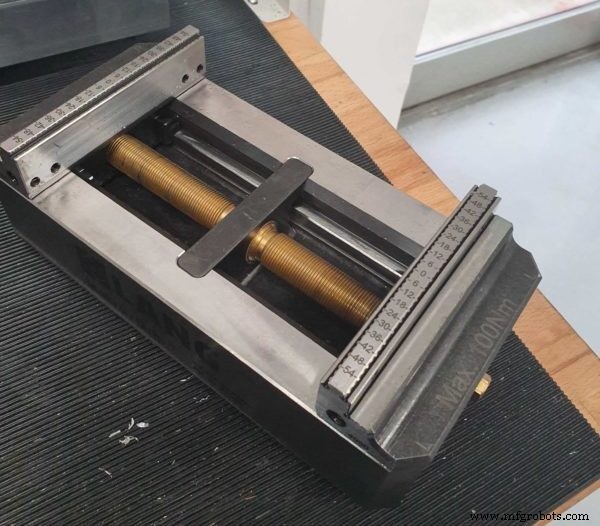
Maintien de pièce
Pour ce composant, j'ai décidé de tenir le brut original dans un étau Lang, excellent outil garantissant un maintien fiable et sans vibrations, ne nécessitant que 3 mm de matière pour serrer. Les étaux Lang permettent aussi le réalignement d'un composant (après retrait et remise en place) dans une tolérance de 5 microns. Cela rend les processus hautement répétables, comparés à d'autres mécanismes. Comme je prévoyais de préparer 10 bruts avant de lancer les programmes, cela m'a facilité la vie pour aligner correctement les blocs avant de lancer mes parcours.
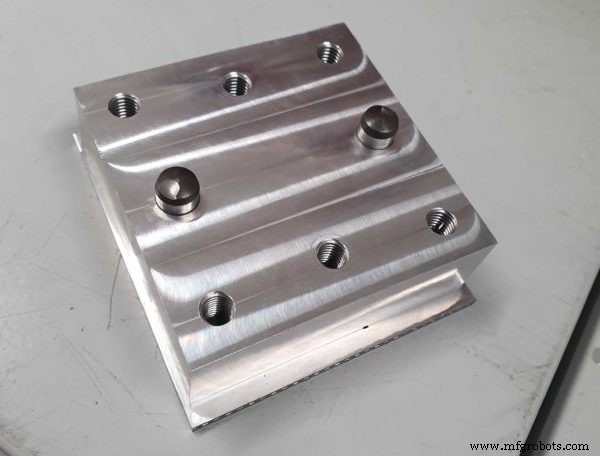
Un autre aspect essentiel lors de la fabrication de tout composant est le choix d'un montage. Ici, comme le composant est plat des deux côtés, il était facile de concevoir une simple plaque avec 8 trous : six pour les trous de dégagement et deux pour les centrages. S'assurer que les trous du montage sont bien alignés avec ceux de la pièce est crucial même pour des composants 2.5D « simples » comme la Platine Araignée. Vérifiez deux fois avant de lancer votre programme !
Ébauche (Roughing)
Pendant la première Configuration, pour l'ébauche externe du composant, j'ai utilisé l'Éclaircissage Adaptatif 2D avec une fraise à queue 16 mm. L'algorithme derrière ce parcours assure l'utilisation de toute la flute du coupeur pour évacuer la matière. Cela m'a permis d'ébaucher l'extérieur en une seule passe (assurez-vous d'avoir assez de longueur de coupe sur votre outil !). Cette stratégie maintient le coupeur sous charge constante, en gardant l'angle d'engagement entre outil et matière constant. Cela résulte en une ébauche bien plus sûre et rapide, comparée aux stratégies traditionnelles.
Analyse des rayons
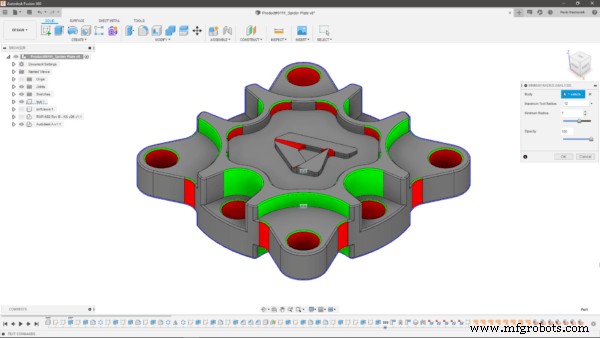
J'ai usiné la pièce en Aluminium 6082, sur un DMG Mori DMU 60eVo linear. Même si les choix de machine et matériau sont finalisés, il est encore très important de faire une analyse géométrique approfondie, car les rayons présents dicteront la taille maximale d'outil autorisée pour vos parcours. Dans les deux configurations, j'ai décidé d'utiliser des parcours Poche 2D avec une fraise à queue 12 mm pour toutes les poches ouvertes, car j'ai trouvé un rayon minimum de 7 mm, permettant de les usiner avec mon outil 12 mm sans gougeage sur les parois. Pour plus de détails sur le choix du bon outil pour vos rayons internes, voir cet article sur l'usinage des coins internes.
Finition
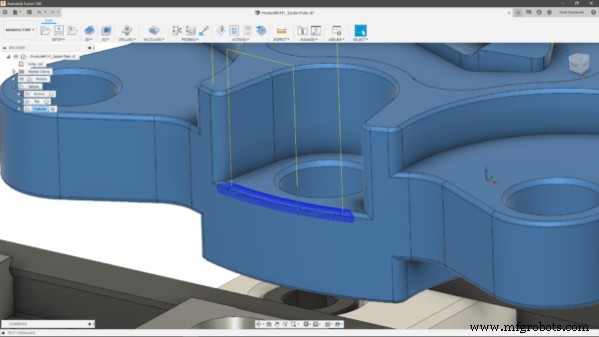
Un aspect délicat : impossible d'usiner les chanfreins au fond des poches ouvertes avec un outil à chanfreiner, car il aurait gougé sur les parois. J'ai donc décidé d'usiner ces chanfreins avec une fraise hémisphérique 2 mm et un parcours Éventail (Scallop), comme visible ci-dessous.
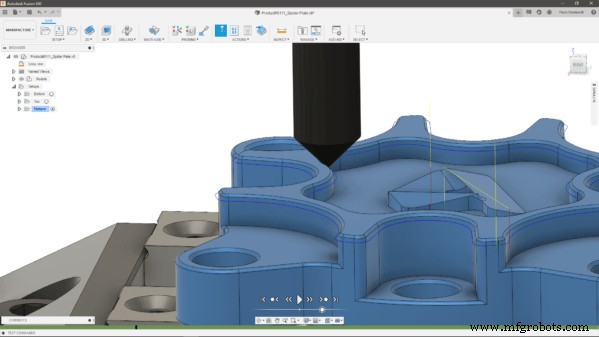
J'ai choisi la même combinaison fraise hémisphérique 2 mm + parcours Éventail pour le logo Autodesk au centre, combiné avec une stratégie Éclaircissage Adaptatif pour la poche forme libre autour du logo.
Enfin, pour les chanfreins sur les trous, sans risque de gougeage, j'ai utilisé un parcours Contour 2D avec outil à chanfreiner. J'ai utilisé la même combinaison pour tous les autres chanfreins. Le Contour 2D fonctionne vraiment bien pour les chanfreins, permettant programmation et coupe rapides, sans perdre du temps à créer des esquisses pour piloter l'outil.
Conclusion
Le temps de coupe total pour le composant était d'environ 45 minutes, mais le processus complet a pris un peu plus de temps, considérant qu'il fallait changer les positions de boulons à mi-parcours de chaque configuration, pour usiner 4 poches (et trous relatifs) à la fois.
J'espère que cet article vous a été utile et que vous savez maintenant comment usiner une Platine Araignée.
Les outils CAO/FAO intégrés de Fusion 360 ont rendu le flux conception-fabrication rapide et fluide, car il était facile de basculer entre espaces de travail quand nécessaire. Si vous voulez essayer, mais n'avez pas encore testé le logiciel, téléchargez un essai gratuit à ce lien.
Technologie industrielle
- Gestion et stockage des données de projet dans Fusion 360 : guide complet
- Maîtriser l'usinage du verre : guide complet avec routeurs CNC
- Renforcer la sécurité de la conception produit avec l'extension Fusion 360 Manage
- Comment Autodesk Fusion 360 permet une ingénierie concurrente efficace
- Gaudio redéfinit les écouteurs intra-auriculaires avec la conception Fusion 360
- Maîtriser l'usinage 5 axes avec Autodesk Fusion 360
- Usiner des pièces avec Fusion 360 en utilisant un montage imprimé 3D à conception générative
- Optimiser la gestion d'actifs : comment le logiciel GMAO rationalise le suivi des stocks
- Maîtriser l'usinage CNC de bijouterie : guide complet