



Maîtriser l'usinage de moyeu de roue dans Fusion 360 : guide pratique
En tant qu'ingénieur FAO depuis 5 ans, j'utilisais Autodesk PowerMill pour la plupart de ma programmation. Récemment, j'ai basculé vers Fusion 360 pour programmer mes composants et je veux partager mon expérience. Ce poste donne quelques conseils pour usiner un Moyeu de Roue (Wheel Hub) avec Fusion 360, en tirant parti de ses capacités CAO/FAO intégrées. Si vous voulez voir des images d'usinage (qui n'aime pas regarder les copeaux voler ?), visitez ce lien.
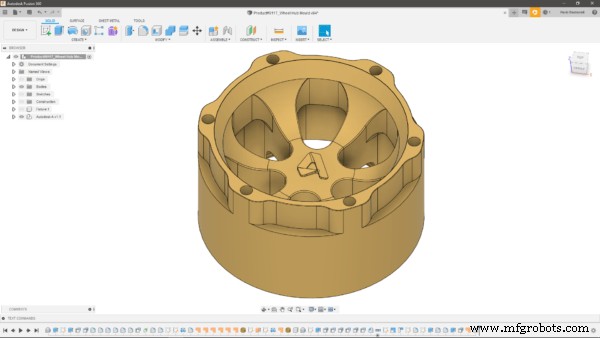
Configurations (Setups)
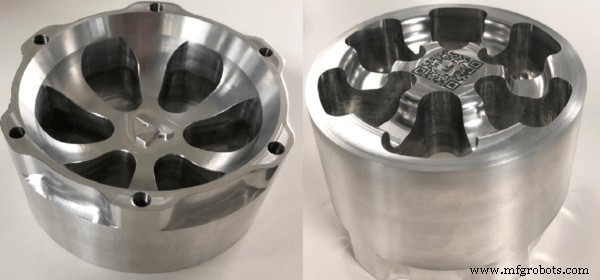
L'une des premières choses qu'un programmeur FAO doit toujours envisager en commençant est quel côté du composant usiner en premier. Ce choix a des implications vitales pour le maintien de pièce des processus suivants, comme vous le verrez. J'ai choisi d'usiner en premier le côté visible à gauche sur l'image ci-dessous. La raison principale : présence sur le modèle de deux trous de centrage (dowel holes) et quatre trous taraudés (tapped holes), très utiles pour le positionnement et le maintien lors des opérations suivantes. J'ai aussi réalisé que je pouvais enlever la majeure partie de la matière pendant la Configuration 1, ne laissant que peu de parcours pour l'étape suivante.
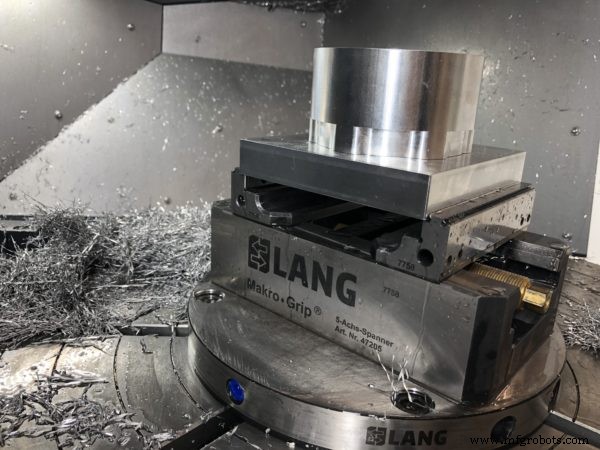
Maintien de pièce
Pendant la première configuration, j'ai tenu le brut avec un étau Lang. Cet outil exceptionnel permet un maintien fiable et sans vibrations, ne nécessitant que 3 mm de matière pour serrer. Cela m'a permis de commander le brut juste légèrement surdimensionné, réduction significative par rapport au gros bloc de stock initialement prévu. Autre grand avantage : quand on retire le composant et le replace dans l'étau, il permet un réalignement dans une tolérance de 5 microns. Cela rend le processus extrêmement fiable et répétable, par exemple si vous prévoyez de préparer plusieurs bruts avant de lancer les parcours sur l'un d'eux.
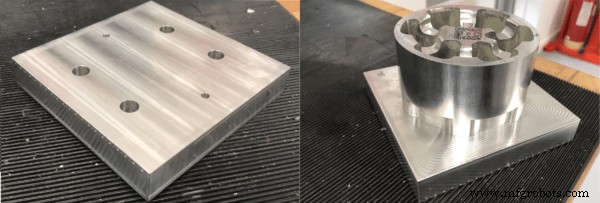
Au moment de lancer les parcours en Configuration 2, j'ai dû concevoir un montage. Ici, c'était facile : une plaque avec six trous (deux pour centrages, quatre pour taraudés) faisait l'affaire. Les trous taraudés servaient à visser la pièce sur le montage, les trous correspondants sur le montage étant fraisés en alésage.
Outillage (Tooling)
En supposant que vous ayez déjà spécifié le matériau (moi, Aluminium 6082), la première chose avant de commander l'outillage est d'analyser la géométrie de la pièce, y compris les rayons sur le composant fini. Par exemple, utiliser une fraise hémisphérique 8 mm pour usiner une surface avec un rayon 3 mm laisserait inévitablement trop de matière, nécessitant des parcours supplémentaires.
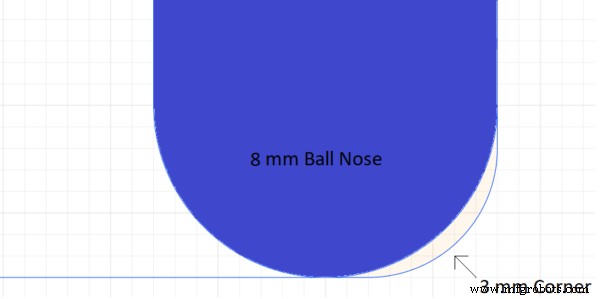
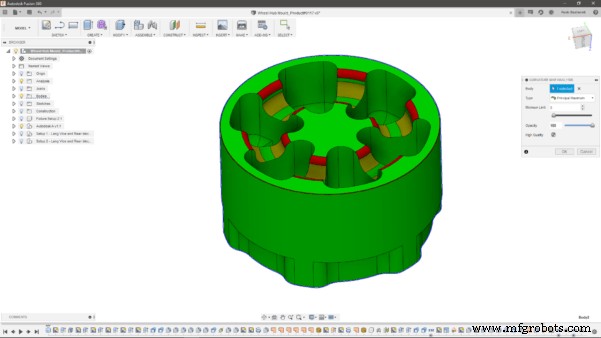
Pour le Moyeu de Roue, après analyse géométrique, j'ai commandé une fraise à queue 16 mm pour l'ébauche externe, pour le faire en une passe unique et réduire le temps. En analysant les rayons, le rayon concave minimum trouvé était 5 mm, signifiant qu'un outil de diamètre inférieur à 8 mm ferait le travail sans laisser de matière indésirable après finition. Ce choix d'outillage assurait aussi d'éviter des efforts excessifs sur le coupeur dus à l'angle d'engagement croissant, améliorant finition et durée de vie d'outil.
Avances et vitesses (Feeds and Speeds)
Comme mentionné, j'ai réussi à enlever la majeure partie de la matière en Configuration 1. Cela m'a permis d'être assez agressif en Configuration 2, tant en avances/vitesses qu'en pas de coupe (stepover/stepdown). Par exemple, pour usiner la cavité principale en Configuration 2, j'ai poussé ma fraise 10 mm à 12 000 tr/min et avance de coupe 5000 mm/min. Pour l'ébauche, j'ai utilisé l'Éclaircissage Adaptatif (Adaptive Clearing), qui maintient l'outil sous forces de coupe constantes par angle d'engagement constant. Cela a donné une ébauche bien plus sûre et rapide comparée aux parcours d'ébauche traditionnels.
Flux CAO/FAO intégré sans couture
Une chose que beaucoup de programmeurs négligent est le temps passé à basculer entre leur CAO et leur FAO quand ils doivent faire des modifications de modélisation. Fusion 360 aide massivement ici, permettant un flux simple et fluide entre modélisation et fabrication. Dans mon cas, j'ai dû créer plusieurs surfaces de forme libre pour « tromper » mon outil pour qu'il reste sur le composant pendant mes parcours de finition, comme visible dans l'exemple ci-dessous.
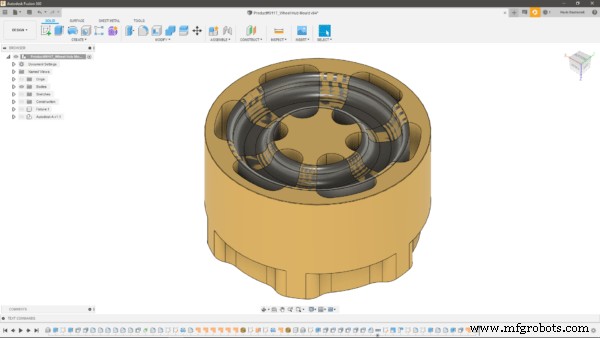
Faire cela dans Fusion 360 n'a pris que quelques minutes de travail facile et indolore, alors qu'en méthode traditionnelle cela aurait impliqué de revenir au package CAO, faire les modifications, réexporter vers le package FAO (en espérant que les changements n'invalident pas le reste du programme !). Avoir un outil CAO/FAO intégré aide aussi massivement pour concevoir le montage de votre pièce, car tout se fait dans le même environnement et toute modification ultérieure peut se faire sans changer de logiciel à mi-chemin.
J'espère que vous en savez maintenant plus sur l'usinage d'un Moyeu de Roue avec Fusion 360. La pièce a été programmée sans utiliser les outils avancés de l'extension Fabrication (plus d'infos ici). Si vous êtes enthousiaste à l'idée d'essayer Fusion 360 (qui ne le serait pas ?!), téléchargez un essai gratuit à ce lien.
Technologie industrielle
- Gestion et stockage des données de projet dans Fusion 360 : guide complet
- Maîtriser l'usinage du verre : guide complet avec routeurs CNC
- Renforcer la sécurité de la conception produit avec l'extension Fusion 360 Manage
- Comment Autodesk Fusion 360 permet une ingénierie concurrente efficace
- Gaudio redéfinit les écouteurs intra-auriculaires avec la conception Fusion 360
- Maîtriser l'usinage 5 axes avec Autodesk Fusion 360
- Usiner des pièces avec Fusion 360 en utilisant un montage imprimé 3D à conception générative
- Booster l'Efficacité : Stratégies Éprouvées pour Optimiser les Opérations de Rectification de Votre Atelier
- Maîtriser l'usinage CNC de bijouterie : guide complet