



Comprendre les modèles en fonderie : types et rôle dans le moulage
Types de modèles : Le modèle est l'outil principal du processus de coulée. On peut le définir comme une réplique de la pièce à fabriquer, conçue pour former une empreinte (le moule) dans du sable humide ou tout autre matériau approprié. Lorsque ce moule est rempli de métal en fusion et que celui-ci se solidifie, on obtient une reproduction du modèle, appelée pièce moulée. La fabrication d'un modèle s'appelle le modelage.
Types de modèles
Le type de modèle choisi pour une pièce dépend de plusieurs facteurs : la facilité ou la difficulté prévue de l'opération de moulage, le nombre de pièces à produire (petite ou grande série), le type de procédé de moulage et d'autres facteurs liés aux caractéristiques propres à la pièce. Voici les types de modèles les plus couramment utilisés, listés et décrits :
- Modèle monobloc (pièce unique)
- Modèle bipartite (en deux parties)
- Modèle sur plaque d'assemblage (match plate)
- Modèle copeau et chassis (cope and drag)
- Modèle avec canaux de coulée intégrés (gated pattern)
- Modèle à pièces rapportées (loose-piece pattern)
- Modèle à balayage (sweep pattern)
- Modèle squelette (skeleton pattern)
- Modèle segmenté (segmental pattern)
- Modèle coquille (shell pattern)
- Modèle construit (built-up pattern)
- Modèle en caisse (boxed-up pattern)
- Modèle à lattes (lagged-up pattern)
- Modèle main gauche / main droite (left- and right-hand pattern)
1. Modèle monobloc ou solide
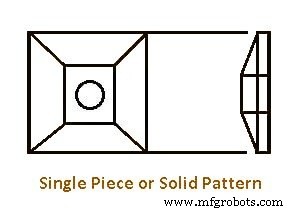
Les modèles réalisés sans joint, sans plan de joint ni pièces rapportées sont appelés modèles monoblocs ou solides. Un modèle monobloc n'est pas monté sur châssis ou plaque, on l'appelle parfois modèle libre. Ces modèles sont moins chers. Lors de leur utilisation, le mouleur doit tailler lui-même les canaux d'alimentation, les portes de coulée et les masselottes, ce qui prend plus de temps. Ils ne sont recommandés que pour des productions limitées. Les modèles monoblocs servent généralement pour les grosses pièces de forme simple.
2. Modèle bipartite
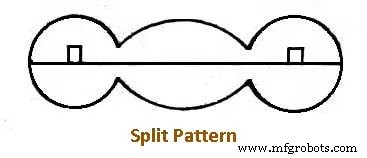
Modèle bipartite – Beaucoup de pièces ne peuvent être modelées en une seule pièce en raison des difficultés de moulage. Pour y remédier, et pour les pièces de conception complexe ou de forme inhabituelle, on utilise des modèles bipartites pour former le moule. Ces modèles sont généralement en deux parties, comme le montre la figure, l'une formant la moitié inférieure du moule, l'autre la moitié supérieure.
Les deux parties, qui peuvent avoir des tailles et formes différentes, sont maintenues en position relative par des goupilles fixées dans l'une et s'engageant dans des trous percés dans l'autre. La surface de séparation des deux parties, généralement au centre du modèle, s'appelle surface de joint ou ligne de joint. Elle sera aussi la surface de joint du moule.
Il est parfois nécessaire de construire un modèle en trois parties ou plus pour une pièce très complexe. Ce type est appelé modèle multipartite. Un modèle en trois parties peut nécessiter un chassis en trois parties, bien que certains modèles tripartites puissent être moulés dans un chassis bipartite.
3. Modèle sur plaque d'assemblage (Match Plate Pattern)
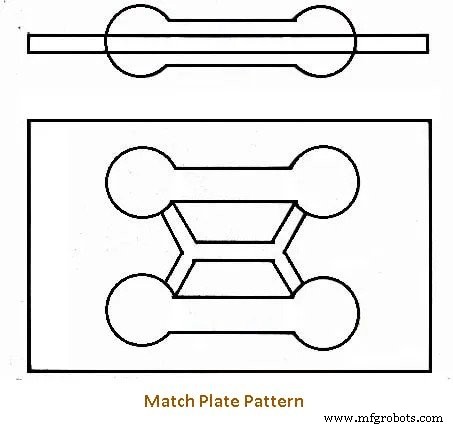
Lorsque les deux moitiés d'un modèle bipartite sont montées de part et d'autre d'une même plaque, l'une en face de l'autre, on obtient un modèle sur plaque d'assemblage. Un ou plusieurs modèles peuvent être montés sur une même plaque. Le modèle est en métal, la plaque (qui forme la ligne de joint) peut être en bois ou en métal.
L'aluminium est couramment utilisé pour les plaques métalliques. Les modèles des canaux d'alimentation et de coulée sont fixés sur le côté chassis de la plaque à leur position exacte pour former l'ensemble complet. Lorsque tous les modèles sont retirés, le copeau (partie supérieure du moule) s'emboîte parfaitement avec le chassis (partie inférieure). Les canaux de coulée sont aussi réalisés en une seule opération.
La figure montre une telle plaque portant les modèles de deux petits haltères. Les modèles sur plaque d'assemblage servent à produire de petites pièces en grandes séries sur des machines de moulage assurant une production précise et rapide. Leur construction est coûteuse, mais l'investissement initial est justifié pour la production en série.
4. Modèle copeau et chassis (Cope and Drag Pattern)
Pour la production de grosses pièces, les moules complets sont trop lourds pour être manipulés par un seul opérateur. On utilise donc des modèles copeau et chassis pour résoudre ce problème et permettre un travail efficace. Les modèles sont réalisés en deux moitiés, séparés sur une ligne de joint commode, et des modèles copeau et chassis distincts sont construits et montés sur des plaques ou planches individuelles.
Cette disposition permet à un opérateur ou un groupe de préparer la moitié copeau du moule pendant qu'un autre groupe travaille sur l'autre moitié. Cette répartition planifiée du travail augmente considérablement la production.
5. Modèle avec canaux de coulée intégrés (Gated Pattern)
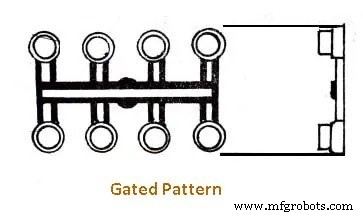
Pour obtenir de bonnes pièces, il faut assurer un écoulement complet du métal en fusion dans toutes les parties du moule. La mise en place de canaux pour faciliter cet écoulement s'appelle la coulée, qui ne peut être réalisée manuellement pour la production de grande série en raison du temps nécessaire.
En production de masse, on produit plusieurs pièces dans un moule multicavité en assemblant un groupe de modèles, les canaux d'alimentation étant formés par les parties de liaison entre les modèles individuels. Le temps normalement passé par le mouleur à tailler les canaux et retirer les modèles est ainsi éliminé. Ces modèles avec formateurs de canaux attachés sont appelés modèles à canaux intégrés (voir figure).
Les modèles à canaux intégrés peuvent être en bois ou en métal et servent à la production de masse de petites pièces.
6. Modèle à pièces rapportées (Loose-piece Pattern)
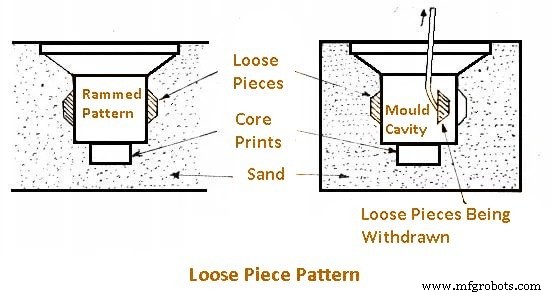
Certains modèles sont réalisés comme des assemblages de pièces rapportées. Les modèles à pièces rapportées sont nécessaires lorsque la pièce est telle que le modèle ne peut être retiré d'une seule pièce, même s'il est bipartite et que la ligne de joint se fait sur plus d'un plan.
Dans ce cas, le corps principal du modèle est retiré en premier. Ensuite, les pièces séparées, qui doivent parfois être tournées ou déplacées avant d'être extraites, sont retirées. Ces modèles finis demandent généralement plus d'entretien et sont plus lents à mouler. La figure 11.6 montre un modèle à pièces rapportées.
7. Modèle à balayage (Sweep Pattern)
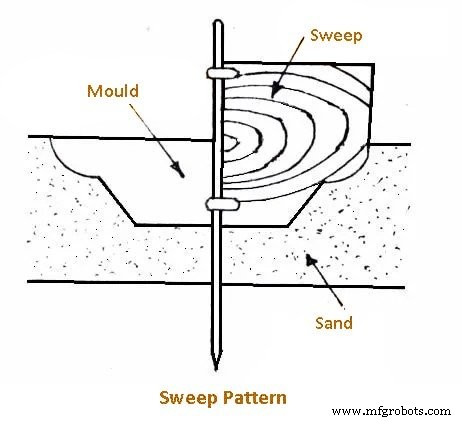
Les moules et noyaux symétriques, particulièrement de grande taille, sont parfois façonnés au moyen de modèles à balayage. Le modèle à balayage consiste en une planche dont la forme correspond à celle de la pièce souhaitée, disposée pour tourner autour d'un axe central comme illustré.
Le sable est tassé en place et la planche de balayage est déplacée autour de son axe de rotation pour donner au sable la forme désirée. Les modèles à balayage sont employés pour mouler des pièces à sections circulaires. Un balayage courbe peut former une partie du moule pour une grande marmite en fonte, et un balayage droit pour toute forme de rainure ou de crête. L'avantage principal de ce type de modèle est qu'il élimine la construction coûteuse d'un modèle complet.
8. Modèle squelette (Skeleton Pattern)
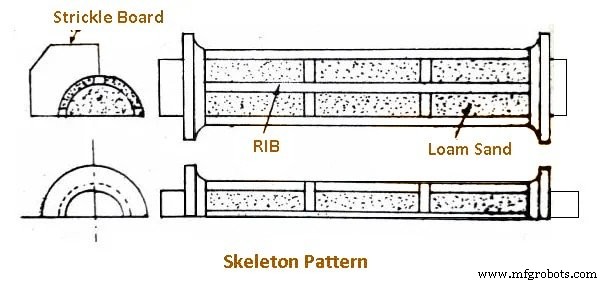
Les modèles pour des pièces très grandes nécessiteraient une quantité énorme de bois pour un modèle plein. Dans ce cas, on peut employer un modèle squelette comme dans la figure pour donner le contour et les dimensions générales de la pièce. C'est une construction à nervures avec de nombreuses ouvertures carrées ou rectangulaires entre les nervures, formant un squelette du modèle à réaliser.
La structure est remplie et tassée d'argile, de sable ou de terre grasse, et une règle de raclage appelée règle de strickle est utilisée pour enlever l'excès de sable entre les nervures de manière que la surface soit au niveau de l'extérieur du modèle. Il est généralement construit en deux parties : une pour le copeau et l'autre pour le chassis.
Tuyaux d'eau et de gaz, coudes de tuyauterie, corps de vannes et boîtiers sont quelques exemples de pièces moulées par modèle squelette.
9. Modèle segmenté (Segmental Pattern)
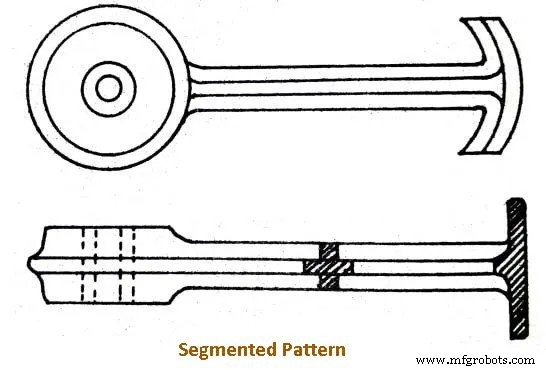
Les modèles segmentés ou modèles partiels s'appliquent généralement aux travaux circulaires tels que les anneaux, les jantes de roues, les engrenages, etc. Ce sont des sections de modèle disposées pour former un moule complet en étant déplacées pour former chaque section. Lors du moulage avec ce modèle, une broche verticale est solidement fixée au centre du chassis inférieur (Fig. 11.9).
Le fond du moule est tassé et nivelé. Ensuite, le modèle segmenté est fixé à la broche. Du sable est tassé entre l'extérieur du modèle et le chassis, et à l'intérieur, mais pas aux extrémités du modèle. Après avoir tassé une section, on avance vers la suivante pour la tasser, et ainsi de suite jusqu'à compléter tout le pourtour du moule.
10. Modèle coquille (Shell Pattern)
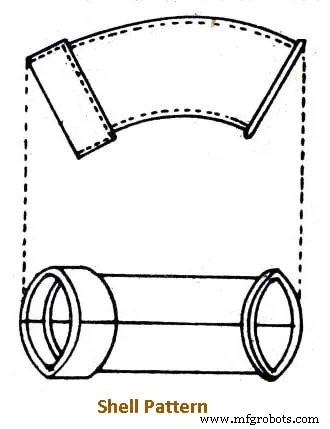
Le modèle coquille est largement utilisé pour les raccords de drainage et la tuyauterie. Un exemple typique est montré en figure. Le modèle est généralement en métal, monté sur une plaque et divisé selon la ligne centrale, les deux sections étant précisément assemblées par goupilles. Ces coudes courts sont généralement moulés et coulés par paires. Le modèle coquille est une construction creuse comme une coquille : sa forme externe sert de modèle pour le moule, tandis que l'interne sert de boîte à noyaux pour fabriquer les noyaux.
Parfois, un modèle de la forme complète de la pièce est appelé modèle coquille, tandis qu'un modèle de la forme externe requise mais avec l'intérieur évidé est appelé modèle plein (block pattern).
11. Modèle en caisse (Boxed-up Pattern)
Dans un modèle en caisse, des planches ou lattes de bois sont assemblées par colle, clous ou vis pour former une structure en forme de caisse. Cette méthode économise le bois pour les grands modèles et les rend plus légers. La construction en caisse est employée pour de nombreux modèles, surtout pour les pièces à contour régulier et forme rectangulaire.
12. Modèle construit (Built-up Pattern)
Comme son nom l'indique, les modèles construits ou modèles en pièces sont composés de deux ou plusieurs éléments. Les modèles de poulies spéciales sont des segments construits de lattes de bois. Ces segments sont obtenus en découpant des lattes selon la courbure requise, et l'épaisseur désirée est obtenue en les collant en couches.
Les brides sont également réalisées de manière similaire. La construction par assemblage est parfois nécessaire car il est difficile de réaliser une forme complexe sur un bloc de bois pour en faire un modèle, mais il est plus facile de construire la forme en collant ou en assemblant plusieurs pièces segmentaires.
13. Modèle à lattes (Lagged-up Pattern)
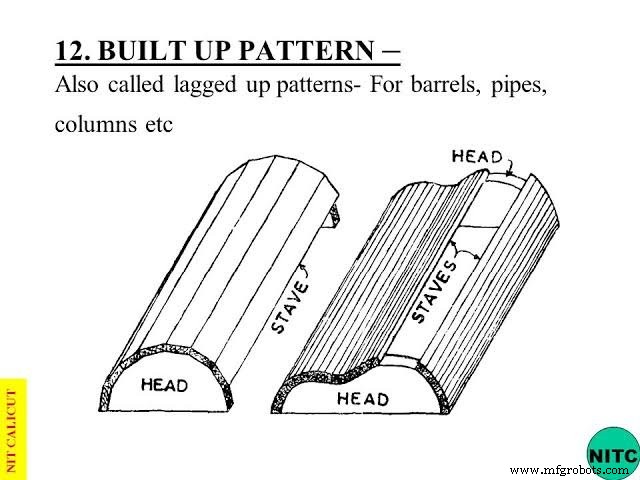
Les pièces cylindriques telles que cylindres, tuyaux ou colonnes sont construites avec une construction à lattes ou à douves assurant la permanence de la forme. Les lattes ou douves sont des bandes longitudinales de bois biseautées de chaque côté pour rendre le joint étanche à l'extérieur, puis collées et clouées ou vissées sur des pièces d'extrémité appelées « têtes ».
L'illustration de la figure montre les douves fixées sur des têtes qui sont des demi-polygones réguliers, l'objectif étant de réaliser un cylindre ou un tonneau qui sera divisé longitudinalement par le centre. Une telle construction offre une résistance maximale et permet de construire au plus près du contour fini, avec comparativement peu de surplus à enlever pour atteindre la forme requise.
14. Modèle main gauche / main droite (Left-hand right-hand Pattern)
De nombreux modèles doivent être réalisés en paires, et lorsque leur forme est telle qu'ils ne peuvent être inversés et que les centres de moyeux, bosses, etc., sont opposés et alignés, ils doivent être faits main droite et main gauche. Les supports en « J » pour lignes d'arbres surplombants, pieds de tour à bois, bancs de jardin ou machines à coudre à pédale, et supports de porte-bagages dans les wagons ferroviaires sont quelques exemples nécessitant une paire de modèles main droite et main gauche.
Dans ces cas, les modeleurs reçoivent souvent des plans montrant soit une pièce main droite, soit une pièce main gauche. On leur demande alors de réaliser l'outillage pour les deux mains. Cela pose souvent de grandes difficultés, surtout sur les plans complexes, pour déterminer ce qui différencie les modèles main gauche et main droite.
Le support montré en A dans la figure est un exemple de modèles main gauche et main droite. On remarque que la seule différence entre les deux est la position de leur base. Si la conception avait pu être faite avec une base symétrique de chaque côté de la partie verticale (figure), la nécessité de deux modèles aurait été éliminée.
Modèle en métal
Ces modèles sont utilisés pour la production en grande série de pièces moulées et sont rarement requis en modèles libres. Comme les modèles sont coulés, il n'est pas nécessaire de faire des joints ou des segments. Cependant, la méthode de fabrication est complexe et demande une grande habileté.
Le modeleur doit maîtriser la découpe, la finition et la fabrication des métaux, ainsi que les techniques d'inspection. Les modèles en métal, lorsqu'ils sont utilisés, sont normalement montés sur une ou les deux faces d'une plaque de modèle. Lorsque les modèles sont petits, plusieurs peuvent être montés sur la même plaque.
Dépouilles de modèle (Pattern making allowance)
Les modèles ne sont pas faits à la taille exacte de la pièce souhaitée pour plusieurs raisons. De tels modèles produiraient des pièces sous-dimensionnées. Des dépouilles doivent donc être prévues pour le retrait, le dégagement, l'usinage, la déformation et le battage.
1. Dépouille de retrait (Shrinkage Allowance)
Lors de la solidification et du refroidissement, le métal se rétracte et se contracte. Pour compenser, le modèle est fait plus grand que la pièce finie au moyen d'une dépouille de retrait ou de contraction. Pour prendre les mesures, le modeleur utilise une règle de retrait légèrement plus longue que la règle ordinaire de même longueur.
Par exemple, pour un modèle de fonte, le modeleur utilise une règle de retrait mesurant environ 10 mm de plus par mètre que la règle conventionnelle, car la fonte se rétracte de 10 mm/m. Chaque métal a son propre retrait, donc une règle de retrait spécifique pour chaque métal. Un modèle maître à partir duquel les modèles métalliques sont coulés peut avoir une double dépouille de retrait.
2. Dépouille de dégagement (Draft Allowance)
Lorsqu'on retire un modèle du moule, il y a toujours un risque d'endommager les arêtes du moule. Ce risque est fortement réduit si les surfaces verticales du modèle sont légèrement coniques vers l'intérieur. Ce léger conique sur les surfaces verticales s'appelle le dégagement (draft).
Le dégagement peut s'exprimer en mm/m sur un côté, ou en degrés. La quantité nécessaire dépend de : (1) la longueur du côté vertical, (2) la complexité du modèle, et (3) le procédé de moulage. En conditions normales, le dégagement est d'environ 10 à 20 mm/m sur les surfaces extérieures et 40 à 60 mm/m sur les surfaces intérieures. La figure montre comment un dégagement est prévu sur un modèle.
3. Dépouille d'usinage (Machining Allowance)
Les surfaces brutes des pièces qui doivent être usinées sont portées à des dimensions supérieures à celles indiquées sur le plan où le dégagement est prévu. La quantité supplémentaire de métal sur les surfaces à usiner s'appelle dépouille d'usinage (ou de finition) et les arêtes de ces surfaces sont indiquées par une marque de finition V ou F.
La quantité à ajouter au modèle dépend de : (1) le type de métal, (2) la taille et la forme de la pièce, et (3) le procédé de moulage. La dépouille d'usinage standard pour différents métaux de coulée en mm pour le moulage manuel est donnée en tableau.
4. Dépouille de déformation ou de cambrure (Distortion or Camber Allowance)
Certaines pièces, en raison de leur taille, forme et type de métal, tendent à se déformer ou gauchir pendant le refroidissement. Cela résulte d'un retrait inégal dû à une épaisseur de métal inégale ou à une surface plus exposée refroidissant plus vite. La forme du modèle est donc courbée dans le sens opposé pour compenser cette déformation.
Cette caractéristique s'appelle dépouille de déformation ou de cambrure. Par exemple, une pièce en forme de U se déformera avec les branches divergentes au lieu d'être parallèles. Pour compenser, le modèle est fait avec les branches convergentes ; lors du refroidissement après démoulage, les branches se redressent et restent parallèles.
Bien qu'aucune donnée publiée sur la déformation ne soit disponible, la dépouille de déformation varie de la dépouille d'usinage standard jusqu'à 20 mm pour les grosses pièces.
5. Dépouille de battage (Rapping Allowance)
Lorsqu'un modèle est battu (frappé) dans le moule avant d'être retiré, la cavité du moule s'agrandit légèrement. Dans tous les cas où les pièces doivent être uniformes et conformes au modèle, une dépouille de battage ou de secousse est prévue en faisant le modèle légèrement plus petit que la taille réelle pour compenser l'agrandissement du moule lors du battage.
Matériaux des modèles
Le choix du matériau du modèle dépend principalement des facteurs suivants :
- Exigences de service : quantité, qualité et complexité de la pièce (épaisseur minimale, degré de précision et de finition).
- Type de production de la pièce et type de procédé de moulage.
- Possibilité de modifications de conception.
- Nombre de pièces à produire, c'est-à-dire possibilité de commandes répétées.
Comment doit être un bon matériau de modèle :
- Facile à travailler, façonner et assembler ;
- Léger ;
- Solide, dur et durable, résistant à l'usure, à l'abrasion, à la corrosion et à l'action chimique ;
- Stable dimensionnellement en toutes circonstances ;
- Facilement disponible à faible coût ;
- Réparable et réutilisable ;
- Capable de recevoir une bonne finition de surface.
La grande variété de matériaux répondant à ces caractéristiques comprend : bois et produits du bois ; métaux et alliages ; plâtres ; plastiques et caoutchoucs ; et cires.
Bois : Le bois est le matériau le plus courant pour les modèles car il satisfait à beaucoup des exigences ci-dessus. Il est facile à travailler et facilement disponible. Le bois peut être coupé et fabriqué sous de nombreuses formes par collage, cintrage et courbure ; il se ponce aisément pour obtenir une surface lisse, et peut être protégé par du vernis (shellac), le produit de finition le plus utilisé pour les modèles en bois.
Métal : Le métal est utilisé quand un grand nombre de pièces est souhaité à partir d'un modèle métallique ou quand les conditions sont trop sévères pour un modèle en bois. Les modèles en métal ne changent pas de forme sous l'effet de l'humidité. Un autre avantage est l'absence de gauchissement lors du stockage.
Les modèles métalliques sont très utiles en moulage machine grâce à leur précision, durabilité et résistance. Généralement, un modèle métallique est lui-même coulé à partir d'un modèle en bois appelé modèle maître. Quand des modèles métalliques sont coulés à partir de modèles maîtres, il faut prévoir un double retrait.
Par exemple, si le modèle métallique doit être en laiton et les pièces en fonte, le retrait sur le modèle maître en bois devra être de 14 mm/m pour le laiton, plus 10 mm/m pour la fonte, soit un total de 24 mm/m. Les métaux utilisés pour les modèles incluent la fonte, l'acier, le laiton, l'aluminium et le métal blanc.
Fonte : La fonte est utilisée pour certains types de modèles très spécialisés. Elle est solide, donne une bonne surface de moule lisse avec des arêtes vives et résiste à l'action du sable. Mais les modèles en fonte sont lourds et se cassent facilement. Ils rouillent beaucoup et nécessitent un stockage au sec.
Laiton : Le laiton est utilisé pour les modèles, particulièrement quand les modèles métalliques sont petits. Il est solide, ne rouille pas, prend une meilleure finition que la fonte et résiste à l'usure du sable de moulage. Mais les modèles en laiton sont plus lourds que la fonte, c'est pourquoi ils sont limités aux petits modèles.
Aluminium : L'aluminium est probablement le meilleur métal polyvalent car il fond à une température relativement basse, est tendre et facile à travailler, léger et résistant à la corrosion. Étant assez tendre, il peut être endommagé par une utilisation brutale.
Métal blanc : Le métal blanc est peu utilisé pour les modèles mais c'est le meilleur matériau pour réaliser des formes complexes et fines. Ces alliages sont utilisés dans la plupart des productions de moulage sous pression et sont souvent appelés alliages de moulage sous pression. Ils ont un bas point de fusion (environ 200 °C) et un retrait négligeable. Une évaluation comparative de ces métaux est donnée dans le Tableau 11.1.
Plastiques : Les plastiques trouvent maintenant leur place comme matériaux de modèles modernes car ils n'absorbent pas l'humidité, sont solides et dimensionnellement stables, résistants à l'usure, ont une surface très lisse et brillante, et sont légers. Grâce à leur surface brillante, ils se retirent du moule très facilement sans l'endommager, et aucun produit de séparation sec ou liquide n'est nécessaire. De plus, le matériau plastique a un retrait solide très faible.
Lorsqu'un modèle en plastique est requis, on réalise d'abord un modèle en bois servant de modèle maître pour former le moule dans lequel la résine plastique est coulée. Ces moules peuvent être faits de divers matériaux : bois, caoutchouc, plastiques, métal ou plâtre de Paris, ce dernier étant le plus couramment utilisé.
Deux types de matériaux plastiques sont utilisés en modelage : les thermodurcissables et les thermoplastiques. Parmi les thermodurcissables, la résine époxy est devenue très populaire pour ses bonnes qualités de production. Parmi les thermoplastiques, qui ont tendance à ramollir et se gazéifier en chauffant, le plus courant est le polystyrène expansé. Ce matériau est disponible en différentes densités sous forme expansée. Il peut être facilement façonné, usiné et assemblé par collage pour former le modèle.
Caoutchoucs : Certains types de caoutchoucs, comme le caoutchouc de silicone, sont privilégiés pour former des matrices très complexes pour le moulage à la cire perdue. Ce matériau, comme la résine époxy, est disponible en deux parties : liant et durcisseur. Lorsque les deux parties, initialement liquides, sont mélangées, coulées sur un modèle maître ou dans une matrice, et durcies, on obtient une forme solide, c'est-à-dire un modèle.
Plâtres : Le ciment de gypse connu sous le nom de plâtre de Paris est aussi utilisé pour faire des modèles et des boîtes à noyaux. Il a une résistance à la compression élevée, par exemple jusqu'à 300 kg/cm², et peut être travaillé aisément avec des outils à bois. Quand le talc et le ciment sont mélangés à l'eau, ils forment une pâte plastique capable d'être coulée dans un moule.
Le plâtre peut aussi être utilisé commodément pour préparer des planches de suivi (follow-boards) pour le moulage. Des variétés propriétaires de plâtres de gypse comme Ultracal, Hydrocal, Hydrostone et pattern shop Hydrocal sont également disponibles.
Les modèles en plâtre de gypse peuvent être préparés soit en coulant directement la boue de plâtre et d'eau dans des moules préparés antérieurement à partir d'un modèle maître, soit en les balayant selon la forme désirée par la méthode balayage-étrille (sweep-and-strickle).
Cires : Les modèles en cire sont excellents pour le procédé de moulage à la cire perdue (investment casting). Les matériaux généralement utilisés sont des mélanges de plusieurs types de cires et d'additifs agissant comme agents polymérisants, stabilisants, etc. Les cires couramment employées sont : cire de paraffine, cire de shellac, cire d'abeille, cire de cérésine et cire microcristalline. Les propriétés recherchées pour un bon modèle en cire incluent : faible teneur en cendres (jusqu'à 0,05 %), résistance au matériau de revêtement primaire utilisé pour l'investissement, haute résistance à la traction et dureté, et résistance de soudure substantielle.
La pratique normale pour former un modèle en cire est d'injecter de la cire liquide ou semi-liquide dans une matrice bipartite. L'injection solide est aussi utilisée pour éviter le retrait et obtenir une meilleure résistance.
Technologie industrielle
- Comprendre les empreintes d'entraînement (drive recesses) : types, usages, avantages couple
- Guide ultime des types de clous : comprendre chaque variété
- 10 types de modèles de fonderie essentiels pour une production métallique optimale
- Matériaux utilisés en usinage : Types et applications
- Comprendre les Accouplements : Types, Fonctions et Applications Industrielles
- Guide complet des techniques de cintrage de tubes
- Types de travailleurs de maintenance : rôles, responsabilités et code couleur des cols expliqués
- Types d'abrasifs pour sablage : choisir le bon matériau pour votre projet
- Comprendre les différents rôles des ouvriers d'usine