



Essentiels du chargeur de barres : optimiser le flux matière pour tournage grande série
Un chargeur de barres semble un dispositif relativement simple. L'accessoire d'automatisation le plus courant dans notre monde du tournage grande série, il fournit un moyen fiable de livrer la matière à la machine-outil pour de longues périodes, économisant à un opérateur de charger continuellement des bruts dans un mandrin.
En réalité, les chargeurs de barres ont beaucoup de nuances d'un à l'autre pour les rendre plus adaptés à certains environnements d'atelier. Longueur et capacité ne sont que le début. D'autres facteurs doivent être considérés pendant le processus d'achat.
Longueur et capacité
Visuellement, la différence la plus évidente dans les chargeurs de barres est la longueur. Généralement, les chargeurs pleine grandeur peuvent alimenter des barres de 12 pieds (3,66 m) (certains même plus longs). Les chargeurs courts gèrent jusqu'à 6 pieds (1,83 m), tandis que les chargeurs à longueur de broche sont conçus pour des longueurs de 3 et 4 pieds (0,9-1,2 m). Une considération pour déterminer lequel acheter peut être les limitations d'espace au sol, mais d'autres facteurs peuvent être assez significatifs pour pousser un atelier à trouver la surface nécessaire.
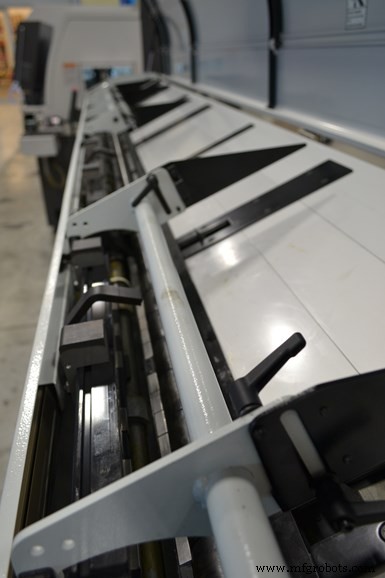
Les chargeurs de barres de type magasin gardent plusieurs barres en réserve pour étendre le temps de fonctionnement sans surveillance.
Les chargeurs de 12 pieds sont souvent considérés comme une exigence pour les tours suisses à broche mobile. Les chargeurs à longueur de broche ne chargent que des barres aussi longues que la broche du tour. Clairement, l'espace qu'ils prennent est bien moindre, mais le client doit couper les barres en sections de 2, 3 ou 4 pieds à la longueur de la broche.
Un autre avantage du chargeur de 12 pieds est qu'il produit moins de rebuts (et typiquement plus courts). Avec chaque section de barre chargée, un atelier devrait s'attendre à un seul rebut, donc couper la barre de 12 pieds en trois ou quatre pièces résultera en trois ou quatre rebuts. Comme les machines suisses tournent typiquement avec des temps de cycle courts, le chargeur de 12 pieds a plus de sens pour étendre la série de production.
Pour tirer plein avantage de la capacité du chargeur de 12 pieds à permettre de longues séries (souvent 8h ou plus), le style magasin, qui garde plusieurs barres en réserve, devrait être utilisé. Inversement, les chargeurs à tube unique, qui gèrent exclusivement des barres de 12 pieds, prennent encore plus d'espace. Ils font environ 6 mètres (20 pieds) de long car ils n'ont pas le double chargeur pour le poussoir court versus le poussoir long.
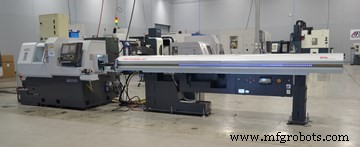
Les chargeurs de 12 pieds sont souvent considérés comme une exigence pour les tours suisses à broche mobile.
Mais quand les diamètres de barre montent à environ 2 pouces (50 mm), les chargeurs de magasin de 12 pieds deviennent beaucoup plus chers, selon CNC Indexing & Feeding Technologies. L'entreprise offre des chargeurs de 12 pieds jusqu'à 2 pouces de diamètre et des chargeurs courts avec diamètres max de 63 mm à 100 mm (2,5 à 4 pouces).
Si la rectitude de barre n'est pas aussi critique sur les chargeurs courts, elle est assez importante sur les 12 pieds. Si la barre n'est pas droite, elle vibrera dans le chargeur, sera bruyante et affectera la finition de la pièce. Les barres peuvent tourner avec un peu de courbure ou de faux-rond, mais trop causera vibration sévère et nuira à la finition. La rectitude dépend souvent du fournisseur de matière, mais une barre peut aussi être rectifiée pour la rectitude. Si elle doit tourner sur une machine suisse, elle est presque toujours rectifiée pour taille et rectitude pour accommoder la bague de guidage.
Les chargeurs de magasin jouent un rôle significatif dans les opérations de tournage lights-out. Selon l'entreprise, un client produisant des rondelles complexes vise des temps de cycle de 10 secondes. Si le client utilisait une seule barre de 12 pieds, il ne pourrait la faire tourner que pour une heure et demie. En pouvant mettre 10 barres dans le chargeur de magasin, ils peuvent facilement tourner toute la nuit. La pièce en aluminium est indulgente, et les outils diamant ou PCB fournissent une durée de vie d'outil fiable. Outre avoir assez de matière, les facteurs importants pour lights-out incluent taille et complexité de la pièce ainsi que durée de vie d'outil, dit l'entreprise. Le chargeur de magasin permettra à la machine de tourner sans surveillance aussi longtemps que le processus le permet.
Le diamètre de barre affecte directement la capacité du chargeur. Typique de la plupart des fabricants, la majorité des chargeurs de magasin de 12 pieds offerts par CNC Indexing contiendront environ 23 barres à 9,5 mm (3/8 po) de diamètre. En opérations suisses à broche mobile, 38 mm est communément le plus grand diamètre. Dans ce cas, ces chargeurs contiendraient environ sept barres.
Une autre considération possible pour la capacité est le poids total de la matière chargée. Le poids total de sept barres d'acier inoxydable 4140 de 38 mm (1,5 po) est considérable. Bien que les chargeurs de CNC Indexing n'aient pas de restrictions de poids, d'autres en ont. Si le poids est limité, le nombre de barres chargeables peut être limité, ce qui affecterait aussi la durée de fonctionnement sans surveillance.
Alimentation de la barre
D'autres fonctionnalités disponibles sur les chargeurs peuvent affecter la précision d'alimentation de la barre à travers la machine. Avec un chargeur à entraînement servo, le contrôle permet à l'opérateur de spécifier jusqu'où la barre doit être alimentée à travers la broche, basé sur ce qui est nécessaire pour la pièce suivante. Un système pneumatique, d'autre part, utilise l'air pour entraîner le poussoir et pousser la barre jusqu'à ce qu'elle heurte une butée de tourelle. Les deux styles ont leurs avantages, que ce soit coût, précision ou vitesse.
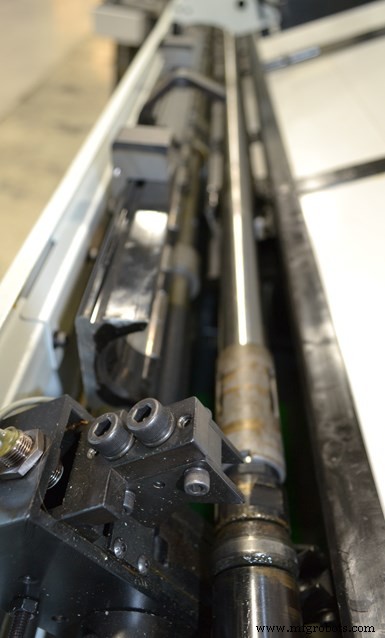
Pendant l'opération, un poussoir se rétracte jusqu'au bout du chargeur, une nouvelle barre tombe dans le canal, et le poussoir alimente la barre selon le besoin. Le canal empêche la barre de vibrer ou bouger haut/bas.
Les chargeurs pneumatiques sont généralement moins chers, mais pourraient résulter en plus de rebut ou gaspillage. Quand la barre est alimentée, la butée peut ne pas être positionnée précisément, laissant parfois la barre être alimentée jusqu'à 6 mm (1/4 po) de plus que nécessaire. Cette matière sera surfacée, donc autant de matière perdue à chaque incrémentation de barre, en plus du rebut à la fin. Alors que les barres alimentées par un chargeur servo, plus précis, sont aussi souvent surfacées, ce n'est qu'une quantité minimale. (Les chargeurs servo sont plus précis et n'ont généralement pas besoin de butée, économisant une position d'outil.) Bien sûr, le type de matériau utilisé est significatif pour déterminer les avantages coûts dans un sens ou l'autre, car toute perte en matériaux exotiques comme titane ou Inconel s'additionne vite.
Quand les gens cherchent un chargeur court, ils supposent parfois qu'ils peuvent couper leurs barres de 12 pieds en deux et faire des barres de 6 pieds. Mais avec ces chargeurs courts, ils sont limités par la longueur de la poupée porte-broche. Quelle que soit la différence entre la longueur de la poupée et la longueur de la barre sera la longueur du rebut car le chargeur ne peut pas pousser au-delà du début de la poupée et ne gère pas la barre pendant qu'elle tourne dans la machine.
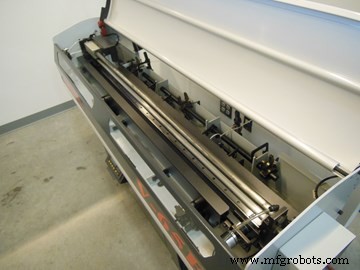
Les chargeurs courts sont capables de charger des barres longueur broche dans la broche du tour. Leur taille plus petite est souvent meilleure pour ateliers avec espace limité.
Au lieu de cela, les gens achèteront des barres de 12 pieds et puis, basé sur la longueur de leur poupée, plutôt que couper une barre de 12 pieds en deux et avoir deux barres de 6 pieds, ils pourront la couper en quatre barres de 3 pieds ou trois barres de 4 pieds, ce qui donne plus de pièces de rebut, mais permet d'utiliser la majorité de la barre de 12 pieds plutôt que de la prendre et avoir un long rebut.
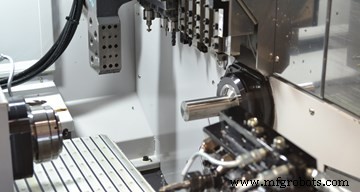
Avec un chargeur à entraînement servo, le contrôle permet à l'opérateur de spécifier jusqu'où la barre doit être alimentée à travers la broche, basé sur ce qui est nécessaire pour la pièce suivante. Un système pneumatique, d'autre part, utilise l'air pour entraîner le poussoir et pousser la barre jusqu'à ce qu'elle heurte la butée de tourelle.
Dans de nombreux cas, le rebut n'est pas nécessairement du gaspillage, car il peut être utilisé sur une autre machine en le mettant dans un mandrin comme brut pour faire une pièce. Mais dans les ateliers de production faisant de grandes séries, mettre tous ces rebuts dans un chargeur de bruts n'est pas pratique, donc ils deviennent des déchets. Cette situation est typique du marché suisse, où les longueurs de rebut communes sont entre 50 et 150 mm (2 à 6 po). Ce sont presque toujours des déchets à cause des temps de cycle courts.
Un bon ajustement
Selon le diamètre de la barre et de la broche, des chemises de broche peuvent être utilisées pour compenser des différences considérables. Les chemises sont disponibles en différents diamètres pour s'adapter aux différentes tailles de barres. Pendant longtemps, les chemises étaient en acier, ce qui était bruyant avec du stock hors-rond. La vibration causait aussi l'usure des chemises. Dans les 10 dernières années ou plus, les chemises en polyuréthane sont devenues populaires, permettant un fonctionnement plus silencieux et des modifications plus faciles si nécessaires pour d'autres machines.
La chemise est installée dans la broche, tenant un bon ajustement pour la barre pour l'aider à rester droite et gardant la ligne centrale de la matière alimentée sur la ligne centrale du mandrin. Selon CNC Indexing, si une barre de 38 mm (pouce et demi) est alimentée à travers une broche de 75 mm (3 pouces) sans chemise, la gravité ferait tomber la matière au fond de la broche. En passant par le mandrin, la ligne centrale serait décalée.
Une règle empirique pour le diamètre de chemise, dit l'entreprise, est qu'il ne devrait pas être plus de 0,1 mm (100 millièmes) plus grand que la taille du matériau. Avec les spécifications plus/moins pour le matériau, les barres peuvent arriver plus grandes que la taille cotée, donc la chemise doit pouvoir accommoder cette différence. Bien qu'une certaine plage soit nécessaire à l'intérieur de la chemise, elle doit s'adapter au matériau aussi étroitement que possible pour éviter le fouet dans la matière en rotation.
Les diamètres plus petits et le manque de rectitude causeront plus de tendance au fouet, et donc augmenteront l'importance d'un bon ajustement dans la chemise. Si une chemise de 75 mm (3 pouces) est installée et qu'un atelier change pour une barre de 50 mm (2 pouces), il n'est pas toujours nécessaire de changer pour une chemise plus petite, tant que la barre est assez droite. Mais les chemises devraient correspondre plus à la taille du matériau quand il devient plus petit.
Améliorer l'efficacité
Minimiser l'intervention opérateur, même jusqu'aux opérations lights-out, est la raison principale d'utiliser des chargeurs de barres. Mais les ateliers devraient aussi considérer le coût de l'emploi, car le personnel et l'espace au sol sont les plus grosses dépenses qu'un atelier affronte généralement. Donc quand on considère combien d'espace un chargeur peut occuper, un propriétaire devrait aussi penser à comment il peut rendre le processus de production plus efficace.
Les gens pensent souvent que pour maximiser l'utilisation d'un chargeur, ils doivent faire la même pièce encore et encore en série. CNC Indexing and Feeding Technologies dit que c'est simplement faux. La plupart des ateliers fontmostly les mêmes types de matériaux et tailles de pièces similaires. Un atelier peut faire 500 pièces avec un chargeur, et pendant que ce job tourne, l'opérateur peut surveiller deux autres machines. Quand le premier job est fini, l'opérateur peut rapidement charger le programme pour une autre pièce de taille similaire et avoir la machine en marche à nouveau. Même si le temps de cycle est 3 minutes sur un tour conventionnel, voulez-vous vraiment payer un opérateur pour attendre, ouvrir la porte, sortir la pièce et mettre le brut suivant pour chaque pièce quand un chargeur peut le libérer pour être plus productif en faisant tourner d'autres machines en même temps ? Même en petits lots, les ateliers cherchent toujours à être plus efficaces, essayant d'augmenter le débit avec des délais plus courts.
Comme d'autres formes d'automatisation, les chargeurs de barres peuvent faire une grande différence dans l'efficacité d'un atelier et des taux de production plus élevés. Il est important de peser les avantages de différents modèles pour déterminer le meilleur ajustement pour chaque situation, mais tant que l'espace et le coût le permettent, le chargeur de barres peut fournir le bon coup de pouce aux opérations de tournage.
Système de contrôle d'automatisation
- Les Applets Java : Bases et différences clés
- Accélérer le tournage de petites séries avec des machines à barres
- Romi CNC 30 G : machine à tronçonner barres grande série avec mandrin hydraulique
- Chargeur barres magasin GT 112-E : production tour sans surveillance & lights-out fluide
- Edge Technologies Ranger 112 : chargeur barres précision pour fabrication dispositifs médicaux
- Choisir le Chargeur de Barres Court Idéal pour Votre Tour CNC
- Automatisation Avancée des Chargeurs de Barres : Boostez l'Efficacité de vos Tours CNC
- Guide complet des chargeurs de barres automatiques : caractéristiques, avantages et meilleures pratiques
- Alimentateurs de barres CNC : la clé d'une efficacité de production inégalée