



Basin Precision Machining réduit les temps de préparation grâce à l'automatisation avancée
Basin Precision Machining LLC améliore la qualité en utilisant un système de production en flux unitaire efficace sur tout son atelier.
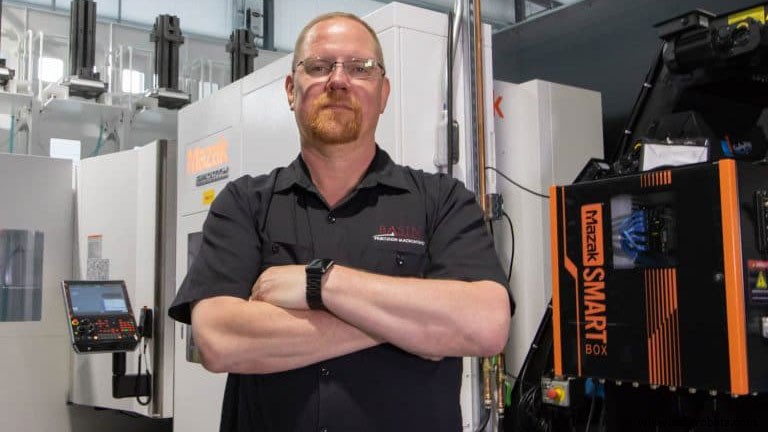
Erik Anderson, président et CEO de Basin Precision Machining LLC, a déterminé que les préparations sont la racine de tous les maux en matière de productivité manufacturière. Elles causent des variations de pièces, des temps d'arrêt et des taux de rebut élevés. Et comme de nombreux autres ateliers, Basin faisait face au défi de préparations longues et complexes — jusqu'à ce que l'atelier basé à Jefferson (Wisconsin) riposte avec l'automatisation.
Basin se considère comme un atelier relativement non conventionnel en raison de son obsession extrême pour la qualité, la fabrication lean et un flux de production en flux unitaire hautement efficace sur tout son atelier. Mais nulle part cette non-conventionnalité n'est plus apparente qu'avec l'utilisation de l'automatisation dans un environnement de production à grands mélanges/faibles volumes, par opposition au scénario typique de grands volumes.
Pour atteindre son automatisation spéciale en grands mélanges/faibles volumes, Basin s'appuie sur des cellules de fabrication composées des technologies de machines-outils les plus récentes et avancées, dotées des plus grandes capacités de stockage d'outils possibles et de connectivité numérique — une combinaison qui a pratiquement éliminé les temps de préparation.
En tant qu'atelier de sous-traitance de précision, Basin sert les marchés pétrolier et gazier, aéronautique, véhicules de loisirs et hydraulique. Ses clients incluent la société pétrolière et gazière FHE USA LLC, le fabricant de valves cartouches HydraForce Inc. et le constructeur de motos Harley-Davidson Inc.
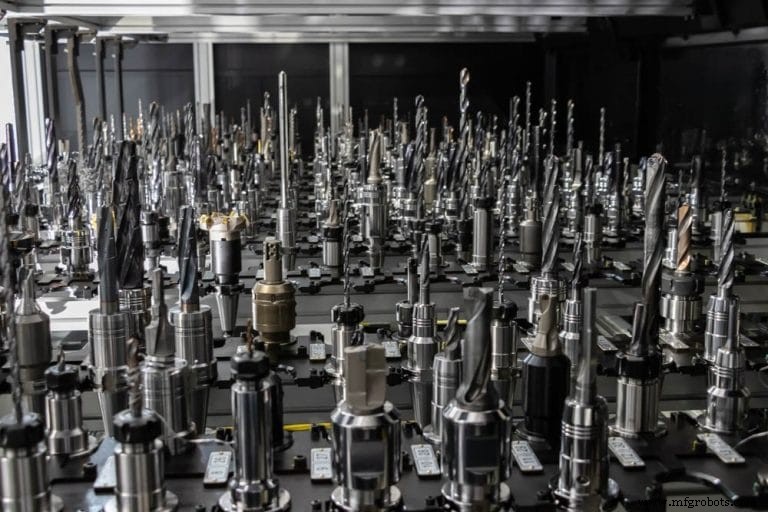
Dans certains cas, l'atelier produit environ 250 versions d'une pièce pour un même client. Les tailles de lots associées peuvent varier de 5 à 500 pièces, ce qui, selon Anderson, équivaut à environ 80 préparations par mois pour passer d'une version à l'autre. Ces préparations chronophages et gourmandes en main-d'œuvre requièrent des individus qualifiés comprenant les mises en place de plus de 100 outils, le bridage multi-faces complexe et comment usiner des pièces complexes.
Avec l'une de ses plus grandes cellules de fabrication automatisées, Basin peut avoir environ 200 numéros de pièce préparés à tout moment. La cellule permet à l'atelier de préparer les travaux une fois, de les laisser dans la cellule et de les lancer quand nécessaire. Logée dans une nouvelle extension de 2 090 m² (22 500 ft²) et produisant principalement des collecteurs hydrauliques, la cellule comprend six centres d'usinage horizontaux Mazak HCN-5000 dans un système Mazak Palletech à trois niveaux, 120 palettes et trois stations de chargement. Pour une capacité d'outils maximale, chaque centre d'usinage est associé à un Mazak Tool Hive contenant 328 outils chacun, soit un total de 2 088 outils pour la cellule.
Les grandes capacités d'outils, selon Anderson, contribuent significativement à la réduction des préparations en permettant à l'atelier de laisser les outils en place lorsque les cellules passent d'une pièce à l'autre. Dans la plupart des cas, il y a assez d'outillage pour qu'une seule machine puisse faire tourner une douzaine de numéros de pièce différents à partir de trois tailles de matière première.
L'an dernier, l'atelier a réalisé environ 11 millions de dollars de travail sur collecteurs hydrauliques sur 15 machines autonomes opérées par 32 personnes. Avec le seul nouveau système Mazak, Basin gérera désormais environ 9,5 millions de dollars de travail avec seulement six machines et six personnes produisant 90 % de ce qu'il faisait auparavant.
Les HCN-5000 sont tous équipés des commandes Mazatrol SmoothG de Mazak, conviviales et offrant un usinage haute vitesse, haute précision. Les tables rotatives à entraînement direct et les changeurs à deux palettes sont de série. Cette fonctionnalité d'automatisation simple et efficace améliore la productivité en permettant au robot guidé par rail Palletech de charger ou décharger une palette pendant que la machine continue d'usiner une pièce fixée sur son autre palette.
Pour une optimisation supplémentaire, chacun des HCN-5000 de la cellule est équipé d'un Mazak SmartBox, une plateforme de lancement offrant à Basin une entrée facile et sécurisée dans l'Internet industriel des objets (IIoT). Avec la technologie MTConnect à sa base, le SmartBox à protocole ouvert facilite la connectivité des machines et appareils de l'atelier tout en permettant des capacités de surveillance et d'analyse améliorées.
Selon Anderson, Basin a installé les SmartBox pour surveiller l'efficacité globale des équipements (OEE) et éventuellement s'interfacer avec l'ERP de l'atelier. Actuellement, les SmartBox Mazak transfèrent les données d'outillage, via puces RFID, des pré-régleurs d'outils de Basin vers les machines. Mais il dit que l'atelier captera éventuellement les équipements pour utiliser les SmartBox pour la maintenance préventive et la surveillance des systèmes critiques des machines.
Une autre cellule de fabrication automatisée récemment ajoutée chez Basin est centrée sur un centre d'usinage horizontal Mazak HCN-8800 et un Tool Hive de 328 outils dans un système Palletech à six palettes. La cellule produit des composants principalement pour un système de l'industrie pétrolière et gazière pour fixer l'équipement aux têtes de puits, le RigLock de FHE.
En plus du HCN-8800, Basin produit aussi des composants pour le système RigLock avec un centre multitâche Mazak Integrex i-630V/6, une solution 5 axes avec de puissantes broches de tournage et de fraisage conçues pour l'usinage lourd. La machine traite des corps RigLock de 508 mm de diamètre, pesant 544 kg et faits d'acier avec une dureté de 32 HRC. Ces pièces prenaient auparavant à un autre fournisseur six opérations d'usinage et 55 jours de temps total de traitement ; Basin les termine maintenant en un peu plus de sept heures avec une seule opération sur l'Integrex i-630V/6.
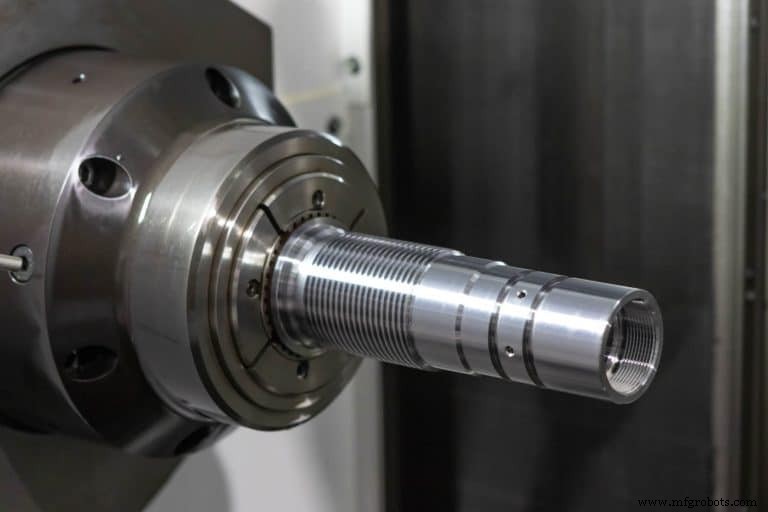
Pour ces pièces, selon Anderson, le processus est bien plus facile s'il peut être fait en une seule opération. « Cela permet d'éliminer toutes les variables telles que la manipulation, le chargement, la perte de repérage et le besoin de plusieurs équipements », explique-t-il. « Si un atelier conventionnel faisait le même travail, il aurait besoin de deux tours et d'un centre d'usinage vertical avec indexeur et devrait manipuler la pièce quatre fois. »
Chez Basin, le flux unitaire et la capacité « Done in One » de la machine Mazak signifient que la matière première entre dans le processus et en sort comme composants finis. Cela signifie zéro encours, bien moins de problèmes de qualité et des délais de traitement plus rapides. Tout cela a résulté en une performance qualité de moins de 50 ppm (parties par million) en défaut pour Basin. En fait, l'atelier est descendu jusqu'à 19 ppm, et ce depuis 10 ans.
Anderson dit que certains des autres Mazaks de l'atelier, comme son Integrex i-630V/6, ne sont pas ce qu'on considérerait comme de l'automatisation traditionnelle — pas de robots pour charger la machine. Au lieu de cela, l'automatisation résulte de la capacité de la machine multitâche à faire des opérations de tournage ainsi que du fraisage 5 axes complet pour traiter les pièces en une seule prise.
D'autres exemples de telle automatisation intégrée incluent quatre autres machines multitâches Mazak récemment acquises. Ce sont l'Integrex i-400S de l'atelier, qui dispose d'une seconde broche de tournage ; un Integrex i-200ST, qui dispose d'une tourelle inférieure en plus de sa seconde broche de tournage ; et deux Integrex e-500H-S multitâches, chacune disposant de deux broches de tournage opposées de puissance égale avec contrôle d'axe C. Ces machines ont aussi des broches de fraisage à moteur intégré qui pivotent en axe B pour des opérations de fraisage simultané 5 axes et à avance élevée.
L'Integrex e-500H-S fait de grosses pièces pour le système RigLock. Les Integrex i-400S et i-200ST traitent aussi des composants RigLock et des pièces de préventeurs d'éruption qui sont alimentées en barre dans la machine Integrex i-200ST. Pendant que ces machines travaillent, leur opérateur a aussi le temps de faire tourner l'Integrex i-400S.
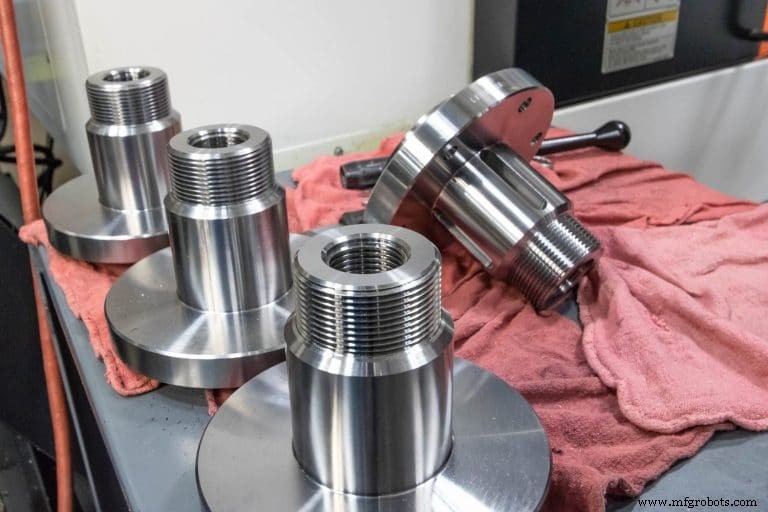
« Les systèmes d'usinage automatisés comme nos Mazak », dit Anderson, « sont la solution aux problèmes de main-d'œuvre comme le manque de main-d'œuvre qualifiée. Nos gens sont des gestionnaires d'automatisation parce qu'il est dur de trouver des machinistes. Ils sont consciencieux avec un fort sens de la propriété pour superviser nos systèmes et les maintenir en production. Ils ne sont pas des pousse-boutons, ce sont des individus investis dans le processus — des gestionnaires d'atelier individuels, en un sens — et sont responsables de la matière première de leur cellule, des machines dans la cellule, de l'outillage, de la qualité, de comment la pièce est enregistrée et comment elle est emballée et présentée au client. »
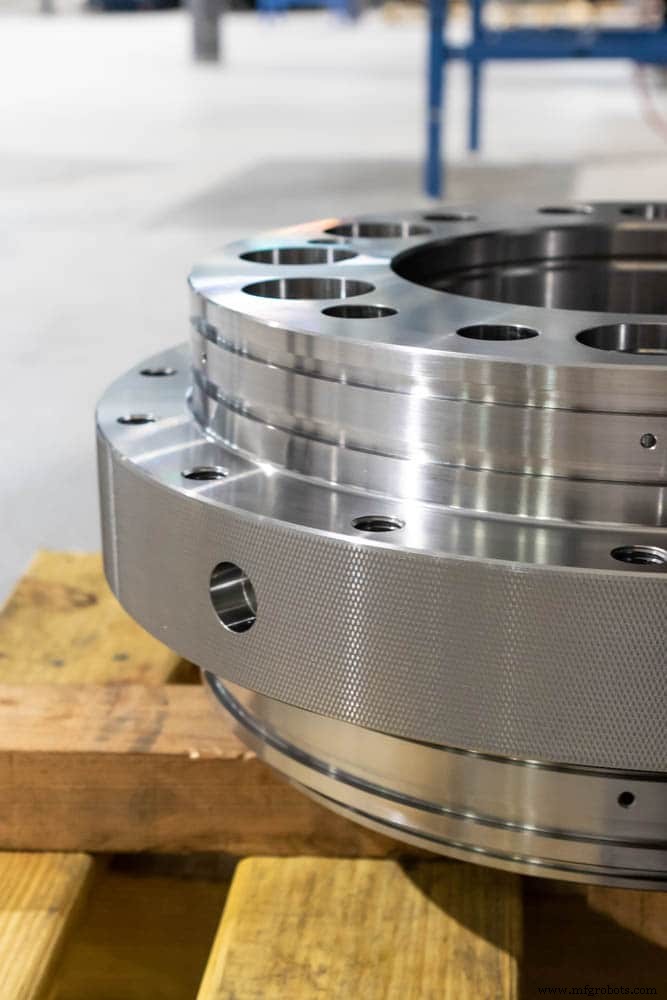
La plupart des pièces chez Basin sont faites de matériaux incluant 4140, 4340 et quelques aciers pré-durcis sous forme de barres, forgés et moulages. Il produit aussi certaines pièces en Invar 36, aluminium 6061-T6 et fonte ductile DuraBar 65-45-12. Les pièces peuvent peser de 50 g à 900 kg et nécessitent des tolérances serrées et des finitions de surface. Les tolérances de position vont de 0,12 mm (0,005") à 0,0254 mm (0,001"), et dans de nombreux cas, l'atelier doit maintenir des tolérances diamétriques de ±0,00635 mm (±0,00025"). Les tailles de lots typiques vont de la production continue impliquant des centaines de milliers de pièces par an à des travaux uniques ne produisant que deux pièces.
Démarré à l'origine par les parents d'Anderson, l'atelier compte 190 employés, deux installations à Jefferson et Whitewater (WI), et un espace de fabrication combiné de 7 897 m² (85 000 ft²). L'atelier a environ 10 clients, et selon Anderson, ils n'essaient pas d'être l'atelier de sous-traitance pour 100 clients car il est très difficile de fournir à tous un service adéquat en même temps.
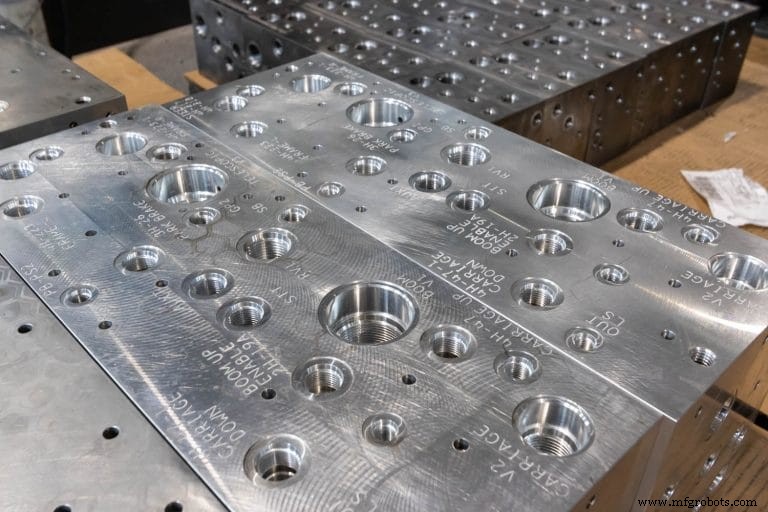
« Nous nous efforçons de développer des relations solides avec des clients clés qui veulent que nous produisions des quantités significatives de travail », dit-il. « En faisant cela, nous obtenons des engagements solides de nos clients, et nous sommes prêts à faire des investissements majeurs dans la technologie de fabrication pour produire leurs composants du mieux possible avec la plus haute qualité et rentabilité. Beaucoup d'ateliers ne sont pas prêts à faire cela. »
Basin continuera de se concentrer sur les travaux à grands mélanges/faibles volumes consistant en pièces complexes car ce sont ceux dont la plupart des ateliers se détournent. Anderson dit que l'objectif est d'obtenir le travail et l'équipement approprié pour cela, comme les machines Mazak flexibles et les systèmes d'automatisation que l'entreprise utilise aujourd'hui. Cette stratégie a bien fonctionné pour lui et continue d'ouvrir de nouveaux marchés pour Basin.
« Nous regardons vers l'avenir et sommes prêts à faire des investissements », dit Anderson. « Cela résonne avec les clients potentiels car il est dur pour eux de trouver des fournisseurs pour les travaux que nous visons. Ces clients veulent des fournisseurs qui s'engagent à obtenir la technologie de pointe et tout le reste nécessaire pour le travail. »
Édité par la rédactrice du Yearbook Candace Roulo à partir d'informations fournies par Mazak.
Système de contrôle d'automatisation
- GuardCom Top Rollers : automatisation avancée à capteurs pour robots mobiles
- Automatisation des tests pilotée par l'IA : Révolutionner l'assurance qualité pour les systèmes ERP modernes
- Omron dévoile un robot industriel de nouvelle génération avec IA embarquée pour la maintenance prédictive
- Accélérer l'automatisation d'entreprise avec les plateformes low-code
- Améliorer l'excellence manufacturière : contrôle qualité automatisé propulsé par la technologie avancée
- Transformer l'expérience client grâce à l'automatisation intelligente
- Exploiter l'automatisation des processus pour créer des résultats gagnant-gagnant
- Usinage 5 axes : 10 éléments clés d'automatisation pour la précision
- Automatisation robotique avancée intégrée serrage zéro-point pour opérations précises, efficaces