



Électroérosion sans surveillance : un bond vers la précision automatisée
L'automatisation des processus d'électroérosion demande plus que de bonnes machines
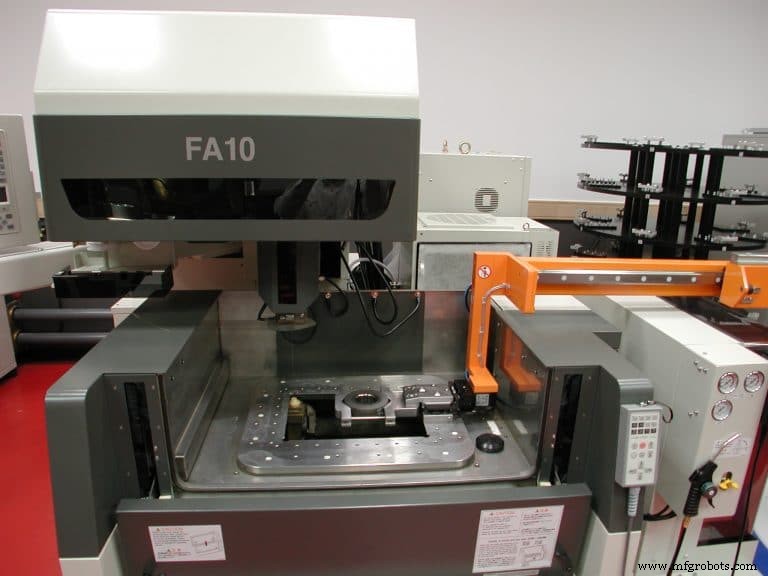
Dans l'ensemble, l'électroérosion est un processus sans surveillance, ou du moins légèrement surveillé. Contrairement aux tours CNC et centres d'usinage, où un outil cassé pendant la nuit peut faire un très mauvais matin, l'enfonçage d'une cavité de moule ou la découpe d'une matrice de refendage nécessite peu de surveillance — pourquoi ne pas laisser la machine tourner seule après que tout le monde est rentré chez soi ? Si le fil casse, l'électroérosion en file un nouveau automatiquement. Si l'électrode fait un court-circuit, la commande tente de récupérer ou arrête tout jusqu'à l'arrivée de son maître humain. Pas de gros problème.
Rendre l'électroérosion vraiment « lights-out » (sans personnel), cependant, demande bien plus que des enfileurs automatiques et une électronique intelligente. Cela signifie investir dans des robots qui non seulement chargent les électrodes dans l'enfonceuse, mais les transfèrent vers et depuis un centre d'usinage voisin pour leur traitement. Cela implique des électroérosions à fil avec évacuation automatique des chutes et changement de fil. Cela suppose une surveillance à distance, des systèmes de mesure en cours de processus, et la palettisation des pièces. Surtout, cela exige une excellente organisation et un engagement envers l'amélioration continue. C'est un gros investissement en temps et en argent, mais pour quiconque est prêt à le relever, il n'y a aucune raison pour que des actifs d'électroérosion coûteux ne puissent pas tourner 24/7.
Prenez le contrôle
L'une des étapes les plus faciles dans tout parcours d'automatisation est de placer un robot devant une électroérosion à enfonçage, où il peut effectuer une tâche qui pourrait sembler étrange à première vue pour de nombreux machinistes. « De nombreux clients avec des robots les utilisent comme de géants changeurs d'outils », a déclaré Mike Bystrek, responsable national produit électroérosion à fil chez MC Machinery Systems Inc. (Elk Grove Village, IL). « Un moulistes peut avoir besoin de plusieurs dizaines d'électrodes pour une grande cavité, et un atelier de production peut en avoir une centaine ou plus fonctionnant sur plusieurs travaux, il est donc courant d'utiliser un robot pour cela plutôt qu'un carrousel ou un changeur d'outils de type rack. »
Un robot peut servir plusieurs machines, prenant des électrodes d'une électroérosion vers une fraiseuse à graphite ou un centre d'usinage. Il peut apporter des électrodes à une machine à mesurer tridimensionnelle (MMT) pour qualification avant la mise en place, transporter les pièces finies vers cette MMT, attendre qu'elles soient mesurées, et soit les ranger, soit les ramener à l'enfonceuse pour un usinage supplémentaire si nécessaire. Il peut aussi être utilisé pour changer des bases de moule ou des inserts, à condition qu'ils rentrent dans la capacité de charge du robot.
« Cette dernière partie dépend vraiment de la taille de la pièce », a déclaré Pat Crownhart, responsable national produit enfonceuse chez MC Machinery. « Plus la pièce est grande, plus le robot est grand et cher, mais en règle générale, tout ce qui tient sur une palette carrée de 12 pouces (304,8 mm) est probablement bon pour l'automatisation. »
Tous deux ont convenu que l'utilisation robotique est en hausse avec l'électroérosion à enfonçage, mais Crownhart a avancé plusieurs raisons pour lesquelles c'est beaucoup moins courant sur les machines à fil, la gestion des chutes étant la principale. « Avec le travail traditionnel de poinçonnage et de matrice, ou sur des pièces aérospatiales où l'on retire une quantité énorme de matière, cela ne se prête généralement pas à l'automatisation. »
Construire un meilleur atelier
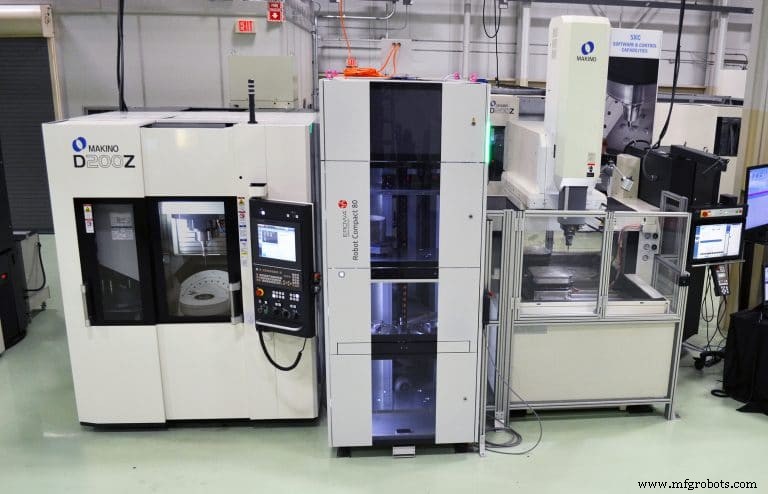
Quel que soit le type ou la marque d'électroérosion, ceux qui ont automatisé leur équipement voient clairement de gros retours. Les délais sont plus courts. La qualité des pièces s'améliore. Et malgré ce qui peut sembler initialement un investissement massif, les coûts d'exploitation baissent et les marges bénéficiaires augmentent (souvent substantiellement) lorsque l'automatisation est correctement mise en œuvre.
Mais pas si vite. Selon John Bradford, responsable automatisation et solutions clés en main VMC/Électroérosion chez Makino Inc. (Mason, Ohio), les propriétaires et opérateurs d'électroérosion devraient d'abord stabiliser puis optimiser leurs processus d'usinage avant d'entreprendre tout projet d'automatisation. Cela non seulement pave la voie à l'étape suivante, mais rend l'atelier plus performant.
« Nous sommes fréquemment approchés par des clients enthousiasmés par le buzz », a-t-il dit. « Ils veulent savoir comment employer l'automatisation, mais ne comprennent pas qu'il faut d'abord avoir un processus cohérent et fiable — automatiser un processus inefficace ne vous rendra pas plus efficace. »
Brian Pfluger, responsable de la gamme de produits Électroérosion chez Makino, a déclaré qu'atteindre des processus fiables commence par avoir une machine fiable et de haute qualité. « Sans la bonne plateforme machine, celle qui est à la hauteur de la qualité de pièce désirée, tenter de fonctionner en environnement lights-out ne marchera pas. La masse de la machine, les systèmes de rétroaction de positionnement, la stabilité thermique — tous sont des composants clés de la fondation nécessaire pour construire un environnement automatisé. »
La triste réalité
Qu'elles soient en train d'enfoncer des cavités, de tourner des arbres ou de fraiser des poches, la vérité dérangeante de notre industrie est la suivante : le taux d'utilisation sur machines-outils autonomes n'est généralement pas meilleur que 40 %, et l'électroérosion ne fait pas exception. Certes, les ateliers avec des temps de cycle longs ou ceux qui produisent des millions de mêmes pièces par an ont des valeurs plus élevées, mais la tendance vers des pièces de plus en plus complexes en volumes plus faibles, sans parler d'une pénurie perpétuelle de main-d'œuvre qualifiée, signifie que les ateliers doivent s'automatiser ou mourir.
Mais que signifie vraiment l'automatisation ? Entasser autant de pièces que possible sur la table et laisser la machine tourner en lights-out est une définition, bien que cette approche entraîne une augmentation du travail en cours (WIP), sans parler de la possibilité de rebuter une cargaison de pièces.
Dans un monde parfait, le flux unitaire est la règle. Les temps de préparation sont aussi longs qu'il faut pour changer de programmes, et la machine n'a pas besoin d'un humain pour exécuter cette préparation. Les coûts de fixation sont bien inférieurs au scénario de bridage à haute densité décrit précédemment, le client peut avoir les pièces beaucoup plus rapidement, et il n'y a jamais plus d'une pièce défectueuse, le cas échéant.
Un outillage répétable et hautement précis est nécessaire pour atteindre cet objectif, tout comme un logiciel capable de contrôler les processus d'usinage. Pensez à chaque information nécessaire pour préparer une électroérosion à enfonçage : la position de la pièce, la forme et la taille de chaque électrode, leurs schémas d'orbitage, et les exigences dimensionnelles et de finition. Des exigences similaires existent pour la MMT commune dans toute cellule automatisée, la fraiseuse, et même le robot. Tout cela doit maintenant être géré automatiquement, et le « paquet numérique » résultant doit accompagner chaque pièce alors que le robot la déplace dans la machine.
« La gestion des données est un aspect crucial de l'automatisation », a déclaré Bradford. « L'objectif ici devrait être de retirer complètement les opérateurs de l'environnement physique pour les transplanter dans un environnement virtuel — assis devant un écran d'ordinateur où ils peuvent planifier et ordonnancer les travaux, écrire des programmes, et insuffler leur connaissance dans un plan de processus. Le résultat est un temps de fonctionnement bien plus élevé comparé à rester devant une machine-outil et lui fournir ces informations manuellement. »
Les ateliers écoutent. Sur l'ensemble des équipements d'électroérosion cotés par Makino l'an dernier, ceux qui incluaient l'automatisation ont connu un taux de gain près de trois fois supérieur à celui des machines autonomes. « Complexité mise à part, on ne peut pas argumenter avec les taux d'utilisation », a expliqué Pfluger. « Là où une machine autonome pourrait atteindre 35 % de temps de fonctionnement, une automatisation de base vous amène à environ 60 %, et si vous ajoutez un contrôleur de cellule, vous regardez 80 % ou plus. »
Le facteur humain
Tout ce discours sur l'automatisation pourrait rendre les opérateurs d'électroérosion nerveux pour leurs emplois, mais Bob Ianitelli, président et COO de Belmont Equipment and Technologies Co. (Madison Heights, MI), a dit qu'il y a peu de quoi s'inquiéter. « Les robots ne peuvent pas tout faire, et dans de nombreux cas, il est plus rentable d'utiliser un opérateur humain », a-t-il dit. « Par exemple, nous travaillons avec des entreprises aérospatiales tournant sur deux ou trois équipes. Elles ont assez de personnel qualifié en place, donc le besoin immédiat d'automatiser peut ne pas être là. Cependant, l'automatisation devrait être envisagée chaque fois qu'un atelier a besoin de production supplémentaire mais ne trouve pas la main-d'œuvre qualifiée nécessaire pour faire fonctionner les équipements au-delà des heures normales. »
Comme les autres sources de cet article, Ianitelli a noté que 2018 a été une année record pour l'automatisation, « plus que toute autre », a-t-il dit. Une grande partie est due à la pénurie de personnel, ainsi qu'à la hausse de la demande que beaucoup dans l'industrie connaissent actuellement. En résumé, le besoin d'automatisation ne va pas disparaître de sitôt.
Ianitelli a approuvé les recommandations offertes jusqu'ici pour un outillage hautement précis, des consommables de premier ordre, et des équipements fiables, mais a souligné une considération qui peut être négligée : la suppression d'incendie. « Avec des machines qui utilisent un diélectrique à l'huile, il y a un potentiel d'incendie », a-t-il dit. « Cela pourrait ne pas être une aussi grande préoccupation quand un opérateur est présent et a accès à un extincteur, mais toute opération lights-out fonctionnant en immersion devrait investir dans un système de suppression d'incendie de haute qualité. Les clients devraient vérifier auprès de leur municipalité les codes et restrictions, car ceux-ci peuvent varier. »
Selon la complexité, le coût de ces systèmes peut être substantiel, mais comme pour le reste de l'investissement en automatisation, ils sont faciles à justifier. « Chaque atelier est différent et il y a évidemment de nombreuses variables à considérer avant de faire une grosse dépense en outillage, robots, systèmes logiciels et tout le reste », a expliqué Ianitelli. « Cela dit, beaucoup de nos clients récupèrent leur investissement en deux ans, d'autres en seulement six mois. Tout dépend de l'application et de ce que vous essayez d'accomplir. »
Abaissez le réservoir
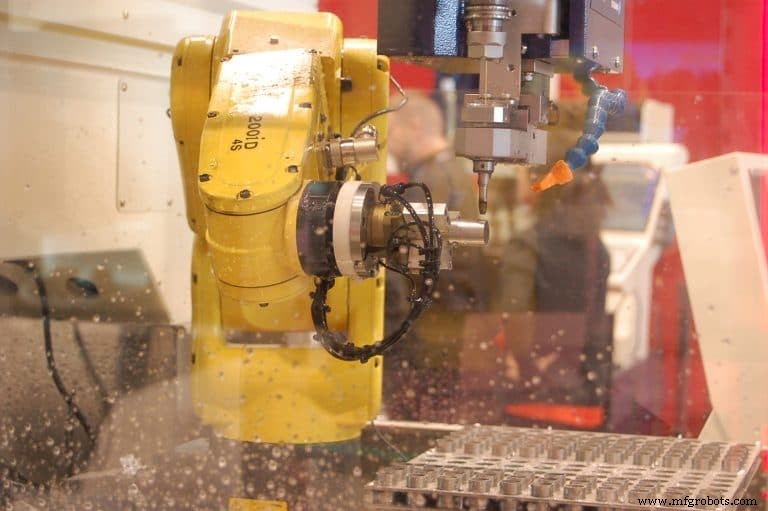
Evan Syverson, responsable marketing chez Sodick Inc. (Schaumburg, IL), met en garde les ateliers pour qu'ils s'informent minutieusement avant de se lancer dans tout investissement en automatisation. « L'électroérosion est déjà un processus assez peu doté en personnel ; l'automatisation ne fait que l'amener au niveau supérieur », a-t-il dit. « L'essentiel est d'évaluer vos besoins et de vous assurer que vous avez le bon équipement pour le travail. J'ai visité un atelier récemment qui était convaincu qu'il avait besoin d'une cellule de production linéaire complète. En réalité, tout ce dont il avait besoin était un robot relativement simple pour garder son enfonceuse alimentée en électrodes. Ils auraient pu dépenser bien plus que nécessaire. »
Ce n'est pas non plus un prérequis que les ateliers investissent dans une nouvelle machine — pourvu qu'une électroérosion plus ancienne soit encore mécaniquement saine, ait des caractéristiques telles qu'un réservoir abaissable pour un accès facile au robot, et un moyen de surveillance à distance. Alors, par tous les moyens, intégrez-la dans le giron de l'automatisation.
« Vous pouvez automatiser tout ce que vous voulez, mais s'il n'y a personne pour vous dire que quelque chose vient de mal tourner ou quel est le statut, vous allez perdre un temps machine précieux », a dit Syverson. « C'est un domaine où l'Internet industriel des objets (IIoT) a un grand impact. Il est beaucoup plus facile maintenant de gérer l'équipement à distance, d'ordonnancer les travaux, et de mieux suivre tout ; les ateliers deviennent beaucoup plus flexibles, plus efficaces, et cela ouvre beaucoup de portes pour les gens. »
Droit et étroit
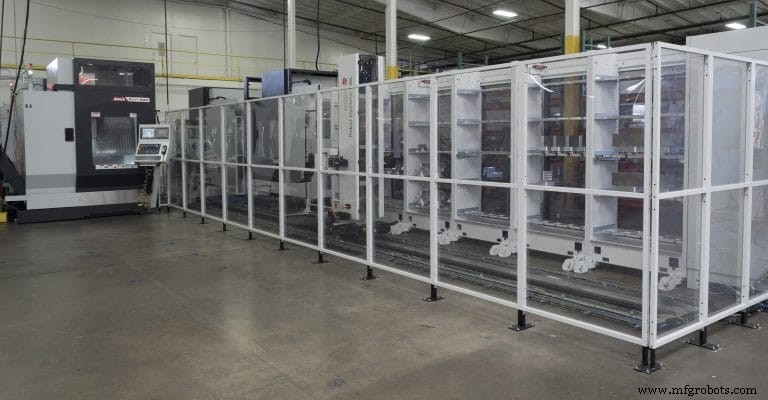
Syverson a reconnu que son client n'avait pas besoin d'une cellule de fabrication linéaire, mais ce n'est pas le cas pour tous les ateliers d'électroérosion. Fred Holzmacher, responsable régional chez Erowa Technology Inc. (Arlington Heights, IL), a dit qu'il y a de bonnes raisons d'investir dans un tel système.
« Les grands ateliers de moulage et ceux souhaitant automatiser plusieurs équipements trouvent les cellules linéaires plus rentables », a-t-il dit. « En supposant que vous ayez le travail pour occuper le robot et que les temps de cycle soient assez longs pour qu'il puisse servir chaque machine, l'investissement global est réduit. Vous pouvez commencer petit et y ajouter au fur et à mesure que vos besoins grandissent en ajoutant quelques pieds de rail à une extrémité. Il est facile d'utiliser le même robot sur une enfonceuse, une machine à fil, une fraiseuse à électrodes — toute machine qui utilise la même plateforme d'outillage. Et les cellules linéaires sont généralement livrées avec un contrôleur de cellule, augmentant considérablement la flexibilité de l'ordonnancement et la facilité d'utilisation. »
Ce dernier point est particulièrement important pour les ateliers qui peinent à trouver des opérateurs qualifiés, ce qui est à peu près tous de nos jours ; car les contrôleurs de cellule sont équipés de logiciels sophistiqués, s'adapter à des charges de travail changeantes devient plus simple. « Disons que votre client vient d'appeler et dit que sa ligne est en panne, et veut savoir quand il peut obtenir une pièce de rechange », a-t-il expliqué. « Avec un contrôleur de cellule, vous prenez simplement le prochain travail sur l'écran et le déposez où vous voulez. Le logiciel s'occupe du reste. »
Sans contrôleur de cellule, cette activité quotidienne doit être gérée par un humain — quelqu'un qui comprend quels travaux peuvent tourner où et qui va sur le terrain de production et reprogramme le robot. Avec un contrôleur de cellule, les files de production avec des dizaines, voire des centaines de travaux différents sont gérées facilement, et les erreurs coûteuses évitées.
« Vous en avez vraiment plus pour votre argent avec un système linéaire », a dit Holzmacher. « Grâce au contrôleur, vous obtenez un niveau d'intelligence supérieur à un robot standard. Vous pouvez planifier les travaux plus loin et il est plus facile de décider quelles machines font quels travaux, et quand. Ce n'est pas pour dire que les robots autonomes n'ont pas leur place — nous en vendons encore beaucoup — mais les systèmes linéaires vous emmènent au niveau supérieur. »
Boire le Kool-Aid
Mark Cicchetti a été là et a fait ça. Avant de prendre son poste de directeur technique pour la division électroérosion chez Absolute Machine Tools Inc. (Lorain, OH), Cicchetti avait son propre atelier, où il a fait face à bon nombre des mêmes difficultés que ses clients actuels. Son conseil ? Perfectionnez vos processus autant que possible avant de courir après l'automatisation.
« Nous avons commencé par installer le même système de bridage sur chaque machine de l'atelier », a-t-il dit. « Vous pouvez prendre une pièce ou une électrode du fil à l'enfonceuse, de la fraiseuse à la rectifieuse, du tour à la MMT, et ce sans la repositionner. »
Le bridage standardisé a permis à Cicchetti et son équipe de pré-régler tous les quelque 600 travaux par mois hors ligne sur une MMT — plus de reprise de zéro dans la machine. Cela leur a permis de vérifier facilement que les caractéristiques de la pièce correspondaient aux données CAO à n'importe quelle étape du processus de fabrication — plus de gabarits d'inspection, plus de temps perdu à reprendre des points de référence. Et parce qu'ils savaient maintenant où tout était, tout le temps, les processus pouvaient être simulés hors ligne, les programmes et décalages résultants regroupés dans un paquet net prêt à être téléchargé sur la machine-outil.
Le résultat final est le suivant : le bridage standardisé a permis à Cicchetti d'augmenter l'utilisation de l'électroérosion de 3 500 heures annuelles à plus de 5 000, sans automatiser.
« Au lieu de trois gars préparant deux machines chacun, j'avais maintenant un gars préparant six machines, et le faisant en environ un cinquième du temps », a-t-il dit. « Nous avons fait tout ça sans robot — si nous en avions eu un, les résultats auraient été encore meilleurs. »
Premières choses d'abord
L'ironie de tout cela est que, maintenant que Cicchetti est de l'autre côté de la barrière, il se trouve à mettre au défi les propriétaires et gestionnaires d'ateliers de repenser leurs processus pour améliorer l'utilisation des machines et tendre vers l'automatisation. « Il n'est pas rare pour nous de vendre une machine et d'avoir le client qui revient pour une seconde l'année suivante », a-t-il dit. « Quand ils me disent qu'ils n'ont fait que 3 500 heures, je suggère qu'un regard dur sur leurs processus de fabrication pourrait être une meilleure idée. »
En règle générale, l'utilisation moyenne baisse sur la seconde machine, et baisse encore plus sur la troisième, a expliqué Cicchetti. Mais en adoptant le bon outillage en amont, tout devient fluide. Cela impose une discipline sur le terrain de l'atelier, pavant la voie à une utilisation maximale des machines. La répétabilité est assurée. Et si l'automatisation a alors du sens, l'atelier et ses gens sont prêts.
« Vous pouvez ajouter des machines, vous pouvez ajouter de l'outillage, mais si vous n'optimisez pas les processus et les responsabilités de chacun, vous ne serez jamais performants », a-t-il dit. « Toute la culture doit changer. Sans vision, sans changement de paradigme, la transition vers la fabrication automatisée sera bien plus difficile. Mais pour ceux qui y parviennent, l'automatisation est un coup de circuit. »
Système de contrôle d'automatisation
- Boy Machines : faire progresser la production à petite échelle avec une technologie de pointe
- Nouvelle génération de cobots révolutionne le moulage plastique — Insights d'EVCO Plastics
- Maîtriser la Gestion des Big Data : Prévenir le Chaos Avant Qu'il Ne Commence
- Découpe par jet d'eau vs EDM : choisir la bonne technologie de coupe pour le travail de précision
- Big Data vs IA : la synergie derrière la transformation digitale
- PwC Insights : exploiter l'IA et le Big Data pour transformer la fabrication
- Big Data : le moteur de la Quatrième Révolution Industrielle
- Hounslow ouvre la voie au Royaume-Uni pour la livraison autonome : premier essai de véhicules électriques pour les médicaments en maison de retraite
- Pourquoi les fabricants doivent adopter l'IA et le Big Data pour un avantage concurrentiel