



Contrôle d'outils de coupe par capteurs : propulser les machines-outils vers le grand public
Un facteur clé de succès pour les initiatives Industrie 4.0 et IIoT (Internet industriel des objets) est l'émergence de capteurs plus nombreux et meilleurs dans les centres d'usinage, et même dans les outils de coupe eux-mêmes. Ces capteurs fournissent les données et la connectivité qui sont la fondation de « l'usine du futur ».
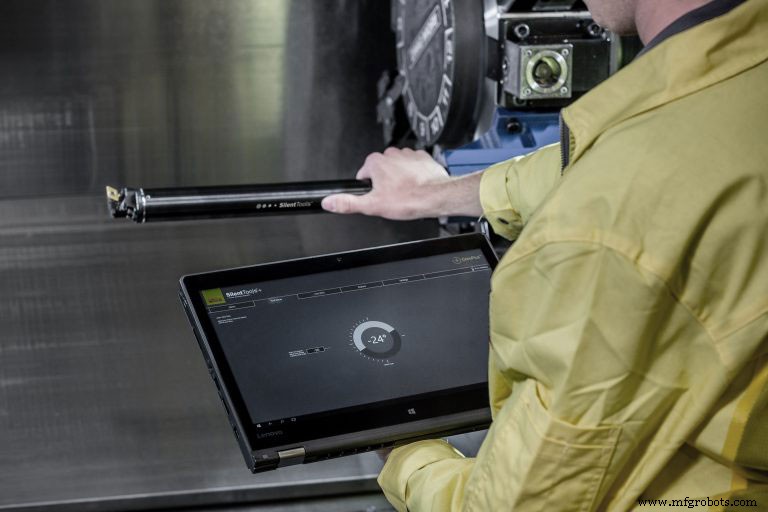
Mais, loin d'être futuristes, il existe une gamme de « capteurs intelligents » disponibles aujourd'hui — collectant des données et montrant aux opérateurs la santé de leurs machines et du processus de coupe de métal. L'évolution est réalisée par une mesure de plus en plus précise de la position de la pièce et de la forme géométrique de la pièce finie, ainsi que de la configuration et du contrôle des outils utilisés dans le processus.
Manufacturing Engineering a interrogé un certain nombre d'experts de l'industrie pour évaluer l'état actuel des systèmes de contrôle de coupe basés sur capteurs, et aussi pour regarder dans la boule de cristal afin d'identifier les opportunités futures.
Maintenant et dans le futur
Dans le domaine du contrôle et de l'optimisation basés sur capteurs, où en sommes-nous sur le continuum de la planche à dessin aux produits matures ? La réponse à cette question est : « Cela dépend. »
« Pour la mesure de base et le contrôle adaptatif, nous sommes bien avancés sur la courbe d'apprentissage », déclare Frank Powell, chef de produit meulage chez Marposs Corp. (Auburn Hills, MI). « Les machines-outils peuvent être équipées de divers capteurs et transducteurs en cours de processus. Au premier niveau, ces capteurs sont utilisés pour la protection de la machine car un système peut réagir 1000 fois plus vite qu'un opérateur à une contrainte de force inattendue ou une collision potentielle. La technologie progresse par une mesure de plus en plus précise de la position de la pièce et de la forme géométrique de la pièce finie, ainsi que de la configuration et du contrôle des outils utilisés dans le processus. »
En termes d'Industrie 4.0, la technologie de fabrication numérique d'outils de coupe est bien plus proche de la planche à dessin que d'un produit mature, selon Neil Munson, spécialiste technique ventes pour Silent Tools chez Sandvik Coromant (Fair Lawn, NJ). « Nous sommes au bord d'un changement de paradigme dans notre industrie. En fait, nous faisons le saut initial vers des outils de coupe intelligents basés sur capteurs dans notre entreprise », dit-il.
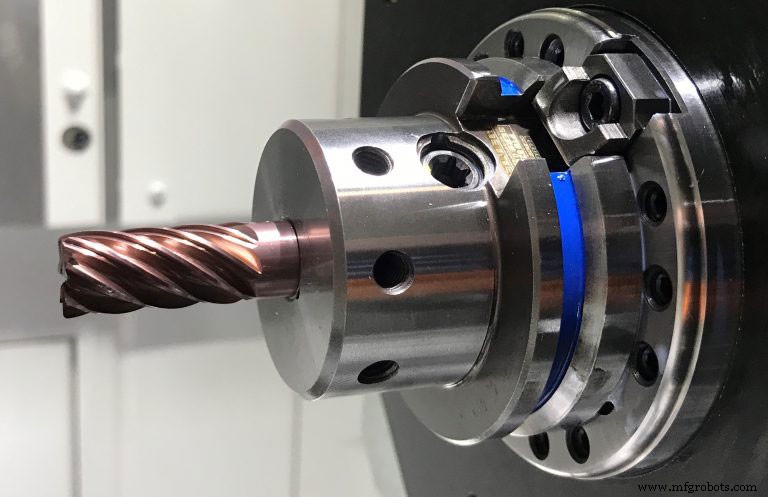
Joe Volansky de BadAxe Tooling Solutions a une vision légèrement différente. « Les produits sont éprouvés et bien avancés sur la courbe d'apprentissage, et peuvent être appliqués de manière révolutionnaire », dit Volansky. « Dans notre cas, nous introduisons un produit pour opérations de fraisage basé sur une science éprouvée, qui présente une solution d'une manière complètement nouvelle à la limite de la physique de la machine. » BadAxe Tooling Solutions est une alliance de trois entreprises américaines : Briney Tooling Systems (Bad Axe, MI), Fullerton Tool Co. (Saginaw, MI) et BlueSwarf LLC (State College, PA).
« Mon avis est que nous sommes au milieu de la courbe en termes de développement », déclare Wade Anderson, gestionnaire spécialiste produit et gestionnaire centres techniques pour Okuma America Corp. (Charlotte, NC). « Pour l'efficacité de base de l'équipement et la capacité à communiquer avec des périphériques, il existe un certain nombre de solutions prêtes à l'emploi disponibles dès maintenant. Cependant, les technologies d'intelligence artificielle (IA) et de réalité augmentée (RA) sont plus à venir. »
Avec la quantité massive de données maintenant générées par l'équipement en atelier, les technologies à venir auxquelles Anderson fait référence sont essentielles, selon Andy Henderson, vice-président ingénierie pour Praemo (Kitchener, ON). « Dans le monde de l'automatisation, il y a eu une évolution très "physique" depuis les années 1970 », dit Henderson. « La prochaine frontière est l'évolution "mentale" — ajouter de l'intelligence aux données en utilisant l'IA et l'apprentissage automatique (ML). Sur le continuum, ces technologies sont matures et utilisées en continu dans les espaces personnels et grand public (Google, Amazon, Facebook, etc.). Les applications dans l'industrie manufacturière ont pris du retard, mais des logiciels utilisant ces technologies, comme Razor, aident les ateliers à réaliser la valeur de l'IA et du ML. » Razor est un produit Praemo qui se connecte aux sources de données, rassemble l'information et fournit des insights et recommandations suggérées pour aider les utilisateurs à prendre des mesures préventives pour réduire les temps d'arrêt d'équipement, optimiser les processus de production et gérer les risques.
Les capteurs sont rois !
Nos experts de l'industrie sont tous d'accord sur le rôle clé que jouent les capteurs. Il y a un vieux dicton : « Ce qui est mesuré est géré. » Bien qu'il soit incertain qui l'a dit (certains suggèrent Lord Kelvin, d'autres Peter Drucker), il souligne le fait que toute tentative de contrôler ou d'optimiser une machine doit être basée sur des données rapides, précises et fiables au point de contact clé — là où l'outil de coupe rencontre la pièce.
Techniquement parlant, la technologie pour collecter, distribuer et analyser avec succès des données pour le contrôle adaptatif était disponible bien avant l'intérêt actuel pour l'Industrie 4.0 et l'IIoT. Historiquement, l'équipement de mesure en cours de processus remonte à plus de 60 ans (par exemple, le gabarit de Mario Possati pour vérifier les pièces pendant le meulage). Cependant, les avancées majeures dans les capteurs se sont produites beaucoup plus récemment.
Technologies récentes
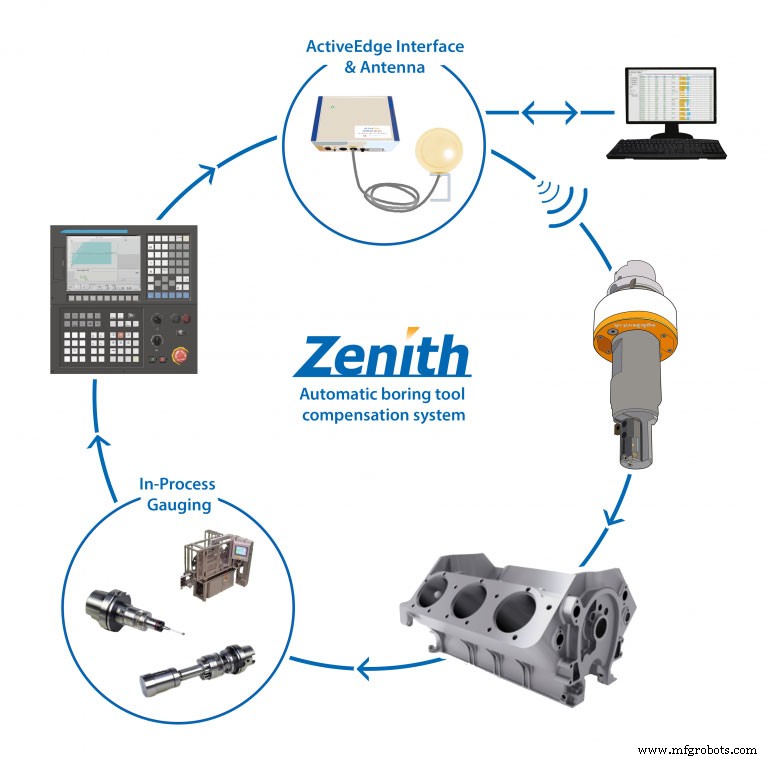
L'une de ces avancées est un outil d'alésage qui compense automatiquement l'usure du tranchant. « Quelle que soit la sophistication d'une machine-outil à CN, elle ne peut pas compenser automatiquement l'usure du tranchant sur un outil d'alésage », déclare Anthony Bassett, président de Rigibore Inc. (Mukwonago, WI). « Notre outil ActiveEdge alimenté par batterie automatise le dimensionnement en cours de processus des tranchants d'outils d'alésage. Il utilise la technologie sans fil pour ajuster à distance plusieurs diamètres de tranchants sur un seul outil, optimisant la performance du processus et éliminant le besoin d'intervention de l'opérateur. »
S'aventurant dans un nouveau territoire dans le domaine du fraisage, l'assemblage et système logiciel BadAxe Smart Tool. BadAxe remplace l'essai-erreur par la physique pour atteindre immédiatement le « point optimal » d'une machine au démarrage, selon l'entreprise. En utilisant les mesures des schémas de fréquence de vibration résidente pour une combinaison spécifique de machine, broche, porte-outil et outil, les algorithmes et analyses brevetés de l'entreprise calculent la zone de stabilité optimale pour le fonctionnement de la machine. Le résultat est un porte-outil et outil pré-équilibrés et assemblés hors étagère, plus une interface logicielle optimisée pour machines individuelles.
« Tout le monde sait que la vibration et le grésillement sont des facteurs limitants majeurs en usinage à grande vitesse », dit Volansky de BadAxe. « Typiquement, les opérateurs utilisent l'essai-erreur pour trouver le bon avance, vitesse, largeur de coupe et profondeur de coupe. Dans de nombreux cas, ils pensent avoir atteint le mur en termes de performance alors qu'en réalité, un fonctionnement sans grésillement serait trouvé dans une configuration contre-intuitive où des taux d'enlèvement de matière beaucoup plus élevés existent. Cette configuration est définie par notre produit immédiatement au démarrage, quel que soit le pas, le fraisage en rainure complète ou les coins. La technologie sous-jacente a prouvé augmenter significativement le ROI d'un travail par des organisations telles que Boeing Phantom Works, le Département de la Défense américain, et d'autres. »
BadAxe construit une grande base de données pour différentes combinaisons machine et assemblage. Si la machine d'un client n'est pas dans la base de données, un test unique peut être fait pour déterminer sa dynamique de configuration.
Passant des capteurs en cours de processus aux capteurs dans l'outil, Sandvik Coromant avec l'introduction de ses SilentTools+ outils de coupe intelligents. « Les SilentTools+ sont des solutions d'outillage amorti pour fournir une vision tremende dans les processus d'usinage à grand porte-à-faux où les opérateurs volent généralement à l'aveugle », déclare Munson.
« L'usinage à grand porte-à-faux dans une installation high-tech est difficile car [les opérateurs] veulent avoir le contrôle du processus jusqu'à la pointe de coupe », dit-il. « Nous avons intégré des capteurs dans nos SilentTools qui communiquent via Bluetooth avec une interface graphique pour qu'un opérateur ait des yeux et des oreilles à l'intérieur de la machine fermée et profondément dans un alésage. De plus, il a une fonction qui permet une configuration rapide et facile en déterminant quand la pointe de coupe est centrée. »
En utilisant le système SilentTools+, la déflexion d'outil, le grésillement, les forces de coupe, la charge d'outil et la température sont surveillés en temps réel. « Grâce à la vision dans tous ces domaines, nous pensons que les taux de rebut seront réduits et des gains de productivité réalisés, générant de vraies économies », ajoute Munson.
De l'information, s'il vous plaît !
Bien que certaines sorties de capteurs soient pour information seulement, la valeur ajoutée est quand les signaux de capteurs sont traités et utilisés pour contrôler la qualité de la pièce et l'état de l'outil. Les fabricants peuvent minimiser les parcours d'outil et le temps d'usinage, améliorer la finition de surface, maximiser la durée de vie de la machine, et usiner plus efficacement des pièces plus difficiles, telles que celles avec géométries complexes, parois minces, cylindres creux et arbres élancés.
Dit Anderson, « Le système de surveillance Okuma est une bonne première étape. Il permet jusqu'à 64 entrées différentes qui peuvent être personnalisées selon les besoins spécifiques au processus. Nous avons des clients qui ont pu mesurer les temps d'arrêt machine et analyser les données TRG [taux de rendement global] pour déterminer qu'une chose simple arrêtait la machine quand un opérateur était occupé ailleurs. En utilisant le système de surveillance, l'opérateur [peut être alerté] qu'il y a un problème potentiel à venir que l'action préventive peut éviter. »
Henderson de Praemo croit que la route vers le succès manufacturier passe ultimement par la montagne de données que les outils génèrent dans les applications de coupe de métal. « Ces données sont une précieuse "matière première" pour l'optimisation », dit-il. « Les algorithmes pour analyser les données dans notre logiciel Razor peuvent trier de vastes quantités de données pour trouver des interrelations et des schémas qu'un humain avec un tableur ne découvrirait jamais. Les technologies IA et ML sont utilisées pour développer des modèles qui aident les opérateurs et gestionnaires à arriver à des conclusions claires très vite — et à agir sur des conclusions basées sur les données. Bien que l'intelligence soit artificielle, elle imite de très près comment les humains dans le monde manufacturier abordent les choses. La seule différence est qu'elle ne se laisse pas submerger par des quantités massives de données. Plus longtemps les données sont collectées, et plus de données collectées, plus Razor apprend. »
Capacité prouvée
Les systèmes d'aujourd'hui ont prouvé leur capacité à maintenir le processus de coupe, anticipant quand quelque chose ne va pas et notifiant un opérateur ou la machine pour prendre une action corrective, selon Powell de Marposs. « La décision de notifier seulement, ou de prendre des actions automatiques, est dictée par le client », dit-il. « Techniquement, nous avons beaucoup de capacités pour le contrôle automatique qui dans certains cas ne sont pas utilisées. »
Un nouveau système de Marposs appelé BLÚ est le résultat de plus de 50 ans d'expérience sur machines à meuler et autres machines-outils. Il combine toutes les applications de surveillance machine-outil et contrôle de processus dans un système unique pour la surveillance temps réel d'outil et processus, contrôle adaptatif et atténuation des collisions avec un temps de traitement et d'échantillonnage rapide. Dit Powell, « BLÚ est conçu pour s'intégrer presque transparemment avec la machine-outil pour aider l'opérateur en tout mode : configuration, manuel ou automatique. »
Le cœur du système est un nœud maître logé dans l'armoire de la machine. Il a une structure bus pour brancher d'autres nœuds pour mesures sur machine, surveillance émission acoustique, équilibrage meule (meulage), rétraction d'outil, et autres fonctions.
Le système Zenith est un système fermé, automatique pour opérations d'alésage, selon Bassett de Rigibore. « Les systèmes traditionnels sont purement mécaniques sans retour continu vers la machine d'alésage », dit-il. « Zenith fournit un retour à la commande machine pour confirmer que l'outil s'est ajusté de la quantité désirée. Ce retour de capteur de position empêche une mauvaise pièce d'être usinée. »
Jusqu'où cette technologie peut-elle nous mener ?
« Je ne vois pas nécessairement de fin de partie pour les solutions numériques ou basées sur capteurs d'outils de coupe », déclare Munson de Sandvik Coromant. « Dans les ateliers modernes et installations de fabrication, les capteurs et l'utilisation de l'IIoT dans les outils de coupe deviendront plus ubiquitaires sur les 5 à 10 prochaines années, suivant le chemin des applications grand public. Pour nous, la progression naturelle est l'intégration de nos SilentTools+ dans les commandes de machines CNC. Aujourd'hui, c'est un système autonome avec une vue processus en direct. Nous travaillons avec des constructeurs de machines-outils et des partenaires logiciels FAO pour passer d'un système autonome à l'intégration commande machine et processus. »
Anderson d'Okuma est d'accord. « La technologie et, plus important, l'implémentation de la technologie, engendreront de nouvelles technologies », dit-il. « Je pensais il y a des années qu'un rétroviseur auto-obscurcissant dans un véhicule était ridicule. Maintenant, je n'achèterais pas de véhicule sans. De manière similaire, dans notre industrie, de nouvelles technologies aideront à développer de nouveaux marchés pour des avancées alternatives. »
Powell de Marposs concède qu'il ne devrait jamais y avoir de fin de partie. « Je pense que la technologie est en place pour surveiller tous les paramètres et variables clés », dit-il. « Certainement, il y a des domaines qui peuvent être améliorés, et nous travaillons quotidiennement pour développer des capteurs plus rapides et plus sensibles, et des logiciels qui peuvent traiter les données de capteurs plus vite et plus intelligemment. Dans 10 ans, je suis sûr qu'il y aura au moins un game-changer, une percée technique qui rendra un atelier plus efficace, plus productif. Quand le jeu change, nous changerons avec. »
Volansky de BadAxe pense que son entreprise a un game-changer dès maintenant. « Le rythme de développement s'accélère », dit-il. « Les clients ne veulent pas attendre 5 ou 10 ans. Nous avons un produit qui redéfinit l'efficacité et aide les machines-outils à opérer aux limites de la physique. La prochaine étape pour nous sera de retirer notre assemblage d'outillage de l'équation en intégrant notre détection de vibration propriétaire et analyse de données directement dans la machine et sa logique. » Ainsi, la machine ne fonctionnera qu'à son état le plus hautement optimisé, sans essai-erreur de l'opérateur, ajoute-t-il.
Comme le dit Bassett de Rigibore, « Certains objectifs de développement pour nous sont la commande automatique d'outillage carbure via la commande CN, un passage à moins d'intervention d'opérateurs, ajustements faits depuis un emplacement central, et l'entrée d'un modèle solide dans la machine CNC tandis qu'un autre processus est en opération. Les limites majeures auxquelles nous faisons face aujourd'hui sont l'incompatibilité et le manque de standards entre différents constructeurs de machines CNC et fabricants de commandes machine. » En fin de compte, une approche propriétaire limitera la croissance et sera ultimement plus chère pour un client qui veut ajouter facilement de nouvelles fonctionnalités, conclut Bassett.
Selon Henderson de Praemo, certains définissent la fabrication "lights-out", sans intervention humaine, comme la fin de partie. « Personnellement, je vois le lights-out comme similaire à la quête de la paix mondiale », dit-il. « Pour l'industrie manufacturière, c'est un concept attractif à viser, mais ne sera pas atteignable dans de nombreuses situations. Capteurs intégrés dans les outils et réseaux d'outils ; logiciel qui collecte, organise et analyse les données sans couture ; et machines-outils mises en réseau dans une source d'intelligence d'usine nous rapprochent beaucoup de cette usine lights-out. Cela ne veut pas dire que les machines remplacent les gens. Cela les libère pour faire un travail moins ingrat, plus satisfaisant, et définitivement plus productif. C'est similaire à l'avènement du CN, qui a automatisé le contrôle manuel des centres d'usinage. Cela a permis aux gens de travailler plus en sécurité et plus productivement. »
Système de contrôle d'automatisation
- Solutions de découpe numérique pour l'industrie du tapis – OMNI CNC
- Optimiser l'emballage film : comment les machines de découpe CNC numériques boostent efficacité et durabilité
- Machines de découpe numérique & laser : la solution ultime pour production textile & tissus
- La supply chain attire des talents diversifiés across générations et industries
- Client anglais formé sur un nouveau routeur CNC 1530 fraîchement construit
- Universal Robots s'associe à Phillips Machine Tools India pour booster la productivité manufacturière
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Comprendre le tournage : Un procédé clé de l'usinage de précision
- Outils multifonctions indispensables pour tout atelier d'usinage