



Solutions rapides pour combler les gaps dans les impressions 3D – Guide professionnel
Chaque professionnel ou passionné d'impression 3D aime obtenir le meilleur résultat à chaque expérience.
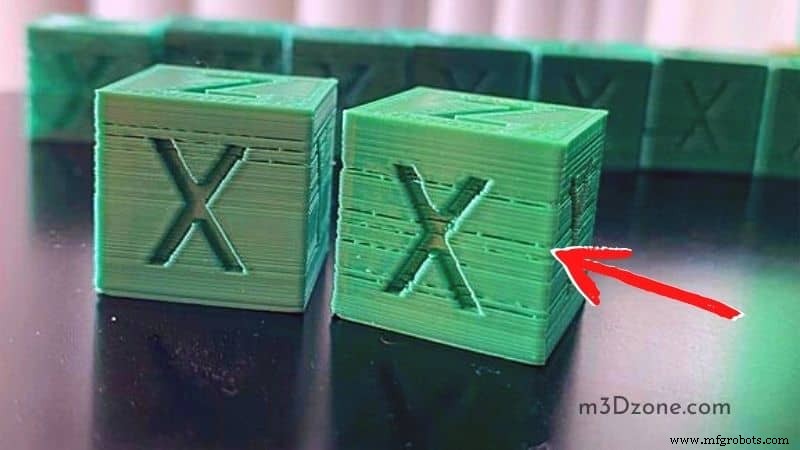
Les amateurs n'obtiennent pas toujours des impressions de haute qualité. Parfois, après l'impression, vous trouvez un objet avec des gaps (trous/espaces).
Gaps dans l'impression 3D. Pourquoi surviennent-ils ?
De plus, les gaps résultent de :
- Sous-extrusion
- Température d'impression trop basse
- Vitesse d'impression trop élevée
Si des gaps apparaissent, il sera utile de travailler sur :
- Re-nivellement du plateau
- Augmenter la température d'impression
- Diminuer la vitesse d'impression
Cet article est un guide complet sur les gaps des modèles 3D et comment les corriger. Lisez la suite !
Pourquoi y a-t-il des gaps dans l'impression 3D ?
Trous & gaps entre couches
Les amateurs doivent être vigilants lors de l'impression de la première couche. La plupart des gaps surviennent à cette étape.
La buse extrude le filament fondu sur la surface de construction pour poser la première couche en fabrication additive. Viennent ensuite les couches suivantes, superposées jusqu'à l'objet final.
Les gaps entre couches abondent sous différentes formes et causes.
Z-Offset trop grand
Les gaps entre les lignes surviennent à cause de la grande distance physique entre la buse et le plateau. Un Z-Offset trop grand signifie que la buse opère loin du plateau. Cela empêche les lignes de couche de s'écraser lors de l'extrusion.
Ajuster le Z-offset assure une distance adéquate entre buse et plateau, éliminant les gaps.
Sous-extrusion
La sous-extrusion est une autre cause de gaps car les couches supérieures ne fournissent pas la base solide pour soutenir les suivantes. C'est aussi pourquoi chaque ligne ne sort pas comme prévu.
Gap entre buse et plateau trop étroit
Parfois, les impressions sortent avec des zones manquant de matériau. Quand l'espace entre buse et plateau est extrêmement étroit, la buse peut racler la surface si trop proche.
Cela empêche aussi l'extrusion et, dans les cas graves, cause bouchage de buse et dommages matériels.
Pour corriger, un calibrage Z-offset adéquat est nécessaire.
Résidus, bosses et déformations du plateau
L'impression se fait sur le plateau. Assurez-vous qu'il est propre avant de commencer.
Sinon, les petites bosses, déformations et résidus peuvent créer des défis menant aux gaps.
Problèmes d'adhérence au plateau
Une adhérence insuffisante rend difficile l'attache des lignes d'extrusion à la surface. La première couche peine à coller, et les couches supérieures se déforment (warping) faute de base solide.
Sur-extrusion
La sur-extrusion de la buse cause de graves problèmes de gaps. Un gap se forme si la buse extrude la couche supérieure sur la première. Réglez correctement votre multiplicateur d'extrusion.
Vitesse d'impression trop élevée
Si vous imprimez à une vitesse extrêmement élevée, vous finirez avec des gaps. Ils se forment car vous n'aurez pas de couches solides pour poser les suivantes.
Réglages de rétraction mal configurés
Les réglages de rétraction optimisent la quantité de filament que la buse peut extruder. Ils contrôlent aussi la vitesse de recul pour rétracter le filament indésirable.
Si vos réglages sont mauvais, vous aurez des gaps car la buse extrudera du filament indésirable sur le plateau.
Mauvaise qualité de filament
Un filament de mauvaise qualité cause le bouchage de buse menant à une mauvaise extrusion — voie sûre vers les gaps.
Buses d'imprimante bouchées
Les buses bouchées sont causées par de mauvais réglages de rétraction et l'utilisation de filaments de mauvaise qualité. Cela mène facilement à la sous-extrusion, causant des gaps.
Comment combler les gaps dans les pièces imprimées en 3D ?
Comment éliminer les gaps entre couches
Pour éliminer les gaps entre couches (trous et marques), réglez correctement vos calibrations d'extrusion et de rétraction.
Gardez aussi les filaments au sec et stockez-les correctement pour éviter l'absorption d'humidité et la détérioration.
Séparation des couches
Plus important, éliminez la séparation des couches en :
- Ajustant la température de buse à des valeurs optimales
- Réduisant la vitesse pour permettre à deux couches ou plus de se lier
- Utilisant une enceinte pour ABS et Nylon pour arrêter le warping
Comment éliminer les gaps de la couche supérieure (intérieur partiellement creux)
Les gaps de couche supérieure font référence aux dernières couches imprimées. Elles ferment le modèle et son intérieur partiellement creux ; leur impression doit être excellente.
Pour éliminer les gaps de couche supérieure :
- Optimisez votre calibration d'extrusion
- Augmenter le pourcentage d'infill élimine les gaps entre lignes
Comment éliminer les gaps de parois
L'intérieur partiellement creux a des parois fines pouvant contenir des gaps. Pour y travailler, utilisez un chevauchement d'infill (infill overlap) avec Cura ou outline overlap avec Simplify3D.
Vous pouvez éliminer les gaps de parois en réduisant la vitesse et en augmentant le pourcentage d'infill de l'intérieur creux.
Vous pouvez vouloir combler les gaps en post-traitement. L'industrie a plusieurs produits pour cela :
Comment combler les gaps dans les impressions PLA ?
5 meilleurs produits de remplissage pour vos impressions PLA
1. Apoxie Sculpt
Produit populaire pour combler les gaps. Lisse et facile à mélanger. Aucun outil ou technique spécial n'est nécessaire.
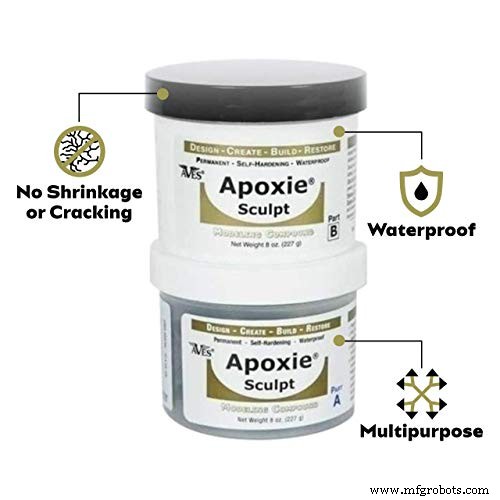
Important : il combine les avantages de l'argile de sculpture et la résistance/adhésion de l'époxy.
Il fournit une solution permanente, auto-durcissante et étanche pour vos gaps.
2. Bondo Glazing
Ce remplisseur est durable et facile à utiliser, l'un des plus populaires. Il agit vite et montre rarement des signes de retrait.
Il donne une finition lisse, idéal pour combler trous et joints. Prêt à l'emploi du tube ; pas de mélange nécessaire.
Sans tache, agit en 3 minutes, ponçable après 30 minutes.
3. Bondo Body Filler
Le Bondo Body Filler aide au collage. Il durcit vite et donne une durabilité éternelle.
Il prévient les retraits et forme des formes en minutes.
Haute résistance et facilité d'utilisation, favori de l'industrie automobile.
4. Elmer's ProBond Filler
L'un des remplisseurs les plus faciles à utiliser.
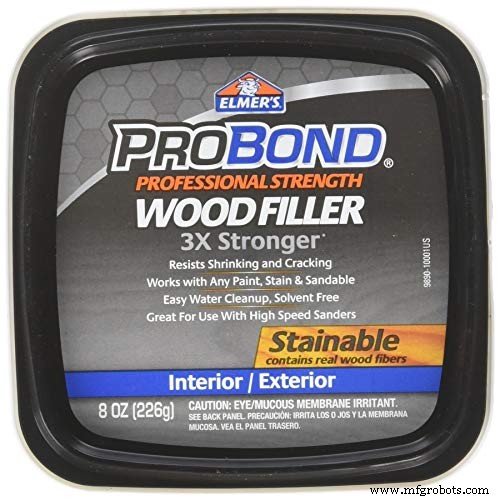
Sèche vite, en 15-30 minutes. Autres avantages :
- Facile à nettoyer
- Sans odeur
- Forte adhésion
5. Rust-Oleum Automotive 2-en-1 Remplissage et Apprêt Ponçable
Largement utilisé dans le DIY, surtout l'impression 3D. Formule 2-en-1 pour résultats durables.
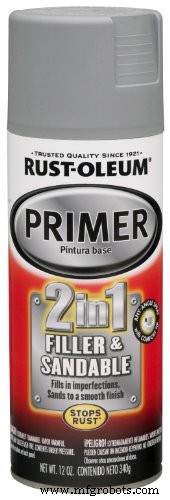
Avantages principaux :
- Durabilité
- Facilité d'utilisation
- Facilité de ponçage
- Excellentes finitions
Comment corriger un gap dans la première couche ?
Corriger les gaps de première couche implique d'inverser les causes principales :
Vérifier et confirmer que le plateau est nivelé
Vérifiez toujours que le plateau est plat et nivelé. Les filaments n'adhèrent pas à un plateau déformé, causant des gaps. Ajustez les ressorts de compression ou remplacez-les par de plus durs.
Vous pouvez acquérir des colonnes de nivellement en silicone pour stabiliser la position du plateau.
Augmenter la température d'impression
Une température de buse basse cause un mauvais flux de filament vers le plateau. Augmentez la température pour assurer un bon flux.
Si les gaps persistent, vérifiez si le diamètre du filament correspond aux spécifications de l'imprimante.
Ajuster les réglages de largeur de ligne (Line Width)
Vous pouvez éliminer rapidement les gaps en utilisant des réglages de largeur de ligne appropriés. Par défaut, Cura règle la largeur de première couche à 100 %. Certains utilisateurs mettent 120 % pour de meilleurs résultats.
Vérifier le débit d'extrusion (Flow Rate)
Réglez les paramètres d'extrusion pour qu'ils correspondent aux recommandations du fabricant. Débouchez la buse pour des extrusions fluides et suffisantes.
Assurez-vous aussi que votre moteur d'extrudeur fonctionne bien. Un moteur dysfonctionnel impacte l'extrusion.
Ajuster le Z-Offset
Vous pouvez ajuster le Z-offset lentement en vérifiant si les gaps disparaissent. Également, faites un test d'impression en ajustant jusqu'à disparition du problème.
Maintenez ensuite les valeurs à ce point pour garder les meilleurs résultats.
Autres façons d'éliminer les gaps de première couche :
- BLTouch
- Profils d'imprimante testés et éprouvés
- Changement des réglages du slicer
Comment masquer les coutures (Z-seams) sur une imprimante 3D ?
Il y a deux façons principales de gérer les Z-seams ou gaps. Premièrement, les prévenir en inversant les facteurs causant les coutures. La visibilité dépend de facteurs comme taille et forme du modèle.
Deuxièmement, la meilleure façon de masquer les coutures reste l'ajustement des réglages du slicer.
Comment corriger les gaps dans les couches supérieures ?
Les couches supérieures restent vitales. Les gaps peuvent apparaître pour différentes raisons : sous-extrusion, sauts d'extrudeur.
Pour corriger les gaps dans les couches supérieures :
- Augmenter le nombre de couches supérieures dans le slicer
- Ajuster la vitesse (plus rapide ou plus lente)
- Vérifier qualité et diamètre du filament
- Corriger tout problème mécanique de l'imprimante
- Augmenter la densité d'infill
- Réparer les buses bouchées
Conclusion
Les passionnés font souvent face aux gaps dans leur travail. Vitesse trop rapide/lente, surface instable, changements de température inattendus causent des gaps.
Également, une buse bouchée est une raison principale des gaps en impression 3D.
Corriger ces défis élimine les gaps, menant à des objets 3D de haute qualité.
impression en 3D
- Principaux goulets workflow impression 3D & solutions éprouvées
- 5 problèmes courants en impression 3D métal — et comment les résoudre
- Guide Expert de Carl Calabria : Installation d'Inserts sur l'Imprimante 3D Mark One
- Otto DIY+ : Robot Arduino Bluetooth – Kit d'assemblage 3D-print facile
- 9 problèmes de soudage courants — Solutions expertes et prévention
- Découvrez à quel point l'impression 3D est facile : Guide pour débutants
- Corriger les problèmes de nivellement du plateau Ender 3 : Guide étape par étape
- Module RTC essentiel : Guide complet pour une horloge temps réel précise
- Détection et réparation efficaces des fuites dans les systèmes d'air industriels