



Quand changer la buse de votre imprimante 3D : Guide pratique
Posséder une imprimante 3D implique coûts et tracas additionnels. Premier problème : buses qui s'usent, qualité passant de lisse/belle à « tombé du 3e étage ».
Blague à part, la buse impacte massivement la qualité. Pour des résultats constants, maintenance et remplacement réguliers sont nécessaires, surtout avec buses laiton (les plus courantes).
Question : « À quelle fréquence changer la buse ? » Réponse : « Ça dépend » — usage varié : PLA occasionnel vs polycarbonate 12h/jour (abrasif = usure rapide).
D'où buses en matériaux plus durs (acier trempé).
Cet article : importance remplacement buses, détection usure, causes dommages/usure, autres types de buses.
En résumé : le type de buse (laiton, acier, pointe rubis) et les heures d'impression quotidiennes déterminent la durée de vie ; impression 1–2×/semaine → laiton 3–6 mois ; 24/7 → remplacement mensuel. Acier inoxydable/trempé ~ 1 an. Pointe rubis : plusieurs années.
Importance du remplacement des buses
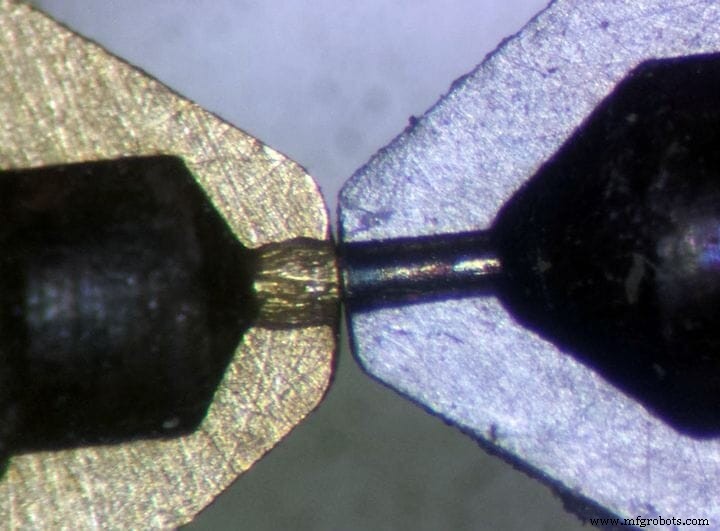
Qualité d'impression affectée par multiples facteurs (santé buse, plateau nivelé…) → suivre performance/heures de la buse permet d'anticiper le remplacement avant problèmes.
Buses se dégradent par usage normal = normal. Mais filament = impact majeur sur durée de vie : non-abrasifs (PLA) << abrasifs (Polycarbonate — filament le plus résistant).
Buse qui se dégrade → qualité suit même pente : buse usée n'extrude plus correctement (détails détection/test plus bas).
Autres variables : nivellement plateau (mal réglé = galère).
Qualité constante = toutes variables alignées. Surveiller « santé » buse = important.
Problèmes potentiels d'une buse usée
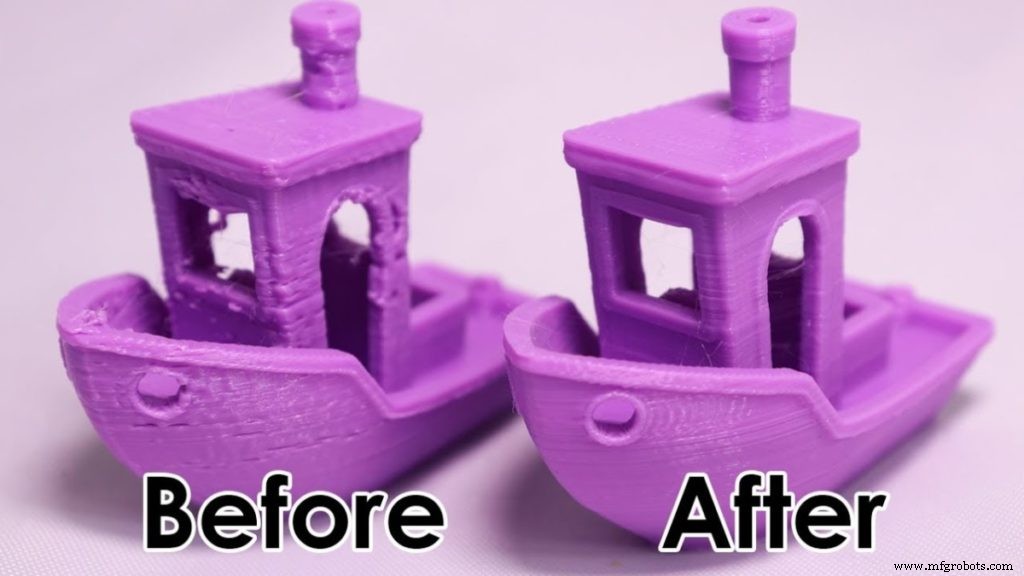
Fluence/diamètre extrusion altérés = qualité diminuée. Plus buse usée, moins de qualité : pas seulement bouchage, mais diamètre extrusion variable soudaine.
Bouchage = préoccupation majeure : usure par hautes températures + type filament + accumulation carbone (abrasif interne). Rainures intérieures augmentent diamètre → opportunités bouchage.
Poussière/saletes sur bobine brûlent dans hotend → accumulation carbone → rétrécissement diamètre extrusion par zones → bouchage + qualité affectée.
Buse usée affecte coordonnée Z (changements géométrie buse). Règle générale : hauteur Z ≤ diamètre buse, ≥ ¼ diamètre buse.
Qualité = hauteur Z correcte, température fusion hotend, plateau nivelé, température plateau (si chauffant), extrusion fluide/diamètre correct, vitesse impression… Buse usée = complications ou échec total.
Comment savoir si la buse est usée ?
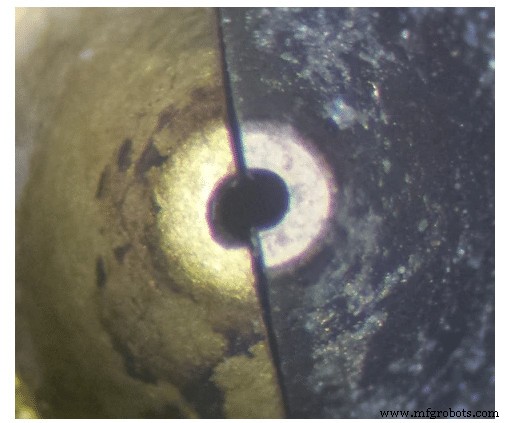
Utile : échantillon qualité même filament imprimé avec buse neuve. Comparez résultat buse usée vs échantillon.
Idéal : deux tests simultanés — buse usée vs buse neuve → comparaison visuelle.
Test d'extrusion : extrudez court « spaghetti » buse usée, répétez buse neuve. Plastique doit former ligne droite. Si vrille/torsion → problème buse usée, remplacement indiqué.
Pied à coulisse (vernier) pour mesurer diamètres échantillons : ex. buse 0,4 mm → 0,5 mm = usée, à remplacer.
Vérifiez l'intérieur : usure principale = extrusion irrégulière + bouchage → qualité affectée.
Autre test : forme pointe buse. Arrondie → remplacement imminent. Pointe doit être aiguë, sans ébréchures, écailles, résidus accumulés.
Comment les buses s'abîment ou s'usent
Pour baisser prix imprimantes, buses bon marché. Standard = laiton (métal tendre) → dommages rapides.
Mais laiton = meilleures caractéristiques thermiques 3D : conduction/rétention chaleur constantes = optimal.
Impression matériaux durs/abrasifs (nylon, polycarbonate, fibre carbone, composites, certains phosphorescents) → stress accru sur buse → usure prématurée vs bon vieux PLA.
Durée de vie drastiquement réduite. Remède : buses matériaux plus durs/résistants.
Impression trop près du plateau : buse frotte surface → dommages buse ET plateau (remplacement buse facile, plateau = gros souci).
Durée vie laiton prolongée en restant sur PLA, ABS, PETG (lisses, dommages internes minimaux). Pour prolonger laiton : évitez filaments abrasifs (polycarbonate).
Passer à buse acier inoxydable, acier trempé ou pointe rubis
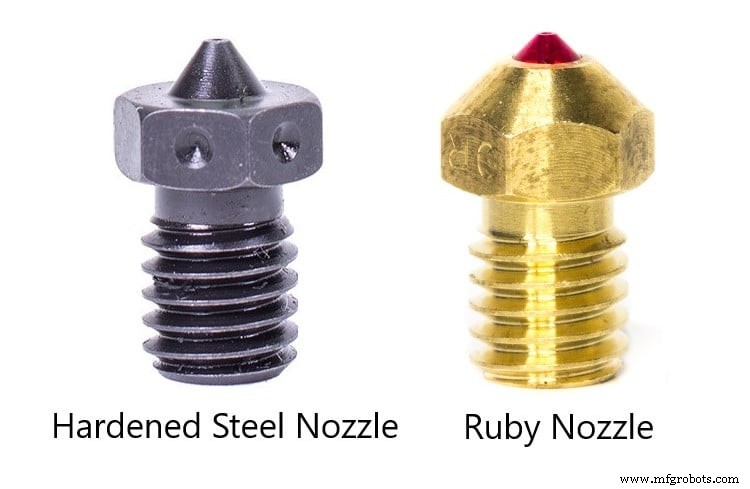
Filaments abrasifs ou pièces alimentaires → buse inox. Inox >> laiton en dureté → résiste abrasifs bien plus longtemps.
Pointe rubis = Rolls Royce des buses : résultats excellents tous filaments + durée vie > acier inox/trempé.
Filaments non-abrasifs : laiton reste meilleur. Abrasifs : inox bonne alternative si remplacements moins fréquents, mais acier trempé = choix ultime.
Acier trempé : conductivité thermique médiocre → chauffe lent, réagit mal rétraction/refroidissement → bouchages plus fréquents. Réglages température nécessaires.
Avantage inox/acier trempé : filament colle moins à l'extérieur, nettoyage plus facile.
Choix buse = selon filament : PLA/PETG → laiton. Polycarbonate → acier.
Acier trempé : 1 an+ (gros volumes). Laiton : quelques semaines à mois (selon volume/type). Pointe rubis : plusieurs années, mais plus cher.
Buse Olsson haute température pointe rubis : 500 °C max, corps acier trempé + cuivre (excellente conductivité). Revêtement chrome nitrate élimine rugosité interne acier trempé → filament n'adhère pas. Pointe rubis = extrusion parfaite + acier trempé = dommages internes minimisés. Combinaison = durée de vie max toutes buses, idéale gros volumes.
Nos produits recommandés
Section recommandations pour simplifier vos choix (imprimante, filament, upgrades). Sélection testée : débutants, intermédiaires, experts.
impression en 3D
- Comment la digitalisation propulse l'avenir de l'impression 3D médicale
- Révolutionner la santé : comment l'impression 3D transforme la médecine
- Salons 3D printing incontournables 2018
- 5 problèmes courants des fichiers STL qui peuvent saboter votre impression 3D
- Comment l'impression 3D révolutionne la défense — Avantages, défis et applications futures
- Comment l'impression 3D révolutionne la production automobile — Perspectives 2021
- L'AM dans le monde : maturité et croissance rapide de l'impression 3D en Asie-Pacifique
- Marché du matériel d'impression 3D 2020 : tendances, acteurs clés et évolution
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D