



Meilleurs motifs de remplissage (infill) 3D : Lequel offre la résistance maximale ?
Les motifs de remplissage (infill) définissent la structure interne d'une pièce 3D et impactent significativement : temps d'impression, consommation filament, flexibilité, résistance, poids, usage final.
Erreur fréquente : croire que ces facteurs ne dépendent que du nombre de parois (perimeters/shells) et de la densité d'infill. Cura propose 13 motifs pour une raison : beaucoup de paramètres à considérer selon la pièce.
Chaque motif a avantages et inconvénients. Facteurs clés : résistance, durée impression, flexibilité finale. Ces propriétés rendent un motif plus désirable qu'un autre selon l'usage prévu.
Cet article : motifs disponibles, quand les utiliser (selon résistance requise), comment renforcer une impression, et plus !
En bref : la combinaison motif rectiligne + infill 100 % montre la résistance traction la plus élevée (36,4 MPa). Vrai uniquement si forces appliquées suivent la direction des couches d'infill. Pour la plupart impressions, le motif globalement le plus résistant est le nid d'abeille (honeycomb) à ~ 50 % d'infill.
Source : étude 2016 (lien).
Différents motifs d'infill et leurs usages
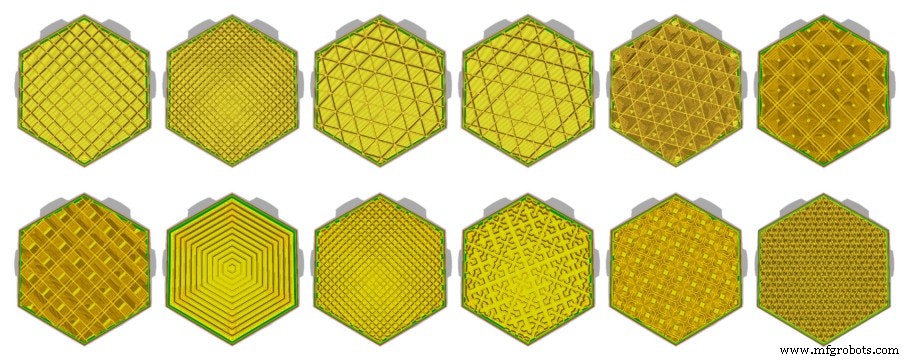
Le choix dépend des besoins de la pièce. Voici les 13 motifs Cura avec avantages, inconvénients, rationnel.
Motifs faible résistance (Lignes, Zig-Zag)
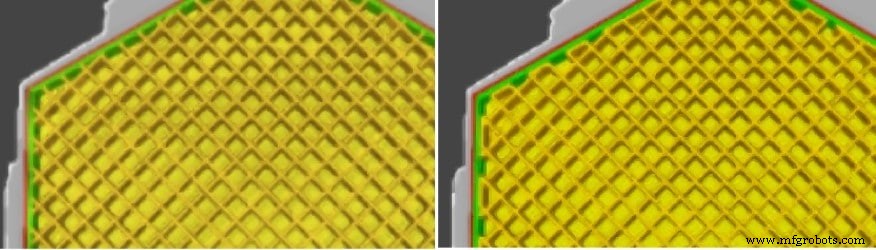
Densité typique : 0–15 %
Lignes : Motif 2D, couches de lignes horizontales. Même direction par couche, angle 90° entre couches successives. Lignes selon axes X et Y du plan 2D.
Recommandé pour : objets test, prototypes (peu de matière, rapide). Pièces légères, flottantes. Objets décoratifs (figurines, modèles).
Résistance modérée en compression latérale, mais sans support structurel axe Z → ne supporte pas forces verticales même modérées. Inadapté pièces subissant contraintes mécaniques.
Zig-Zag : Similaire aux lignes, mêmes avantages/inconvénients/cas d'usage. Différence : lignes = plusieurs lignes disjointes par couche ; zig-zag = une seule ligne continue par couche. Différence visible seulement sur les bords.
Motifs résistance moyenne (Grille, Triangles, Tri-hexagone)
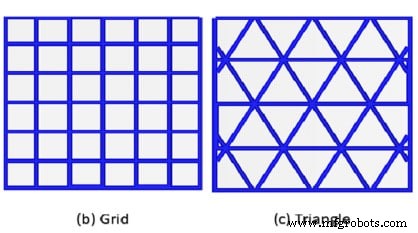
Densité typique : 15–50 %
Grille : Similaire aux lignes, mais chaque couche = lignes axes X ET Y → angle 90° sur même couche. Aspect grille, une couche = résistance 2D (vs 1D lignes/zig-zag). Plus fort, mais plus de matière et plus lent.
Triangles : Triangles fusionnés formant couches empilées verticalement. Contrairement aux 3 précédents (2 directions XY), triangles = 3 directions → résistance uniforme toutes directions, meilleure résistance forces extérieures.
Note : surface lisse → augmenter couches externes/coques.
Tri-hexagone : Motif 2D fort, similaire triangles. Lignes 3 directions XY mais 6 triangles fusionnés = hexagones connectés formant la couche.
Motifs haute résistance (Cubique, Cubique subdivision, Octet, Quart cubique, Gyroïde)
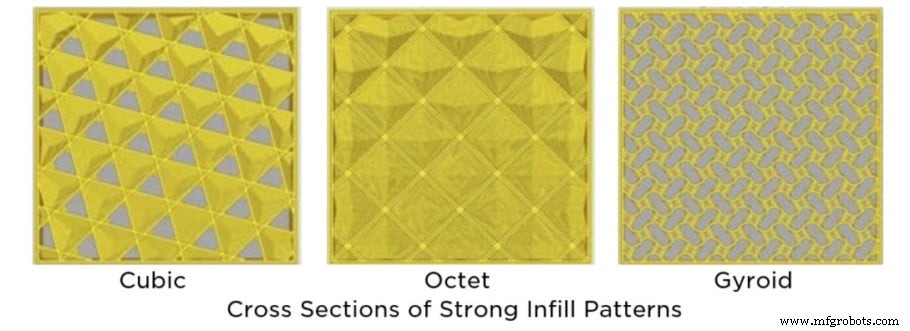
Densité typique : > 50 %
Cubique : Motif 3D fort = cubes empilés inclinés 45° axes X/Y → illusion triangles. Résistant pression toutes directions, mais plus matière + plus lent. Pièces mécaniques fonctionnelles.
Cubique (Subdivision) : Similaire cubique, même résistance/usages, moins de matière. Gros cubes au centre (moins de pression externe) → économie matière. Mais tranchage plus lent.
Octet : Similaire cubique mais aspect carrés (pas triangles pentes croissantes). Pièces très résistantes, pression tous côtés, fonctions mécaniques.
Quart cubique : Similaire cubique/octet, même résistance/usages. Utilisable même périmètre très fin.
Gyroïde : Visuellement superbe, meilleur ratio résistance/poids. Structure perforée = solide perméable (laisse passer liquides/gaz). Temps/matière optimaux, mais testez si infill faible : structure gyroïde a besoin support → infill relativement élevé requis.
Motifs flexibles (Concentrique, Croix, Croix 3D)
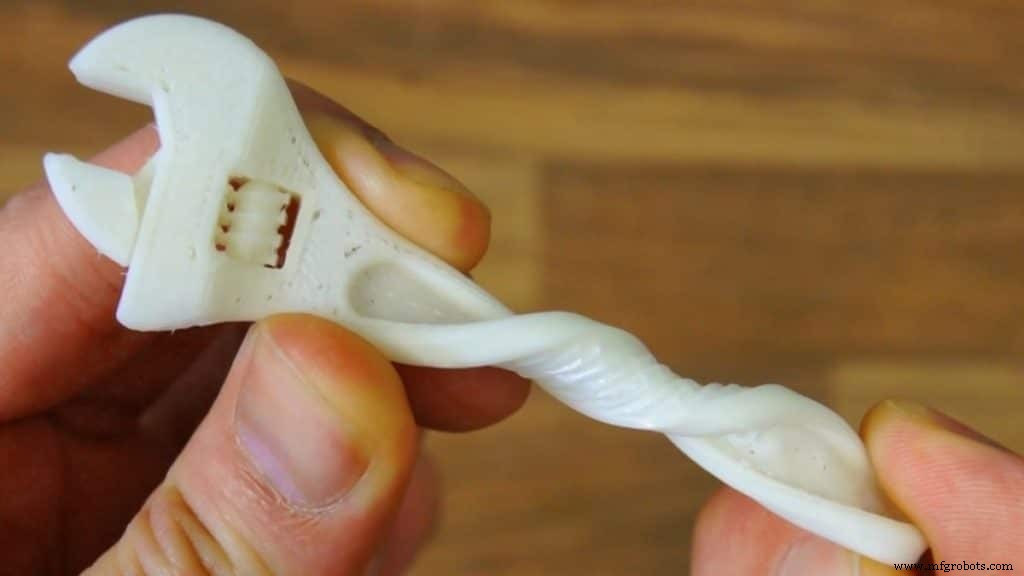
Densité typique : 0–100 % (selon souplesse désirée)
Concentrique : Lignes concentriques suivant forme objet (contour). Objets flexibles, torsion sans dommage/déformation majeure. Peu de filament, rapide. Mais : uniquement objets flexibles, pas de résistance horizontale.
Croix : Aspect croix stylisées, espaces vides → torsion/flexion importantes survivables. Inconvénient : pas de support structurel contre forces horizontales.
Croix 3D : Similaire croix mais lignes s'inclinent au fur à mesure. Plus facile à imprimer, idéal objets mous/flexibles. Faible, tranchage plus lent.
Quel motif d'infill est le plus résistant ?
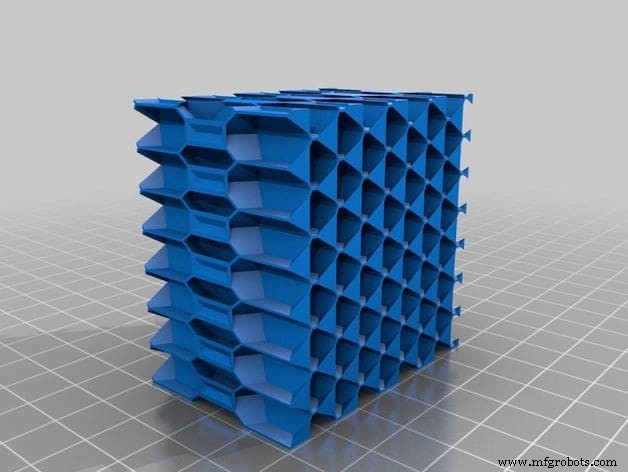
Beaucoup recommandent le Nid d'abeille (Cubique) comme le plus résistant : plus faible dans la direction des forces appliquées, mais plus fort globalement car chaque alvéole est aussi forte que la structure entière.
Mécanisme hexagonal : diffuse/distribue la force. Au lieu de concentrer sur 1–2 points, le nid d'abeille l'étale sur large surface. En redistribuant la force sur toute la structure, il gère mieux les forces mécaniques générales.
Nid d'abeille (Cubique) = pièces fortes/rigides, même gros volumes solides. Résistance accrue = pièces grosses structures avec propriétés mécaniques avantageuses vs autres motifs.
Théoriquement, le motif rectiligne est le plus résistant SI la force appliquée suit la direction des lignes d'infill. Sinon, motif relativement faible, mais très efficace matière → ~ 30 % plus rapide que nid d'abeille.
En résumé : motif le plus résistant pour la plupart situations = nid d'abeille (Cubique) — distribue forces de toute direction. Rectiligne = résistance absolue MAIS seulement si forces alignées avec l'infill.
Comment la densité d'infill affecte la résistance et quelle plage choisir ?
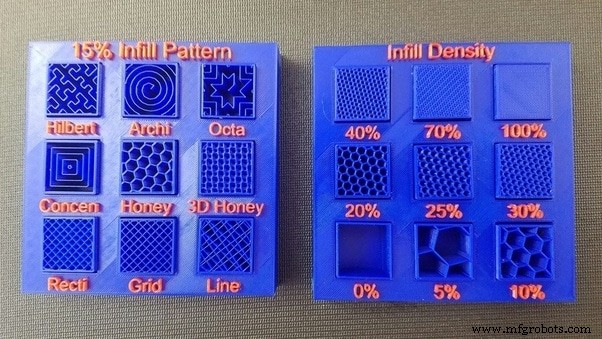
Facteur résistance : densité infill. Plus dense = plus fort.
Force objet = liée à structure : plus d'infill % = plus de matière au cœur = résistance rupture supérieure.
100 % infill = structure la plus fiable. Mais impression bien plus longue (plus de matière) + coût supérieur (plus de filament).
Beaucoup satisfaits 20–50 % → meilleurs résultats plupart motifs. 50 % peut déjà donner résistance quasi-égale à 100 % selon cas.
Au-delà 50 % : rendements décroissants significatifs. Plus haut % = gain de moins en moins efficace.
Inutile > 75 % (gaspillage filament, pièces lourdes) sauf engrenages.
Astuce pro : Optimiser orientation lignes infill pour résistance accrue : orientation défaut 45°, gains significatifs possible même %/motif en ajustant orientation selon sollicitations.
Impact motifs et densité sur temps d'impression
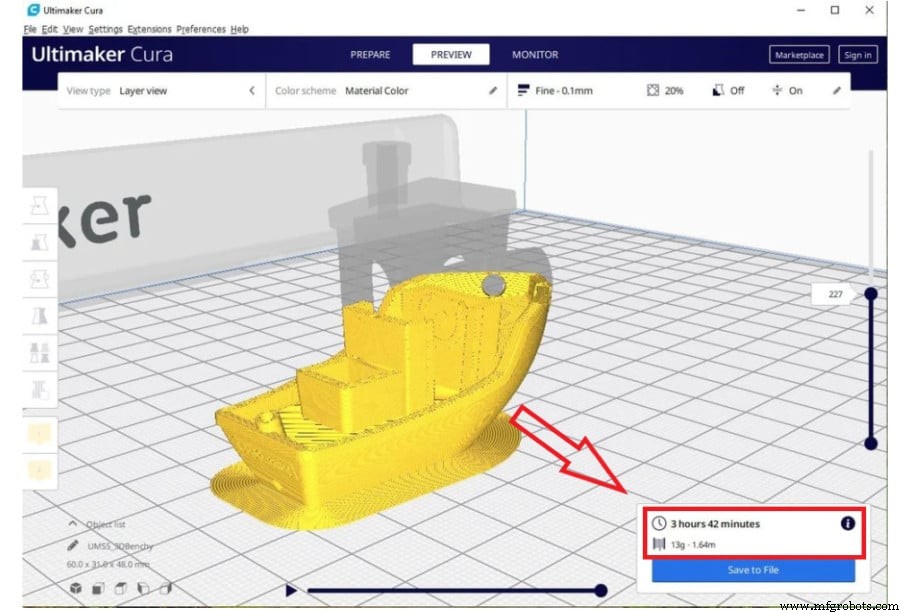
Variation % et motif affecte résistance, matière, temps, performance. Gain résistance = sacrifice coût/temps.
Clé : point d'équilibre entre trop faible et trop cher. Seule façon minimiser coût/temps et maximiser résistance.
Personnalisation réglages infill (densités, motifs, styles, orientations) peut être ardue, mais bon choix = impression fluide.
Quel infill est le plus rapide à imprimer ?
Motif le plus simple = plus rapide : « lignes ». Le plus populaire pour cette raison : temps drastiquement réduit vs autres, résistance décente conservée.
Autres facteurs influençant la résistance d'une impression
Au-delà de l'infill, d'autres facteurs affectent la qualité : type filament, qualité filament, mode impression, nombre périmètres, hauteur couche, etc.
Type de filament
Dizaines de filaments (PLA, ABS, PETG, HIPS, Polycarbonate, Nylon…) chacun avec avantages/inconvénients.
PLA : facile, mais pas haute température, pas pour extérieur. Nylon : excellent pour engrenages (très résistant). Polycarbonate : filament le plus résistant (traccion). Choix matériau = selon usage prévu.
Qualité du filament
La plupart filaments corrects aujourd'hui, mais marque réputée = chances succès + pièce fonctionnelle durable.
Filament fragilisé facilement, surtout par humidité (la plupart l'absorbent vite) → apprenez stockage et entretien.
Article lié : détecter filament défectueux, stockage, séchage filament humide.
Orientation d'impression
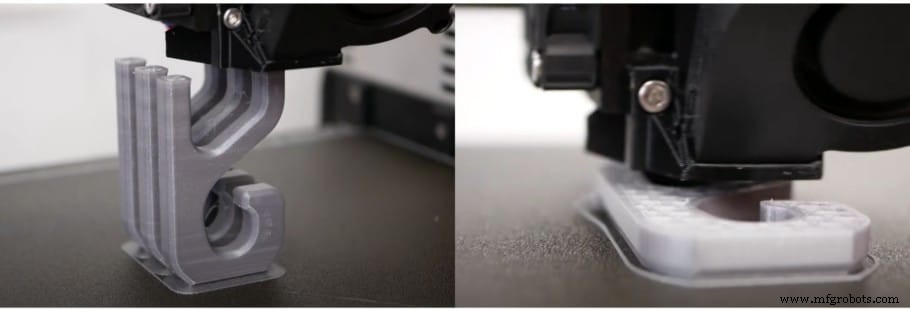
Surprenant mais évident une fois compris : points faibles = lignes de couches. Impression verticale (couches horizontales) → résistance TRÈS différente vs horizontale/côté.
CNC Kitchen a comparé crochets : vertical (couches horizontales) → adhérence inter-couches faible sous traction → casse facile. Horizontal (moitié force) → bien plus résistant.
Ne signifie pas « toujours imprimer sur le côté », mais réfléchir à l'usage et orienter pour que forces appliquées soient dans direction du filament.
Nombre de périmètres (coques)
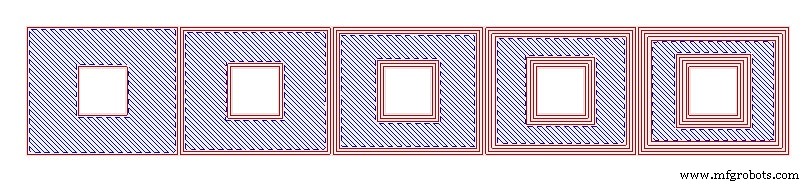
Périmètres = partie externe visible ; infill = interne anti-effondrement.
Périmètres/coques = impact MAJEUR sur résistance, souvent PLUS important que l'infill : +1 périmètre ≈ +10–15 % infill en résistance.
Hauteur de couche
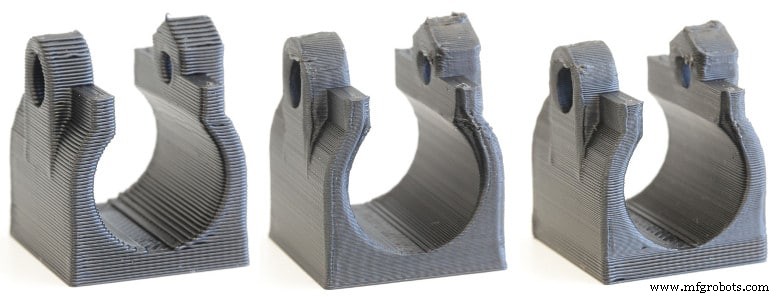
Généralement : plus fine = plus d'adhérence. Coupe perpendiculaire aux couches : hauteur épaisse = gaps visibles entre couches → affaiblissement. Fine = couches bien collées. Mais jusqu'à un point : < 0,1 mm = résistance en baisse.
Hauteur optimale résistance : 0,1 mm ou 0,12 mm. Au-dessus ou en-dessous = résistance moindre.
Comment augmenter la résistance d'une impression 3D ?
Au-delà hauteur couche, infill %, orientation, étapes ci-dessus : recuit (annealing) = chauffe pièce entière à température transition vitreuse (légère « fusion »), modifie structure moléculaire filament + améliore adhérence inter-couches.
Pour en savoir plus sur le recuit, consultez cet article.
Résumé : Infill selon type d'impression
Rappel rapide infill % et motif selon objet :
Pièces fortes/résistantes
- Motifs : Cubique, subdivision cubique, octet, quart cubique, gyroïde
- Pourcentages : 50–75 %
Impressions courantes
- Motifs : Grille, triangles, tri-hexagone
- Pourcentages : 15–50 %
Modèles, figurines, miniatures
- Motifs : Lignes, zig-zag
- Pourcentages : 0–15 %
Impressions flexibles
- Motifs : Concentrique, croix, croix 3D
- Pourcentages : 0–100 % (selon souplesse voulue)
Conclusion
Motifs les plus résistants : rectiligne et nid d'abeille, ce dernier moins fort en traction mais supérieur à tous autres égards.
N'oubliez pas les autres facteurs influençant résistance !
Infos utiles ? Belle journée !
Nos produits recommandés
Section recommandations pour simplifier vos choix (imprimante, filament, upgrades). Sélection testée : débutants, intermédiaires, experts.
impression en 3D
- Remplissage (infill) vs paroi (shell) en impression 3D : comprendre rôles et différences
- L'impression 3D multi-matériaux : l'avenir de la fabrication additive
- L'impression 3D est-elle prête pour l'industrie de la construction ? Mise à jour 2020
- Scalmalloy : Un alliage aluminium-magnésium-scandium haute résistance pour l'impression 3D métal aérospatiale
- Pourquoi l'impression 3D révolutionne la fabrication moderne
- Documentation papier vs digitale : qu'est-ce qui est le mieux pour les travailleurs ?
- Usinage CNC vs Impression 3D : Différences Clés Expliquées
- Les 10 matériaux d'impression 3D les plus résistants pour une durabilité ultime
- Moulage par injection vs Impression 3D : choisir la bonne technologie pour votre projet