



Markforged Mechanical Features #1 : Maîtriser les charnières vivantes imprimées 3D
Mise à jour : Approfondissez la conception flexurale en regardant notre webinaire sur la conception d'éléments flexuraux et charnières vivantes.
Article original : Markforged Mechanical Features (MMF) est une série d'articles approfondis qui partagent les meilleures pratiques pour concevoir des pièces d'ingénierie courantes et des caractéristiques mécaniques pour l'impression 3D composite renforcée avec les imprimantes Markforged.
Bienvenue dans la première édition de Markforged Mechanical Features ! Les clients demandent régulièrement comment traduire des caractéristiques mécaniques familières en pièces imprimées 3D qui exploitent pleinement la résistance fonctionnelle des matériaux Markforged. Pour aider à partager cette connaissance, nous publierons des articles réguliers sur une seule caractéristique d'ingénierie, offrant des astuces pratiques pour maximiser le potentiel de votre imprimante Markforged.
Aujourd'hui, nous explorons les charnières vivantes. En essence, une charnière vivante est une partie mince et intégrale qui se plie pour fournir une rotation autour d'un seul axe. Vous les avez probablement vues sur des objets du quotidien — des couvercles de fil dentaire aux bouchons de shampoing. Leur durabilité et facilité de fabrication en font un incontournable de l'emballage moulé par injection, et avec Markforged vous pouvez les intégrer dans vos conceptions avec une résistance de grade industriel.
Termes techniques – si vous êtes déjà à l'aise avec les charnières vivantes, n'hésitez pas à passer cette section
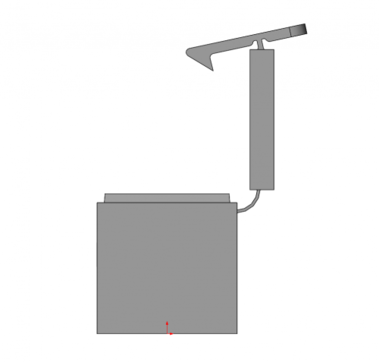
Commençons par les bases. Ci-dessous se trouve un diagramme étiqueté d'une pièce exemple de charnière vivante que nous discuterons.
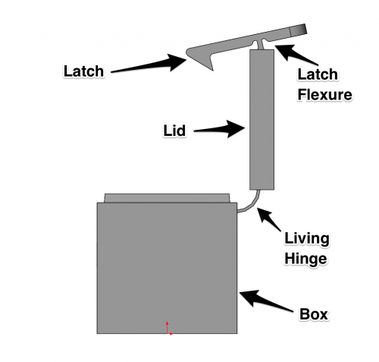
L'image met en évidence deux caractéristiques flexibles : la charnière vivante et le flexure de loquet. Bien que les deux permettent une rotation sur un seul axe, elles servent des fonctions distinctes, reflétées dans leur géométrie.
Pour illustrer les charnières vivantes imprimées 3D, j'ai collaboré avec Bennett, ingénieur mécanique senior chez Markforged. Bennett a passé trois ans à concevoir des systèmes électromécaniques et boîtiers moulés par injection dans une grande entreprise de robotique médicale, et c'est un virtuose de SolidWorks passionné par l'apport de conception mécanique rigoureuse à l'impression 3D. Il a récemment conçu des charnières vivantes au bureau.
Bennett : J'ai commencé à imprimer des charnières vivantes après que mon frère — ingénieur dans la baie de San Francisco — m'ait demandé de prototyper ses designs sur la Mark Two. Son travail dans l'électronique grand public repose fortement sur les encliquetages et charnières. Les prototypes SLA sont excellents pour visualiser forme et ajustement mais sont fragiles et échouent après une seule utilisation, les rendant inadaptés aux tests fonctionnels. Les prototypes moulés par injection traditionnels sont coûteux et lents, entravant l'itération rapide. Mon frère m'a envoyé les fichiers STL, et je les ai configurés dans Eiger pour imprimer sur une Mark Two ce jour-là.
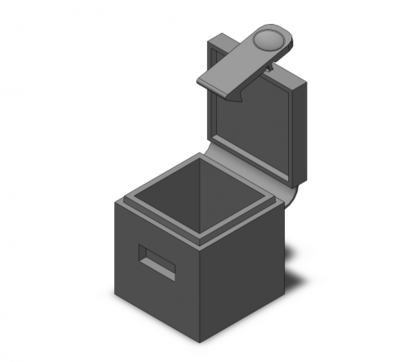
Travailler sur ses pièces a éveillé mon intérêt pour expérimenter avec les paramètres de conception pour les charnières vivantes Mark Two. L'encadré ci-dessous montre un modèle simplifié incorporant les directives que j'ai développées durant cette collaboration.
Nick : L'une des clés pour des impressions de charnière vivante réussies est l'orientation correcte de la pièce dans Eiger. Que vous utilisiez du nylon pur (pour la flexibilité) ou du nylon renforcé Kevlar (pour une rigidité porteuse plus élevée), le profil latéral de la charnière doit s'aligner avec l'axe Z. En d'autres termes, le profil latéral complet doit être à plat dans le plan XY.
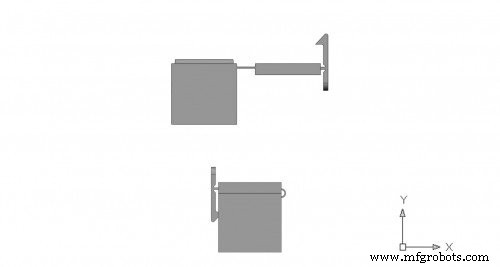
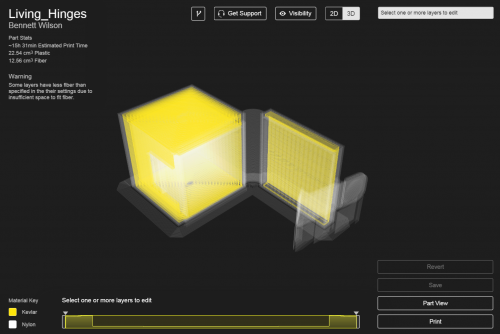
L'orientation correcte importe car 1) les fibres ne peuvent être déposées que dans le plan XY, donc aligner la charnière permet au Kevlar de courir le long de sa longueur, et 2) la résistance à la traction du nylon tel qu'imprimé dans une couche dépasse largement l'adhérence inter-couche. Ces facteurs nécessitent l'orientation montrée dans la capture d'écran Eiger ci-dessous.
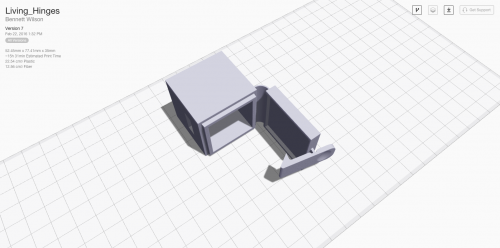
Un défi fréquent pour les nouveaux utilisateurs est de saisir l'anisotropie des pièces imprimées 3D.
Termes techniques
L'anisotropie matérielle fait référence à des propriétés mécaniques dépendantes de la direction. Par exemple, le bois se fend facilement le long du grain mais résiste à la coupe transversale. Les matériaux isotropes, comme de nombreux métaux, présentent des propriétés uniformes quel que soit l'orientation.
/Termes techniques
Bennett : Comme l'a noté Nick, le FFF donne une résistance maximale dans le plan XY. La résistance à la fatigue du nylon améliore encore la durabilité de la charnière. Par conséquent, la section transversale optimale de la charnière se trouve dans le plan horizontal XY. Des charnières plus épaisses augmentent la rigidité. Dans cet exemple, une charnière de couvercle nécessite un mouvement complet de 180°, tandis qu'une charnière de loquet a besoin de moins de rotation mais doit maintenir le couvercle fermé de façon fiable. J'ai conçu la charnière de couvercle aussi fine que possible et la charnière de loquet plus épaisse pour la rigidité, modélisant le couvercle à un état neutre ouvert à 90° et le loquet légèrement fermé pour faciliter l'encliquetage. Gardez à l'esprit que les pièces flexibles imprimées 3D tendent à revenir à leur état tel qu'imprimé à moins qu'elles ne subissent une déformation plastique significative.
Ensuite, j'ai importé la pièce dans Eiger, l'ai tournée pour la bonne orientation, et activé la fibre. J'ai utilisé un remplissage concentrique pour intégrer pleinement la fibre et appliqué les réglages à toute la pièce. Eiger a signalé un espace insuffisant pour la fibre en raison de mes dimensions de charnière, mais la buse plus large de la Mark Two a accommodé la fibre à la fois dans la base et le couvercle — chose que la Mark One ne pouvait pas réaliser avec cette taille. J'ai aussi activé le réglage brim pour soutenir les sections hautes et minces pendant les couches initiales.
Détails techniques
- Épaisseur charnière couvercle : 0,7 mm pour flexibilité maximale
- Épaisseur charnière loquet : 1,2 mm pour plus de rigidité et verrouillage sécurisé
- Pièces modélisées en positions ouverte et fermée pour valider le rayon de courbure avant impression finale
Prêt à essayer vous-même ? Téléchargez les fichiers SolidWorks de Bennett : Fichier CAO Living_Hinges SW et le STL prêt pour Eiger : Living_Hinges STL.
impression en 3D
- Charnières souples : l'alternative sans rouille, silencieuse et personnalisable au métal
- Charnières souples (Living hinges) expliquées : joints élastiques monobloc surpassant les charnières traditionnelles
- Colorier des pièces imprimées en 3D avec des crayons de cire : une technique de post-traitement novatrice
- Moules imprimés en 3D pour injection basse série — Téléchargez l'étude technique IPC
- Accélérer le repositionnement de médicaments contre le COVID-19 avec BIOVIA Living Map
- Abribus Toronto ornés d'oiseaux origami 3D imprimés pour 'Kubo and the Two Strings'
- Créer des cartes topographiques 3D de haute qualité à partir des données de relief Google
- Élever le contrôle qualité : l'outillage 3D imprimé améliore la précision manufacturière
- Conception de charnières intégrées robustes en impression 3D : guide pratique