



Optimiser la résistance des pièces imprimées 3D avec un routage de fibre efficace – Partie 1
Note de l'éditeur : Ceci est la Partie 1 d'une série complète sur le routage de fibre efficace avec l'imprimante 3D Markforged. Si vous êtes nouveau sur la plateforme Markforged et souhaitez en savoir plus, contactez-nous ici. Après avoir lu cet article, explorez la Partie 2 pour les techniques avancées.
Types de remplissage fibre
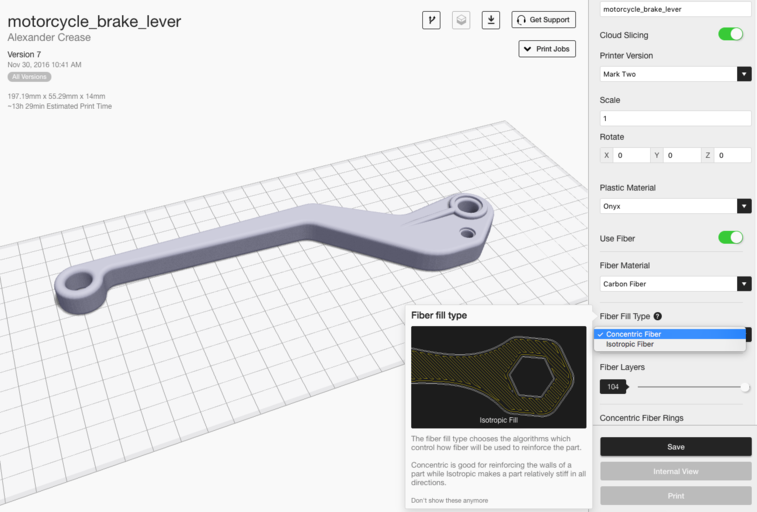
Nos imprimantes 3D haute résistance offrent deux stratégies distinctes de remplissage fibre pour renforcer les pièces : Fibre Isotrope et Fibre Concentrique. Ces options peuvent être appliquées globalement sur la page Vue Pièce ou couche par couche dans la page Vue Interne. Chaque type de remplissage offre des caractéristiques de renforcement uniques — voir ci-dessous pour les détails. Si vous n'avez pas d'imprimante Markforged, vous pouvez toujours tester ces tactiques avec un essai Eiger.
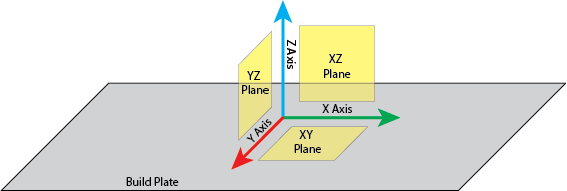
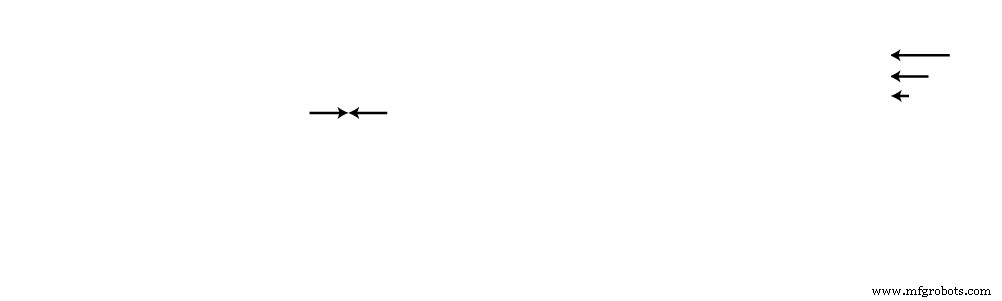
D'abord, quelques conventions de nommage standard pour que tout le monde soit sur la même page. Je ferai souvent référence à la résistance dans différents axes et plans, utilisez cette clé comme guide :
Renforcement par remplissage concentrique
Le remplissage concentrique trace un nombre spécifique de couches à l'intérieur des contours extérieurs de votre pièce, renforçant les parois contre la flexion autour de l'axe Z. Comme la tête d'impression suit la courbure extérieure en spirale vers l'intérieur, le mouvement est non-linéaire et la tête doit ralentir pour maintenir un suivi précis de la trajectoire, ce qui augmente le temps de construction. Vous pouvez spécifier le nombre d'anneaux concentriques à tracer, vous donnant un contrôle précis sur l'utilisation de fibre par couche.
Renforcement par remplissage isotrope
Nos imprimantes à fibres continues peuvent également produire un motif de remplissage Fibre Isotrope qui imite les couches unidirectionnelles d'un composite stratifié traditionnel. Chaque couche consiste en une orientation angulaire unique de fibres parallèles, avec des demi-tours de 180° aux bords. Les couches isotrope successives sont automatiquement tournées de 45° par Eiger, bien que des motifs d'orientation personnalisés soient possibles (voir Partie 2). La Fibre Isotrope résiste à la flexion dans le plan XY car toute force appliquée génère une charge de traction sur au moins certaines fibres, qui excellent en traction. Elle peut également être utilisée pour construire des panneaux sandwich qui augmentent la résistance torsionnelle sur ce plan.

Par défaut, la fibre isotrope ajoute deux anneaux concentriques autour de la surface extérieure, assurant un extérieur renforcé en douceur. Bien que cette méthode renforce tout le plan de chaque couche, elle est intensive en fibre et en temps, et n'est pas toujours nécessaire pour obtenir des pièces résistantes.
Techniques de base de routage de fibre
Avec ces deux options de routage de fibre dans votre boîte à outils, vous pouvez les combiner pour cibler des chemins de charge spécifiques, économisant matériau et temps d'impression tout en maximisant la résistance.
Panneau sandwich unique
Un panneau sandwich est une stratification composite courante qui améliore la rigidité torsionnelle autour de la surface que forme la feuille composite. Considérez-le comme l'équivalent composite d'une poutre en I, où les couches supérieure et inférieure supportent la majorité des contraintes de flexion. Si votre pièce subira une torsion dans le plan XY, un panneau sandwich augmentera significativement la résistance torsionnelle.
Notre logiciel génère automatiquement un panneau sandwich lorsque « Utiliser la fibre » est sélectionné, mais il fonctionne mieux sur des pièces symétriques où les couches supérieure et inférieure correspondent. Dans l'exemple, la surface supérieure du levier de frein est une petite extrusion, nous avons donc ajouté manuellement de la fibre sous la plus grande surface supérieure. En général, le panneau sandwich doit consister en des couches avec des sections transversales similaires.
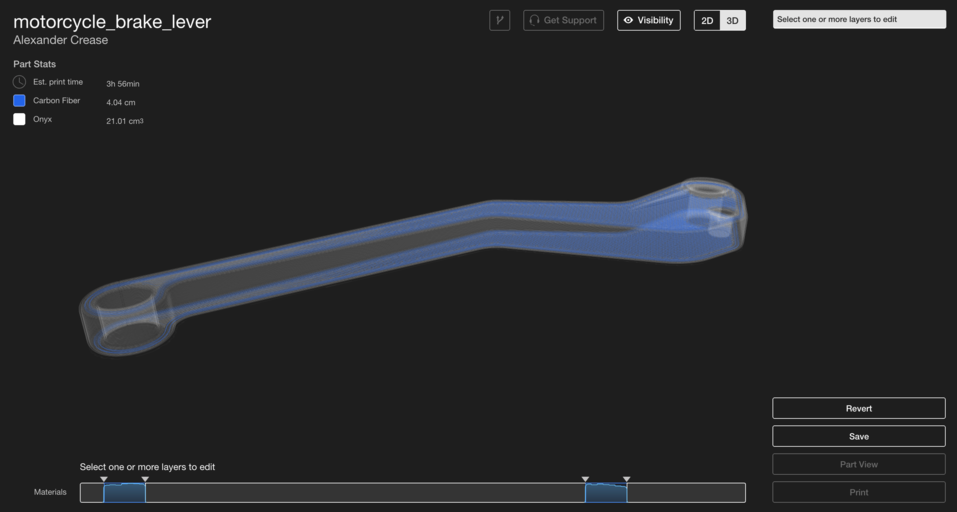
Pour maintenir le sandwich équilibré, assurez un nombre égal de couches isotrope sur les surfaces supérieure et inférieure que vous souhaitez renforcer. Un sandwich déséquilibré produit une rigidité de flexion asymétrique, ce qui peut causer du gauchissement ou une défaillance prématurée. Plus vous placez de couches de chaque côté et plus le sandwich est épais, plus la pièce est résistante. Les fibres placées au centre de la pièce ont un impact moindre sur la résistance à la flexion, donc remplir entièrement l'intérieur est inutile.
Périmètre fibre
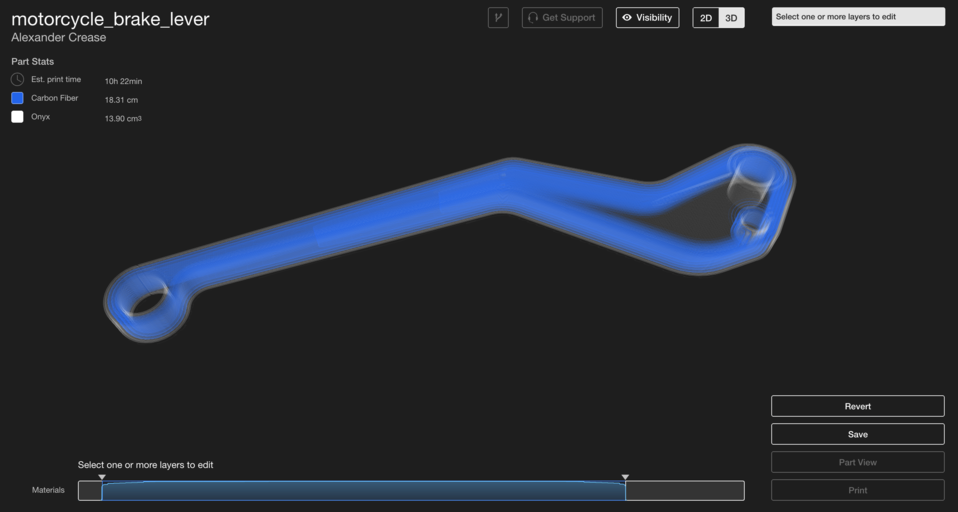
Alors que les panneaux sandwich renforcent le plan XY, un périmètre fibre renforce la pièce autour de l'axe Z. En appliquant le remplissage concentrique sur chaque couche, vous augmentez la rigidité des parois contre la flexion autour de l'axe Z. Cette approche reflète la pratique d'ingénierie consistant à utiliser des profils en C ou des tubes au lieu de blocs pleins pour réduire le poids tout en préservant la résistance.
Pour configurer un périmètre fibre, sélectionnez le remplissage concentrique sur les couches que vous souhaitez renforcer. Augmenter le nombre d'anneaux concentriques ou étendre le remplissage concentrique à plus de couches renforce la résistance sur l'axe Z. Dans l'exemple du levier de frein, nous avons renforcé chaque couche avec trois anneaux concentriques pour maximiser la rigidité, tout en laissant l'intérieur non renforcé car il subit le moins de flexion.
Enveloppement (Shelling)
Lorsqu'une pièce doit résister à la flexion dans toutes les directions — ou lorsque les chemins de charge sont incertains — combinez des panneaux sandwich avec des coques fibre intermédiaires. La conception résultante offre une résistance à la flexion sur tous les axes. Par exemple, un support de moteur pour robotique lourde nécessite un renforcement robuste de tous les côtés.
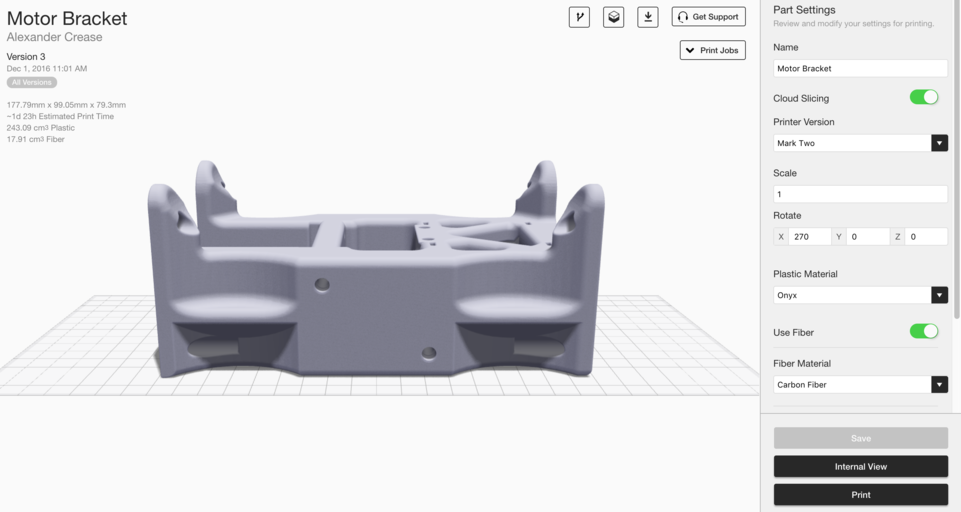
Dans ce cas, nous avons sélectionné 20 couches de panneaux sandwich isotrope (10 par côté) pour obtenir une pièce très robuste. Comme la face supérieure a des extrusions pour trous de boulons, nous avons repositionné le panneau supérieur pour qu'il se situe sous la surface supérieure.
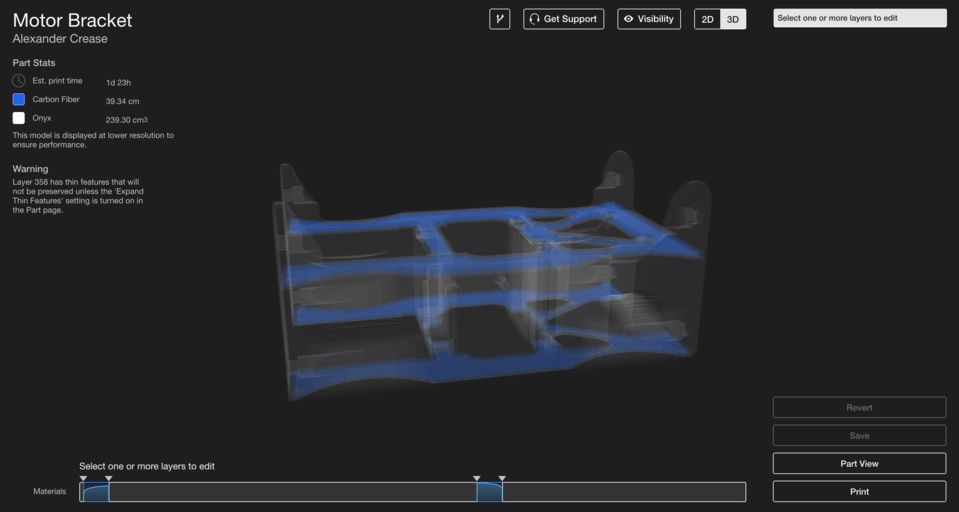
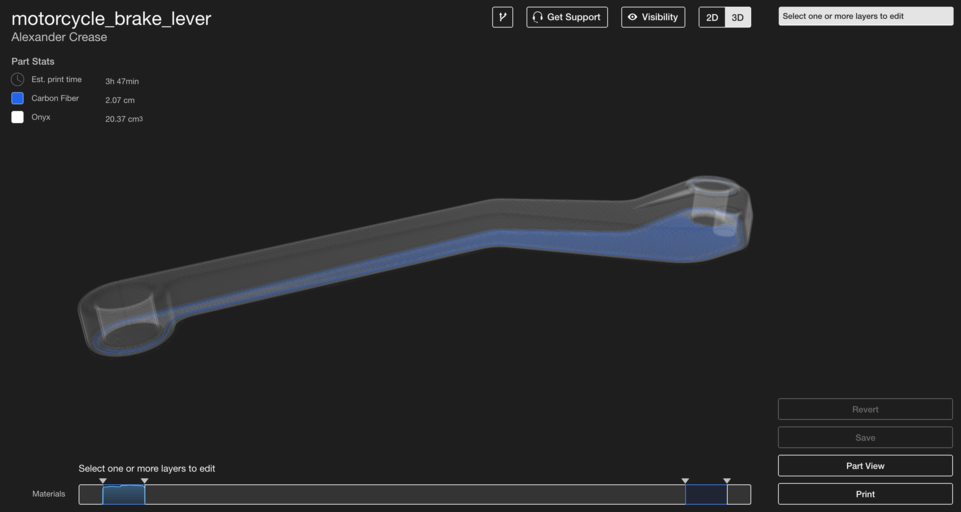
La barre en bas de la vue interne permet de surveiller l'utilisation de fibre pour chaque section, normalisée au maximum. Ici, nous voyons deux régions distinctes renforcées fibre pour un simple panneau sandwich isotrope. En sélectionnant la région centrale entre les deux panneaux, en la groupant et en lui assignant un remplissage Fibre Concentrique avec deux anneaux, nous créons une stratégie de renforcement multi-axes efficace.
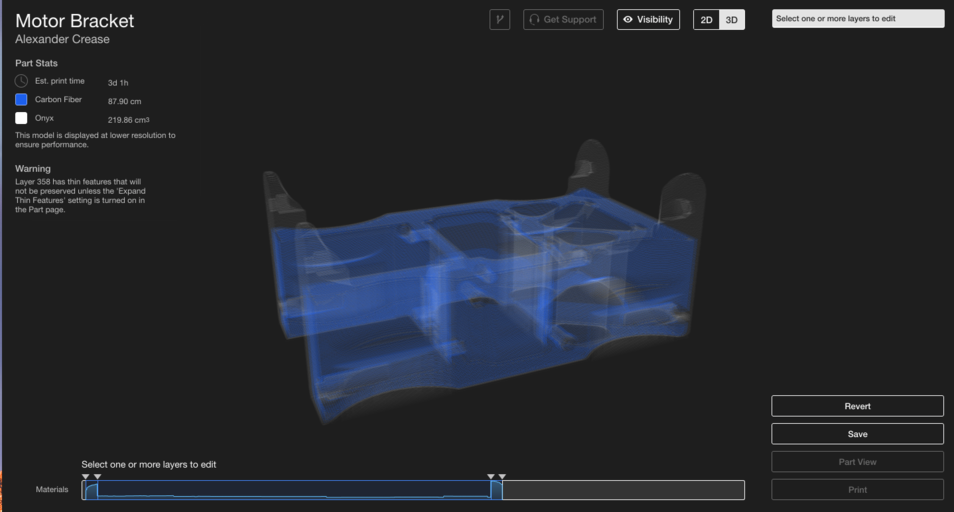
Grâce à une compréhension claire du mécanisme de renforcement de chaque type de remplissage, vous pouvez appliquer des astuces simples mais puissantes — comme la combinaison ci-dessus — pour améliorer les performances des pièces et réduire le temps d'impression sans gaspiller de fibre.
Intéressé pour en savoir plus ? Demandez un essai Eiger pour expérimenter avec notre logiciel et nos options de renforcement fibre. Consultez également la Partie 2 pour les techniques avancées de routage de fibre !
impression en 3D
- Colorier des pièces imprimées en 3D avec des crayons de cire : une technique de post-traitement novatrice
- Fibre de carbone 3D imprimée : alternative supérieure à l'aluminium face aux pénuries mondiales
- Élever le contrôle qualité : l'outillage 3D imprimé améliore la précision manufacturière
- Inspection en cours de processus : élever la qualité pièces 3D imprimées
- Concevoir adaptateurs sacoches vélo 3D imprimés fonctionnels avec Kevlar CFF
- Drone imprimé 3D permet collecte de données rapide et rentable en Antarctique
- Garantir la précision dimensionnelle des pièces imprimées 3D
- Renforcer la résistance des pièces imprimées en 3D : techniques éprouvées
- Stratégies Avancées d'Inspection pour Pièces Moteur Imprimées 3D – Partie 3