



Techniques avancées de routage de fibre pour l'impression 3D Markforged : booster résistance et performance
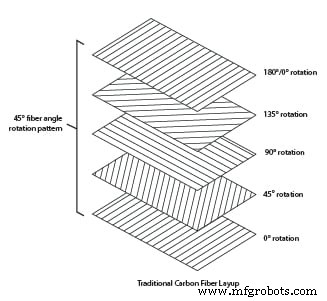
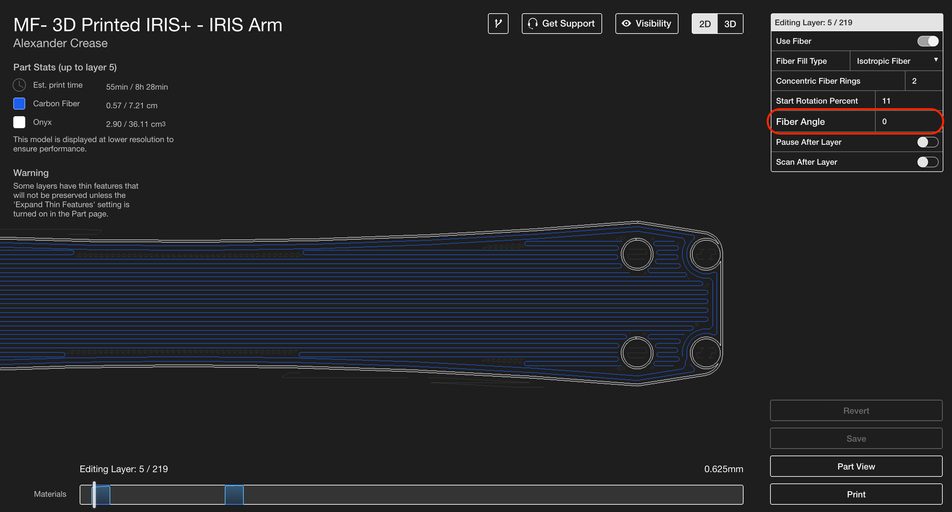
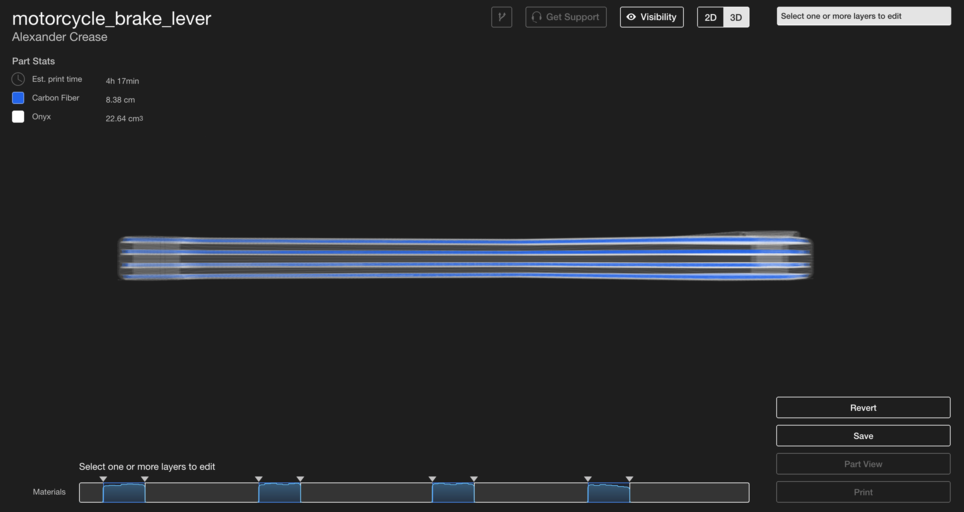
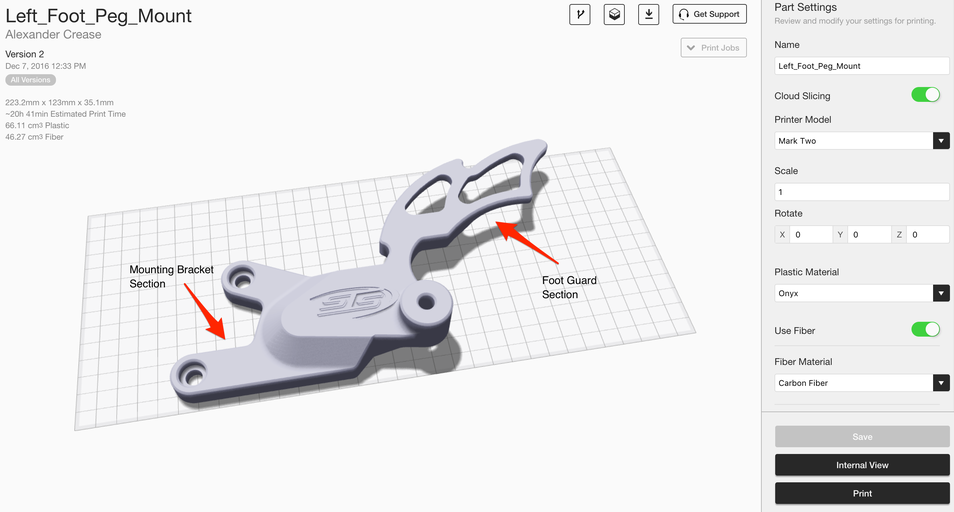
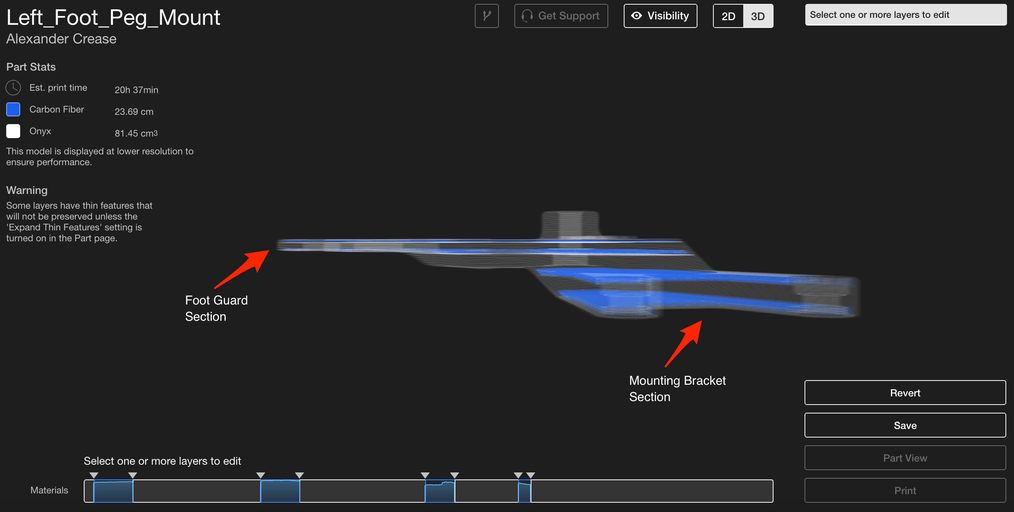
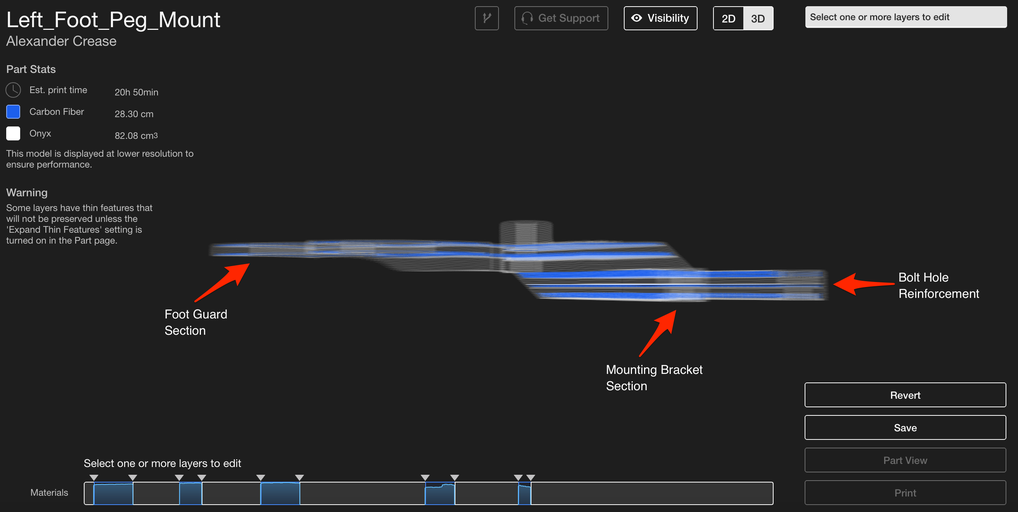
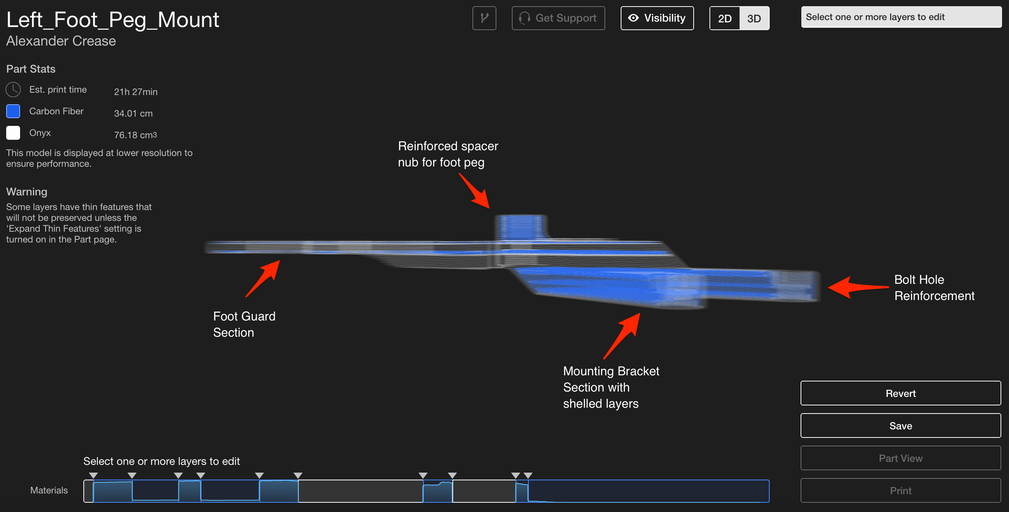
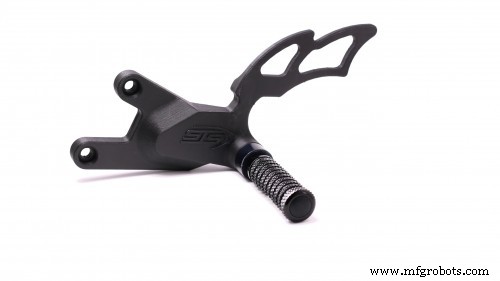
Note de l'éditeur : Ceci est la Partie Deux de notre série complète sur le routage de fibre efficace pour l'imprimante 3D Markforged. Si vous êtes nouveau sur l'imprimante, contactez-nous ici. Pour un rappel rapide, lisez la Partie Un ici. La conception pour l'impression 3D exige la même rigueur que tout autre processus de fabrication — surtout lorsqu'on travaille avec le système haute résistance de Markforged. Certaines géométries et stratégies excellent avec des processus spécifiques, et choisir le bon routage de fibre peut augmenter considérablement la résistance de la pièce tout en gardant le temps d'impression et l'utilisation de matériau optimaux. La semaine dernière, nous avons exploré les méthodes de renforcement de base — panneaux sandwich, renforcement périmétrique et enveloppement — et comment les appliquer efficacement. Dans cet article, nous plongerons plus profondément dans les stratégies avancées qui vous permettent de cibler les chemins de charge, couche par couche, pour créer des pièces qui performent dans des conditions réelles. Le renforcement concentrique répartit les fibres autour du périmètre d'une pièce, ce qui est idéal pour la résistance générale. Cependant, de nombreuses pièces fonctionnelles subissent des chargements dans une direction particulière — comme la flexion le long d'un bras de drone ou le couple dans une liaison mécanique. Aligner les fibres avec la direction de charge dominante peut augmenter la rigidité et réduire le gaspillage de matériau. Dans la fabrication composite traditionnelle, chaque pli est posé à un angle de fibre spécifique. En faisant pivoter les couches successives, les fabricants obtiennent une stratification quasi-isotrope qui équilibre la résistance dans toutes les directions. Avec l'option « angles de fibre » de Markforged, vous pouvez verrouiller toutes les couches renforcées à un angle unique, ou alterner entre un petit ensemble d'angles, pour créer un renforcement hautement directionnel. Par exemple, un bras de drone nécessite généralement un renforcement le long de sa longueur pour prévenir la flexion. En définissant l'angle de fibre de chaque couche renforcée à 0°, vous maximisez la rigidité le long du bras tout en minimisant l'excès de matériau. Si deux directions de charge sont critiques, alternez entre les deux angles pour renforcer les deux axes. La rayure de fibre utilise plusieurs panneaux sandwich empilés pour renforcer la flexion dans le plan XY. Pour les pièces avec une section transversale constante et une épaisseur substantielle, la rayure offre un renforcement fibre uniforme et améliore significativement la résistance torsionnelle. Lorsque le profil de charge d'une pièce varie selon sa géométrie — comme un support de repose-pied de moto — un renforcement uniforme peut être inefficace, voire préjudiciable. Le renforcement sélectif cible les régions à forte contrainte tout en gardant le reste de la pièce léger. Considérez le support de repose-pied arrière du client STS Turbo. L'aile supérieure protège le pied du pilote, tandis que la section de montage supporte les charges de boulons. Un panneau sandwich standard ajouterait de la fibre aux couches les plus externes, créant une structure inégale qui peut échouer sous charge. En définissant deux sections sandwich séparées — une pour la protection du pied et une pour le support de montage — nous obtenons des panneaux équilibrés autour de chaque zone critique. Cette approche sélective préserve l'intégrité structurelle là où cela compte le plus. Un renforcement supplémentaire autour des trous de boulons — en ajoutant une fine couche de fibre centrée sur la région d'alésage — augmente la résistance compressive locale et prévient le déchirement lors du boulonnage du repose-pied. Le logiciel Eiger de Markforged offre un contrôle au niveau des couches, vous permettant de mélanger plusieurs stratégies de renforcement. Par exemple, envelopper la partie inférieure d'une pièce peut la renforcer contre la flexion sur l'axe Z, tandis que des fibres concentriques en haut améliorent les performances compressives et torsionnelles. En reprenant le support de repose-pied, nous appliquons un renforcement sélectif pour les sections porteuses, enveloppons la région inférieure pour la flexion sur l'axe Z, et ajoutons des fibres concentriques au niveau du tenon de montage. Le résultat est une pièce qui résiste à la flexion dans le plan, aux charges compressives des boulons et aux forces torsionnelles — tout en minimisant l'utilisation de matériau. Prêt à élever vos conceptions de pièces ? Si vous avez des questions ou besoin de conseils, contactez-nous. Nous sommes impatients de vous aider à maîtriser le routage de fibre et à libérer tout le potentiel de l'impression Markforged. Si vous ne possédez pas encore d'imprimante Markforged, demandez une démo pour voir le logiciel Eiger en action.Techniques avancées de routage de fibre
Optimisation pour une direction de résistance spécifique

Rayure de fibre (Fiber Striping)
Renforcement sélectif
Combinaisons
impression en 3D
- Programmation CNC avancée pour découpe plasma et laser : maîtriser les lattes, languettes, perçage et lead-ins
- 5 stratégies éprouvées pour sélectionner le meilleur fabricant de pièces en fibre de carbone
- Cadillac CT5-V Blackwing 2022 : Nouveaux packs fibre de carbone boostent performance et luxe
- Applications impression 3D métal : cas d'usage avancés – Partie 2
- Mise à niveau 3DR Iris+ avec pièces fibre carbone 3D imprimées – Partie 2 : Modifications électriques
- Scie à métaux fibre de carbone : outil léger imprimé sur Markforged Mark Two
- Pièce skateboard 1 : Construire des roues 3D durables
- Top 3 techniques de routage PCB pour l'intégrité du signal haute vitesse
- Comment obtenir des couleurs vives en impression 3D : méthodes directes vs post-traitement