



Progrès des résines ignifuges pour matériaux composites
Ce billet fait suite à mon article de février « Résister au feu sans le poids ». Lors de mes interviews pour cet article, trois fournisseurs de résines/marques différents ont été mentionnés : Ashland, Polynt et Scott Bader. J'ai décidé de les recontacter pour en savoir plus.
Produits
La résine la plus importante d'Ashland pour les composites FR est MODAR, acronyme de MODified Acrylic Resin. Elle est non halogénée, mais Ashland propose également des produits polyester ou vinylester halogénés Hetron.
Le Crestapol 1212 de Scott Bader est un uréthane acrylate, également non halogéné, « qui évolue dans le même bac à sable que Modar », selon Jean-Pascal (JP) Schroeder, directeur technique adhésifs et composites chez Scott Bader Amérique du Nord. Les résines polyester Crystic sont aussi disponibles, en formulations halogénées ou sans halogène.
Le groupe Polynt-Reichhold combine quatre fabricants de résines historiques : PCCR, CCP, Polynt et Reichhold. Les deux principaux produits pour les composites FR sont la technologie de résine bromée DION de Reichhold et la résine de stratification NORSODYNE / gelcoat FIREBLOCK basés sur la technologie intumescente développée par CCP.
Halogéné vs non-halogéné
« La chimie halogénée est la tête et les épaules au-dessus de tout le reste », déclare Thom Johnson, responsable commercial résines spéciales chez Ashland. « La mesure de performance pour être équivalent aux résines bromées est vraiment difficile à battre. » Il explique que le brome (Br) comme additif de résine est très efficace mais aussi de faible poids moléculaire, ce qui permet qu'il s'infiltre dans une décharge. De nombreux additifs au brome ont une toxicité élevée et ne sont plus autorisés. « Mais il en existe d'autres à faible toxicité qui fonctionnent bien », note Johnson.
L'alternative consiste à greffer le Br sur la chaîne principale de la résine, produisant une résine bromée à haut poids moléculaire. « Ainsi, elle est insoluble dans l'eau et ne s'infiltrera pas », note Johnson. « Elle élimine également les préoccupations métaboliques et ne peut pas migrer loin du composant composite, donc il n'y a pas de toxicité associée aux pièces finales. » Cette chimie de résine bromée est ce qu'Ashland propose via ses produits Hetron. « Nous avons six produits ou plus que nous proposons dans une variété d'industries où nous cherchons à répondre uniquement aux exigences FR, pas à la fumée », dit Johnson.
Pas de fumée ? « Les résines bromées ne peuvent pas répondre aux exigences de fumée et de toxicité », explique Rick Pauer, responsable développement applications pour Polynt Composites USA. Les résines DION, issues de la gamme Reichhold, sont basées sur la technologie des résines bromées. « Mais ces types de résines ne peuvent pas passer les tests FST pour les intérieurs d'avion ou la norme européenne pour les applications ferroviaires EN 45545 », note Pauer.
« Il y a un test simple si vous voulez voir à quel point la fumée d'un composite est toxique », dit Schroeder chez Scott Bader. « Mettez-le le feu et notez la couleur de la fumée. La toxicité augmente avec l'obscurité de la couleur — la fumée blanche contient plus d'eau et moins de fumées toxiques, tandis que la fumée noire a probablement des fumées très toxiques. »
Schroeder note que Scott Bader est membre de Pinfa-NA, le groupe frère nord-américain de Pinfa, qui œuvre au développement et à la promotion de solutions FR non halogénées en Europe. Ils organisent régulièrement des ateliers, dont plusieurs sur les plastiques l'an dernier ainsi que sur les véhicules électriques.
Résines et gelcoats intumescents
« Notre focus a été sur les intumescents », dit Pauer chez Polynt. Comme expliqué dans l'article d'avril, les intumescents sont des substances activées par la chaleur pour se dilater et former un charbon poreux et carboné qui isole thermiquement le composite sous-jacent et inhibe la production de volatils inflammables. « C'est la technologie utilisée dans la résine de stratification NORSODYNE et les gelcoats FIREBLOCK », note Pauer. « Ces produits n'utilisent pas d'halogène, ils sont donc non toxiques. NORSODYNE passera les exigences de fumée ASTM E-84. Et plus le stratifié est épais, mieux il performe. » C'est parce qu'il y a plus d'additif intumescent, donc la couche de charbon devient plus épaisse pour plus de protection. Cela explique aussi pourquoi l'utilisation de NORSODYNE plus gelcoat FIREBLOCK offre une meilleure performance que NORSODYNE seul.
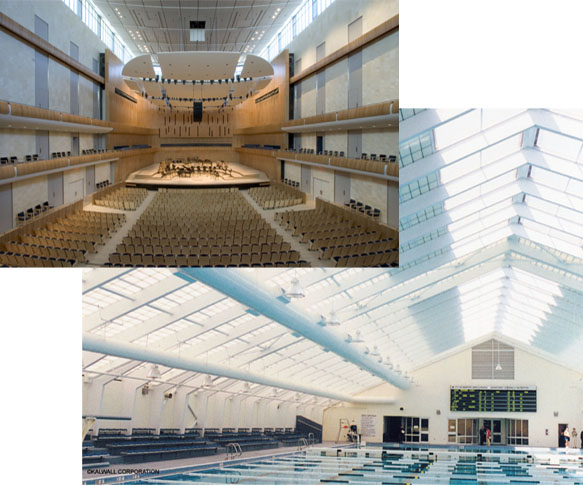 La résine MODAR d'Ashland chargée d'ATH est utilisée dans des applications de construction telles que les intérieurs du Omaha Performing Arts Center (haut) et sa résine Hetron assure la résistance au feu pour les panneaux en fibre de verre translucides (bas). SOURCE | Ashland.
Résines chargées
Bien que les résines bromées dominent encore le marché global, les résines les plus utilisées pour les composites FR à faible fumée sont les systèmes à base d'acrylique fortement chargés en trihydrate d'alumine (ATH), notamment le MODAR d'Ashland et le Crestapol de Scott Bader. Les deux sont des polymères uréthane acrylique modifiés avec peu ou pas de styrène, ce dernier étant inflammable. « Ces résines permettent d'utiliser jusqu'à 170 parties d'ATH pour 100 parties de résine avec renforcement en fibres », explique Schroeder chez Scott Bader. « Vous approximez ainsi un matériau inorganique en réduisant la teneur en résine organique. »
« MODAR offre de bonnes propriétés mécaniques avec de faibles quantités de fumée non toxique et une bonne résistance au feu », explique Johnson chez Ashland. « Grâce à sa faible viscosité, il permet d'ajouter de grandes quantités de charge ATH. Vous pouvez également utiliser des additifs phosphates et intumescents. » Normalement, une résine avec des niveaux élevés d'ATH serait difficile à traiter car elle devient visqueuse et ne coule pas. Ces résines chargées peuvent aussi être fragiles une fois durcies. Johnson dit que la faible viscosité de ces résines acryliques permet des chargements élevés en charges tout en maintenant la processeabilité. Parallèlement, leur ténacité est similaire aux polyuréthanes, donc elles ne deviennent pas fragiles une fois durcies.
Une rapide discussion sur les acryliques. Bien que les résines MODAR et Crestapol discutées ici soient des thermodurcissables, les acryliques englobent un large univers de matériaux comprenant les thermoplastiques, comme le poly méthyl méthacrylate (PMMA, connu sous les noms commerciaux Lucite et Plexiglas), ainsi que le PMMA réagi avec des thermodurcissables pour former des méthacrylates de méthyle (MMA) thermodurcissables et des uréthane acrylates.
Autre point, Ashland et Scott Bader ne vendent leurs résines qu'avec ATH pré-mélangé en Europe. Aux États-Unis, les deux entreprises vendent la résine pure et fournissent un support technique pour aider les clients à adapter le type et la quantité d'ATH ajoutés, avec conseils sur les ratios et procédures de mélange.
ATH et infusion
Pauer souligne que l'infusion avec des résines chargées en ATH peut être délicate. « Certaines particules sont plus grandes que ce que vous pouvez infuser sans les filtrer », dit-il, notant que les systèmes avec plus de 35-40 % d'ATH ne s'infusent pas bien. Schroeder ajoute que la fibre de carbone limite également l'utilisation de systèmes chargés en ATH, « parce qu'il est trop difficile d'imprégner les faisceaux de filaments de fibre de carbone, qui sont plus compacts que la fibre de verre. » Il ajoute que l'infusion de systèmes chargés en ATH dans des tissus en fibre de verre est possible, « mais vous devez utiliser des renforts de type flux ouvert comme ceux développés par SAERTEX pour LEO et ceux produits par Chomarat avec ses tissus G-flow. Cela aide à prévenir le filtrage de l'ATH. »
Applications transport en commun
Un exemple d'application transport en commun est la fabrication de 775 nouvelles voitures de train pour le système ferroviaire BART (Bay Area Rapid Transit) de San Francisco. Les premières nouvelles voitures sont entrées en service en 2018, et le fabricant Bombardier achèvera les livraisons en 2022.
Selon Pauer, la résine de stratification intumescente NORSODYNE H-81269TF de Polynt-Reichhold est utilisée dans les panneaux renforcés en fibre de verre qui font partie de l'assemblage du plancher de ces nouvelles voitures. Ces panneaux assurent la protection incendie depuis le dessous du wagon et intègrent des gaines CVC moulées, réduisant le poids et l'épaisseur de l'assemblage du plancher par rapport à la conception non composite précédente.
Schroeder note que Scott Bader qualifie également le Crestapol 1212 avec un fabricant de composites qui travaille sur des pièces pour les nouveaux véhicules BART. « Bombardier utilise nos produits, mais chacun est qualifié par application », explique-t-il.
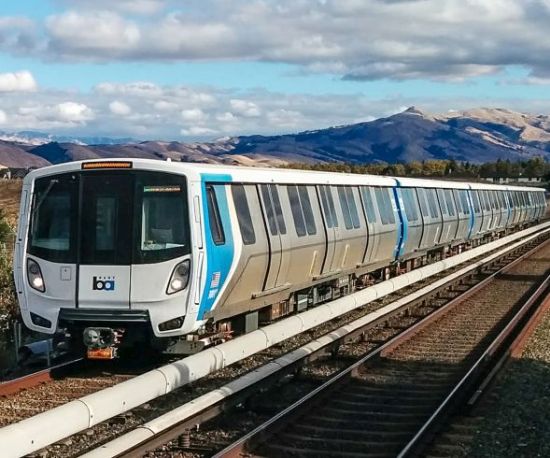
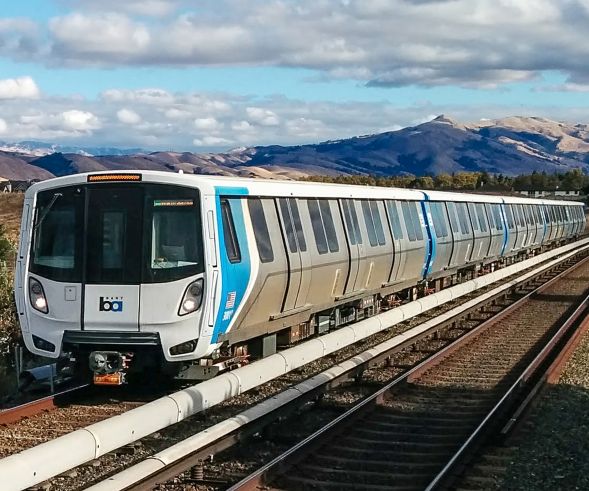
Les nouvelles voitures de métro BART utilisent des composites légers pour la protection incendie du dessous du wagon, y compris la résine intumescente NORSODYNE de Polynt-Reichhold.
SOURCE | Bombardier.
Pour les applications bus, Polynt a développé une approche alternative utilisant le gelcoat FIREBLOCK pour répondre aux exigences du Docket 90, qui incluent les tests ASTM E162 et ASTM E662. « Nous avons des clients qui fabriquent des pièces de bus par moulage par transfert de résine (RTM), où les forts chargements en ATH créent des problèmes », dit Pauer. « En revêtant les deux côtés de la pièce avec le gelcoat FIREBLOCK 2330PAWK745, ils peuvent répondre aux normes Doc 90 pour la flamme et la fumée tout en utilisant des résines RTM conventionnelles de Polynt. »
Véhicules électriques
C'est un marché à forte croissance pour les composites FR. « Les plateaux de batteries EV sont une application intéressante car vous voulez utiliser de la fibre de carbone pour une résistance mécanique élevée, mais cela signifie que vous ne pouvez pas utiliser d'ATH », dit Schroeder. Il souligne également que les experts prévoient un doublement de la densité énergétique des batteries, nécessaire pour atteindre l'autonomie demandée. « Mais si quelque chose tourne mal », continue Schroeder, « et qu'une cellule de batterie prend feu, vous avez maintenant un défi plus grand pour gérer cet incendie. »
Développements futurs
« Il se passe beaucoup de choses et une croissance dans tous les secteurs », dit Johnson chez Ashland, « mais le marché le plus excitant est les projets architecturaux. C'est un domaine si peu exploité, et l'utilisation de composites permet de grandes surfaces courbes et légères pour les bâtiments à plusieurs étages. Nous le voyons percer avec les principaux architectes mondiaux. » Pauer est un ardent défenseur des composites dans la construction et a été un membre clé de la division architecturale de l'ACMA, qui a publié des directives pour l'utilisation de composites dans les bâtiments, y compris une grande section sur les réglementations et tests incendie.
Les exemples dans le diaporama ci-dessus montrent également le travail de développement de Scott Bader dans le bâtiment/construction, mais Schroeder exprime quelques inquiétudes. « Pour ces grands marchés commerciaux, les produits composites FR doivent avoir une processeabilité robuste. Si vous ne rendez pas les produits raisonnablement faciles à travailler pour les mouleurs, ils ne réussiront pas sur le marché. » Il note que toutes les entreprises continuent de chercher des solutions qui performent comme les systèmes halogénés mais sans la toxicité.
Qu'en est-il de l'alcool polyfurfurylique (PFA) ? Cette résine biosourcée qui performe aussi bien que le phénolique est vendue par SHD Composites et Composites Evolution pour des applications ferroviaires. « La préoccupation avec le PFA est l'élimination de l'eau pendant le traitement car c'est un polymère par réaction de condensation, tout comme le phénolique », explique Schroeder. Peut-être est-ce pourquoi les produits jusqu'à présent sont basés sur le préimprégné et non l'infusion.
Schroeder note que les fabricants s'éloignent de l'examen d'un seul ingrédient pour considérer un système complet, incluant stratifié et revêtements. Il cite le SAERTEX LEO SYSTEM comme exemple (voir article d'avril). « Les gens utilisent des résines FR plus des gelcoats intumescents et des voiles comme Tecnofire », dit Schroeder. « Ces solutions permettent un haut volume de fibres. »
« La résine brûlera toujours, sauf pour les phénoliques », continue-t-il. « Mon espoir est que nous obtenions quelque chose qui a une retardance au feu semblable aux phénoliques mais que vous pouvez infuser pour produire des structures à haut volume de fibres en fibre de carbone. » Il ajoute que Scott Bader poursuit des développements prometteurs, mais rien n'est prêt pour le marché pour l'instant.
« En tant que fournisseur de résines, nous fournissons à la fois le carburant pour le feu et les moyens technologiques pour y résister », dit Johnson. « Le défi est d'avoir un portefeuille de produits et de chimies à haute performance FR ainsi que la connaissance et l'historique de tests pour savoir ce qui fonctionne bien et pourquoi. » Et c'est l'expertise offerte par ces fournisseurs de résines. N'hésitez pas à me contacter (ginger@compositesworld.com) pour plus d'informations ou pour entrer en contact avec ces experts et d'autres.
Résine
- Perspectives du marché des résines 2021-2022 : tendances de prix contrastées pour les résines de volume
- Hausse des Prix des Résines de Grande Consommation : Principaux Moteurs et Perspectives de Marché
- Prix des résines en forte hausse face aux contraintes mondiales d'approvisionnement
- Prix du polypropylène en envolée de 33 ¢/lb après le choc d'approvisionnement lié à la tempête hivernale sur la côte du Golfe
- Slide Products lance Hi-Temp Purge : nettoyage rapide résines pour polymères d'ingénierie haute température
- Composites Pebax TPE ultra-légers de Xenia : performance chaussure élevée
- Prix des résines de base : tendances actuelles et perspectives
- Résines polyester : guide essentiel pour les applications composites
- PEEKSense : thermocouple haute température avancé pour polymérisation composites PEEK