



Le plastique polyéthylène : usages quotidiens, types et propriétés
Le 101 sur ce matériau moderne omniprésent
Le polyéthylène est de loin le type de plastique de consommation le plus courant, et est utilisé dans de nombreux matériaux quotidiens. C'est un produit thermoplastique, ce qui signifie qu'il peut être fondu en liquide puis refroidi à nouveau en solide, de nombreuses fois. Différentes conditions de traitement donnent lieu à différents grades de polyéthylène qui peuvent être utilisés pour des fins très différentes — du film alimentaire flexible à une extrémité du spectre, aux gaines de poteaux de borne dures à l'autre.
L'une des propriétés les plus attrayantes du polyéthylène est sa durabilité. Il est résistant à la décoloration et à l'écaillage, tout en étant imperméable à de nombreuses substances chimiques, telles que les acides et les solutions caustiques. Le polyéthylène est un excellent isolant électrique. Il conserve ses propriétés dans des conditions extrêmement froides, mais peut être fondu à haute température.
Polyéthylène plastique : une molécule Carbone-Hydrogène
Structure moléculaire et propriétés générales
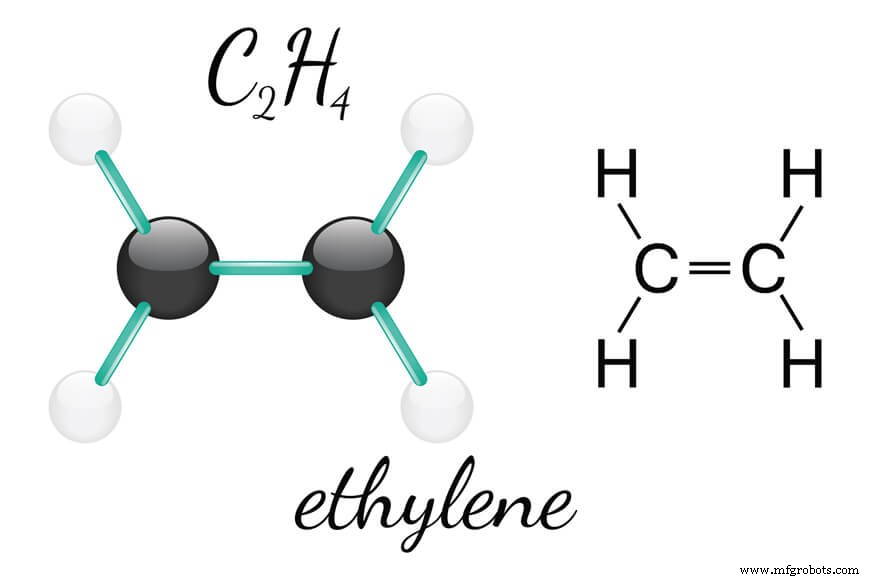
Le polyéthylène consiste en des chaînes d'hydrocarbures avec le composant le plus basique étant la molécule d'éthylène, composée de 2 atomes de carbone et 4 atomes d'hydrogène. Lorsque les molécules d'éthylène sont combinées ensemble en chaînes droites ou ramifiées, le polyéthylène est formé. Ce processus implique la rupture de la double liaison entre les 2 atomes de carbone et la création d'un radical libre pour se joindre à la prochaine molécule d'éthylène. Les macromolécules ne sont pas covalemment jointes, mais sont maintenues ensemble dans une structure cristalline par des forces intermoléculaires. Plus le nombre de branches latérales est faible, plus la cristallinité est faible et donc plus la densité est élevée, comme on peut l'observer dans les propriétés différentes pour les différents types de polyéthylène.
Le polyéthylène est résistant aux intempéries mais peut devenir cassant lorsqu'il est exposé à la lumière du soleil pendant de longues périodes. Cette limitation peut être surmontée par l'ajout de stabilisants UV. Il peut s'enflammer et continuera à brûler après que la source d'inflammation soit retirée avec une flamme bleue à pointe jaune, ce qui fera goutter le plastique. Les propriétés de surface du polyéthylène l'empêchent d'être collé ou imprimé sans prétraitement. Le polyéthylène peut être transparent, opaque laiteux ou opaque, selon le grade de matériau, l'épaisseur du produit et la présence d'additifs.
Classifications du polyéthylène
Polyéthylène basse densité (PEBD) est formé avec des branches longues et courtes dans les chaînes polymères. La présence de ces branches empêche les chaînes d'être trop serrées, donnant au PEBD une flexibilité qui le rend approprié pour des applications comme les sacs en plastique, l'isolation de fils et le film alimentaire. Le PEBD est hautement résistant à la plupart des produits chimiques, y compris les acides, bases, alcools, aldéhydes, cétones et huiles végétales. Il a également une absorption d'eau très faible.
Polyéthylène linéaire basse densité (PELBD) est similaire au PEBD, mais consiste en des chaînes largement linéaires avec de nombreuses branches latérales courtes. Il est souvent produit par copolymérisation de l'éthylène avec des alpha-oléfines comme le 1-butène, 1-hexène et 1-octène. Les caractéristiques du produit fini peuvent être manipulées en ajustant la formule constituante.
Polyéthylène haute densité (PEHD) consiste principalement en des molécules à chaîne droite maintenues ensemble par des forces intermoléculaires. L'absence de branches latérales assure que les chaînes sont étroitement compactées. Cette haute densité résulte en un produit modérément rigide, le rendant approprié pour des applications comme les planches à découper, les contenants de jus, le bois plastique et les jouets. Le PEHD a une bonne résistance chimique et reste dur à des températures très basses (-76 °F / -60 °C). Il a une texture de surface cireuse, qui est imperméable aux intempéries.
Polyéthylène à poids moléculaire ultra-élevé (PEUHMW) a des chaînes extrêmement longues et peut être filé en fils avec une résistance à la traction supérieure à l'acier. La force des forces intermoléculaires entre les longues chaînes droites crée un matériau robuste avec une résistance aux chocs très élevée. Il est utilisé dans des applications comme les gilets pare-balles. Comme les autres types de polyéthylène, le PEUHMW est résistant à la plupart des produits chimiques, à l'exception des acides oxydants. Il a également une faible absorption d'humidité, mais ses propriétés auto-lubrifiantes le rendent hautement résistant à l'abrasion.
La Société américaine pour les essais et matériaux (ASTM) détermine les spécifications pour divers grades de polyéthylène, y compris les spécifications pour diverses applications. Les principales propriétés des différents grades de polyéthylène sont données dans le tableau suivant :
PEBD
PEHD
PEUHMW
Densité (lb/in³)
0,035
0,035
0,034
Absorption d'eau, 24 h (%)
< 0,01
0
0
Résistance à la traction
1 800 – 2 200
4 600
3 100
Résistance à l'impact avec entaille
Pas de rupture
3
Pas de rupture
Coefficient de dilatation thermique linéaire (x10⁻⁵ in/in/°F)
3
3
3
Température max d'utilisation continue (°F)
160
180
180
Température de fusion approximative (°F)
230
260
280
Rigidité diélectrique (V/mil) court terme, 1/8″ épais
460-700
450-500
900
Comment le plastique polyéthylène est-il fabriqué ?
Le bloc de construction de base pour le polyéthylène est la molécule d'éthène, composée de 2 atomes de carbone et 4 atomes d'hydrogène. L'éthène se trouve dans le gaz naturel et est également produit lors du raffinage du pétrole brut. L'un des produits de la première étape du raffinage du pétrole est le naphta, qui est traité par un craqueur catalytique pour produire du matériel à indice d'octane plus élevé. Ce processus de craquage produit également de l'éthène, qui est séparé des autres produits pour un traitement ultérieur en polyéthylène. L'éthène est un gaz.
Il existe différentes méthodes de traitement pour le polyéthylène selon le grade de produit à générer.
Le PEBD est fabriqué en compressant le gaz d'éthène à une pression de 50 000 psi, après quoi il est refroidi et introduit dans un réacteur. Un initiateur est ajouté au réacteur, ce qui provoque la réaction de polymérisation. Une agitation constante du matériau dans le réacteur assure un taux de conversion maximal. Après réaction, l'éthène non utilisé est séparé du produit et recyclé vers le compresseur. Le polymère est extrudé, coupé en granulés et séché avant d'entrer dans les silos de stockage. Les granulés sont généralement ensachés pour l'expédition aux clients où ils seront fondus et transformés en produits de consommation finis.
Le PEHD est fabriqué dans un processus catalytique, qui permet au processus de fabrication du polyéthylène de se produire à des températures et pressions plus basses. Les catalyseurs Ziegler-Natta et au chrome étaient les premiers catalyseurs utilisés, mais de nouveaux types de catalyseurs sont constamment développés pour améliorer les processus de production et les caractéristiques des produits. Certains processus mélangent même différents types de polyéthylène en un seul lot, brouillant les lignes entre ce qui étaient des grades de produits distincts.
Le PELBD est également produit dans un processus catalytique avec l'ajout de co-polymères comme les alpha-oléfines (butane, hexane). La structure moléculaire du PELBD est une longue chaîne avec de nombreuses branches courtes.
Le PEUHMW est produit en utilisant des catalyseurs métallocènes, résultant en des chaînes d'hydrocarbures extrêmement longues (plus de 100 000 molécules de monomères). Un processus secondaire appelé filage-gel prend un gel chauffé de PEUHMW et l'extrude à travers une filière. Le produit est refroidi dans un bain d'eau. Ce processus de filage produit une fibre avec un haut degré d'orientation moléculaire (95 %), ce qui lui donne une résistance à la traction extrêmement élevée.
Moulage du plastique en polyéthylène
Le polyéthylène sort de l'usine sous forme de granulés et est classé selon ses spécifications. Les clients utilisent ces granulés comme matières premières dans leurs propres processus de fabrication, qui impliquent de les fondre en appliquant chaleur et pression, puis de mouler le plastique liquide dans sa forme finale. Il existe diverses méthodes de moulage du polyéthylène selon le grade de matière première et le type de produit fini requis :
- Moulage par injection
Le moulage par injection est l'une des deux méthodes les plus courantes pour créer des produits finis à partir de polyéthylène. Les granulés sont introduits dans un cylindre chauffé où une vis rotative pousse le plastique fondu à travers une porte dans un moule. Une quantité fixe de polyéthylène est injectée à une haute pression de 10 000 à 30 000 psi. Une fois l'injection terminée, le moule est refroidi avant d'être ouvert et le produit fini retiré. C'est le processus typique utilisé pour fabriquer des articles produits en masse comme les seaux et les bouchons de bouteilles. - Moulage par soufflage
Le moulage par soufflage est utilisé pour créer des produits comme les bouteilles et les seringues, où il y a une cavité dans le produit. Dans le processus de moulage par soufflage, la première étape consiste à mouler une préforme autour d'une goupille centrale en utilisant un moule d'injection standard. Une fois la préforme refroidie, elle est placée au centre d'un second moule. La préforme est réchauffée et de l'air comprimé est fourni via la goupille centrale pour souffler le plastique fondu contre les parois internes du moule final, créant ainsi la cavité interne. Une fois refroidie, la goupille est retirée. - Moulage par compression
Le moulage par compression est principalement utilisé pour les plastiques thermodurcissables, qui sont des plastiques qui ne peuvent pas être réchauffés et remoulés de nombreuses fois. Des poudres et d'autres matériaux peuvent être ajoutés au mélange pour créer des propriétés spéciales ou renforcer le produit final. Dans ce processus, le plastique est moulé par des plaques chauffées qui appliquent une pression sur le plastique. Le temps de cycle court dans ce processus le rend attrayant pour les applications à haut volume comme les pièces pour l'industrie automobile. - Moulage par transfert
Le moulage par transfert implique de chauffer le plastique à l'état fondu avant de le transférer à un processus de moulage par compression. Lorsque there sont de nombreux petits trous ou inserts métalliques, le plastique fondu forme plus facilement autour de ceux-ci sans perturber l'alignement. - Moulage par insertion de film
Ce processus implique d'insérer un film ou un matériau tissu dans un moule d'injection avant d'injecter le plastique, de sorte que le film est capturé dans le produit fini. - Extrusion
Avec le moulage par injection, l'extrusion est l'une des méthodes les plus populaires pour former le polyéthylène en une forme désirée. Les granulés sont introduits via une trémie dans une chambre chauffée, où une vis entraîne le plastique fondu vers l'avant. Au bout de la chambre chauffée se trouve une filière, qui façonne le plastique à mesure qu'il émerge dans l'atmosphère. Ce processus est utilisé pour créer des feuilles continues, tubes, câbles, tuyaux, et plus. Le produit fini atterrit sur un tapis roulant où il est refroidi à l'air (parfois assisté par des souffleurs). Le produit peut également être inséré dans l'eau pour accélérer le processus de refroidissement. - Moulage par injection de gaz
Dans le moulage par injection de gaz, un processus de moulage par injection standard est amélioré par une étape supplémentaire. Le moule est rempli à 70 % du plastique fondu total requis, puis du gaz est pompé dans la chambre pour pousser le plastique vers la fin du moule. L'effet net est que le produit final a un centre creux en raison du soufflage de gaz, et moins de plastique est utilisé. - Moulage par rotation
Du plastique en poudre est placé dans un moule creux et fixé à un moyeu rotatif. Le moyeu tourne sur 2 axes à l'intérieur d'un four, faisant fondre le plastique et recouvrir les parois internes du moule. Le moyeu continue de tourner pendant le cycle de refroidissement, qui implique souvent de pulvériser de l'eau sur l'extérieur du moule. Finalement, le produit fini est retiré. L'avantage de cette méthode est la simplicité des moules, l'absence de pression nécessaire, et l'absence de soudures et joints dans le produit fini. - Moulage en mousse structurelle
Le plastique fondu est injecté dans un accumulateur avec du gaz comprimé pour créer un effet de mousse dans le plastique. De l'accumulateur, le plastique moussé est injecté dans le moule. La chute de pression de l'accumulateur au moule fait que le plastique se dilate et remplit le moule. Après refroidissement, la peau est lisse, mais le noyau interne est moussé, donnant au produit fini une haute rigidité. - Thermoformage
Le thermoformage et le formage sous vide sont accomplis en prenant une feuille de plastique, la chauffant jusqu'à ce qu'elle soit molle, puis en la drapant sur un moule. Une pression d'air positive est appliquée dans certains cas, tandis que dans d'autres un vide est créé pour presser le plastique contre le moule. Après refroidissement, le produit fini est déchargé. - Moulage par injection-réaction
Le moulage par injection-réaction est une technologie plus récente dans la mise en forme des produits plastiques. Le plastique est mélangé avec d'autres composants à une température plus basse que pour le moulage par injection traditionnel. Une réaction exothermique se produit à l'intérieur du moule pour pressuriser le plastique. Comme des températures et pressions plus basses sont requises, les coûts de production sont réduits. La fibre de verre peut également être ajoutée au mélange pour ajouter de la résistance au produit fini.
Entretien
Le polyéthylène est un matériau très durable, qui ne s'use pas ou ne s'affaiblit pas facilement. Cependant, une exposition continue à la lumière du soleil peut causer une fragilité du produit au fil du temps. Pour les pipelines ou réservoirs exposés aux éléments, un cycle d'inspection est recommandé pour identifier toute toile d'araignée ou fissuration due à la fragilité.
La longévité et la durabilité des produits en polyéthylène sont si bonnes que de nombreux fabricants les décrivent comme sans entretien.
Applications
Le polyéthylène est la forme la plus courante de thermoplastique utilisé dans les produits de consommation, et a une grande variété d'applications. Voici quelques-unes des utilisations les plus courantes :
- Matériau d'emballage alimentaire : Parce que le polyéthylène est si résistant à l'absorption d'eau et aux dommages chimiques, il est certifié comme sûr pour les applications d'emballage alimentaire.
- Tubulure médicale : L'absence de porosité du polyéthylène en fait un matériau idéal pour les cathéters et autres produits médicaux en raison de la résistance à la contamination.
- Seaux, bouteilles et bacs : En raison de la dureté du plastique et de sa durabilité sous contrainte, il est adapté aux produits de consommation.
- Gilets pare-balles : Les fibres de PEUHMW ont des résistances à la traction élevées, mais sont très légères — les rendant idéales pour les applications de sécurité.
- Câbles à haute résistance : Ils sont légers, donc faciles à installer, mais solides, donc utiles dans les applications industrielles complexes.
Recyclage
Les produits en plastique ont reçu beaucoup de mauvaise presse pour leur impact sur l'environnement, mais comme pour la plupart des polluants potentiels, c'est le comportement des humains — pas le produit lui-même — qui mène aux dommages environnementaux. Le polyéthylène n'est pas biodégradable, le rendant inapproprié pour être éliminé dans des sites d'enfouissement.
Cependant, les propriétés du polyéthylène le rendent idéal pour le recyclage, car il peut être fondu et remoulé en un autre produit. De plus, sa résistance à la contamination chimique et à l'absorption des liquides signifie que le produit recyclé ne contient pas beaucoup d'impuretés. Parfois, les matériaux recyclés et vierges sont mélangés ensemble dans le processus de formation des produits de consommation finis. Le numéro de recyclage #2 s'applique au PEHD et #4 pour le PEBD ; de nombreuses installations de recyclage peuvent traiter ces deux grades pour la réutilisation.
De nombreux matériaux auparavant considérés comme des risques environnementaux (par exemple, le caoutchouc) sont recyclés à un taux plus élevé alors que les gens se tournent vers des modes de vie durables et que la technologie de recyclage se développe.
Articles connexes
- Toujours curieux ? Découvrez : Qu'est-ce que le plastique polyuréthane ?
- Et les plastiques s'affrontent ! Voyez comment dans Bornes flexibles vs délimiteurs de trafic.
Sources
- BPF. “Plastics Processes”
- Plastics Industry. “Methods of Processing Plastic”
- Polymer Database. “Polyolefins”
- American Chemistry Council. “Lifecycle of a Plastic Product”
- ECI. “Polyethylene”
- Britannica. “Polyethylene”
Métal
- Les meilleures poudres d'impression 3D métal pour 2020 : le guide ultime
- Pourquoi les colorants agricoles sont essentiels : santé des semences, sécurité des cultures, précision des engrais
- OSGi expliqué : comment l'architecture modulaire Java propulse l'innovation IoT
- Portée Bluetooth Low Energy (LE) : À quoi s'attendre dans les cas d'usage réels
- Le plastique démystifié : FAQ experte sur la définition, les matériaux et les applications
- Comprendre le panting (respiration) des coques et chaudières navales
- Embrayages industriels expliqués : types, applications et guide de choix
- Laiton Naval : Résistance Supérieure et Anticorrosion pour Usage Industriel
- Comprendre la Fonderie de Bronze : Principes et Applications