



Prévenir les défauts de moulage par injection : causes, prévention et assurance qualité
Le moulage par injection est l'une des méthodes les plus avantageuses pour fabriquer des pièces. Les avantages incluent une haute efficacité, une vitesse de production rapide, une flexibilité de taille et forme, et l'automatisation. De plus, les produits sont souvent précis dimensionnellement. Cependant, plusieurs défauts de moulage par injection continuent de menacer la qualité.
Cet article vise à discuter les divers défauts de pièces moulées et leurs causes. Il met aussi en lumière les actions pour les corriger.
Défauts de moulage par injection, causes et solutions
Certains défauts peuvent être très difficiles à traiter. Ils peuvent résulter du processus de moulage, des matériaux utilisés, de la maintenance ou des conditions de stockage.
Prévenir les défauts peut être aussi simple qu'ajuster le processus. Cela peut aussi aider à remplacer l'équipement ou redessiner l'outillage. Examinons les défauts, causes et solutions.
Type 1 : Défauts causés par le processus de moulage
Certains processus peuvent ne pas être efficaces pour certaines pièces. Le processus est la cause principale des défauts. Cependant, vous pouvez les prévenir en ajustant simplement la température, le débit ou d'autres paramètres. Ces défauts incluent :
1. Lignes d'écoulement (Flow Lines)
Ce sont des motifs ondulés apparaissant sur les sections étroites des pièces. Elles ont une couleur légèrement différente des zones environnantes. On les voit aussi sous forme de bandes annulaires.
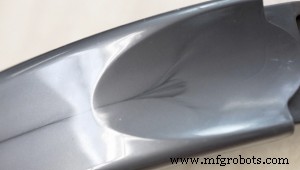
Ces bandes peuvent apparaître sur la surface, généralement près des points d'entrée du moule. Bien qu'elles n'affectent pas l'intégrité, elles peuvent être inacceptables pour certains produits de consommation.
Causes
- Température du moule et du matériau trop basse
- Pression et vitesse d'injection lentes
- Taille réduite de la porte et du canal d'écoulement
- Variation de la vitesse de refroidissement du matériau selon les directions d'écoulement
Solutions
- Augmenter la pression, la vitesse d'injection et la température du matériau.
- Augmenter la distance entre les portes du moule et les liquides de refroidissement.
- Augmenter le diamètre de la buse.
- Passer à un canal chaud ou réduire la taille du canal principal.
2. Retassures (Sink Marks)
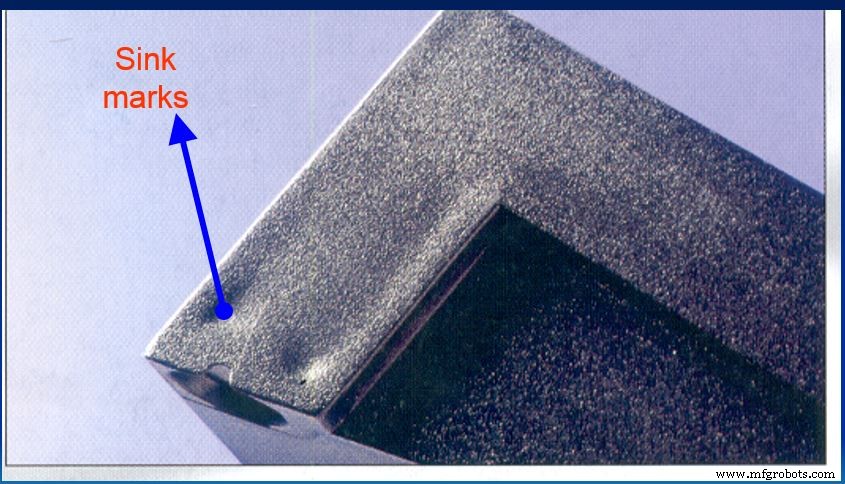
Ce défaut se manifeste par de petites dépressions ou creux sur les surfaces planes et régulières. Il survient quand la partie interne d'un composant se rétracte, tirant le matériau vers l'intérieur.
Causes
- Pression de maintien ou d'injection très faible
- Temps de refroidissement ou de maintien trop court et pression insuffisante
- Températures de fusion ou de moulage trop élevées
- Conception structurelle inadéquate du composant prévu
Solutions
- Réduire l'épaisseur de paroi épaisse du matériau et contrôler l'épaisseur adjacente.
- Augmenter le temps et la pression de maintien.
- Augmenter le temps de refroidissement.
3. Lignes de soudure (Weld Lines)
Les lignes de soudure sont des défauts causant une convergence de matériau en fusion sur la surface. Le matériau se divise initialement en deux ou plusieurs zones dans le moule.
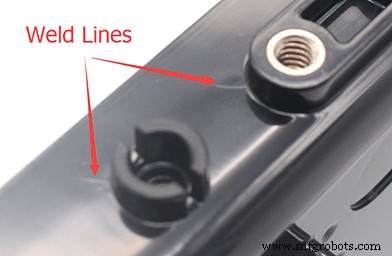
Ce défaut survient généralement à cause d'une faible liaison du matériau. Cette faible liaison réduit la résistance de la pièce.
Causes
- Température du matériau trop basse ou trop haute
- Épaisseur de paroi inégale
- Inserts, trous et caractéristiques multi-portes sur les pièces
Solutions
- Augmenter la fluidité du matériau en fusion.
- Ajuster la position de la porte et inclure une fente d'évent.
- Réduire la quantité d'agent de démoulage.
- Augmenter la température de fusion.
4. Marques de brûlure (Burn Marks)
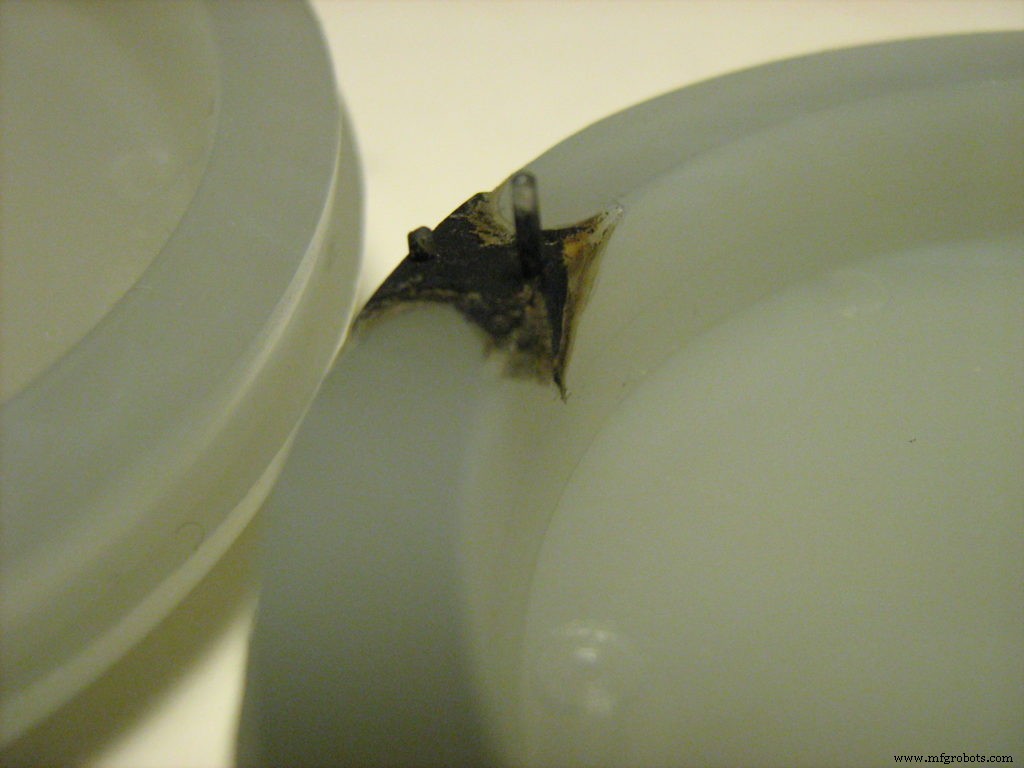
Ce défaut apparaît comme une décoloration noire sur la surface. La pièce peut aussi paraître rouillée. Les marques de brûlure n'affectent généralement pas l'intégrité. Mais cela devient un problème si la pièce est brûlée jusqu'à la dégradation.
Causes
- Retard dans l'évacuation de l'air de la cavité
- Température de fusion trop élevée
- Vis de coulée à haute vitesse ou vitesses d'injection excessives
- Conception inadéquate du système d'alimentation
Solutions
- Réduire les températures de fusion et de moulage.
- Baisser la vitesse d'injection.
- Ajouter des systèmes d'échappement (portes et évents à gaz).
- Réduire le cycle du moule.
Type 2 : Défauts liés au stockage ou aux matériaux utilisés
Outre le processus, les défauts peuvent provenir du matériau lui-même ou de sa manipulation avant production. Ces défauts peuvent être des défauts esthétiques mineurs ou une résistance compromise. Ils peuvent aussi causer des problèmes de sécurité selon l'application. Les défauts incluent :
5. Décoloration (Discoloration)
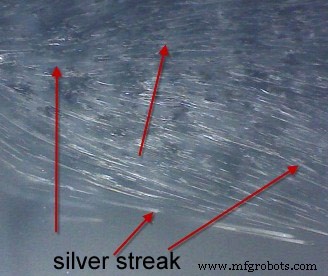
Aussi appelé stries de couleur. La décoloration survient quand la pièce a une couleur différente de celle prévue. Elle se produit généralement de façon localisée. Parfois, on trouve juste des stries de couleur inhabituelle. Bien que ce défaut ne réduise pas la résistance, il affecte l'apparence.
Causes
- Granulés restants ou résines résiduelles dans la trémie ou la buse
- Moules de types différents d'une production précédente
- Stabilité thermique inadéquate du colorant
- Mélange inadéquat du masterbatch
Solutions
- Nettoyer correctement la trémie, le moule et la buse entre les productions.
- Utiliser un composé de purge pour éliminer l'excès de colorant.
- Assurer un mélange homogène du masterbatch.
- Assurer une stabilité thermique adéquate du colorant.
6. Délamination (Delamination)
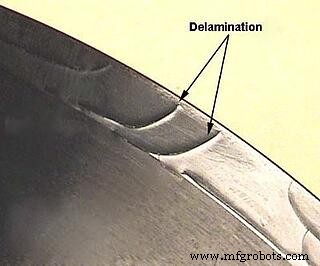
Des couches minces se séparant facilement en surface sont signes de délamination. C'est un défaut de décollement de couche de surface, relativement grave, pouvant réduire la résistance.
Causes
- Mélange de moule avec polymères incompatibles
- Utilisation excessive d'agent de démoulage
- Conditions d'humidité excessive
Solutions
- Assurer l'utilisation de matériaux compatibles.
- Éliminer toute impureté de la configuration du moule.
- Chamfreiner chaque canal ou porte pour avoir des angles vifs.
Type 3 : Défauts causés par la maintenance ou une mauvaise conception de moule
En considérant les défauts et causes, il est vital de considérer la conception du moule. Une maintenance inadéquate est un autre catalyseur. Ces défauts peuvent être coûteux et difficiles à corriger car ils surviennent aux stades ultérieurs. Les types courants incluent :
7. Bavures (Flash)
Beaucoup de fabricants appellent aussi flash « bavures » ou « refoulement ». Le flash est un excès de matériau apparaissant comme une saillie au bord du composant. Ce défaut survient car du matériau s'écoule hors des canaux prévus.
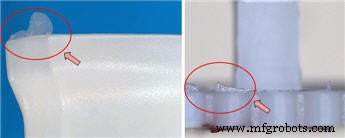
Il entre alors dans l'espace entre les plaques d'outillage. Certains peuvent aussi s'écouler au niveau de la goupille d'injection. Bien que subtil, le flash peut être un défaut évident sur les produits.
Causes
- Défauts dans le matériau de moulage
- Force de serrage insuffisante
- Conception et gestion inadéquates du système d'échappement
Solutions
- Concevoir le moule pour qu'il se ferme quand nécessaire.
- S'assurer que l'évent a une taille appropriée.
- Redessiner ou réoutiller le moule pour un bon écoulement.
- Augmenter la force de serrage de la plaque.
8. Remplissage incomplet (Short Shot)
Vous avez un remplissage incomplet quand le matériau en fusion ne remplit pas complètement la cavité. La pièce sort alors incomplète après refroidissement. On les voit souvent comme des zones incomplètes sur des étagères en plastique.
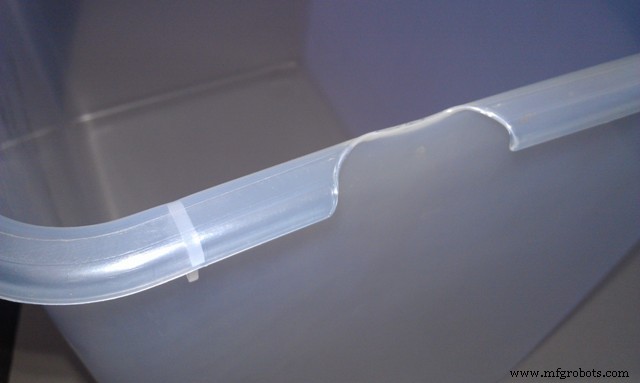
On peut voir des dents manquantes sur des fourchettes en plastique. Beaucoup considèrent le remplissage incomplet comme un défaut majeur. Il peut changer l'apparence ou inhiber la fonction.
Causes
- Restriction d'écoulement due à des portes bloquées ou étroites
- Matériau à viscosité très élevée
- Moule trop froid empêchant le remplissage complet
- Poches d'air piégées
- Pression d'injection inadéquate
Solutions
- Redessiner le moule avec des portes ou canaux plus larges pour un meilleur écoulement.
- Choisir un matériau de base plus fluide ou augmenter la pression et la vitesse d'injection.
- Augmenter la température du moule pour éviter le refroidissement rapide.
- Inclure plus d'évents ou agrandir ceux existants.
Conclusion
Un grand nombre des défauts ci-dessus peuvent rendre une pièce moins attrayante et impacter significativement vos résultats. Cependant, beaucoup peuvent être prévenus en incorporant de bons processus de conception. D'autres ne nécessitent que des changements de matériaux et de conditions de stockage.
Un investissement important en outillage est requis. Il est particulièrement important d'avoir la bonne conception de moule. C'est pourquoi RapidDirect est là pour vous ! Chez RapidDirect, nous sommes professionnels pour vous fournir le service de moulage par injection plastique de la plus haute qualité.
Nous comprenons les divers défauts et causes. Notre expertise technique de premier ordre nous permet de les éviter par tous les moyens. Nos services de moulage par injection rentables sont disponibles pour la production de masse et les prototypes rapides. Tout cela et plus encore lorsque vous téléversez vos fichiers pour un devis.
FAQ – Défauts de moulage par injection
Comment prévenir les retassures dans les pièces moulées ?Les retassures apparaissent à cause de sections transversales plus épaisses que la normale. Elles résultent aussi de conceptions non uniformes ou d'un mauvais placement de la porte. Suivez l'épaisseur de paroi recommandée pour chaque matériau. Cela assurera l'écoulement du matériau des zones épaisses vers les fines quand requis.
Les défauts de moulage par injection sont-ils évitables ?Oui. Vous pouvez facilement éviter les défauts. Il suffit de suivre les techniques de fabrication et de stockage appropriées. Choisissez aussi les outils les plus efficaces pour vos processus.
La vitesse d'injection est-elle importante pour prévenir les défauts ?La vitesse d'injection a une grande influence sur le réchauffage secondaire du plastique. Avoir une vitesse appropriée et optimale est donc très important pour prévenir les défauts.
Matériau composite
- L'impression 3D peut-elle remplacer le moulage par injection ? Analyse experte
- Guide d'estimation précise des coûts de moulage par injection
- 5 causes clés de défaillance d'équipement et stratégies de prévention éprouvées
- Maîtriser l'automatisation en injection : guide étape par étape pour booster la productivité
- Quatre types de cyberattaques — stratégies de prévention éprouvées
- 4 causes principales de défaillance d'appareillage et stratégies de prévention éprouvées
- Identifier les causes clés de panne machine et stratégies pour éviter les temps d'arrêt
- Comprendre la chute de pression dans les compresseurs d'air : Astuces de prévention pour des opérations fiables
- Éviter les pièges de la protection des machines : conseils de sécurité et stratégies de prévention