



Développement de verre phosphate dopé erbium haute précision pour applications laser proche infrarouge
Le verre phosphate dopé erbium (Er) exhibe de nombreuses propriétés bénéfiques, ce qui a mené à une demande accrue ces dernières années pour lasers Er:verre pour applications aussi variées que télémétrie laser, communications longue distance, dermatologie, et spectroscopie de décharge laser induite (LIBS). Les amplificateurs fibre erbium permettent communication globale rapide dans le câble transpacifique entre Hong Kong et Los Angeles, les télémètres laser Er:verre sont de plus en plus utilisés en applications défense et reconnaissance, et les lasers esthétiques Er:verre gagnent du terrain pour enlever cicatrices et même traiter la perte de cheveux causée par alopécie androgénétique.
Ces espaces d'application croissants requièrent du verre laser haute précision avec tolérances dimensionnelles exigeantes et revêtements laser haute puissance. Des tolérances serrées donnent aux intégrateurs système confiance que les composants peuvent être facilement placés dans leurs systèmes sans alignement chronophage, mais ces spécifications présentent un défi pour fabricants verre laser. Contrôle processus et focus sur métrologie sont requis pour fabricants verre laser pour créer les composants exigeants requis pour l'espace optique laser NIR croissant.
Pourquoi verre dopé erbium ?
Dans les dernières décennies, des avancées significatives ont été faites en technologie laser phosphate en termes de puissance sortie améliorée, durée impulsion plus courte, taille système réduite, et nouvelles longueurs d'onde opérationnelles. Les lasers Er:verre émettent communément aux longueurs d'onde sans danger pour l'œil de 1540nm, 1550nm, ou 1570nm, ce qui est hautement bénéfique en télémétrie et autres situations où gens peuvent être exposés aux faisceaux. Ces longueurs d'onde bénéficient de haute transmission à travers l'atmosphère. 1540nm expérimente aussi absorption minimale par mélanine, faisant les lasers Er:verre optimaux pour applications laser esthétiques sur patients teints plus foncés.
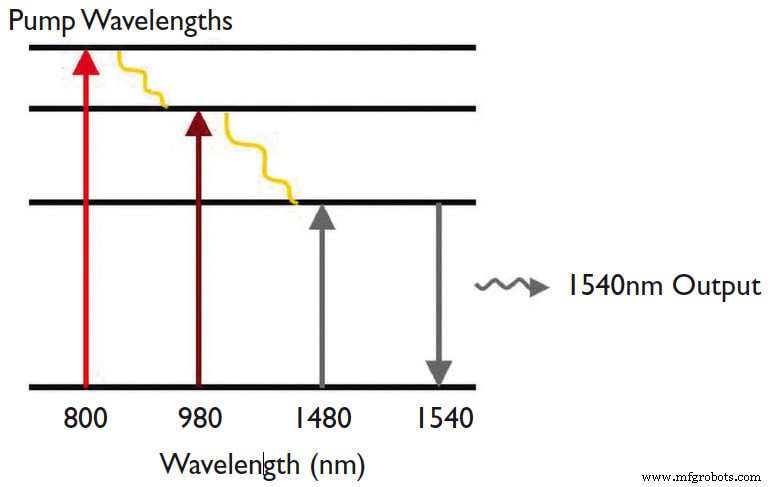
Le verre phosphate atteint hautes transmissions et peut être dopé avec atomes terres rares comme erbium et ytterbium pour qu'il puisse atteindre inversion de population et laser quand exposé à une longueur d'onde pompe de 800nm ou 980nm (Figure 1). Er:verre pourrait aussi être pompé par photons à 1480nm, mais c'est indésirable car l'efficacité pourrait être abaissée par pompage et émission stimulée se produisant dans la même longueur d'onde et bande d'énergie. Les verres phosphate bénéficient aussi de stabilité chimique et seuils dommages laser induits (LIDT) élevés, faisant Er:verre et autres verres phosphate dopés candidats idéaux pour milieux gain laser NIR.
Les verres phosphate ont une solubilité plus haute d'ions terres rares que verres silicate, qui présentent une structure matricielle plus rigide. Cependant, ils présentent une bande passante plus étroite que verres silicate et sont légèrement hygroscopiques, signifiant qu'ils absorbent plus d'humidité de l'air. Par conséquent, ils sont limités à applications dans leur bande passante et systèmes où ils seront suffisamment protégés de l'humidité par revêtements ou autres optiques.
Tolérances serrées et contrôle processus
Beaucoup des applications discutées plus tôt, particulièrement télémétrie laser pour applications défense, requièrent souvent petits composants Er:verre avec tolérances dimensionnelles extrêmement serrées. Ces dalles de verre laser finement polies peuvent alors être insérées dans assemblages avec peu ou pas d'alignement requis. Elles peuvent descendre à la taille d'une carte SIM et souvent ne comportent pas de biseaux car elles sont si petites (Figure 2). Cela rend l'ébréchage des bords plus probable. Atteindre parallélisme serré et spécifications qualité surface sur ces petits composants peut être incroyablement difficile. L'ouverture claire, ou portion de surface optique qui doit rencontrer toutes spécifications, est souvent près de 100%, laissant peu ou pas de marge d'erreur autour des bords des surfaces optiques.

Pourquoi passer par tout ce trouble ? Les solutions précédentes impliquaient souvent sous-ensembles plus grands de multiples composants cristal attachés à une barre Nd:YAG. Ces composants additionnels pouvaient inclure plaques Brewster, absorbeurs saturables pour Q-switching passif, ou cristaux conversion fréquence. Cristaux conversion fréquence sont importants en télémétrie ou autres applications air libre car longueur d'onde émission néodyme est bien plus dangereuse qu'erbium et doit être décalée vers longueur d'onde plus longue avant pouvoir être transmise sur longues distances en sécurité.
Applications télémétrie ont souvent exigence choc et vibration, ce qui rend coller multiples composants ensemble tout en rencontrant toutes spécifications difficile. Passer de ces vieux designs à une seule pièce polie Er:verre accomplissant mêmes tâches avec divers revêtements a réduit taille et coût système. Cristaux YAG sont souvent utilisés à angle Brewster, mais même effet peut être accompli en utilisant revêtements. Puisque dalles Er:verre doivent être revêtues de toute façon, il est bénéfique d'ajouter ce type de revêtement pour empaqueter autant fonctionnalité que possible et économiser coût ailleurs.
Parce que verres phosphate sont légèrement hygroscopiques, si Er:verre non revêtu est laissé dehors plusieurs jours il peut se dégrader. Qualité surface doit être contrôlée avant revêtement pour prévenir humidité de pénétrer dans le verre. Revêtements déposés sur surfaces polies de la dalle verre finale aident protéger de cette dégradation.
Spécifications communes pour petites dalles Er:verre haute précision sont <5 arcmin perpendicularité pour bords, <10 arcsec perpendicularité pour bouts, et qualité surface meilleure que 10-5 rayure creusage. Ces spécifications exigeantes requièrent environnement propre, processus hautement contrôlés, et temps de contact minimisé.
Verre laser normalement a juste deux surfaces polies sur les bouts tandis que le reste des surfaces sont meulées, mais certains côtés de ces dalles Er:verre sont aussi polis et hautement tolérés pour simplifier alignement. Le choix de quels côtés polir et revêtir premiers, quels côtés polir avant ou après sciage, et quand utiliser polissage simple ou double face déterminent tous coût et rendement. La différence de rendement entre un processus non informé et un processus optimisé par fabricant expérimenté peut facilement être aussi large qu'un facteur de trois.
Afin de réduire temps contact et améliorer rendements, il est optimal d'avoir toute fabrication et revêtement effectués à un seul emplacement. Chaque fois que la pièce partiellement finie est expédiée entre différents emplacements, la probabilité de contamination et dommage augmente grandement, avec temps d'attente additionnel.
Revêtements multiples haute LIDT
Un défi avec fabrication petites dalles Er:verre pour télémétrie et autres applications NIR précision est que multiples revêtements sont souvent déposés sur différentes facettes du composant. C'est difficile à cause du fixation requis et protection surfaces non revêtues pristines avant revêtement. C'est aussi un défi pour fabricants d'éviter surpulvérisation ou soufflage sur face arrière de la dalle, qui doit être protégée pendant revêtement. Les bouts comportent revêtements anti-réfléchissants (AR) avec seuils dommages laser induits (LIDT) élevés. Les bords comportent aussi revêtements AR haute LIDT pour laisser entrer faisceau pompe. Puissance pompe est toujours plus haute que celle de l'émission. Certaines dalles quatre côtés ont même revêtements additionnels pour miroirs cavité haute réflectivité intégrés, discrimination longueur d'onde, et rejet lumière pompe.
Métrologie : Si vous ne pouvez pas le mesurer, vous ne pouvez pas le faire
Précision fabrication et contrôle processus sont inutiles sans la métrologie propre pour mesurer et vérifier spécifications clé. Interféromètres laser, comme ZYGO Verifire, sont souvent utilisés pour mesurer planéité, mais quand on mesure petites dalles Er:verre la surface arrière commence à interférer avec mesures surface avant à cause de la spécification parallélisme exigeante. Opérateurs peuvent contourner en appliquant vaseline ou autre substance sur surface arrière, mais cette surface doit alors être re-nettoyée et probabilité dommage composant augmente. Cependant, avancées récentes en mesure planéité éliminent effets surface arrière et permettent mesures planéité plus rapides et avec moins de probabilité dommage. Éclats sur bords dalles peuvent empêcher opérateurs de mesurer planéité précisément, ce qui rend contrôle processus pendant fabrication encore plus important. Perpendicularité et coin sont typiquement vérifiés utilisant autocollimateur double passage.
L'espace d'application croissant pour lasers Er:verre continuera pousser fabricants composants optiques à créer verre laser et revêtements de plus en plus haute précision. Applications laser 1540nm et 1570nm sans danger œil aident rendre usage plus sûr, boostent confiance procédures laser esthétiques, et améliorent communications longue distance. Le meilleur conseil disponible est que lors développement système laser NIR, discutez vos besoins application spécifiques avec votre fournisseur composants pour guidance dans navigation sélection nuancée verre laser approprié et autres composants.
Cet article a été écrit par Cory Boone, Ingénieur Marketing Technique Principal, Edmund Optics (Barrington, NJ) et Mike Middleton, Responsable Opérations, Edmund Optics Floride (Oldsmar, FL). Pour plus d'informations, contactez M. Boone à cet email protégé, ou visitez .
Références
- Boetti, N., Pugliese, D., Ceci-Ginistrelli, E., Lousteau, J., Janner, D., & Milanese, D. ( 2017 ). Highly Doped Phosphate Glass Fibers for Compact Lasers and Amplifiers: A Review. Applied Sciences, 7 (12), 1295-1314. doi: 10.3390/app7121295
- Lupton, J. R., Williams, C. M., & Alster, T. S. (2002). Nonablative Laser Skin Resurfacing using a 1540 nm Erbium Glass Laser. Dermatologic Surgery, 28 (9), 833-835. doi: 10.1097/00042728-200209000-00010
- Cox, C., Metz, C., & Taylor, R. (n.d.). Fiber Amplifiers. The Fiber Optic Association, Inc. Retrieved December 23, 2020.
Capteur
- Pourquoi les plateaux en verre offrent des résultats supérieurs en impression 3D
- 5 conseils d'experts pour la finition de pièces en frittage laser direct de métal (DMLS)
- iC-Haus lance iC-HN : drivers laser miniatures ultra-rapides 2 ns pour robotique avancée, LiDAR, AR/VR
- Composés ABS pré-colorés marquables au laser pour conformité UDI
- Alignement laser : 4 avantages clés pour vos équipements tournants
- Pourquoi la découpe au jet d'eau est le meilleur choix pour le verre : 3 avantages clés
- OPO monolithique révolutionnaire améliorant la précision des spectromètres laser
- E-textiles imperméables imprimés au laser : Solutions énergétiques pionnières pour tissus intelligents
- Machines de découpe laser Amada haute performance – Solutions fiables et efficaces