



Assurance qualité en temps réel dans la fabrication additive par surveillance acoustique optique
Les technologies de fabrication additive (FA) ont connu une adoption remarquable dans l'industrie ces dernières années. Alors que la numérisation et la fabrication à la demande transforment les sites de production en lignes entièrement automatisées, des méthodes de surveillance de processus fiables deviennent de plus en plus importantes.
Dans le traitement laser des métaux, il est bien connu que les émissions optiques et acoustiques pendant le processus peuvent être analysées en temps réel et corrélées à la qualité finale de la pièce. Cette approche apporte une valeur significative, car la survenue de pores, fissures ou autres inhomogénéités créées pendant la production influence grandement les propriétés mécaniques et augmente le risque de composants défectueux. Une réaction immédiate aux signaux d'alerte du processus peut ainsi réduire les rebuts et faire gagner du temps.
Aujourd'hui, des systèmes optiques tels que pyromètres, caméras ultra-rapides, caméras IR et photodiodes sont largement utilisés pour surveiller les processus FA laser dans les contextes académiques comme industriels. Bien qu'ils apportent un éclairage important sur la zone d'interaction laser-métal, ils sont aveugles aux aspects pertinents se produisant après l'extinction du laser, par exemple les fissures dues aux contraintes thermiques.
Les systèmes de capteurs acoustiques à ondes de volume sont récemment devenus disponibles commercialement, par exemple dans les processus de fusion sur lit de poudre (PBF - Powder Bed Fusion). Cependant, les détecteurs d'ondes de volume sont mis au défi lorsqu'il s'agit de procédés comme le dépôt laser de métal (LMD - Laser Metal Deposition) ou la fabrication additive par arc fil (WAAM - Wire Arc Additive Manufacturing) dans lesquels le chemin du signal lié à la structure change ou peut même être interrompu tout au long de la construction. Dans de tels cas, un capteur acoustique air-couplé à distance fixe fournit une solution capable.
Une nouvelle technique d'inspection par ultrasons
Contrairement aux capteurs acoustiques conventionnels à membrane ou piézoélectriques, le microphone optique à large bande de XARION Laser Acoustics fonctionne par interférométrie. Son principe de détection akynétique repose sur le fait que les ondes sonores provoquent un changement de l'indice de réfraction de l'air dans la cavité interférométrique de 2 mm située au sommet de la tête de capteur (Figure 1a). Cela cause de minuscules décalages de la longueur d'onde du laser, contenue et réfléchie en aller-retour dans la cavité. La légère déviation de longueur d'onde provoque une variation d'interférence et, par conséquent, de l'intensité lumineuse revenant de la cavité. Cette variation d'intensité est ensuite mesurée par une photodiode externe.
Cette méthode de transduction acoustique — fonctionnant complètement sans éléments mobiles — offre la plage de fréquences la plus large disponible sur le marché des microphones, dépassant l'état de l'art d'un facteur 10. Puisque les bruits de fond, par exemple des machines à proximité, sont généralement limités aux basses fréquences (<100 kHz), la plage du microphone optique de 10 Hz à 1 MHz permet une séparation spectrale claire entre le signal de processus précieux et le bruit indésirable. La borne supérieure de cette réponse en fréquence est en partie prédéterminée par le milieu lui-même, l'absorption de l'air amortissant très fortement la propagation du son. Par exemple, l'atténuation d'un signal acoustique de 2 MHz dans l'air est de l'ordre de 640 dB/m.
Dans les cas suivants, plusieurs applications sont discutées. Dans toutes les configurations, la sortie électrique analogique du capteur est alimentée dans un système d'acquisition et d'analyse de données haute vitesse, qui effectue un calcul FFT en temps réel et l'affichage spectral de l'émission aérienne du processus.
Dépôt laser de métal (LMD)

Un problème courant dans les processus LMD est la formation de fissures dues aux contraintes thermiques. Ces fissures peuvent survenir pendant le temps de traitement mais aussi plusieurs minutes après. Le processus LMD piloté par robot, à fil ou à poudre, permet de maintenir une distance de mesure constante. L'avantage d'un système acoustique air-couplé monté sur la tête du robot est la possibilité d'analyser les signaux de l'interaction laser-matériau ainsi que le comportement du matériau après le laser. Un exemple de configuration de mesure avec une signature acoustique correspondante est montré en Figure 2.
Comme les signaux de fissures tendent à être à large bande en fréquence, un filtre passe-haut peut être appliqué pour détecter de manière fiable l'occurrence de fissures pendant et après le processus sans perturbation du bruit de production. Dans cette configuration, un filtre de 350 kHz à 1 MHz a été appliqué, ce qui a montré la corrélation la plus forte avec les comptages de fissures issus des méthodes d'essais non destructifs d'imagerie par rayons X et de tests par courants de Foucault, comme décrit plus en détail dans la référence 7.
Fusion sur lit de poudre (PBF)

Pour capter l'émission ultrasonore pendant un processus PBF, le microphone optique a été positionné à l'intérieur de la chambre de construction, à environ 30 cm du plateau de construction, comme montré en Figure 1b. Une signature acoustique de processus typique est représentée en Figure 3, qui démontre également l'avantage de l'analyse ultrasonore haute fréquence, à savoir l'absence de réverbération, qui dans le régime de basse fréquence peut « brouiller » le signal et, par conséquent, la résolution temporelle supérieure des événements de processus.
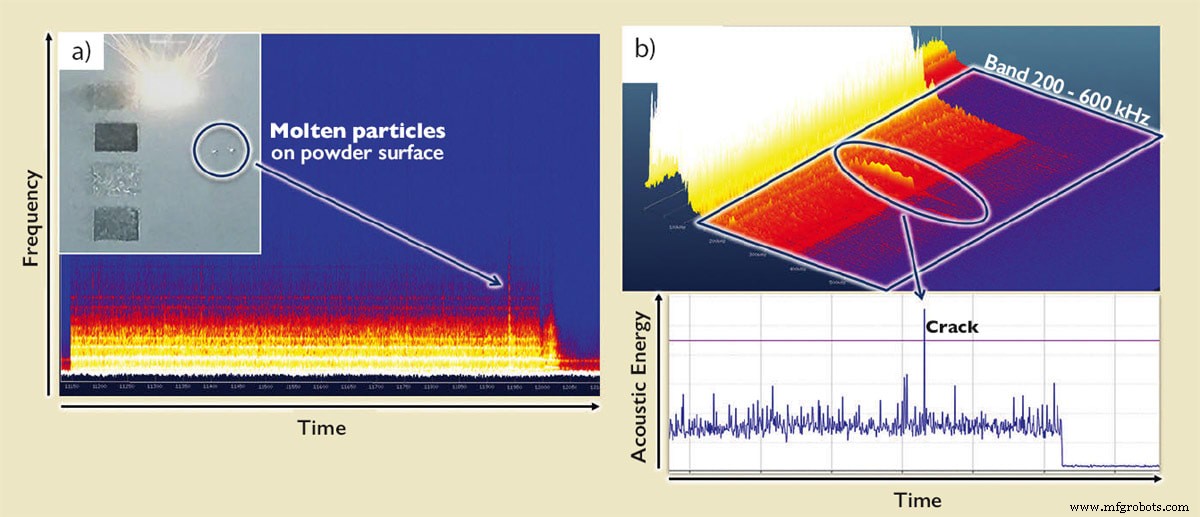
Contrairement à la configuration LMD, le PBF utilise des galvanomètres à miroirs pour diriger le laser de processus sur le lit de poudre. Cette procédure cause une atténuation du signal aérien dépendante de la distance et de la fréquence, qui suit une relation connue et peut donc être prise en compte si les coordonnées du laser sont simultanément suivies. Dans de nombreux cas, il n'est pas non plus nécessaire de maintenir un niveau de signal de fond constant, par exemple pour la détection d'anomalies spectrales à court terme. Deux exemples en sont présentés en Figure 4 : la Figure 4a montre un pic à large bande dans le spectrogramme provenant d'un passage du laser sur une particule fondue sur la poudre, et la Figure 4b montre un signal de fissure dans la vue spectrogramme 3D (haut) et la courbe d'énergie 2D respective (bas) intégrée sur une bande de fréquence de 200-600 kHz.
Fabrication additive par arc fil (WAAM)
Une configuration similaire à celle du LMD peut être appliquée aux processus WAAM (Figure 5). La signature du signal acoustique diffère fortement, bien qu'elle soit également à large bande jusqu'à 600 kHz. Les phénomènes principaux sont le cycle de formation des gouttelettes (blocs distincts apparaissant environ toutes les 10 ms), un signal tonal lié au taux de modulation de l'arc (ici : 80 kHz) et une émission de processus à large bande, liée à l'évaporation du métal.

Deux des paramètres les plus critiques pour le processus sont la stabilité de l'arc et le cycle de formation. Pour surveiller le premier, un filtre passe-bande étroit peut être appliqué à la fréquence de modulation et à ses harmoniques supérieures, et pour le second, une analyse FFT peut être effectuée sur le signal temporel filtré passe-haut, afin de calculer le taux de gouttelettes relativement lent, exempt de bruit de fond.
Conclusion
Grâce à la disponibilité d'un microphone à large bande sans membrane pour les plus hautes fréquences ultrasonores, des informations auparavant inaccessibles peuvent maintenant être exploitées et utilisées pour surveiller les phénomènes acoustiques de processus en temps réel. Les développements futurs impliquent l'application de la triangulation pour que les origines sonores puissent être localisées, facilitant davantage les opérateurs, ingénieurs de processus et fabricants de machines à repérer les défauts potentiels. De plus, l'inclusion de méthodes d'IA embarquées qui se prêtent aux flux de données acoustiques et facilitent l'avancement de la technologie vers des applications de surveillance industrielle plus complexes, est visée.
Remerciements
Les auteurs remercient chaleureusement le soutien du Centre Technologique AIMEN (Espagne) et de Damon Northeast (Renishaw plc).
Références
- D. F. Farson, and K. R. Kim : Generation of optical and acoustic emissions in laser weld plumes, Journal of Applied Physics 85, 1329 (1999) ;
- M. Bastuck et al. : Überwachung und Qualitätssicherung des Laserschweißprozesses ultrahochfester Karosseriestähle durch integrierte ZfPVerfahren, DGZfP-Jahrestagung – Mi.2.A.4 (2013) ;
- J Shao and Y Yan : Review of techniques for On-line Monitoring and Inspection of Laser Welding, Journal of Physics: Conference Series 15, 101–107 (2005)
- S. Everton et al. : Review of in-situ process monitoring and in-situ metrology for metal additive manufacturing, Materials and Design 95 (2016) 0431-445
- Anas Essop, 3D Printing Industry, Dec 10, 2019, consulté le 26 juin 2020.
- M. Bass, Atmospheric Absorption of Sound, JASA (1990)
- Camilo Prieto et al. : In situ process monitoring by optical microphone for crack detection in Laser Metal Deposition applications, measurement data from AIMEN Technology Centre (Spain), LANE Conference, industrial paper entry (2020)
Cet article a été rédigé par Martin Ursprung, Application Engineer ; Thomas Heine, Head of R&D ; Balthasar Fischer, CEO ; Wolfgang Rohringer, Development Engineer ; et Ryan Sommerhuber, Application Engineer, XARION Laser Acoustics GmbH (Vienne, Autriche). Pour plus d'informations, contactez M. Sommerhuber à cette adresse email protégée, ou visitez le site web.
Capteur
- Fabrication additive liquide : créer des objets 3D avec des matériaux liquides
- Fabrication additive vs soustractive : différences et pourquoi l'impression 3D croît
- Pourquoi la Fabrication Additive Transforme les Opérations MRO
- L'ingénierie inverse rencontre la fabrication additive : accélérer l'innovation across industries
- 5 stratégies éprouvées pour réussir avec la fabrication additive
- Comprendre la fabrication de processus vs discrète : différences clés et avantages
- Quatre Cas d'Usage Essentiels de la Fabrication Additive pour la Production Moderne
- Stratasys : piloter la durabilité grâce à l'impression 3D avancée
- Fabrication additive : Innovation et efficacité coûts dans l'aérospatiale