



Soudage laser : libérer la précision, l'efficacité et l'innovation
Les avancées récentes pour des technologies laser plus abordables et performantes sont combinées avec des robots industriels haute performance, offrant aux fabricants une plus grande précision et flexibilité (par rapport aux procédés de soudage robotique traditionnels, yet fiables) pour une productivité encore plus élevée sur le terrain d'usine. De plus, des matériaux autrefois considérés comme non soudables dans le secteur industriel sont maintenant fabriqués avec aisance, créant souvent des produits uniques tout en réduisant les déchets.
Largement utilisé pour remplacer les applications de soudage par points pour les fabricants aérospatiaux, automobiles et d'équipements lourds, le soudage laser à distance (RLW) – une technique de soudage laser sans contact – commence à voir une adoption accrue pour des applications plus complexes dans divers secteurs, surtout pour la fabrication de haut volume. Bien que le soudage robotique traditionnel reste la méthode préférée pour une large gamme de tâches, les applications nécessitant la plus grande précision et vitesse sont mieux adaptées aux robots industriels équipés de têtes de soudage laser à distance. Que vous commenciez juste à apprendre sur le RLW ou que vous soyez plus près de faire un achat robotique, les informations suivantes peuvent être utiles à votre processus de décision.
Pourquoi le soudage laser à distance ?
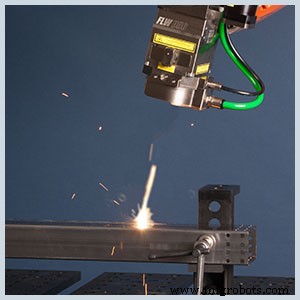
Le soudage laser à distance est « à distance » en ce que la tête laser utilise une distance de déport plus longue de 100-150 mm pour que le faisceau voyage de la tête au point où il est focalisé sur la pièce. Des fibres optiques sont utilisées pour acheminer le faisceau laser vers une tête laser outil de bout de bras – augmentant grandement la flexibilité du mouvement du robot, minimisant les interférences et prévenant les dommages coûteux dus à un crash. Une tête de soudage laser à distance focalise et guide alors un faisceau laser rapidement avec des miroirs pilotés par des moteurs galvanométriques (moteurs servo programmables à faible inertie).
Cela fait de la précision du robot un facteur secondaire, permettant aux fabricants d'implémenter des robots à charge utile lourde traditionnels, comme le SP165 ou un GP180, pour positionner les têtes. L'utilisation d'un robot de style conventionnel comme celui-ci, plutôt qu'un robot de haute précision comme le MC2000 II, est souvent moins coûteux et s'aligne sur une meilleure période de retour sur investissement ciblée.
De même, les têtes de soudage laser à distance ont un logiciel spécial, permettant aux programmes de fonctionner pendant que le robot se déplace. C'est communément connu sous le nom de soudage « on-the-fly » (en vol). Bien qu'un plus petit nombre d'applications utilisent des configurations « on-the-fly », Yaskawa offre une fonctionnalité qui déclenche une sortie basée sur la position du robot, synchronisant le mouvement du robot et le mouvement de la tête laser au même point à chaque fois.
Le RLW est-il rentable ?
Bien que le soudage laser implique toujours un investissement en capital important pour le laser, la tête et le refroidisseur, il continue de baisser en prix. Pour justifier ce type d'investissement initial en capital, il est important de compenser le coût en ayant suffisamment de volume. Si la production de haut volume est une préoccupation, parler à un fournisseur de robots réputé des avantages et inconvénients du soudage laser robotique vs l'installation d'un robot de soudage avec une pince de points et un minuteur pour votre application particulière peut être bénéfique.
De même, le soudage laser robotique utilise généralement des lasers YAG (une combinaison de cristaux d'yttrium, d'aluminium et de grenat) qui ont une lumière nocive, nécessitant une enceinte étanche à la lumière. Cela ajoute des dépenses supplémentaires et peut être impraticable pour de grandes 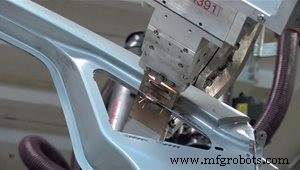 structures comme les carrosseries de voitures. Pour adresser le soudage laser de pièces plus grandes, certaines têtes de soudage laser utilisent une « botte » entourant la zone de soudure, formant un joint étanche à la lumière. Comme vu avec le Laser Seam Stepper (LSS) d'IPG, cela localise l'exigence d'enceinte étanche à la lumière, mais limite la longueur et la portée de la soudure, en faisant un remplacement idéal pour les soudures par points ou par points espacés.
Le RLW est-il la seule façon de souder au laser ?
La tête de soudage laser à distance offre l'avantage de déplacer rapidement le faisceau sur une large zone et peut ne nécessiter aucun mouvement du robot pendant l'exécution de plusieurs soudures dans une zone donnée. Les robots peuvent aussi présenter des pièces à une tête RLW stationnaire pour aider à partager la charge de maintien du temps « laser allumé » élevé. Les têtes RLW peuvent aussi être utilisées pour manipuler le faisceau pour des applications non-soudage, comme l'ablation pour le nettoyage de pièces.
Une tête fixe peut être montée au bout du robot pour permettre au mouvement du robot de déplacer le faisceau. Même les têtes fixes peuvent incorporer une certaine manipulation de faisceau qui fait osciller ou vibrer le faisceau pour faire une soudure plus large, distribuant la chaleur, gérant plus de variation de joint et le dégazage des vapeurs. Des robots de classe soudage à l'arc à charge utile plus petite peuvent être combinés avec une tête oscillante dans une cellule de travail plus petite et à moindre coût pour des pièces plus petites.
Quoi d'autre doit être considéré ?
Matériaux
Comme mentionné, le soudage laser ouvre la porte au soudage de matériaux de nouvelle génération. Un tel matériau souvent demandé est le nouvel acier ultra-haute résistance utilisé dans l'automobile et s'il est bien adapté au soudage laser vs le soudage par points par résistance. En raison de la métallurgie de l'acier à plus haute résistance, c'est définitivement un bon candidat et peut être réactif aux cycles rapides de chauffage/refroidissement du soudage laser (mieux que le chauffage par résistance plus lent).
L'utilisation de l'aluminium pour fabriquer des camions plus légers et pour fabriquer des pièces automobiles, comme les plateaux de batteries de véhicules électriques, croît aussi rapidement. En résultat, l'utilisation du soudage laser pour ce dernier gagne du terrain – car l'apport de chaleur faible, la vitesse de soudage élevée et la grande flexibilité du soudage laser aident les fabricants à répondre aux exigences strictes entourant le processus de soudure pour les pièces de batteries de voitures.
Méthodes
Du soudage par points par résistance au soudage par friction-malaxage, le soudage laser robotique remplace certains processus, augmentant la qualité et le débit. Des types spécifiques de procédés de soudage laser qui sont examinés de près pour une variété d'applications de soudage robotique incluent le soudage laser à fil chaud et hybride. De même, le soudage laser pour le rechargement avec fil et poudre gagne de l'intérêt en raison de la vitesse et du faible apport de chaleur.
Conception de joint
Les joints à chevauchement avec un ajustement serré fonctionnent le mieux pour le soudage laser. De légers espaces entre les surfaces peuvent transformer le soudage laser en découpe laser rapidement et c'est pourquoi les fixations pour le soudage laser utilisent un serrage à haute force. Le soudage laser ne nécessite qu'un accès d'un seul côté, contrairement au soudage par points, mais le dessous a besoin de support pour résister aux forces de serrage.
Surface
La surface du produit à souder doit aussi être réfléchie. Idéalement, quand on utilise un laser pour un produit, une surface de classe A (une surface de forme libre avec une forme esthétique et une qualité de surface optimale) devrait être utilisée. C'est parce que la petite zone affectée par la chaleur se nettoie assez bien. Pour cette raison, l'utilisation du soudage laser – au lieu du soudage par points par résistance (RSW), du soudage à l'arc sous gaz protecteur (GMAW), ou du soudage à l'arc sous gaz inerte au tungstène (TIG) – s'étend dans des industries comme l'appareillage ménager, où les hottes de cuisinière, fours et réfrigérateurs en acier inoxydable sont fabriqués.
Ressources qualifiées
Lors de la programmation d'un robot, il est critique que l'opérateur comprenne le processus qu'il enseigne au robot. Un opérateur robotique qualifié avec de l'expérience en soudage à l'arc ou par résistance peut ne pas comprendre pleinement les processus laser. Pour cette raison et pour tirer le meilleur parti du processus tout en maintenant l'intégrité de la pièce, les entreprises devraient envisager d'embaucher ou de former du personnel pour comprendre les techniques de soudage laser. Volts, ampères et vitesse d'alimentation en fil sont remplacés par puissance laser et vitesse, sans parler des différences de gaz de protection et de métal d'apport potentiellement utilisés. La sécurité laser est aussi un facteur critique dont le personnel d'usine sera également responsable.
De la géométrie de joint à l'ajustement de pièce et plus, il y a beaucoup de facettes à réfléchir avec le soudage laser robotique. Si vous vous demandez si la qualité robuste et l'augmentation du débit fournies par le soudage laser robotique conviennent à votre entreprise, il est sage de contacter votre fournisseur de robots préféré pour obtenir des réponses à vos questions d'application spécifiques.
Robot industriel
- Technologies de vision machine et d'imagerie : la pierre angulaire de l'automatisation moderne
- Comment les robots de nouvelle génération transforment la science-fiction en réalité quotidienne
- Meilleurs Conseils de Sécurité pour le Soudage Laser 2024 : Éviter les Dangers Courants et Protéger Votre Personnel
- Blockchain : renforcer la confiance et la transparence dans les supply chains de biens de luxe
- Alignement laser pour équipements rotatifs : détecter le désalignement et prévenir les arrêts
- Soudage laser : Techniques, types et applications industrielles
- Machines de soudage laser Trumpf : révolution dans la fabrication de tôlerie
- Louer ou acheter : la location de rétrocaveuse est-elle plus rentable ?
- Rectification de surface : savoir-faire de précision pour finitions supérieures