



Automatisation proactive : Construire une cellule robotisée d'usinage avant la demande
Cette cellule d'usinage robotisée produit des tubes pour un système de carburant automobile. Découvrez ce qui compose cette cellule chez Custom Tool à Cookeville, Tennessee, incluant le bridage, le distributeur de pièces, le scanner de sécurité et un collecteur de pièces.
Avez-vous déjà acheté de l'équipement en sachant qu'il serait mis à bon escient éventuellement, mais qu'à ce moment-là vous n'aviez pas de raison de l'acheter autre que c'était quelque chose que vous aviez dans le viseur ? J'ai eu l'opportunité de visiter un atelier d'usinage qui peut répondre oui à cette question et ne regrette pas du tout l'investissement. En fait, il a vu une augmentation du débit pour un travail d'usinage à haut volume, et l'équipe d'automatisation a acquis une nouvelle compétence qu'elle croit avantageuse pour de nombreux futurs projets d'entretien de machine automatisés à venir.
En 2018, la direction de Custom Tool Inc. (Cookeville, Tennessee) était curieuse au sujet d'une technologie qui était étrangère aux membres de l'équipe. Bien que l'atelier ne soit pas étranger à l'automatisation avec une cellule de soudage automatisée, il n'avait pas d'expérience avec l'auto-intégration d'un robot de chargement/déchargement. Par conséquent, avec l'intention unique d'apprendre l'intégration de robot pour de futurs travaux où l'automatisation pourrait être bénéfique, l'équipe a acheté un bras robotique et a pris son temps pour se familiariser avec la façon de le programmer, d'ajouter des composants d'effecteur terminal et de l'interfacer avec une machine-outil.
La projection de l'équipe s'est avérée non seulement judicieuse mais opportune. Peu de temps après son investissement dans le robot, l'atelier d'usinage a reçu une commande que l'équipe croyait bénéficier de l'automatisation. La vision de la direction a été finalement validée lorsque ce projet d'automatisation a performé au-delà de l'efficacité, offrant plus de cohérence, des gains de temps, une augmentation du débit et la capacité de déployer des opérateurs sur d'autres machines-outils sur le plancher d'atelier où le cerveau humain est nécessaire.
Chance ou destin ?
Certains pourraient dire que les détails de cette histoire se sont si bien mis en place que l'atelier doit être « chanceux ». Cependant, la citation « vous créez votre propre chance » résonne ici. Bob Young, vice-président de Custom Tool, et son frère et président de l'entreprise, Gillen Young, gardent l'œil ouvert pour les opportunités d'automatisation. Par conséquent, dire que cette histoire que je m'apprête à raconter était de la chance est exagéré. Mais on pourrait conclure que les étoiles étaient alignées pour l'atelier, même si certains obstacles attendaient l'équipe sur son parcours d'auto-intégration de robot.
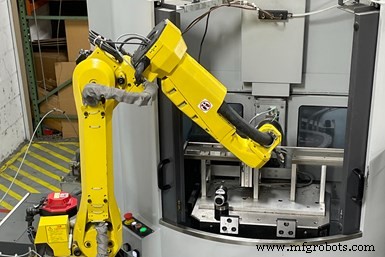
Cette cellule d'usinage robotisée consiste en un robot FANUC M-10 à six axes s'occupant d'un centre d'usinage vertical Hardinge Bridgeport V480. L'automatisation élimine la plupart des éléments d'interaction humaine, bien qu'une certaine surveillance d'opérateur soit nécessaire. Cette configuration libère les opérateurs pour faire d'autres travaux nécessaires sur le plancher d'atelier chez Custom Tool.
Bien que Custom Tool n'ait pas auto-intégré de robot avant 2018, l'entreprise, qui sert principalement les marchés de l'aérospatiale, de la défense, du médical et de l'automobile, a commencé à automatiser lorsqu'elle a ajouté un chargeur de barres à un tour CNC existant sur son plancher d'atelier en 2008. Depuis lors, elle est une grande croyante dans l'usinage « lights out » sur beaucoup de ses machines. De plus, elle
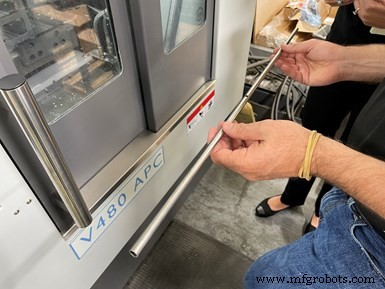
L'équipe d'automatisation de Custom Tool doit rester flexible, car elle apprend que les spécifications de commande de pièces peuvent changer rapidement. La cellule robotisée produisait à l'origine des tubes de 27" de long avec un trou de 5,5 mm d'un côté, mais le client a ensuite modifié sa commande pour un tube de 34". De plus, l'atelier a été informé que les trous ne pouvaient pas avoir de bavures après qu'il avait déjà commencé la fabrication de la commande.
a automatisé certaines routines de mesure pour plusieurs pièces usinées pendant la nuit ainsi que la collecte de données (voir encadré) pour sa stratégie de planification de journal de production maison. Même si la majorité du travail de l'atelier comprend des pièces de 2 pouces de diamètre et moins, il s'aventure parfois pour satisfaire le besoin d'un client. Par exemple, il possède également une cellule de soudage robotique achetée autrefois pour compléter un travail de réparation spécifique pour un client.
Le prochain projet d'automatisation s'est présenté lorsque l'atelier a reçu une commande d'un fournisseur d'une entreprise automobile de niveau 1 pour percer des tubes en acier inoxydable pour un système de carburant automobile en 2018. Bob Young et l'équipe d'automatisation, dirigée par le responsable de la fabrication de l'entreprise et leader émergent 2020 de Production Machining, Clay Adcock, ont décidé que le robot qu'ils avaient acheté plus tôt cette année uniquement pour apprendre à l'intégrer pourrait être interfacé sur un centre d'usinage vertical pour créer une cellule qui serait parfaite pour la commande de pièces à haut volume qu'ils avaient reçue. L'équipe a commandé un centre d'usinage vertical Hardinge Bridgeport V480 APC avec changeur de palette pour être associé au robot FANUC M-10 pré-acheté. Le robot, selon eux, serait bien adapté pour le chargement et le déchargement des pièces pour cette application qui nécessite de la cohérence.
Bien que l'idée de cette cellule d'automatisation semblait être la solution, apprendre les tenants et aboutissants de la cellule n'a pas été un processus rapide ou facile. La courbe d'apprentissage ne faisait que commencer pour l'équipe, suivie d'essais et d'erreurs. Cependant, le résultat en valait la peine ; la direction ne l'aurait pas fait autrement.
Processus et défis d'auto-intégration
Une fois le centre d'usinage vertical livré, il a fallu à l'équipe d'automatisation de Custom Tool environ huit mois pour comprendre le processus d'intégration avec le robot FANUC et faire fonctionner la cellule de la manière dont elle devait pour satisfaire aux exigences de pièces du client. Mais, pendant la période d'apprentissage, l'entreprise devait encore exécuter la commande qui consistait à percer un trou de 5,5 mm d'un côté de tubes en acier inoxydable de 3/8 pouce de diamètre qui mesurent 27 et 34 pouces de long, avec des volumes allant jusqu'à 250 000 pièces par an.
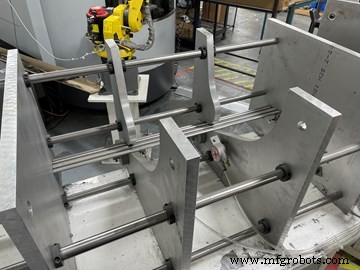
Le système a besoin d'une présentation précise de la pièce depuis le « distributeur de cure-dents » que Custom Tool a conçu et créé. Le bac a des capteurs qui avertissent la commande quand le bac est bas.
Par conséquent, les opérateurs ont chargé et déchargé manuellement le centre d'usinage vertical pendant ce temps, ce qui a fait le travail, mais n'était pas aussi efficace que l'automatisation l'a prouvé plus tard. Après la fin du projet d'auto-intégration, et la mise en marche de la cellule d'automatisation, la direction a constaté une augmentation de la cohérence et une augmentation de 20 % du débit.
« Nous faisons beaucoup de suivi de chiffres, pas parce que nous essayons de jouer les Big Brother, mais nous essayons juste d'apprendre de ce point de vue », explique Young. « Et nous apprécions le travail acharné que l'opérateur fait en amont de ces machines, mais c'est du travail physique. Même à leurs meilleurs efforts, nous ne pouvions toujours pas voir la cohérence que nous avons pu gagner de l'aspect automatisation. » Il décrit la nouvelle cohérence que l'automatisation fournit comme « comme une horloge ».
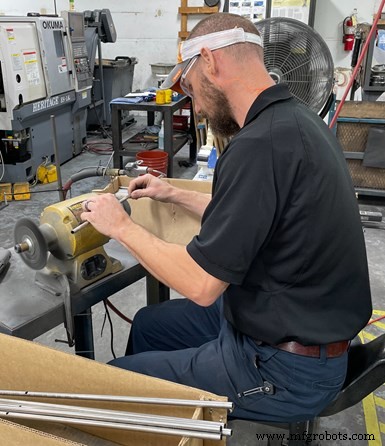
L'opérateur Andy Paul ébarbe les trous dans les tubes en acier inoxydable après leur sortie de la cellule d'usinage robotisée. La pièce sera utilisée dans un système de carburant automobile.
Le système a besoin d'une présentation précise de la pièce depuis ce que Young a affectueusement appelé le « distributeur de cure-dents ». Ce bac en aluminium que l'équipe de Custom Tool a conçu et créé aligne les tubes pour faciliter la prise par le robot. Le robot charge ensuite les tubes sur un dispositif de bridage sur la palette à l'extérieur de la zone d'usinage du centre d'usinage vertical, tandis que le centre d'usinage perce les tubes fixés sur l'autre palette.
Une fois que tous les tubes sur la palette à l'intérieur de la machine sont percés, le changeur de palette tourne pour amener les pièces terminées à l'extérieur de la machine et les nouvelles pièces à l'intérieur. Le robot récupère ensuite chaque pièce terminée, la retire du dispositif et la place dans un bac à matière pendant que la machine commence à percer les nouvelles pièces. À partir de là, chaque pièce terminée est inspectée et ébavurée, puis déplacée vers l'emballage.
Bien que les tâches du robot semblent simples, Young dit que son équipe a trouvé plusieurs obstacles majeurs à une intégration correcte : le bridage, la présentation de la pièce au robot et la programmation de l'automate programmable de la cellule.
Ces obstacles peuvent être et ont été surmontés, mais connaître les défis à l'avance peut aider. Il dit que le moindre mouvement d'un dispositif peut amener le robot à ne pas saisir correctement une pièce. De plus, la présentation de la pièce pour le robot est importante, mais pas facile à faire précisément, comme le robot l'exige. Chaque petit détail du processus doit être considéré, explique-t-il. Par exemple, comment le robot obtient la matière et ensuite ce que le robot en fait quand il a fini.
Pour l'automate programmable, Young explique que l'achat du logiciel et la compréhension de son fonctionnement est une entreprise énorme également.
Choisir le bon équipement
Lorsque Young a commencé la recherche pour l'outillage de bout de bras, lui et son équipe ont décidé d'opter pour un système de préhension à actionnement électrique de Schunk Inc.
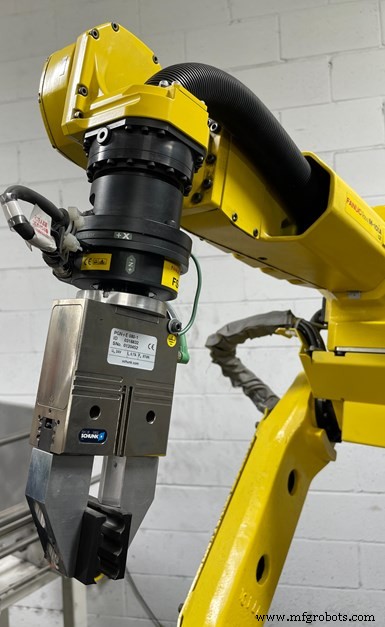
Custom Tool utilise un système de préhension à actionnement électrique de Schunk Inc. versus un pneumatique. Bien qu'il y ait des avantages et des inconvénients à chaque type, Bob Young croit que la version électrique était le choix le plus intelligent pour l'atelier.
Le fait qu'un système à actionnement électrique nécessite moins d'accessoires était attrayant car son objectif était de garder la configuration aussi simple que possible. Par exemple, le FANUC M-10 avec préhension à actionnement électrique, il le décrit comme étant « propre » avec seulement quelques câbles, alors qu'un système pneumatique a besoin d'une conduite d'air, ce qui complique la configuration.
Le M-10 est un robot à six axes conçu spécifiquement pour les petites cellules de travail et peut soulever jusqu'à 12 kg. Young a acheté le robot avec un capteur de force, qu'il recommande vivement. Les capteurs de force permettent aux robots de détecter la force et le couple appliqués à l'effecteur terminal. Cela lui fournit un sens du toucher presque humain. Surprenant pour Young et son équipe, le capteur de force n'était pas difficile à configurer et à utiliser.
« Nous pensions que le capteur de force serait l'un des aspects les plus difficiles, mais c'était assez simple », dit-il. « Parfois, nous devons surmonter la barrière de ce que nous pensons ne pas fonctionner. »
Après l'achat du robot et l'arrivée de la commande, il était temps de chercher la bonne machine-outil pour le travail. Le centre d'usinage vertical Hardinge Bridgeport V480 APC était attrayant pour Young en raison de son système de changement de palette qui maximise le temps de fonctionnement de la broche.
« Ce n'était pas la taille de la machine qui était la force motrice parce que nous fabriquons principalement des pièces que vous pouvez tenir dans la paume de votre main », explique Young. « C'était la capacité de la machine à continuer à cycler, indexer et traiter. Cela rend un processus très prévisible et excellent pour la planification et l'ordonnancement. »
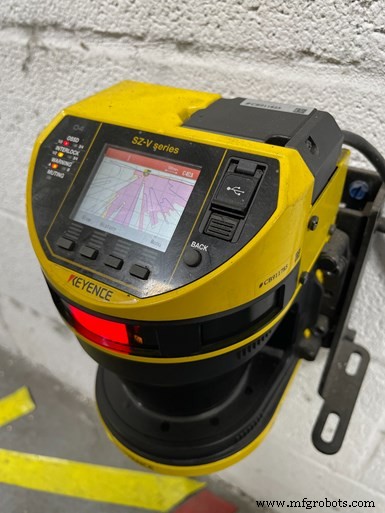
Le scanner de zone Keyence SZ-V Series offre une zone de protection de 27,56 pi autour de la cellule d'usinage robotisée chez Custom Tool. Il offre une sensibilité impressionnante qui a été connue pour détecter une mite volant à travers la zone, ce qui a provoqué l'arrêt du robot.
Une fois la cellule robot/machine-outil intégrée, le robot était initialement en cage. Mais réalisant qu'il y avait de meilleures options pour la facilité d'utilisation et l'accès à la machine, l'équipe d'automatisation a décidé d'investir dans un scanner de zone Keyence SZ-V Series comme alternative, après environ un an d'utilisation de la cage.
Young explique que le scanner était l'un de leurs meilleurs achats car il économise de l'espace et du temps qu'il fallait pour arrêter le robot, ouvrir et fermer la porte de la cage, et il améliore généralement l'environnement d'usinage.
De plus, la sensibilité du scanner est impressionnante pour l'équipe. Young a été étonné lorsqu'il a vu le robot s'arrêter un jour après qu'une mite a volé dans la zone du scanner.
Les frères Young comprennent également l'importance de collecter des données de leurs machines-outils. Alors, quand ils ont mis en place cette cellule, ils ont également mis en place MT Connect comme interface pour rassembler les informations qui alimentent leur système de planification de journal de production.
Avantages de l'auto-intégration
En raison du temps, des compétences et de la main-d'œuvre nécessaires pour auto-intégrer une cellule robotique, on pourrait se demander pourquoi Custom Tool a choisi la voie « difficile » au lieu d'engager un intégrateur pour faire ce travail difficile. Young décrit le dévouement de faire l'intégration en interne comme un investissement dans les projets futurs et un moyen d'acquérir de l'intelligence d'usinage. Il ne s'efforce pas seulement que l'équipe soit capable d'auto-intégrer plus de robots pour de futurs travaux sur le plancher d'atelier, mais il dit que leur approche « faites-le vous-même » les a forcés à devenir très familiers avec les machines et les robots, et à comprendre ce qu'il y a dans le panneau de commande, y compris les codes M et comment tous les composants fonctionnent ensemble.
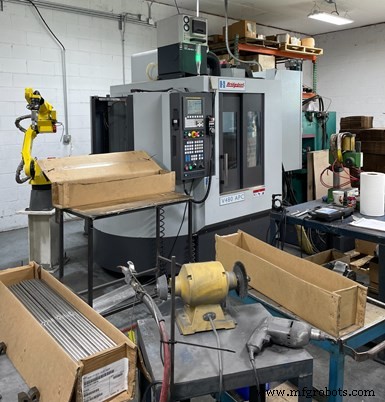
Bien que certains équipements de Custom Tool tournent en « lights out », Young a décidé de ne pas faire tourner cette cellule d'usinage robotisée en « lights out ». C'est parce que la commande est exécutée en utilisant le matériel du client. Par conséquent, s'il y a une erreur pendant le « lights out » qui cause de la rebut, l'entreprise risque de gaspiller le matériel du client.
Alternativement, si l'entreprise choisissait de travailler avec un intégrateur de robot, il y a toujours une courbe d'apprentissage, explique Young. Avec les considérations d'intégration dont la direction ferait partie ainsi que les douleurs et défis d'apprentissage sur l'équipement, une fois l'intégration signée, c'est le travail de l'atelier de maintenir la cellule en marche. Par conséquent, ils ont estimé que cela valait leur énergie de prendre leur temps et d'auto-intégrer pour connaître tous les systèmes de fond en comble. Cette option économise de l'argent sur l'embauche d'un intégrateur externe.
Alors que Custom Tool continue de croître et d'investir dans des équipements d'investissement, Young n'achète que des machines-outils qui viennent avec une interface robot pour faciliter l'intégration d'un robot lorsque l'opportunité se présente à nouveau.
Prêt pour la croissance
Avec une pleine intention de développer le segment d'automatisation de Custom Tool, Young sent maintenant que son entreprise est prête à prendre plus de ces travaux grâce à ses récents investissements dans des machines avec interfaces robot. « Si la machine est prête, nous n'avons qu'à programmer le robot et trouver la manutention de matière », dit Young. « Nous sommes déjà configurés pour faire une intégration. » Il ajoute que, dans son atelier, il ne sait jamais quel travail pourrait arriver ensuite.
Avoir un état d'esprit d'automatisation signifie que l'entreprise regarde toujours l'automatisation comme une possibilité pour toute commande. En fait, Young dit qu'il s'attend pleinement à ce que si les tendances d'emploi qu'il voit maintenant continuent, dans 12 mois à partir de maintenant, il parlera d'un autre projet d'intégration.
Avec la cellule auto-intégrée maintenant bien établie, l'entreprise peut la faire tourner 14 à 16 heures par jour, cinq jours par semaine, avec seulement une légère surveillance d'opérateur pour surveiller le travail. L'équipe atteindra-t-elle son objectif de faire tourner la cellule 18 à 20 heures par jour ? Cela dépend de la disponibilité du matériel du client.
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
Système de collecte de données automatisé compile les infos toutes les 20 minutes
Le système automatisé de collecte et de rapport de données de Custom Tool développé par le président de l'entreprise, Gillen Young, utilise une plateforme web Industrial Internet of Things (IIoT) pour extraire des données des machines qui ont des agents pour le protocole de communication open-source MTConnect ainsi que le logiciel de planification des ressources d'entreprise (ERP) JobBoss de l'entreprise. La plateforme est Devicewise for Factory de Telit, une entreprise qui offre des modules IIoT, des logiciels et des services de connectivité et des logiciels.
Gillen dit que les avantages de ce système sont qu'il s'interface avec une variété de contrôleurs et qu'aucune programmation personnalisée n'est nécessaire pour la collecte de données. Il est configuré pour extraire automatiquement toutes les données qui étaient précédemment collectées manuellement de la machine (compteur de pièces, code machine et plus) ainsi que les données ERP (numéro de travail, description de travail, date de commande, quantité de commande, date de livraison, etc.) et les stocke dans le cloud. Les données sont accessibles via un tableau de bord web. Des rapports peuvent ensuite être créés pour montrer plus graphiquement ce qui était précédemment disponible dans le tableau de bord de journal de production.
Le système collecte des données toutes les 20 minutes depuis début juin 2018 sans manquer une entrée pour une machine qui tournait. Trois tours et une fraiseuse sont actuellement connectés. Une autre fraiseuse nécessite encore l'installation d'un agent MTConnect avant de pouvoir être connectée. Gillen dit qu'il y a de nombreux bons produits de surveillance de machines disponibles. Cependant, son parcours technique a offert une opportunité d'explorer une solution interne qui répond aux informations commerciales qui intéressent le plus l'atelier. Il pense aussi que cette capacité de collecte de données pourrait également mener à des analyses encore plus avancées, comme lier le temps de coupe à des types spécifiques d'outils de coupe ou d'inserts.
Équipement industriel
- Mitsubishi Electric Automation présente LoadMate Plus : cellule robot mobile pour fabricants CNC
- 6 questions essentielles pour guider le choix de votre plateforme de travail
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Ce nouveau tour CNC multibroches est-il le bon choix pour votre atelier ?
- Tour bi-broche Miyano BX-26S : précision et vitesse pour composants de barre complexes
- Mazak Hyper Quadrex 150 MSY : système d'usinage barre bi-broche
- EMAG USC 11/21 : machine de tournage 4 axes haute précision pour tubes pétroliers
- Comment la 5G révolutionnera l'usinage : perspectives d'experts de l'industrie
- Comment l'IA révolutionne la fabrication et l'usinage : perspectives de Matt Danford