



Système Arno Fast Change : Augmentez le temps de fonctionnement de la broche et réduisez les temps d'arrêt d'outillage
Le spécialiste des applications Arno Rob Hampton passe en revue le système Arno Fast Change et décrit comment il fonctionne dans cette vidéo.
Lors de l'entretien des outils sur un plateau traditionnel sur un tour à poupée mobile, il peut prendre 10 minutes ou plus pour indexer un insert. Pendant l'indexation des outils, les buses de liquide de refroidissement peuvent être délogées par un opérateur et coûter à un atelier durée de vie d'outil et temps. Une fois les inserts indexés, il peut falloir plusieurs démarrages et arrêts de la broche pour que l'opérateur voie si le jet de liquide de refroidissement est dirigé là où il doit l'être.
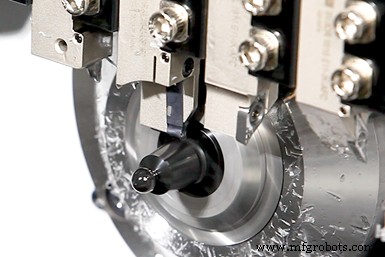
Le système d'outillage Arno Fast Change (AFC) se compose d'une plaque de groupe qui maintient des outils de tournage à queue fendue avec arrosage interne, des outils de tronçonnage et des outils de rainurage. Crédits photo : Arno USA
Pour optimiser ce processus de changement d'outil, Arno-Werkzeuge USA LLC a développé un système d'outillage à changement rapide avec arrosage interne qui élimine les conduites de liquide de refroidissement à haute pression dans la zone de travail compacte d'un tour de type suisse. L'entreprise dit qu'il diminue également considérablement les temps d'arrêt pour changement d'outil ainsi que le temps de préparation, passant d'heures à minutes, tout en offrant une répétabilité précise. Ces avantages n'augmentent pas seulement la production de pièces finies, mais économisent aussi des milliers de dollars par broche par an, selon l'entreprise.
Fonctionnalité simple et rapide
Le système d'outillage Arno Fast Change (AFC) se compose d'une plaque de groupe qui maintient des outils de tournage à queue fendue avec arrosage interne, des outils de tronçonnage et des outils de rainurage. Conçu comme un collecteur, le liquide de refroidissement est réacheminé à travers la plaque de groupe vers les outils. La fente de style UN dans l'arrêt fixe capte le liquide de refroidissement et le fait passer à travers le tuyau jusqu'à l'extrémité avant où le liquide de refroidissement va directement au bord de coupe. Le système AFC peut alimenter un port qui supporte toutes les positions d'outillage, ou il peut alimenter deux ports et diviser les positions d'outillage avec la vanne à aiguille.
Le système d'outillage n'a besoin d'être plomber qu'une fois et, selon l'entreprise, après cela, une conduite de liquide de refroidissement à haute pression ne devrait plus avoir besoin d'être touchée. Avec une configuration appropriée, les conduites à haute pression sont déplacées derrière les protections de la machine, créant un environnement d'usinage propre. Cela permet aux opérateurs d'effectuer une maintenance de routine plus sûre. De plus, les pinces à profil bas de l'AFC ne collectent pas autant de copeaux par rapport à un système de serrage typique.
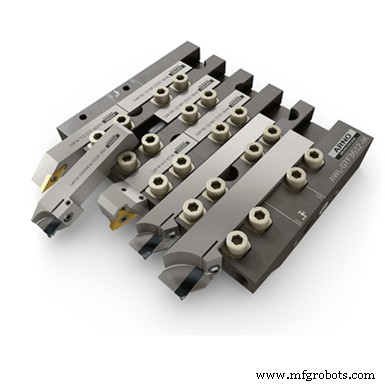
Lors du remplacement d'un outil à queue fendue, l'opérateur desserre simplement deux pinces pour retirer la tête de coupe et la remplace par une nouvelle.
Lors du remplacement d'un outil à queue fendue, l'opérateur desserre simplement deux pinces pour retirer la tête de coupe et la remplace par une nouvelle, dit l'entreprise.
Un gain de temps et d'argent
En utilisant le système AFC, Arno rapporte qu'il faut 17 secondes pour changer un outil, une vaste amélioration par rapport aux 7 à 10 minutes typiques qu'il peut falloir en utilisant une plaque de groupe traditionnelle. La méthode conventionnelle peut prendre cinq minutes pour changer un outil, une minute pour toucher l'outil et une autre minute pour ajuster la buse, par exemple.
« Ensuite, quand vous mettez cela à l'échelle d'une opération à trois quarts, vous changerez les outils dans les cinq stations deux fois par quart », explique Keith Stroup, responsable du développement commercial chez Arno. « Donc, 10 changements d'outils par quart sur les cinq stations deux fois par quart équivaut à 30 fois que cette broche sera inactive à sept minutes chacune. » Il calcule que cela représente trois heures et demie, ou près d'un demi-quart de temps mort, juste pour entretenir l'outillage dans ce collecteur et plateau à buses traditionnels. « Trois heures et demie chaque cycle de 24 heures équivaut à 70 000 $ par an de temps d'arrêt de broche pour entretenir l'outillage dans cette plaque de groupe », ajoute-t-il.
En comparaison, lorsqu'un opérateur travaille avec le système AFC, la retouche n'est pas nécessaire car l'outil répétera dans plus ou moins un millième des positions de l'outil précédent. Il n'y a aussi pas besoin de prendre en compte le temps pour réajuster les conduites de liquide de refroidissement car le nouveau système est un véritable système à arrosage interne. Il n'est également pas nécessaire de prendre en compte l'élimination des copeaux car
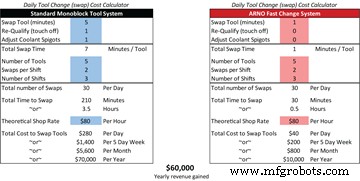
Ces graphiques montrent des estimations d'économies de coûts en utilisant le système d'outillage Arno Fast Change versus le système d'outillage monobloc standard. Arno dit que les utilisateurs peuvent gagner 60 000 $ par an en utilisant son système Fast Change.
ces surfaces ont été pour la plupart éliminées avec la conception lisse de l'AFC, selon Stroup. Par conséquent, le temps de changement d'outil de 17 secondes est le seul temps à prendre en compte. Mais, pour un exemple réel, il augmente le temps à une minute pour considérer un opérateur distrait qui pourrait utiliser des secondes supplémentaires.
Bien qu'il y ait encore 30 temps morts par jour, il n'y a maintenant que 30 minutes de temps mort par jour au lieu de 210 minutes en utilisant la plaque de groupe traditionnelle. « Cela ne coûte que 10 000 $ par an, ce qui signifie que vous venez de gagner 60 000 $ par an sur cette seule broche en adoptant le système AFC », dit Stroup.
Arno-Werkzeuge USA LLC | arnousa.com
Équipement industriel
- Centres de tournage à lit incliné de précision pour usinage haute précision
- Tour suisse 7 axes avancé : réduction de 40 % du temps mort et opérations plus rapides
- Tour Tsugami P01 : broches 25 000 tr/min, capacité barre 3 mm, usinage micro-pièces de précision
- Tour bi-broche en ligne Fuji ANW-3500S : broches 20/25 ch pour tournage d'arbres de précision
- Tour bi-broche Fuji ANW-3500S : tournage d'arbres de précision avec broches 20/25 ch
- Centres de tournage verticaux haute vitesse : compacts, précision pour séries mixtes et grande série
- Centre de tournage RS 51 MSY : précision, contrôle des vibrations et broche prête pour collets
- Tour linéaire SPRINT 20 : Tournage automatisé rapide pour pièces de haute précision
- Top 5 outils pilotant le succès du Lean Manufacturing