



Tournage laser : Une percée pour les pièces médicales complexes
Cette vidéo illustre le fonctionnement du tournage laser. Crédit : GFH GmbH
Dans l'industrie de l'usinage de précision, les lasers n'ont pas joué un rôle majeur au-delà du marquage et de la gravure de pièces, mais ils ont été ajoutés aux tours de type suisse pour couper des tubes principalement pour des applications médicales. Les lasers ont été utiles pour créer de petits trous et générer des rainures, des spirales, des formes hélicoïdales, des fenêtres et d'autres géométries complexes dans des barres cannulées sur ces machines.
Maintenant, une nouvelle technologie utilise un laser comme outil de coupe pour « tourner » des pièces à partir de barres pleines. Ce processus, développé par la société allemande GFH GmbH, remplace l'outil de tournage conventionnel par un laser sans contact qui évapore le matériau avec des impulsions laser ultrarapides tout en utilisant moins d'énergie que les méthodes de tournage traditionnelles. La machine de tournage de précision à grande vitesse GL.smart, disponible pour les clients américains via GFH en Allemagne, est particulièrement utile pour la micromécanique, permettant une grande précision pour des pièces petites et complexes qui sont souvent délicates et difficiles à usiner avec des processus de tournage conventionnels.
« Grâce à l'enlèvement de matière sans contact, la pièce reste exempte de force et de déformation pendant tout le processus d'usinage », explique Florian Lendner, PDG de GFH. « Cela signifie qu'il n'y a pas de perte de précision, même avec des composants très fins et délicats. »
La machine divise également le faisceau d'une source laser et le dirige vers deux têtes séparées, de sorte qu'elle peut tourner ainsi que fraiser, percer et graver deux pièces à la fois. Structurellement, imaginez une fraiseuse verticale à double broche, double palette, chaque station étant capable de tourner et d'usiner en cinq axes.
Traitement sans contact
Le cœur de la machine est un laser à état solide pompé par diode délivrant des impulsions en picosecondes ou femtosecondes sur la pièce. Cette technique « impulsion à la demande » permet l'ajustement de l'apport thermique sur le matériau, rendant la pièce moins susceptible de surchauffer. En conséquence, aucune tension ou déformation de la pièce ne se produit. L'entreprise dit que ce processus est bien adapté aux composants fabriqués à partir de matériaux très durs et fragiles.
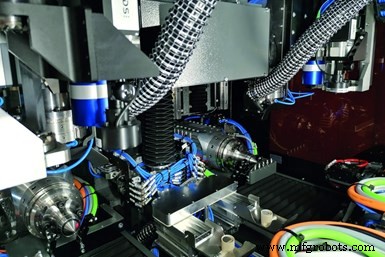
L'utilisation d'un laser de haute puissance en combinaison avec la division de faisceau permet un traitement simultané sur deux stations. Crédits photo : GFH GmbH
Bien que le laser pompé par diode soit le laser standard sur le GL.smart, selon les besoins du client, GFH peut fournir différents types de sources laser différant par la longueur d'onde, la puissance du laser ou la largeur d'impulsion. En utilisant ces impulsions laser ultrarapides et ultrarapides, autant de matière que possible est enlevée par l'ébauche. Lors de la finition d'une pièce, la qualité finale est atteinte avec une énergie laser plus faible.
Le faisceau laser peut être dirigé vers le milieu de la pièce ou tangentiellement, selon l'opération. Par exemple, si le composant a un diamètre fixe à tourner, le faisceau laser frappe le matériau tangentiellement. Cependant, si seules certaines zones sont usinées sur l'ensemble du diamètre, comme des trous, le faisceau laser frappe le milieu du matériau.
La gamme de profondeurs de matière que le laser peut tourner/enlever en une passe dépend du matériau et du processus de tournage lui-même. Avec l'enlèvement tangentiel, la gamme de la finition à l'ébauche est de 1 micron à 200 microns, et avec le faisceau laser dirigé vers le milieu, la gamme est de 0,1 micron à 10 microns (finition à ébauche).
Après l'usinage, les pièces finies sont manipulées et collectées soit en étant retirées manuellement du système de serrage par l'opérateur, soit en tombant dans un conteneur sous la zone d'usinage. Pour enlever le matériau érodé de la machine, le GL.smart est équipé d'un système d'aspiration pour collecter les aérosols et la poussière.
Capacités « Smart »
Les ateliers qui fournissent les industries médicales et horlogères bénéficieront particulièrement des capacités de micromécanique du GL.smart, selon GFH. Par exemple, la machine peut produire des micro-outils tels que pinces, micro-lames et implants ainsi que des pivots installés dans les mécanismes d'horlogerie, dit l'entreprise.
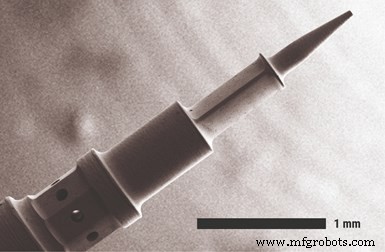
Avec la capacité d'usinervirtuellement n'importe quel matériau, la machine de tournage laser effectue des opérations de tournage, perçage, découpe et gravure avec une grande vitesse et précision, dit l'entreprise. La machine offre également l'usinage combiné
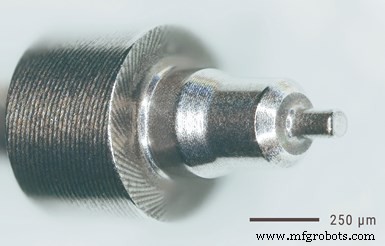
Les capacités du GL.smart sont diverses et vont des micro-outils médicaux tels que pinces et micro-lames ainsi que des pivots installés dans l'horlogerie.
ainsi que le traitement parallèle sur deux stations de serrage à axe C simultanément, ce qui double la productivité.
Grâce au mouvement à cinq axes, toutes les opérations peuvent être effectuées en une seule mise en place. Par conséquent, la pièce peut être gravée, coupée, percée ou structurée sans aucun reserrage.
Les broches principales de pièce à coussin d'air disposent d'un entraînement de couple qui peut être utilisé pour indexer/positionner les pièces et tourner jusqu'à 3 500 tr/min en 0,4 seconde. La concentricité radiale et axiale en nanomètres permettent une production avec des tolérances de rectification. La machine fournit également un système de mandrin à tension contrôlée en force. L'encombrement compact du GL.smart de 2 212 mm (L) × 1 026 mm (l) × 2 320 mm (H) est contenu dans un boîtier en verre noir qui protège du rayonnement laser.
La machine est disponible avec jusqu'à 16 axes simultanés, contrôlés par son propre système développé, GL.control. Chaque poste de travail (l'axe Z est le même pour les deux postes de travail ; l'axe Y est séparé pour chaque poste de travail) peut être équipé d'une broche principale (axes X et A) et d'une unité rotative (axes X, B et C). Les trois axes restants sont placés dans la boîte optique pour la manipulation du faisceau.
Le CNC contrôle la précision du laser
Programmé et contrôlé à l'aide de son logiciel GL.control développé par GFH, la commande numérique (CNC) de la machine se compose d'un ordinateur qui est seul responsable du logiciel de commande numérique et d'une autre unité responsable du logiciel d'exploitation. Le CNC intègre les fonctions CAO/FAO ainsi que tous ses sous-systèmes. Le contrôleur logique programmable (PLC) rapide du GL.smart est conçu pour le traitement laser et offre un accès en temps réel pour le contrôle du laser, de sorte que le laser peut être activé avec une précision de 40 nanomètres sur toute la gamme de mouvement des axes.
Le processus de création d'un programme CAO/FAO de coupe pour une pièce comprend :
- Téléchargement du fichier 3D vers le logiciel de la machine
- Sélection de toutes les géométries à générer
- Génération du code G pour l'usinage laser
- Édition des paramètres spécifiques au matériau
- Téléchargement vers le PLC
- Démarrage du travail d'usinage
Lors de la configuration de la machine de tournage laser pour un nouveau type de pièce à usiner, cela peut être simple ou un peu plus complexe, selon la taille de la matière première, selon Lendner. « Si la matière première est de la même taille, il suffit de changer les paramètres logiciels pour créer un nouveau design », dit-il. « S'il s'agit d'un nouveau type de taille de matière première, la configuration optique et le système de serrage doivent également être changés. » La machine accepte des matières premières jusqu'à 12 mm de diamètre et jusqu'à 2 m de longueur.
Construction d'une machine sur mesure
GFH propose de nombreux accessoires et options pour le GL.smart qui aident les utilisateurs à construire une machine personnalisée pour leurs applications spécifiques. Les options incluent des accessoires pour l'automatisation, la surveillance et l'assurance qualité.
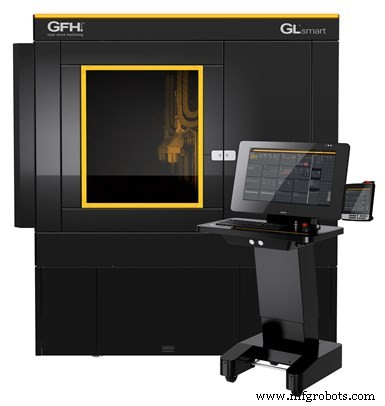
La machine de tournage laser GL.smart fournit un enlèvement sans contact. Cela signifie qu'il n'y a pas de perte de précision même avec des composants très fins et délicats.
En raison de la popularité croissante et souvent de la nécessité de l'automatisation des ateliers, l'ajout d'un système de manipulation de pièces à robot à six axes et d'un chargeur de barres pour le GL.smart est disponible. L'implémentation de cette option offre des opportunités d'usinage sans surveillance.
D'autres options pour la machine de tournage laser incluent une unité pivotante rotative comme contre-broche et soit un design de tournage court, soit long, ou les deux. La configuration du mandrin et du guide de pièce définit si la machine a un design de tournage court ou long.
GFH propose les équipements suivants en option pour le GL.smart qui sont facilement programmables via GL.control.
Faisceau laser à faible vibration : Le GL.beam comprend le chemin complet du faisceau du laser à l'optique de processus à l'intérieur de la machine. Le laser est monté et aligné sur une base en granit conformément aux spécifications du fabricant pour un fonctionnement à faible vibration.
Système de serrage de précision : Pour le serrage répété de composants, la machine peut être équipée de GL.clamp, un système de serrage de précision d'Erowa. Sur demande, des systèmes de serrage d'autres fabricants ou des dispositifs de serrage sous vide sont également disponibles.
Modes de surveillance et d'ajustement du faisceau : Les systèmes laser peuvent être étendus par les modes d'exploitation GL.om3 et GL.om4. Le mode d'exploitation 3 est utilisé pour la surveillance de processus, et le mode d'exploitation 4 pour l'ajustement du faisceau.
Système de scanner : Pour la production précise de pièces ou la gravure profonde, la machine peut être équipée d'un système de scanner appelé GL.scan. Il positionne le faisceau laser sur les pièces via deux miroirs galvo.
Système de mesure optique : Le système de mesure optique, GL.vision, facilite le positionnement du composant sous le laser et offre également la possibilité de mesure optique avec la résolution d'un microscope.
Module d'optique fixe : Le module GL.optifix fournit une optique fixe pour le perçage laser, la découpe de précision et l'ablation. Il n'y a pas de composants mobiles dans l'optique, réduisant ainsi l'erreur de positionnement à la précision du système d'axes.
Module de distance : Le module GL.distance est disponible pour les exigences de précision les plus élevées pour le micro-perçage et la découpe de précision. Les écarts et tolérances de la surface du composant peuvent être enregistrés et corrigés avant l'usinage.
GFH GmbH | gfh-gmbh.de/en/
Équipement industriel
- Centre de tournage CNC avancé – Enlèvement de matière haute vitesse et usinage de précision
- Tournage tête fixe et mobile combinés en une machine TNL – Haute vitesse précision pour attaches médicales
- Tournage continu efficace avec tours-fraise avancés
- Centre tour-fraise TT6 : séquences d'outils jumelées pour productivité maximale
- Megaturn Nexus 900 : centre de tournage vertical CNC haute performance pour coupe lourde
- Centre multitâche double broche Quicktech TTS-42 – Outillage 9 axes de précision
- PrimeTurning : Le premier outil tout-en-un pour le tournage avant et arrière
- Découpe laser : précision, polyvalence et avantages clés pour la fabrication moderne
- Découpe Laser : Technologie Avancée et Opportunités Commerciales