



Maîtriser les tours suisses : 6 conseils de formation éprouvés
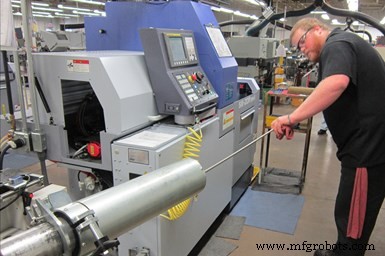
Il y a quelque temps, j'ai eu l'occasion de visiter Vallorbs, un atelier d'usinage à Bird-in-Hand, en Pennsylvanie, qui possède une grande expérience avec les tours de type suisse. Bien sûr, il fait aussi face aux défis de devoir former de nouveaux employés à faire fonctionner de telles machines sophistiquées.
Comme de nombreux autres ateliers, Vallorbs commence par les bases lors de la formation de nouveaux opérateurs, y compris l'instruction sur l'utilisation de micromètres et la lecture de plans de pièces, ainsi que l'explication des différences entre une machine à broche mobile et un centre de tournage conventionnel. Cependant, faire fonctionner un tour suisse n'est pas la même chose que faire fonctionner un tour traditionnel. Voici quelques points qu'il communique à ses nouveaux opérateurs suisses :
- Connaître la différence entre un mandrin de broche et une bague de guidage. Alors que le mandrin rotatif doit être ajusté plus serré pour saisir la barre lorsque la broche mobile avance ou recule, la bague de guidage doit être ajustée pour qu'elle soit suffisamment lâche pour permettre à la barre de passer, mais pas trop lâche pour réduire le support de la barre nécessaire près du point de coupe. L'entreprise maintient que la seule vraie façon d'apprendre à ajuster correctement la bague de guidage est par l'expérience et en obtenant le « sentiment » d'un ajustement correct dans lequel il y a une certaine résistance lors de la rotation de la barre, mais pas trop. Vallorbs achète généralement des bagues de guidage qui sont de 0,001 pouce plus grandes que le diamètre de la barre. Ainsi, un opérateur n'aura pas à serrer la bague de guidage de plus de 0,005 pouce. L'entreprise estime que la serrer davantage peut faire fermer les fentes de la bague de guidage trop hermétiquement, ce qui peut empêcher l'huile de lubrification nécessaire de s'écouler dans la bague.
- Mesurer chaque barre avant l'installation. Comme la bague de guidage doit être desserrée chaque fois qu'un reste est retiré afin de ne pas gripper la bague lors du retrait, la bague doit être réajustée chaque fois qu'une nouvelle barre est chargée. La plupart des barres rectifiées que Vallorbs utilise ont une précision de diamètre de ±0,0005 pouce, ce qui signifie que la quantité d'ajustement peut varier d'une barre à l'autre. L'entreprise dit que ce n'est pas un problème, car un opérateur doit de toute façon réajuster la bague de guidage pour chaque nouvelle barre. Ce qui est problématique, c'est si le diamètre d'une barre varie le long de sa longueur. Par exemple, disons qu'il y a une section de la barre où le diamètre est de quelques dixièmes plus petit que le nominal. Cela diminuera le support que la bague de guidage fournirait autrement, entraînant des erreurs de faux-rond et de concentricité plus élevées. Mesurer une barre avant de la charger dans le chargeur de barres révélera toute déviation de diamètre.
- Faire attention lors du décalage des outils. Les opérateurs de tours suisses doivent se rappeler qu'un seul outil peut être utilisé pour effectuer un certain nombre d'opérations différentes. Par conséquent, l'ajustement du décalage pour un outil qui produit actuellement un diamètre surdimensionné, par exemple, pourrait affecter négativement les opérations ultérieures que l'outil effectue pour ce travail particulier. Par exemple, l'ajustement pourrait faire ébaucher un diamètre différent trop profondément par l'outil, ce qui signifie que pour la passe de finition subséquente, un outil coupera dans le vide. Même si une fiche de travail décrit chaque opération que chaque outil effectuera, ce concept peut encore être difficile à comprendre pour quelqu'un qui est nouveau sur les tours suisses.
- Connaître le matériau de la pièce. Certains matériaux sont plus durs pour les outils que d'autres. Les opérateurs pourraient devoir changer les décalages lors de l'usinage d'Inconel 718 assez souvent, ce qui signifie qu'ils doivent mesurer chaque pièce après l'usinage avec diligence. Ce n'est peut-être pas le cas lors de l'usinage de matériaux moins exigeants comme l'aluminium.
- Surveiller les conduites de fluide de coupe. Après avoir lancé un nouveau travail, un régleur surveillera généralement pour voir que le fluide de coupe est dirigé vers l'endroit approprié et que les copeaux sont évacués comme ils le devraient. Pendant la production, cependant, il est possible qu'un opérateur puisse heurter une conduite de fluide de coupe flexible hors de position lors du changement d'un outil ou d'une plaquette, par exemple. Non détecté, cela pourrait causer des problèmes tels que la rupture d'outil, la réduction de la durée de vie de l'outil ou une mauvaise finition de surface.
- Développer un sens pour les finitions. Une caractéristique tournée a un aspect différent d'une caractéristique fraisée. Les deux pourraient avoir la même cote de finition, mais la surface fraisée comprend des marques de témoins que le tournage ne produit pas. Vallorbs pense que cela prend parfois un peu de temps à un opérateur pour l'apprécier. De même, un trou percé a un aspect différent de celui qui a été alésé. Cependant, si une tolérance de trou est suffisamment large, il pourrait être possible de simplement percer le trou et d'omettre l'opération d'alésage. En cas de doute, les opérateurs pourraient simplement avoir besoin de vérifier la spécification de finition de surface sur le plan de la pièce.
Équipement industriel
- Guide professionnel : Impression 3D de moules durables pour injection
- Tour TRAK TRL 2460SX : Précision et polyvalence pour production petits lots
- Tour suisse 7 axes avancé : réduction de 40 % du temps mort et opérations plus rapides
- Tour à lit incliné FBL-1233 : précision, vitesse et polyvalence pour grande et petite série
- Tour Haas GT-10 : machine compacte et polyvalente pour opérations secondaires
- Tour bi-broche Miyano BX-26S : précision et vitesse pour composants de barre complexes
- Solutions outillage avancées pour machines suisses et fabrication petites pièces
- Tour CNC HL-55/2000 Femco : tournage de précision pour grandes pièces
- Tour incliné Chevalier FBL-530 – Tournage de précision robuste pour grandes pièces