



Outillage de précision et serrage optimisent les rotors de compresseur Whipple pour une performance supérieure
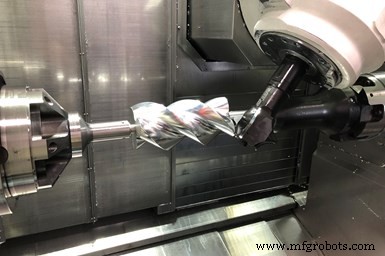
En développant un processus d'usinage plus précis pour l'engrenage de rotors hélicoïdaux conjugués, les modèles de compresseur Whipple peuvent forcer l'air dans un moteur plus efficacement pour des gains de puissance plus élevés. Le serrage personnalisé et les outils formés permettent à l'entreprise de fraiser précisément les rotors de compresseur en une seule mise en place sur son tour-fraise à axe B.
Fondée par l'ancien chef d'équipe de course et propriétaire de voiture Art Whipple en 1987, Whipple Superchargers de Fresno fabrique des compresseurs à double vis pour les coureurs automobiles et marins, et d'autres cherchant à améliorer les performances de leur moteur. Ces types de « boosters de puissance » (les turbocompresseurs et l'oxyde nitreux en sont d'autres) introduisent de l'air supplémentaire dans un moteur au-delà de ce que le moteur peut aspirer seul. Plus d'air signifie qu'on peut ajouter plus de carburant, augmentant essentiellement la cylindrée du moteur ainsi que sa puissance de sortie.
La clé ici est l'engrenage précis, sans contact, de deux rotors hélicoïdaux à l'intérieur du carter du compresseur. Avec la conception Whipple, le rotor mâle a trois lobes hélicoïdaux et le rotor femelle en a quatre, explique le concepteur de compresseurs Garrett Bright. Ils tournent en sens inverse et extrêmement près l'un de l'autre. Au fur et à mesure que les lobes de chacun passent devant les orifices d'admission d'air, l'air se trouve piégé entre les rotors et le carter. La rotation des rotors réduit progressivement l'espace occupé par l'air, le comprimant. La compression se poursuit jusqu'à ce que l'espace inter-lobes interne devienne exposé à un orifice de sortie, à travers lequel l'air est déchargé à une pression supérieure à la pression atmosphérique dans le collecteur d'admission qui se trouve au-dessus du moteur.
L'efficacité du compresseur dépend de l'efficacité de l'étanchéité entre les rotors conjugués et le carter. Auparavant, Whipple n'utilisait que des rotors fabriqués et fournis par une entreprise externe. Il utilise encore ces rotors fournis pour certains de ses modèles de compresseurs. Cependant, l'entreprise a depuis commencé à concevoir et à usiner ses propres rotors en interne, et le processus d'usinage qu'elle a développé produit des rotors plus cylindriques et plus précis que ceux fournis par son fournisseur, ce qui se traduit par des conceptions de compresseurs 5 % plus efficaces que celles utilisant les rotors fournis.
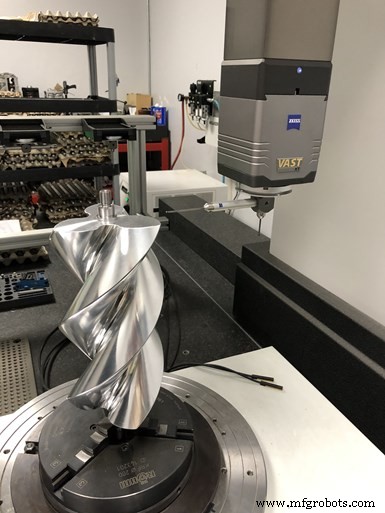
Les mesures prises sur cette MMT ont permis à Whipple de déterminer la précision de ses rotors fournis et de ceux usinés en interne. Son objectif est d'atteindre un jeu de 125 microns entre les rotors conjugués, ce qu'il peut maintenant atteindre avec ses capacités d'usinage multitâche internes.
Bright explique que Whipple a été incité à usiner ses propres rotors après avoir vu les résultats des mesures de ses rotors fournis effectuées sur sa machine à mesurer tridimensionnelle (MMT) Zeiss Accura. Cette MMT dispose d'une table rotative ainsi que de la technologie de numérisation Vast de Zeiss et de l'option Gear Pro dans son logiciel de mesure Calypso. Bright dit que ce logiciel est particulièrement efficace pour mesurer les rotors conjugués car il peut attribuer des points de contrôle spécifiques sur les profils hélicoïdaux des rotors mâle et femelle où ils se rencontrent pour déterminer le jeu entre les deux à ces points. Il a déterminé que le profil de chaque rotor devait être de ±63 microns avec l'objectif d'atteindre un jeu d'environ 125 microns. Whipple n'obtenait pas cela de son fournisseur de rotors.
Internalisation de l'usinage
Le processus d'usinage de rotors en interne de l'entreprise utilisant des outils formés est similaire à celui de son fournisseur, mais avec des modifications de serrage pour augmenter la rigidité.
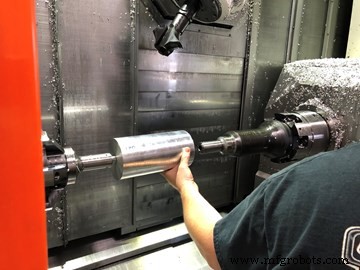
Lorsqu'un opérateur charge une ébauche de rotor en aluminium 6061 dans le tour-fraise, la broche principale de la machine, puis la contre-broche, serrent sur les journaux d'arbre en acier saillants.
La machine qu'elle a achetée il y a quelques années pour cette application est un tour-fraise Mazak Integrex e-420H-S II avec tête de fraisage à axe B. En fait, ce tour-fraise ne fait aucun tournage.
Des ébauches de rotor cylindriques en aluminium 6061 sont d'abord percées longitudinalement sur une autre machine pour permettre à un arbre en acier d'y être pressé. Lorsqu'un opérateur charge une ébauche dans l'Integrex, la broche principale de la machine, puis la contre-broche, serrent sur les journaux saillants de l'arbre. Ensuite, l'axe B de la machine est fortement incliné pour orienter un outil formé personnalisé qui correspond au profil de gorge de rotor souhaité à cet angle. Finalement, l'outil formé en rotation est déplacé le long de l'axe Z tandis que le rotor est lentement tourné pour créer chaque gorge en plusieurs passes.
Au départ, Whipple utilisait des mandrins ER à tirage arrière de longueur étendue pour serrer sur les journaux d'arbre. La longueur étendue était nécessaire pour positionner les ébauches loin de la contre-broche afin de fournir un dégagement suffisant pour que la broche à axe B puisse s'incliner aussi loin au-dessus du mandrin de la contre-broche que nécessaire pour accueillir l'outil formé. Cependant, la fonctionnalité de tirage arrière de ces mandrins rendait le chargement des ébauches de rotor long et difficile. Le serrage du mandrin (entraînant le tirage arrière) imposait une charge excessive sur la broche principale, ce qui signifiait que l'axe W de la contre-broche devait être aligné pour aider à éliminer la charge. Sinon, des vibrations ou de mauvaises finitions de surface pouvaient en résulter. En conséquence, les opérateurs serraient et desserraient continuellement jusqu'à ce que la majeure partie de la charge soit éliminée, ce qui prenait généralement 10 minutes. De plus, Whipple remplaçait constamment des mandrins en raison de l'usure qu'ils subissaient en étant serrés et desserrés si souvent.
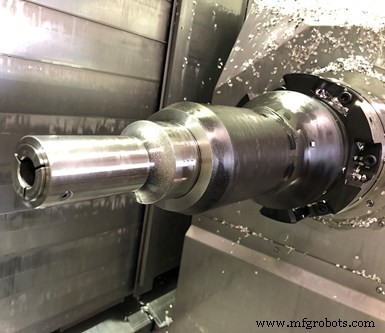
Contrairement aux mandrins ER utilisés précédemment, les mandrins à longueur fixe ne tirent pas sur les pièces et n'imposent pas de charge sur la broche principale qui devrait être éliminée. Cela a réduit les mises en place de 10 à deux minutes.
Sur les conseils de Kellen Bush, ingénieur d'application de Mazak qui a travaillé avec Whipple sur ce projet, l'entreprise a contacté Hainbuch pour concevoir une approche alternative de serrage. Le directeur des ventes de Hainbuch, Tom Chambers, explique que la solution de serrage personnalisée de l'entreprise non seulement fournit l'allongement requis pour permettre à l'axe B de la machine de s'incliner à l'angle requis sans interférence, mais offre également une rigidité plus élevée tout en simplifiant les changements. Cela est possible en grande partie parce que des mandrins à longueur fixe sont utilisés au lieu des types à tirage arrière. Chambers dit que les mandrins à longueur fixe « serrent dans l'espace », ce qui signifie que les ébauches de rotor ne bougeront pas lorsque les mandrins sont serrés. En conséquence, aucune charge supplémentaire qui devrait être compensée n'est appliquée à la broche principale. Les changements ne prennent maintenant que deux minutes.
Les outils formés Kyocera Unimerco que Whipple utilise pour usiner ses rotors (tout comme le fournisseur de rotors de Whipple) ne sont en fait pas couramment utilisés pour couper le métal. Anders Varga, directeur des ventes pour Kyocera Unimerco, dit que ce type d'outil est généralement utilisé pour couper le bois, les composites et d'autres matériaux fibreux. Cela est principalement dû à la quantité de pression qui serait exercée sur l'outil en raison de la grande surface de contact entre une pièce métallique et les longs arêtes de coupe des plaquettes. Le fait que ces outils puissent être utilisés dans cette application d'usinage de rotors témoigne de la rigidité de la machine avec interface de broche Capto et de son serrage personnalisé.
L'utilisation d'outils formés qui correspondent au profil de gorge hélicoïdal des rotors (profils que Bright a affinés) élimine le polissage qui pourrait être nécessaire si plusieurs fraises à bout étaient utilisées pour creuser les gorges. Les rotors sont usinés pour que leurs lobes soient aussi grands que possible, mais légèrement sous-dimensionnés pour permettre un revêtement propriétaire ultérieur. Whipple garde généralement deux outils d'ébauche et trois outils de finition en stock pour les rotors mâles et femelles. Les outils utilisent des plaquettes en carbure micro-grain non revêtues. Les plaquettes pour les outils d'ébauche sont fixées aux corps d'outils via des vis ; les outils de finition sont brasés sur eux.
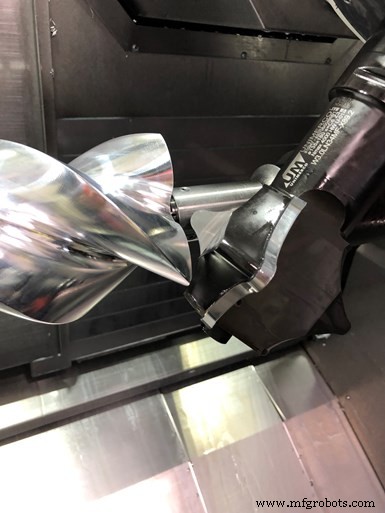
En utilisant des outils formés, Whipple n'a pas à effectuer de finition secondaire comme il le ferait s'il utilisait des fraises à bout pour créer les gorges des rotors.
Maintenant, non seulement ce processus d'usinage atteint l'objectif de 125 microns de jeu entre les rotors conjugués de Bright, mais la cylindricité bout à bout des rotors est plus constante. Il dit qu'avec l'approche de serrage d'origine, la différence de cylindricité d'un bout d'un rotor par rapport à l'autre pouvait atteindre 10 microns. Cela a été réduit à 1 micron. Les temps de cycle des rotors sont également un peu plus rapides. Les temps de cycle pour un rotor mâle sont de 14 minutes et un rotor femelle prend 20 minutes. Mais pour Whipple, c'est du bonus. Ses objectifs principaux étaient d'atteindre une plus grande précision d'usinage des rotors et d'accélérer les changements, ce qu'il a réalisé.
Équipement industriel
- Mecademic Robotics étend sa portée mondiale avec un robot industriel compact
- Schilling Robotics intègre le logiciel Actin d'Energid dans le ROV Gemini avancé pour une performance améliorée
- Outillage Rapide : Production de Moules Accélérée pour Fabrication en Petites Séries
- Transformer le Prototypage : La Puissance de l'Outillage Imprimé en 3D
- Solutions outillage avancées pour machines suisses et fabrication petites pièces
- Transformer les défis difficiles en victoires collaboratives : l'approche éprouvée de Gentz Industries
- Relier les principes Lean aux résultats réels
- Outillage dynamique pour fabrication moderne : avantages clés et conseils d'implémentation
- Les 5 Avantages de la Fabrication Métallique sur Mesure