



Thunderdome de Powill : bridage 5 axes efficace pour 27 pièces complexes
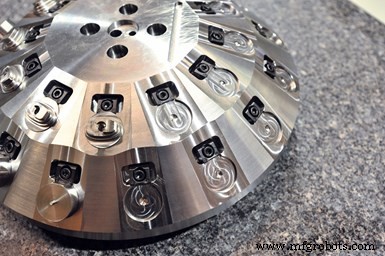
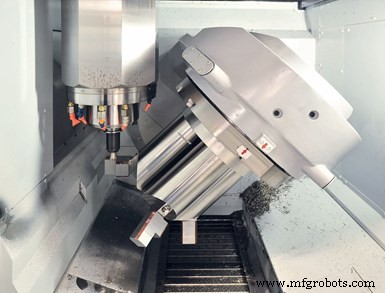
Découvrez le « Thunderdome ». Le temps de cycle total pour l'usinage des 27 pièces complexes bridées sur ce dispositif sur mesure sur une machine 5 axes est de six heures. (Crédits photo : Powill Manufacturing and Engineering)
Parfois, il faut savoir s'amuser dans notre monde parfois trop sérieux de l'usinage de précision.
Exemple : le « Thunderdome ».
Thunderdome est le nom donné au dispositif de bridage sur mesure, en forme de dôme, créé par Powill Manufacturing and Engineering. C'est l'un des nombreux dispositifs qu'elle a réalisés depuis l'acquisition de sa première machine 5 axes en 2011, pour exploiter au mieux les tables rotatives B et C intégrées.
Au début, l'atelier de Phoenix (Arizona) utilisait des rehausseurs pour surélever les pièces bridées dans des étaux conventionnels et des mandrins à trois mors, les éloignant de la surface de la table C d'environ 20 pouces de diamètre, afin de donner à la broche et à l'outil un meilleur accès lorsque les pièces étaient orientées à des angles inhabituels. Puis ils ont adopté des dispositifs de bridage commerciaux conçus pour les machines 5 axes, qui serrent sur de petits profils en queue d'aronde usinés sous les bruts. Ces dispositifs à queue d'aronde offrent une force de serrage suffisante pour les coupes lourdes et un dégagement ample autour de la pièce. L'atelier les utilise encore aujourd'hui.
Cependant, même ces dispositifs ne sont pas toujours les plus efficaces pour la machine 5 axes.
Powill a compris la valeur des dispositifs sur mesure conçus et fabriqués en interne pour certains travaux, principalement ceux impliquant des tolérances de position vraies serrées et/ou de grandes séries. Pour ces dernières, l'atelier conçoit des dispositifs capables de maintenir plusieurs pièces afin de maximiser le temps de broche et l'usinage sans surveillance. D'autres dispositifs maintiennent des pièces très complexes ou qui ne peuvent pas être bridées efficacement avec des dispositifs conventionnels. La direction estime que ces applications justifient le temps et le coût de développement de tels dispositifs uniques.
Powill a réalisé divers dispositifs sur mesure pour sa machine 5 axes. Cet article en met en lumière deux. Le premier est Thunderdome, qui maintient 27 pièces et était dédié à un travail complexe à grand volume. Le second est un dispositif à quatre montants qui maintient quatre pièces à la fois. Des interfaces de serrage à queue d'aronde communes ont maximisé le retour sur investissement de ce dispositif en le rendant utile pour différents travaux ou familles de pièces.
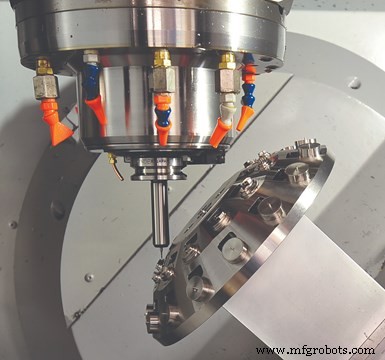
La forme en dôme de ce dispositif a permis de fixer les 27 pièces à la fois, tout en offrant un dégagement pour les outils de coupe et la broche.
Incursion dans l'usinage 5 axes
Powill — qui sert principalement les industries aérospatiales commerciale et militaire — dispose de centres d'usinage verticaux (VMC), de centres d'usinage horizontaux (HMC), d'un tour vertical à plateau de 40 pouces (VTL), de tours multitâches, et de machines de rectification, de rodage et de forage profond. Une grande partie de son activité est du travail à la commande, bien qu'elle ait quelques contrats récurrents.
Kevin Wolfe est le directeur général. Il explique que la raison principale de l'acquisition de la NMV5000 5 axes de DMG MORI était de réduire les reprises en permettant à la broche d'accéder à cinq faces d'une pièce en un seul bridage. C'est ce qu'on appelle communément l'usinage 3+2. L'atelier a aussi été attiré par la capacité de contourning 5 axes complet, bien qu'une seule partie des pièces passant sur cette machine l'exige.
Une autre caractéristique qui a séduit l'atelier est la rigidité de la conception table-dans-table des axes B et C de la NMV5000. La machine offre une rotation de l'axe B de +160 à -180 degrés et 360 degrés de rotation de l'axe C, avec une capacité de charge maximale de 300 kg. Elle présente aussi une conception plus ouverte que les tables de type trunnion qui supportent la table C en deux points ; les pièces peuvent être retournées pour accéder aux détails près de leur base. Dans ce cas, les copeaux tombent sans être recoupés, ce qui prolonge la durée de vie des outils et préserve la finition de surface. La possibilité de positionner les pièces à des angles inhabituels permet d'utiliser des outils plus courts et plus rigides, capables de coupes plus agressives.
La machine était livrée avec une suite logicielle Esprit CAM FAO/CAO. Bien que l'apprentissage de ce nouveau logiciel ait pris du temps, la simulation de programmes s'est avérée précieuse. Le logiciel était préchargé avec un modèle CAO de la NMV5000 et de tous ses composants mobiles principaux. Pour simuler les opérations d'usinage d'un travail, les programmeurs FAO/CAO ajoutent simplement les modèles CAO des dispositifs de bridage et de la pièce au modèle de la machine. La simulation identifie les points d'interférence possibles entre broche, outils, dispositifs ou pièces, pour les corriger avant de lancer le travail sur la machine.
Une autre fonctionnalité utile de programmation 5 axes est le fraisage composite 5 axes, qui offre plusieurs motifs d'usinage et orientations d'axe d'outil pour contrôler tous les axes simultanément sur des pièces complexes. Les trajectoires ProfitMilling sont particulièrement utiles pour l'ébauche en Z de fonds cylindriques, ajoute Wolfe. Cette stratégie vise à améliorer la durée de vie des outils et le temps de cycle en optimisant les angles d'engagement et l'épaisseur de copeau.
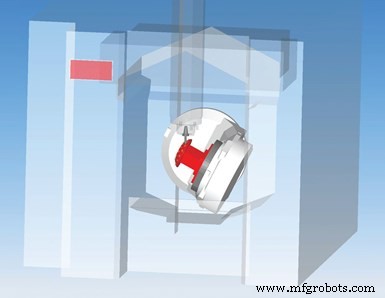
Le logiciel FAO/CAO livré avec la machine 5 axes de l'atelier contenait un modèle CAO de cette machine spécifique. Les programmeurs peuvent y ajouter facilement les modèles CAO des dispositifs et des pièces pour simuler le programme et s'assurer qu'il n'y aura ni collision ni interférence avec les pièces orientées à des angles inhabituels.
Place au Thunderdome
Un travail d'une série de 1 000 pièces complexes et galbées en Inconel 625 a conduit l'atelier à créer un dispositif pouvant accueillir 27 bruts. Le dispositif lui-même a été usiné sur la NMV5000.
L'atelier a d'abord essayé de placer le maximum de pièces sur un dispositif rectangulaire. Le défi de ce concept de bridage prismatique était d'assurer un dégagement adéquat autour de chaque pièce pour toutes les opérations de contourning 5 axes. (Une fois terminée, la pièce n'a plus de face plane.) Malheureusement, ce dispositif préliminaire ne pouvait maintenir que 10 pièces au maximum.
Wolfe a pensé qu'une forme de dôme pourrait accueillir plus de pièces. Les disposer autour d'un profil sphérique pourrait offrir un accès suffisant tout en permettant d'en brider davantage à la fois. Le dispositif résultant a été réalisé à partir d'acier de récupération disponible en atelier et monté sur un rehausseur rectangulaire. Quelqu'un a plaisanté en disant qu'il ressemblait à l'arène Thunderdome du film « Mad Max : Au-delà du dôme du tonnerre », et le surnom est resté.
Un défi était de déterminer comment maintenir au mieux les bruts dans ce dispositif. Il était logique de partir de barres rondes plus proches de la forme nette de la pièce. Pour cela, des plats sont usinés sur chaque brut pour permettre aux serre-came Mitee Bite de les saisir. Deux alvéoles étaient usinées pour chaque pièce : une pour le dispositif de serrage et une pour la barre ronde.
D'autres défis surgissent dans la création d'un tel dispositif multi-pièces. Les pièces doivent être espacées suffisamment et positionnées pour offrir un dégagement adéquat autour de chacune. Il faut aussi trouver un équilibre entre le nombre de pièces que le dispositif peut maintenir et sa rigidité globale. Enlever trop de matière pour accueillir beaucoup de pièces peut limiter la rigidité et la vitesse d'usinage (l'agressivité des coupes).
Thunderdome a été conçu pour maintenir les pièces en deux rangées. Le décalage de ces rangées d'alvéoles a permis d'en ajouter quelques-unes sur la rangée inférieure (15 pièces contre 12 sur la supérieure). Le temps de cycle total pour usiner les 27 pièces bridées est de six heures. Ensuite, les pièces sont montées dans des mors d'étau sur mesure sur un VMC qui usinent la face inférieure et réalisent les chanfreins au dos d'un trou traversant.
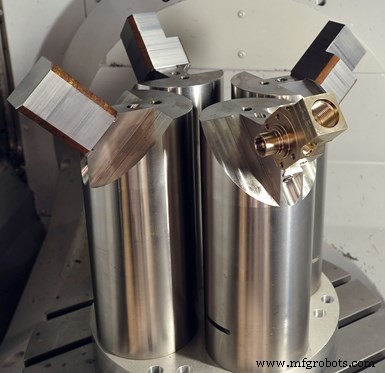
Ce dispositif présente quatre montants dont les sommets sont inclinés à 45 degrés. Cela offre un espacement et un dégagement suffisants autour des pièces lorsqu'elles sont installées dans les serre-queue d'aronde au sommet des montants.
Alternativement, un dispositif à quatre montants créé par l'atelier comprend une base en aluminium avec quatre montants en acier, chacun doté d'une interface à queue d'aronde qui rend le dispositif polyvalent pour une variété de travaux. Cette polyvalence a justifié le temps et le coût de sa fabrication.
Cependant, sa première mission était de démarrer au plus vite un travail précis : un bloc carburant usiné dans un lingot d'acier 1215 avec des commandes de plusieurs centaines de pièces. Cette grande série était la raison principale pour laquelle l'atelier a envisagé un dispositif sur mesure capable de maintenir plusieurs pièces à la fois.
Le dispositif devait être assez rigide pour l'ébauche, mais offrir le dégagement nécessaire pour les opérations de gravure et le perçage de trous à angles composés vers le bas de la pièce. Le sommet de chaque montant
a été usiné à un angle de 45 degrés pour écarter les pièces les unes des autres et offrir le dégagement nécessaire pour accéder aux cinq faces de chaque pièce. La capacité de simulation et d'évitement de collision du logiciel FAO/CAO a été précieuse pour vérifier le dégagement.
Les bruts sont d'abord préparés sur un VMC, qui usine les profils en queue d'aronde sur la face nécessitant le moins d'usinage (ou aucun). Une fois les bruts fixés sur le dispositif, le temps de cycle pour usiner les quatre blocs carburant (sans enlever le profil en queue d'aronde et sans usinage supplémentaire sur cette sixième face) est de 2,5 heures. Pour certains détails, la table de l'axe B est inclinée à 135 degrés pour atteindre les zones près du bas des pièces. Les profils en queue d'aronde sont ensuite fraisés sur un HMC, qui usine aussi quatre trous qui intersectent les passages créés sur la machine 5 axes. Réaliser cette pièce sur un des HMC de l'atelier aurait nécessité trois opérations séparées et au moins un dispositif sur mesure. Powill a depuis réutilisé ce dispositif pour diverses autres pièces.
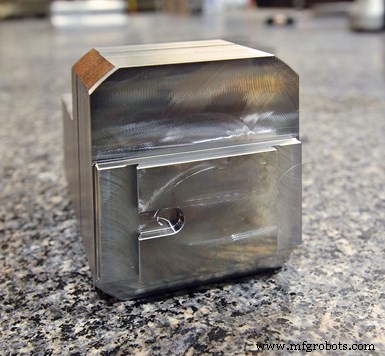
Avant d'installer ce brut de bloc carburant dans le dispositif à quatre montants sur la machine 5 axes, le profil en queue d'aronde et la fente de goupille sont usinés sur un VMC. L'atelier affirme que cette configuration élimine tout mouvement de la pièce, même pendant les opérations d'ébauche lourdes. La fente de goupille positionne aussi le brut correctement dans le dispositif à queue d'aronde pour la répétabilité. Ces détails sont fraisés après le travail sur la machine 5 axes (ici à mi-parcours).
Retour vers le passé
En plus de créer des dispositifs sur mesure pour de nouveaux travaux, Powill a utilisé son expertise en bridage pour transférer des travaux précédemment usinés sur des équipements 3 axes vers la machine 5 axes. L'atelier a aussi écrit des programmes pour faire tourner d'autres pièces sur le dispositif flexible à quatre montants. Consolidant plusieurs reprises pour produire des pièces en un seul bridage sur la machine 5 axes, on réduit non seulement le temps de production mais on améliore aussi la précision des pièces. En fait, Powill utilise aussi sa machine 5 axes pour créer des dispositifs plus précis pour ses équipements 3 axes, car elle peut usiner les détails critiques de positionnement du dispositif en une seule reprise avec plus de précision.
Équipement industriel
- Stratégies intelligentes pour réduire les coûts des pièces usinées CNC
- 10 Stratégies Prouvées pour Réduire Temps d'Arrêt Machine et Temps de Réparation
- Fraiseuses expliquées : composants, fonctionnement et schémas
- Comprendre les machines à percer : définition, composants et types
- Les raboteuses à métal (shaper) expliquées : définition, composants et fonctionnement
- Maîtrise de la fabrication lights-out : Votre guide complet pour la production sans opérateur
- Sélectionner le bon fournisseur de pièces machines : guide pratique pour projets de construction
- Améliorer la précision machine pour une fabrication de haute précision
- Machines CNC Expliquées : Types, Composants et Avantages Majeurs