



Système de fonderie à mousse perdue : Production précise de moules métalliques
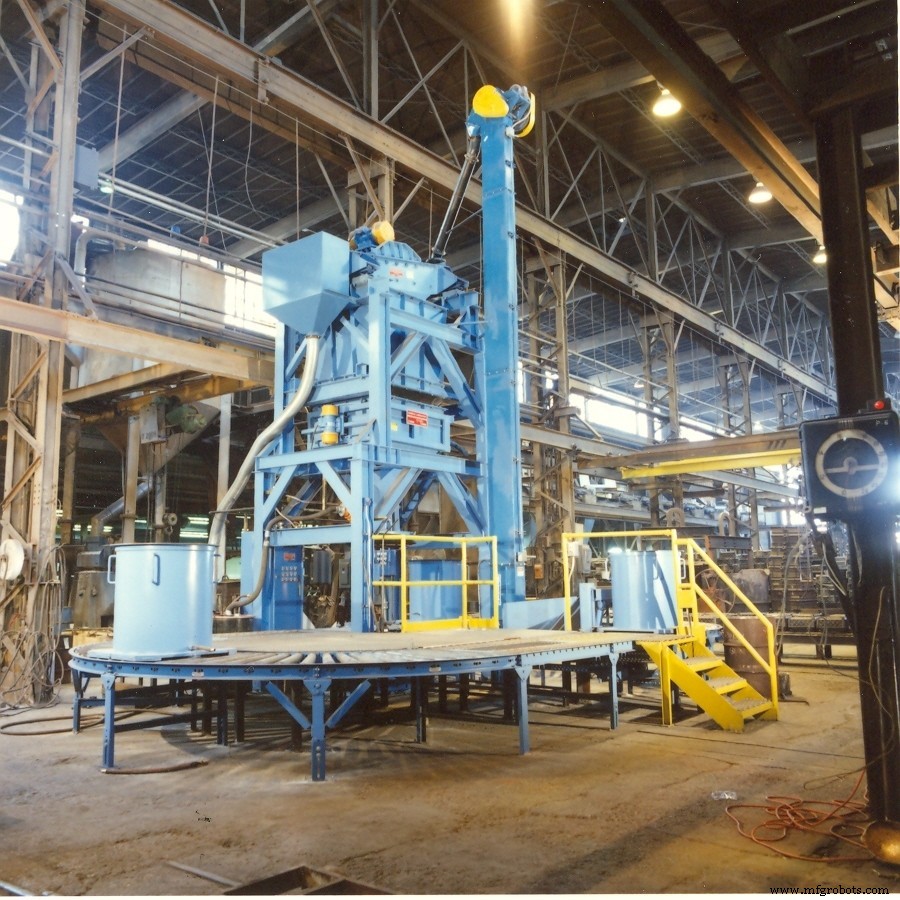
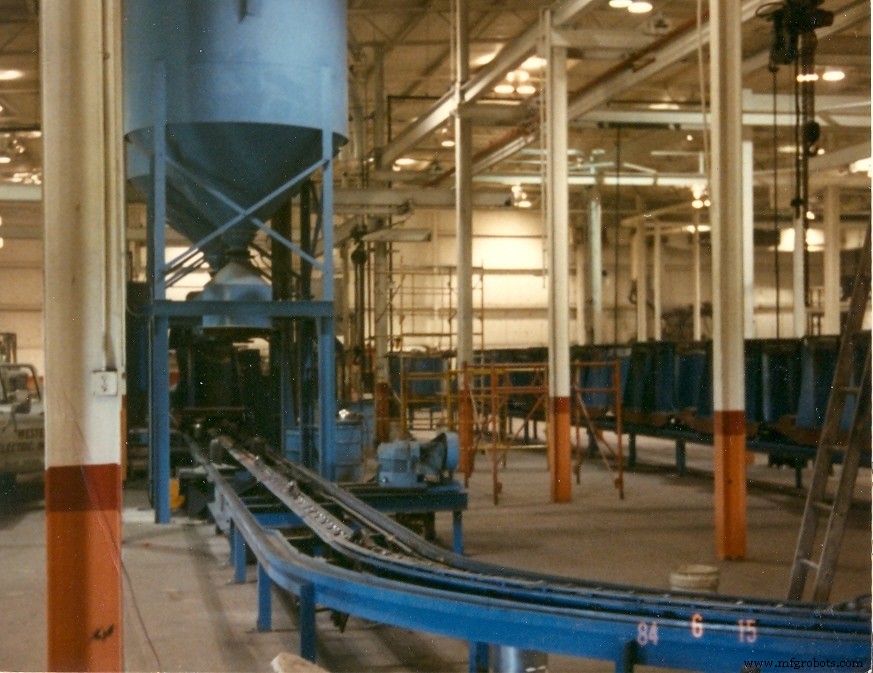
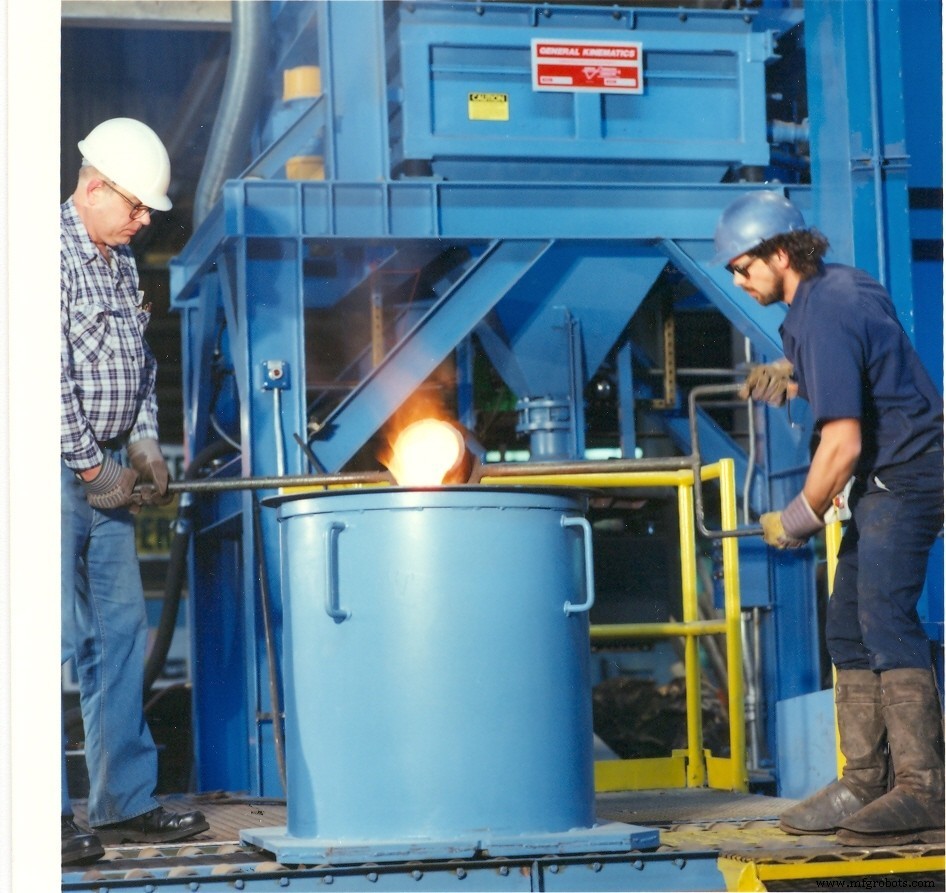
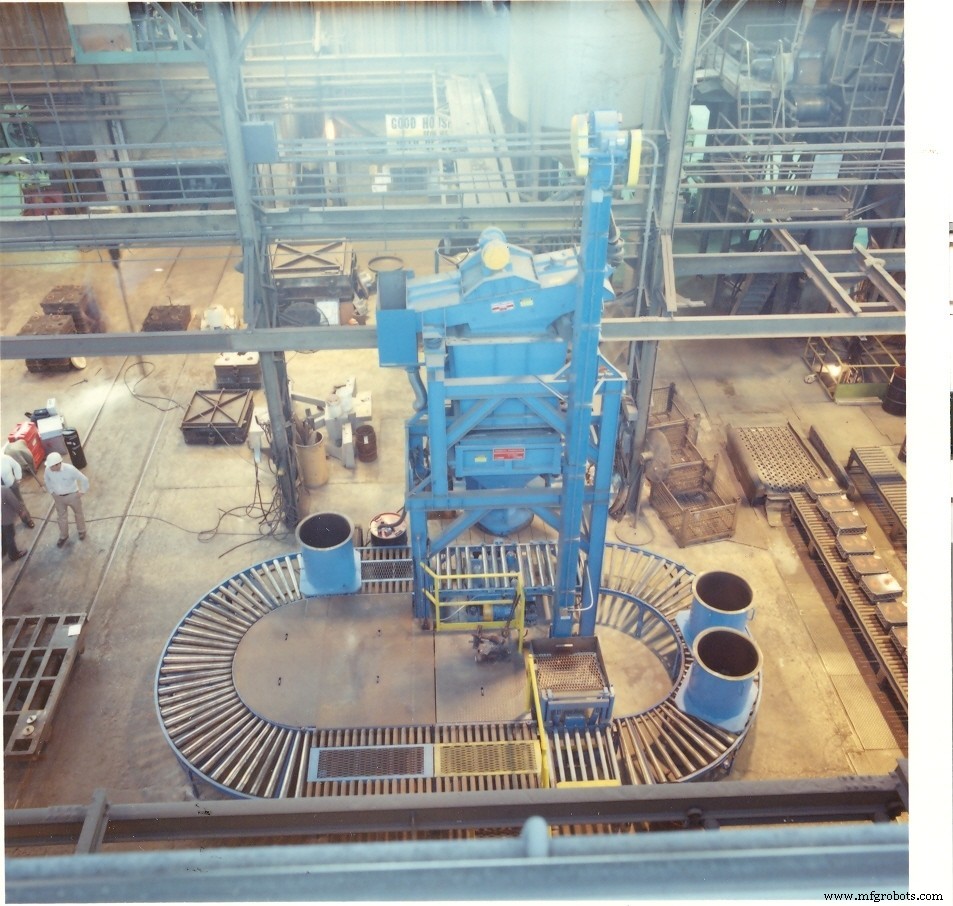
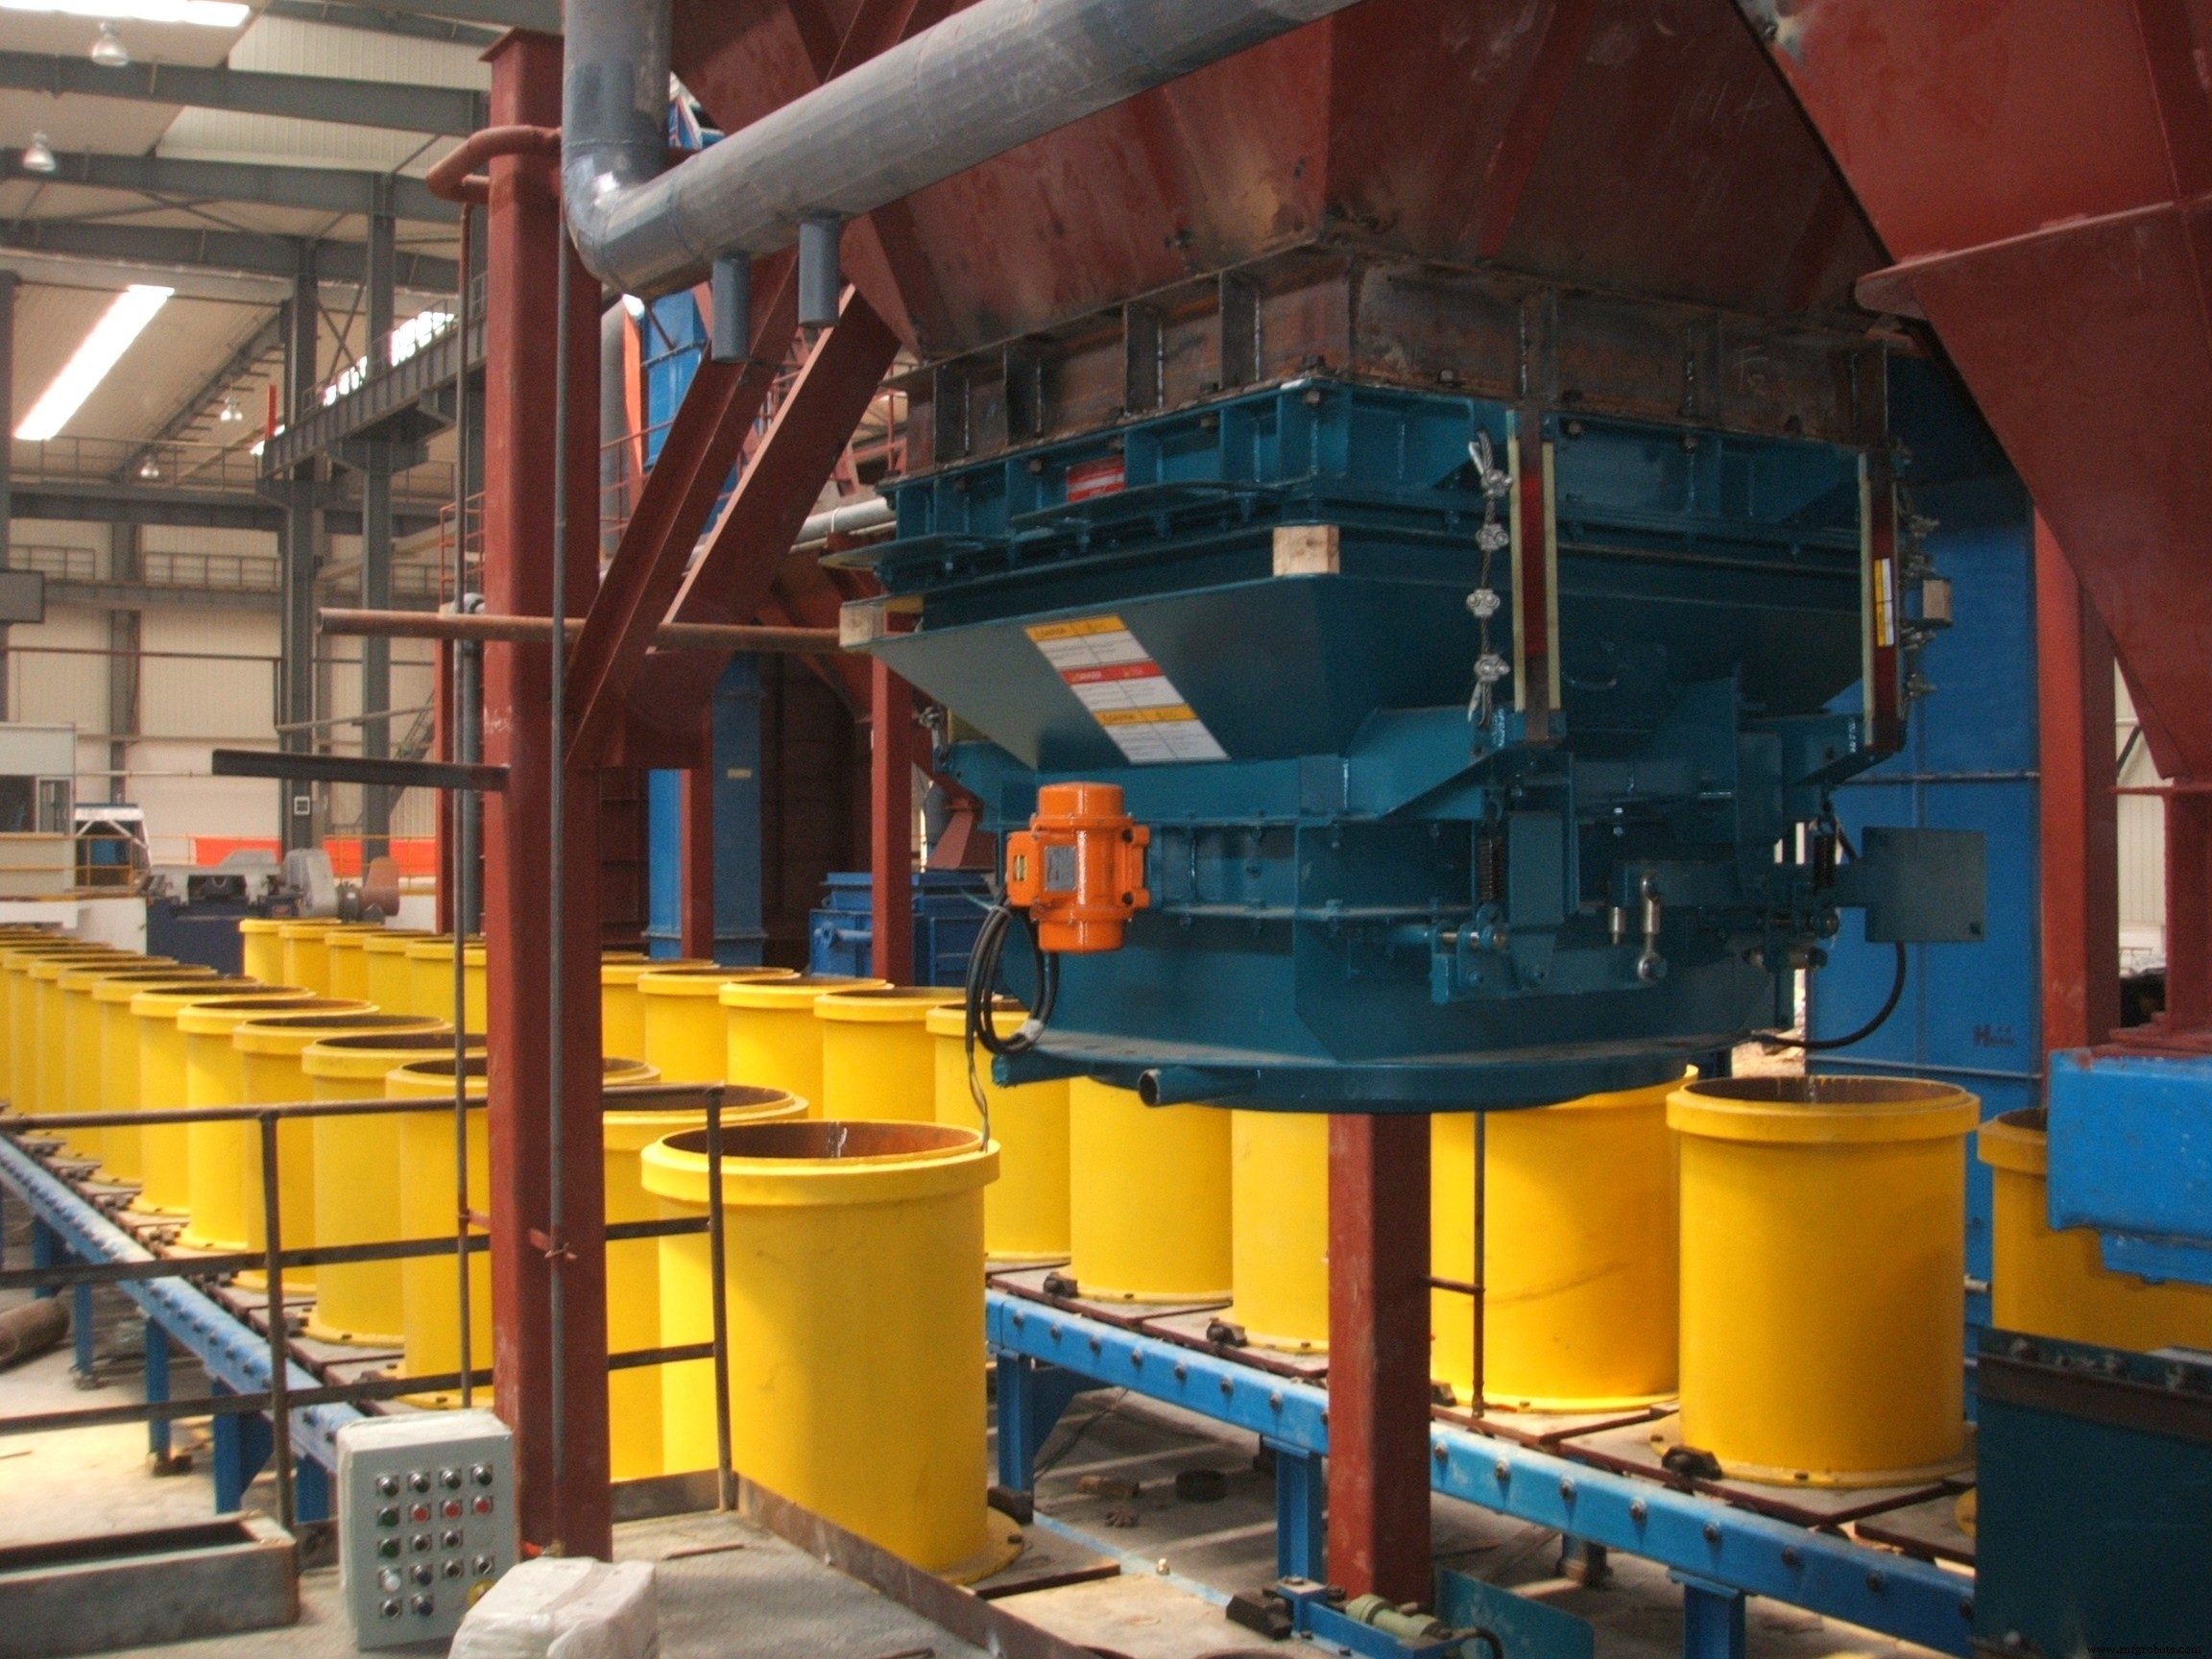
Procédé de fonderie à mousse perdue
Le procédé de fonderie à mousse perdue commence par un modèle en mousse de polystyrène qui est façonné pour former un moule. Un revêtement réfractaire (ou investissement céramique) est utilisé pour recouvrir ce modèle en mousse. Ce revêtement protège la surface lisse de la mousse de la surface rugueuse du sable. Après séchage du revêtement, le modèle en mousse est placé dans un châssis et entouré de sable non lié. Une table vibrante est ensuite utilisée pour compacter le sable, et le moule est alors prêt à être coulé. Le métal en fusion est versé dans le modèle en mousse de polystyrène qui se vaporise, laissant place au métal. Enfin, le revêtement réfractaire est retiré, exposant la pièce métallique.
Du conditionnement du sable au compactage du moule en un seul processus automatisé.
General Kinematics combine innovation de conception, expertise de processus et technologie vibratoire dans un système de compactage de précision, polyvalent, conçu pour des résultats de qualité et un fonctionnement rentable.
Des composants vibrants empilés verticalement conservent l'espace au sol et assurent un flux continu libre du sable à travers chaque étape de traitement. Le système de fonderie à mousse perdue de GK offre de nombreux avantages immédiats pour l'utilisateur :
Du développement à la production
Les systèmes de fonderie à mousse perdue de GK permettent le développement de processus pour déterminer les procédures optimales, et peuvent être programmés pour fonctionner comme un système de production à haut volume, le tout avec le même équipement.
Compact, rentable
Occupant un espace minimal au sol, les systèmes de fonderie à mousse perdue de GK ne nécessitent ni fosses ni fondations spéciales dans votre espace de travail. Les composants à moteur à faible consommation fonctionnent avec un coût et une maintenance minimaux.
Processus étanche
La collecte des poussières n'est requise qu'à la station de remplissage du châssis, toutes les autres étapes étant reliées par des joints flexibles étanches.
Adaptable à vos besoins
Les systèmes de fonderie à mousse perdue de GK peuvent être adaptés à toute taille de châssis utilisée dans votre opération.
Faible maintenance, conception silencieuse
Tous les composants utilisent des entraînements motorisés fiables, étanches, pour assurer des niveaux sonores acceptables. L'absence d'autres pièces mobiles minimise les besoins de maintenance.
Avantages de la fonderie à mousse perdue
Pour les pièces complexes, la mousse perdue présente plusieurs avantages. La fonderie à mousse perdue produit des pièces dimensionnellement et proportionnellement précises. Aucune dépouille n'est requise, les lignes de partage sont éliminées, et la mousse est malléable, ce qui permet de combiner plusieurs parties en mousse pour former une seule pièce. Les pièces réalisées par fonderie à mousse perdue ont une finition de surface de premier ordre.
Caractéristiques :
- Cribleur – Le sable est introduit par l'unité de criblage/classification vibrante General Kinematics montée au sommet de l'empilement d'équipement. L'unité maintient la distribution granulométrique désirée et élimine les fines indésirables.
- Vanne d'arrêt – Le sable s'écoule dans la trémie de surverse équipée d'une vanne de fond actionnée pneumatiquement qui permet l'arrêt du système sans le vider.
- Refroidisseur – Le refroidisseur de sable VIBRA-FIN™ de General Kinematics détecte la température d'entrée et refroidit automatiquement le sable à la température de moulage idéale.
- Distribution – Le sable s'écoule par une deuxième trémie dans une unité de contrôle de flux et de distribution qui fait « pleuvoir » uniformément le sable dans le châssis. Le motif de pluie doux élimine la déformation des modèles fragiles. Des zones spécifiques peuvent être masquées si désiré.
- Compactage – La table de compactage General Kinematics est isolée sur un châssis de levage actionné pneumatiquement qui est relevé pour positionner précisément le châssis à la station de remplissage. Après un cycle de compactage séquencé automatiquement, la table est abaissée permettant au châssis rempli d'être transféré par convoyeur à rouleaux ou système automatisé de manutention de châssis.
- Pince – Le modèle est initialement positionné et maintenu dans le châssis par une pince actionnée pneumatiquement qui relâche son étreinte au fur et à mesure que le cycle de compactage progresse.
Équipement industriel
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- Explorer l'équipement de moulage en sable : types et applications
- Délais typiques pour le moulage en sable : à quoi s'attendre
- Maîtriser la terminologie du moulage en sable : guide complet
- Améliorer le moulage en sable avec l'impression 3D : outillage plus rapide et délais réduits
- Solutions de moulage en sable premium pour applications industrielles
- Sable de moulage : Composition, utilisations et avantages en moulage en sable
- Comprendre la fonderie à cire perdue : techniques et histoire