



Optimiser le compactage de l'asphalte : motifs de roulement éprouvés pour densité cible et productivité
Les entrepreneurs en revêtement connaissent bien le mélange qu'ils utiliseront sur les projets. La plupart savent exactement combien de tonnes de mélange l'usine d'asphalte peut produire par heure. Ils connaissent la capacité de stockage des silos et déterminent si l'usine fournira le mélange pour un seul projet ou plusieurs à la fois. Quand un entrepreneur doit acheter le mélange à un producteur, le nombre de tonnes à acheter est généralement un élément contractuel et d'approvisionnement prévisible.
Les entrepreneurs connaissent aussi la taille et la capacité des camions de transport utilisés pour livrer l'enrobé à chaud (EAC) sur le chantier. Par expérience, ils estiment le temps de trajet aller-retour de l'usine au chantier et déterminent combien de chargements chaque camion peut livrer par unité de temps.
Mais en ce qui concerne la mise en œuvre et le compactage de l'asphalte, les prévisions de productivité sont moins certaines. Surtout pour le compactage, les variables de la quantité d'EAC produite et du moment de sa livraison influencent la température de l'asphalte au compactage. La température du mélange est l'élément le plus critique du compactage. Maintenir les compacteurs dans la zone de roulement appropriée pour atteindre la densité cible nécessite les bons motifs de roulement d'asphalte.
MEILLEURES PRATIQUES DU COMPACTAGE DE L'ASPHALTE
Les fabricants de compacteurs enseignent plusieurs procédures opératoires pour augmenter la productivité. Comme presque tout le compactage de finition utilise aujourd'hui des compacteurs à double tambour vibrants, les meilleures pratiques suivantes se concentrent sur l'exploitation de ce type de compacteur.
Effectuez le premier passage vers le finisseur avec la vibration activée.
Le premier passage réalise la plus grande réduction des vides d'air car la viscosité du mélange est faible et la capacité à réorganiser les granulats en une orientation plus serrée est élevée. Si le bord du revêtement est soutenu contre le mouvement latéral, l'opérateur doit légèrement chevaucher le joint entre les panneaux froids et chauds. Plus l'opérateur est expérimenté, plus le chevauchement du joint nécessaire est étroit. La plupart des opérateurs n'ont besoin que de 75 à 100 mm (3 à 4 pouces) de chevauchement. Si le bord du revêtement n'est pas soutenu, l'opérateur doit effectuer ce premier passage à 150-200 mm (6 à 8 pouces) du bord pour réduire le refoulement latéral de la nappe. Les mélanges plus rigides peuvent ne pas nécessiter cette précaution. La Figure 1 montre la bonne orientation du tambour par rapport au revêtement au premier passage.
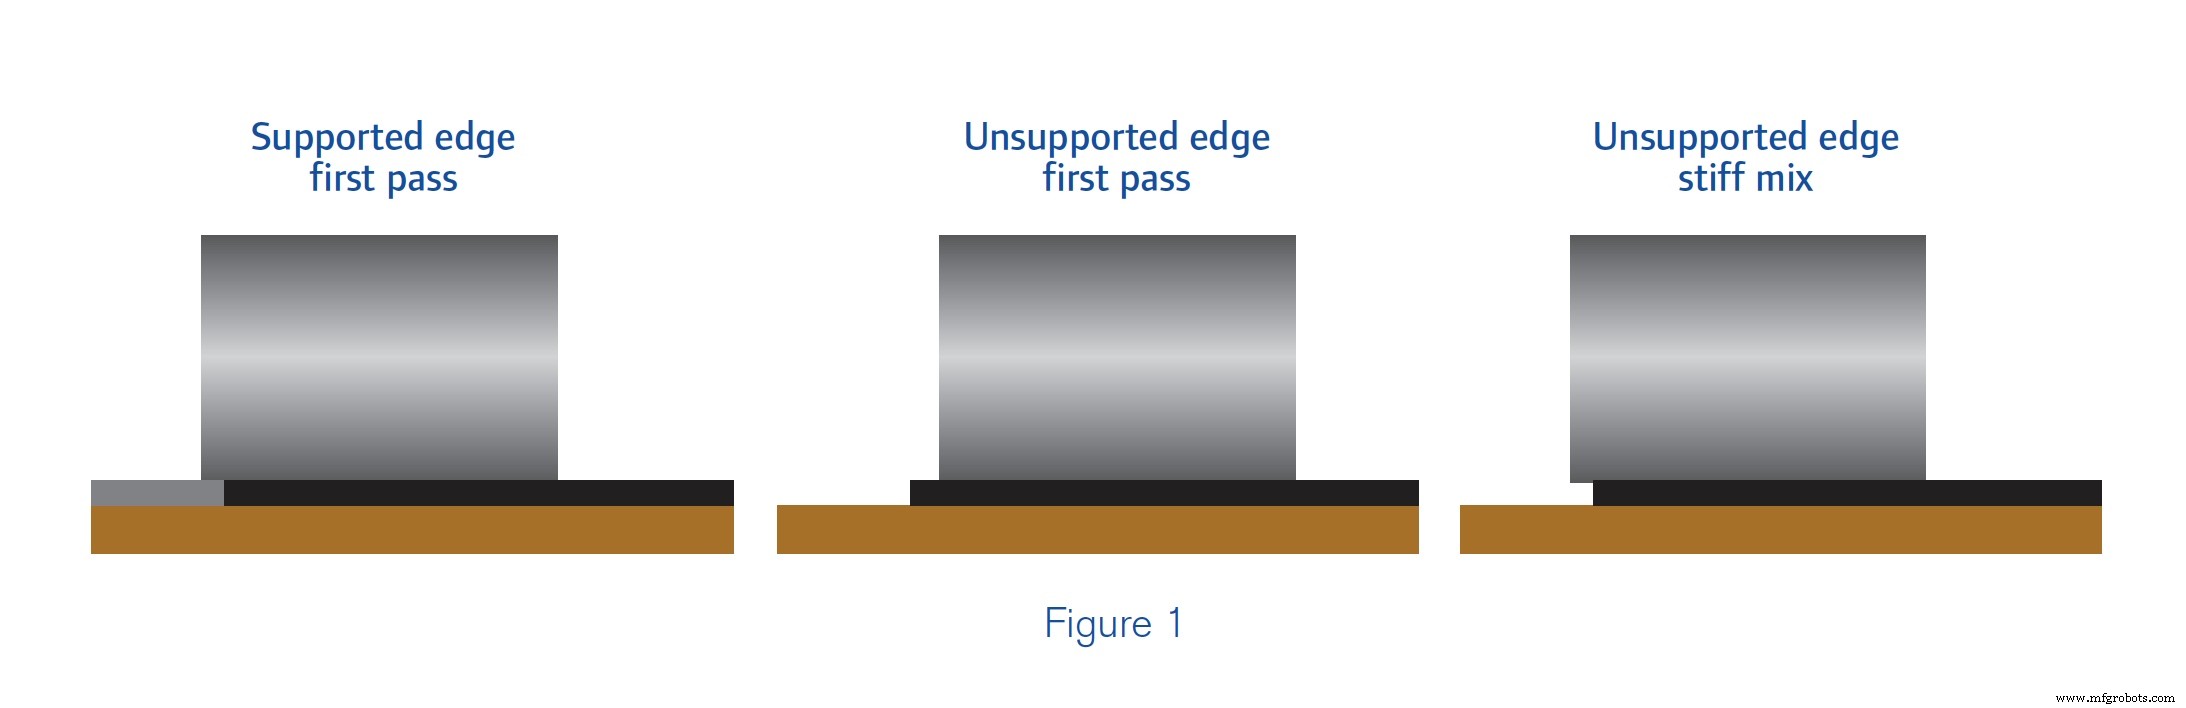
Arrêtez l'avancement du compacteur, en roulant en léger arc vers le centre du panneau, à une distance sûre derrière le finisseur et l'équipe.
La raison de l'arrêt en angle est de faciliter le roulement des dépressions du tambour au passage suivant. Cela aide à prévenir la formation de bosses sur le revêtement. La Figure 2 montre la technique. Le passage du côté gauche du panneau s'arrête en arc et le compacteur revient sur le même chemin. Le prochain passage avant se fait sur le côté droit du panneau, dépassant le passage avant précédent, avec un arc vers le centre du panneau. Cette technique permet au compacteur d'obtenir une densité plus uniforme en restant dans la même plage de température à chaque passage côte à côte.
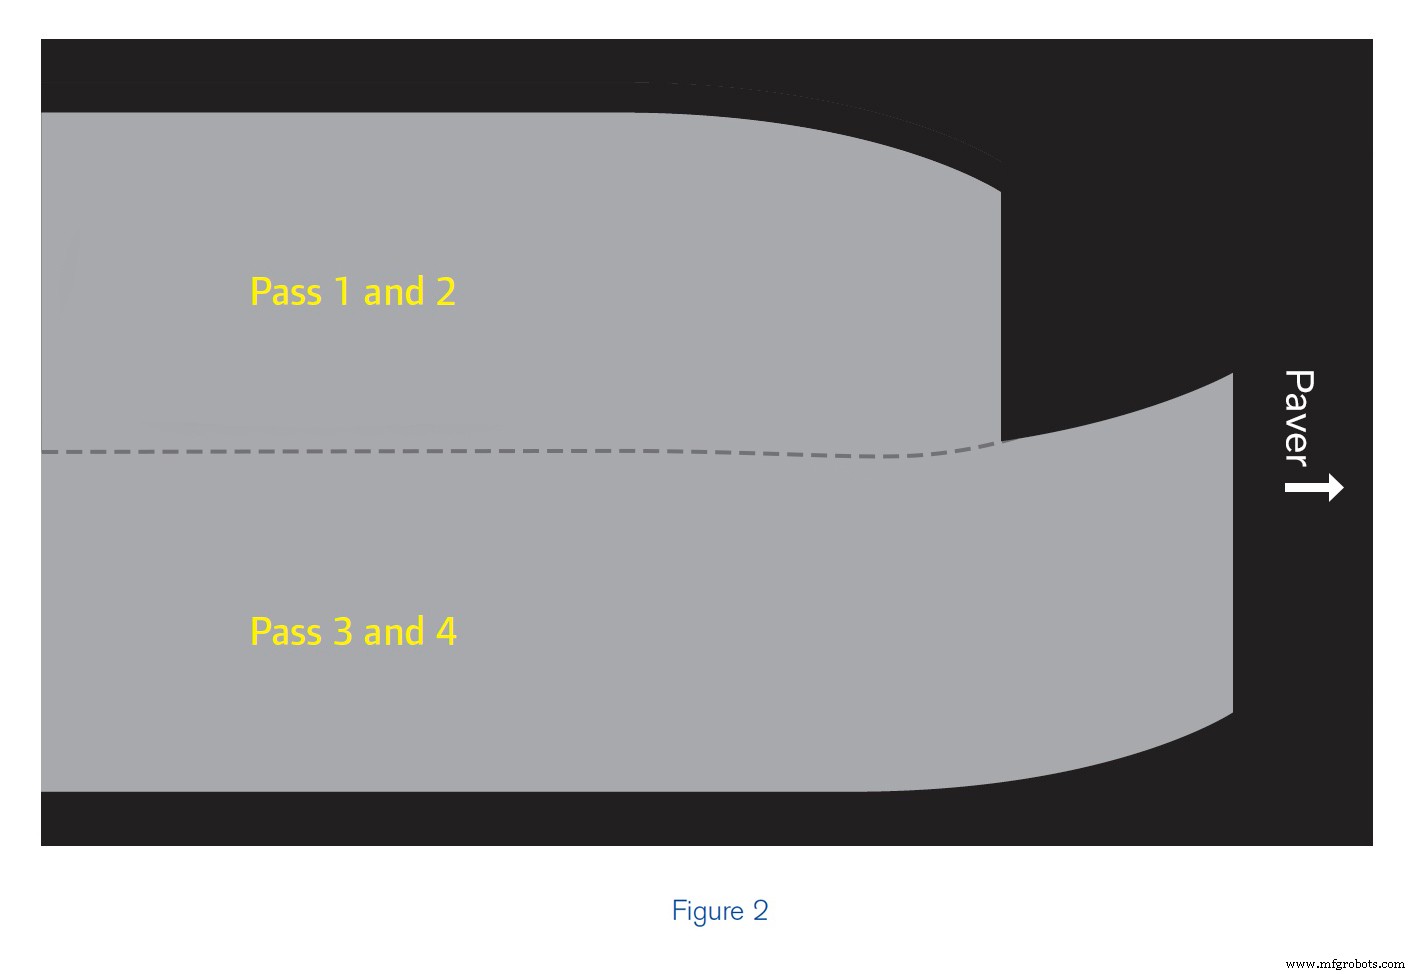
Roulez la fin de chaque passage suivant au-delà de la fin du passage adjacent et précédent.
Ceci est aussi montré à la Figure 2. Suivre l'avancement du finisseur maintient le compacteur de finition dans la même plage de température relative de la nappe que le finisseur. Limiter la longueur de la zone de roulement de finition aide le compacteur de tête à suivre le finisseur. Il n'y a pas de technique plus importante en compactage, surtout pour les enrobés à mastic pierreux (EMP) et les mélanges Superpave.
ATTEINDRE UNE DENSITÉ D'ASPHALTE OPTIMALE
Terminez le compactage de finition avant que le mélange ne refroidisse en dessous d'une température compatible avec l'atteinte de la densité cible. Cette technique accomplit deux objectifs. Pour la plupart des mélanges, elle permet d'atteindre la production la plus élevée. Pour les mélanges qui présentent de la tendresse, cela permet d'atteindre la densité avant que le mélange ne commence à montrer de l'instabilité.
Compactez le joint pour une densité uniforme. L'un des défauts les plus courants dans les revêtements EAC est la faible densité au joint. La faible densité au joint est causée par une mauvaise technique de mise en œuvre, un loutage et ratissage excessifs, une mauvaise pratique de roulement ou une combinaison de ces facteurs. La mauvaise pratique de roulement peut être corrigée par une formation adéquate des opérateurs de compacteur et par l'expérience.
CHOISIR UN COMPACTEUR SELON SA LARGEUR DE ROULEMENT EFFECTIVE
La longueur du tambour du compacteur n'est pas la vraie mesure de sa capacité productive. C'est la largeur de tambour effective (LTE) qui est la métrique importante. La différence entre LTE et longueur de tambour peut être significative. Généralement, ces deux dimensions sont dans les 10 %. Plusieurs exemples à la Figure 3 montrent cette relation.
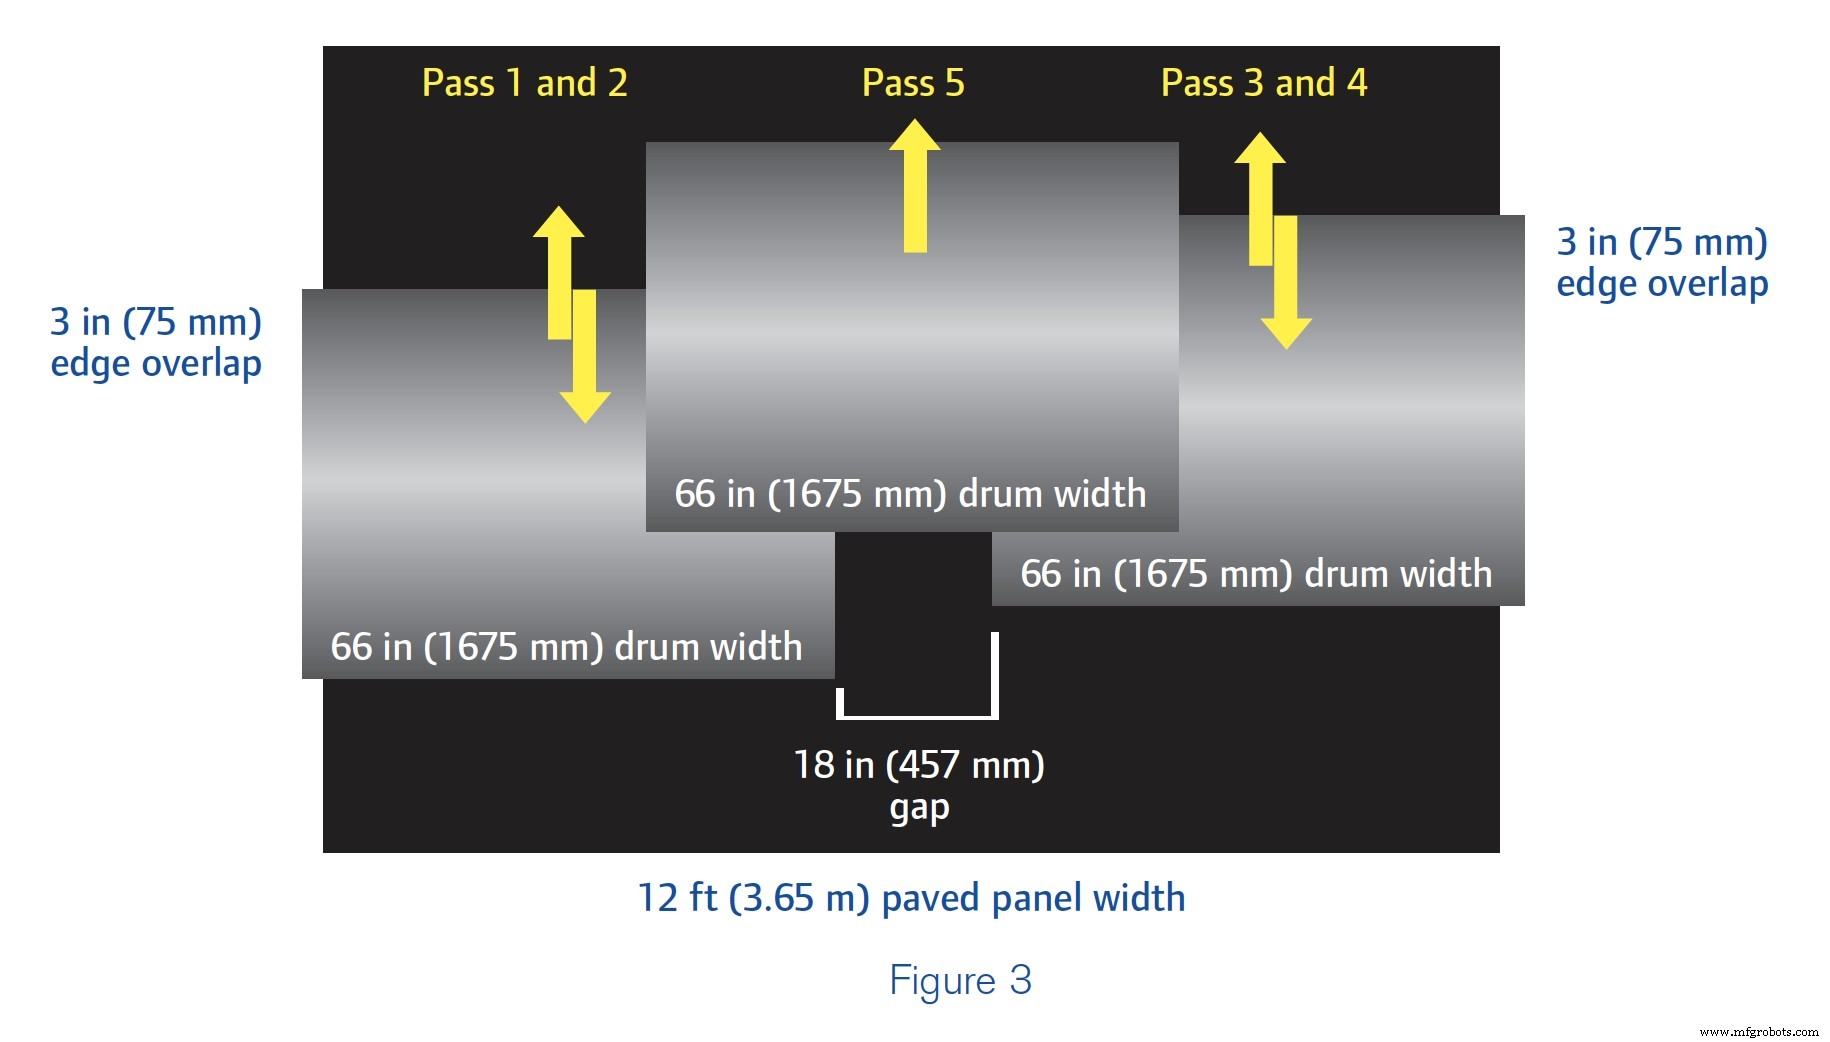
La largeur du panneau revêtu à la Figure 3 nécessite trois passages côte à côte du compacteur pour une couverture complète. Malheureusement, même le meilleur opérateur n'atteindra pas une densité uniforme avec un motif de roulement comme celui montré, car les forces de compactage ne sont pas appliquées uniformément sur la largeur du panneau. Le cinquième passage chevauche les surfaces compactées lors des quatre premiers passages mais ne donne qu'un seul passage sur les 457 mm (18 pouces) centraux du panneau. Cela signifie que la densité sera la plus faible au centre, légèrement plus élevée aux quart extérieurs, et la plus élevée dans les sections où trois passages de tambour ont été faits. Cela ne répond pas aux exigences. La largeur de roulement étroite interfère aussi avec la capacité de l'opérateur à suivre le finisseur.
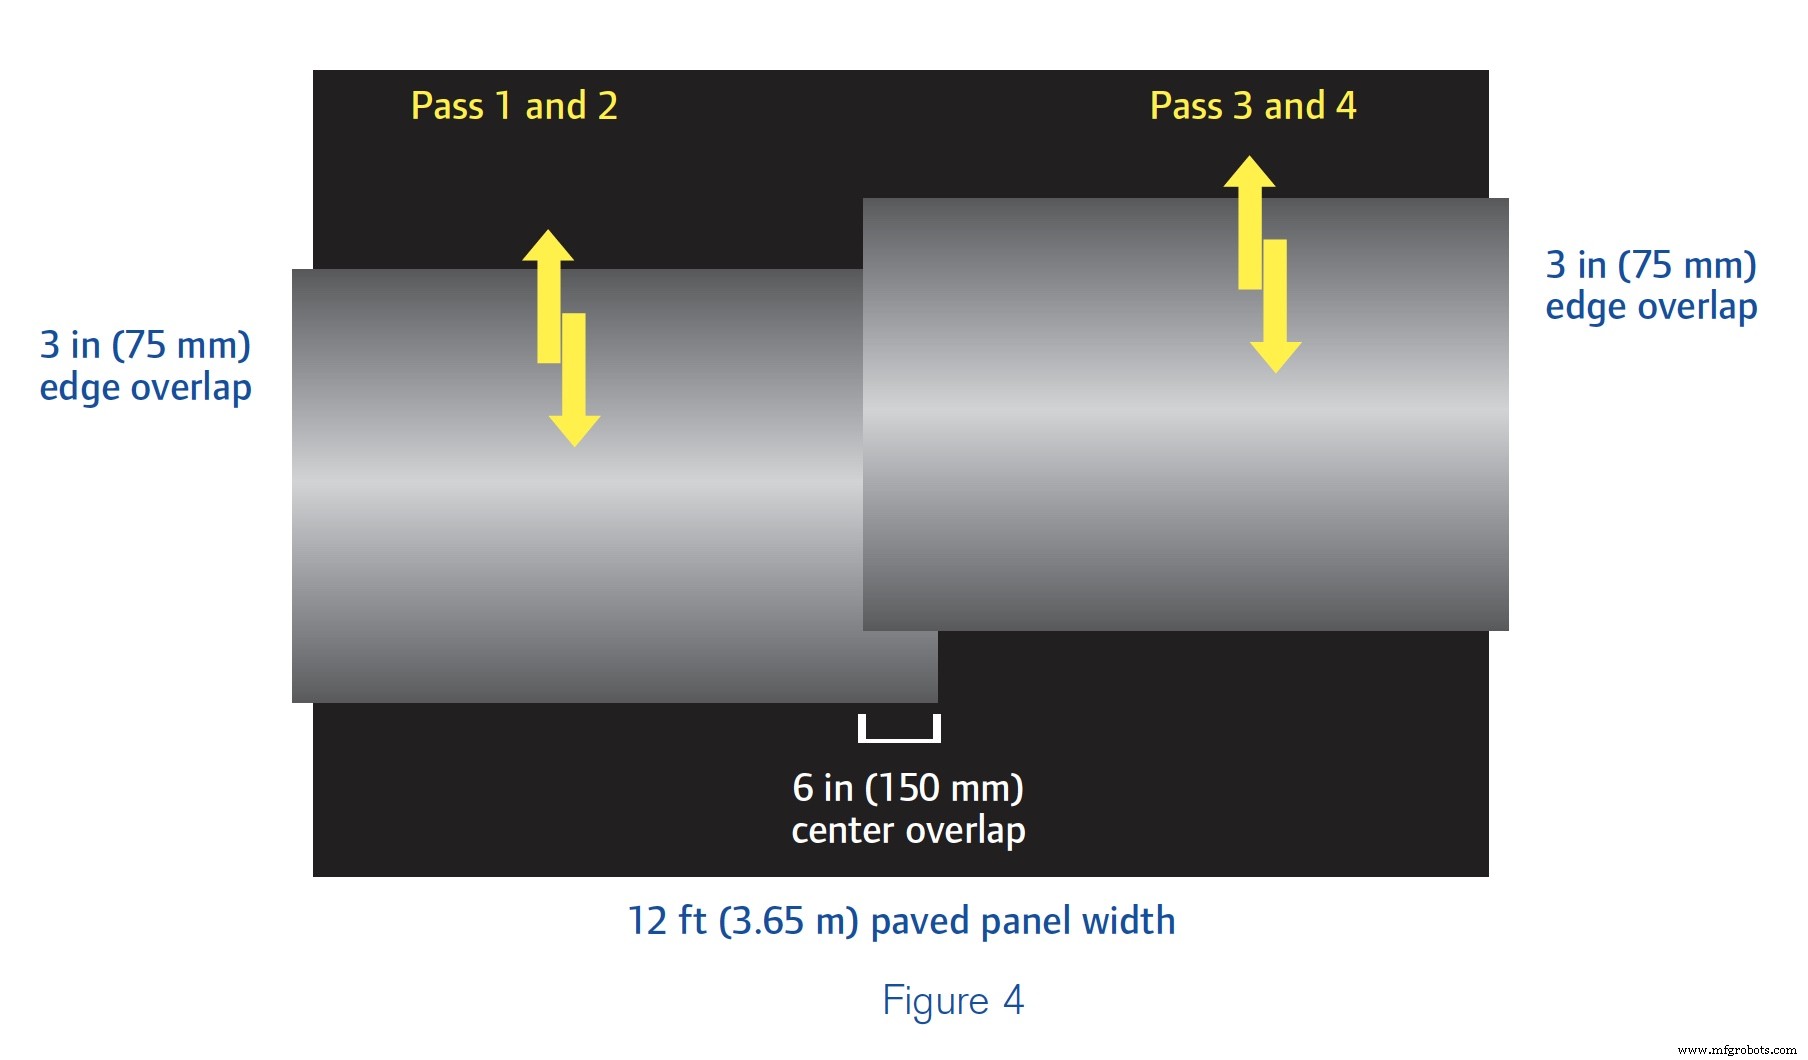
Remarquez à la Figure 4 que seulement deux passages côte à côte sont nécessaires pour couvrir complètement la même largeur de panneau que la Figure 3. Cela est dû à un compacteur avec une LTE plus large. L'opérateur bien formé sur un compacteur avec tambours de 1 980 mm (78 pouces) peut compacter le panneau avec une couverture uniforme sauf au centre exact où les passages côte à côte chevauchent légèrement. Cette technique de roulement de finition atteindra une densité uniforme sur le panneau et aidera à satisfaire les exigences.
Il est aussi possible d'avoir des tambours trop larges pour le panneau. À la Figure 5, les tambours du compacteur font 2 135 mm (84 pouces) de large.
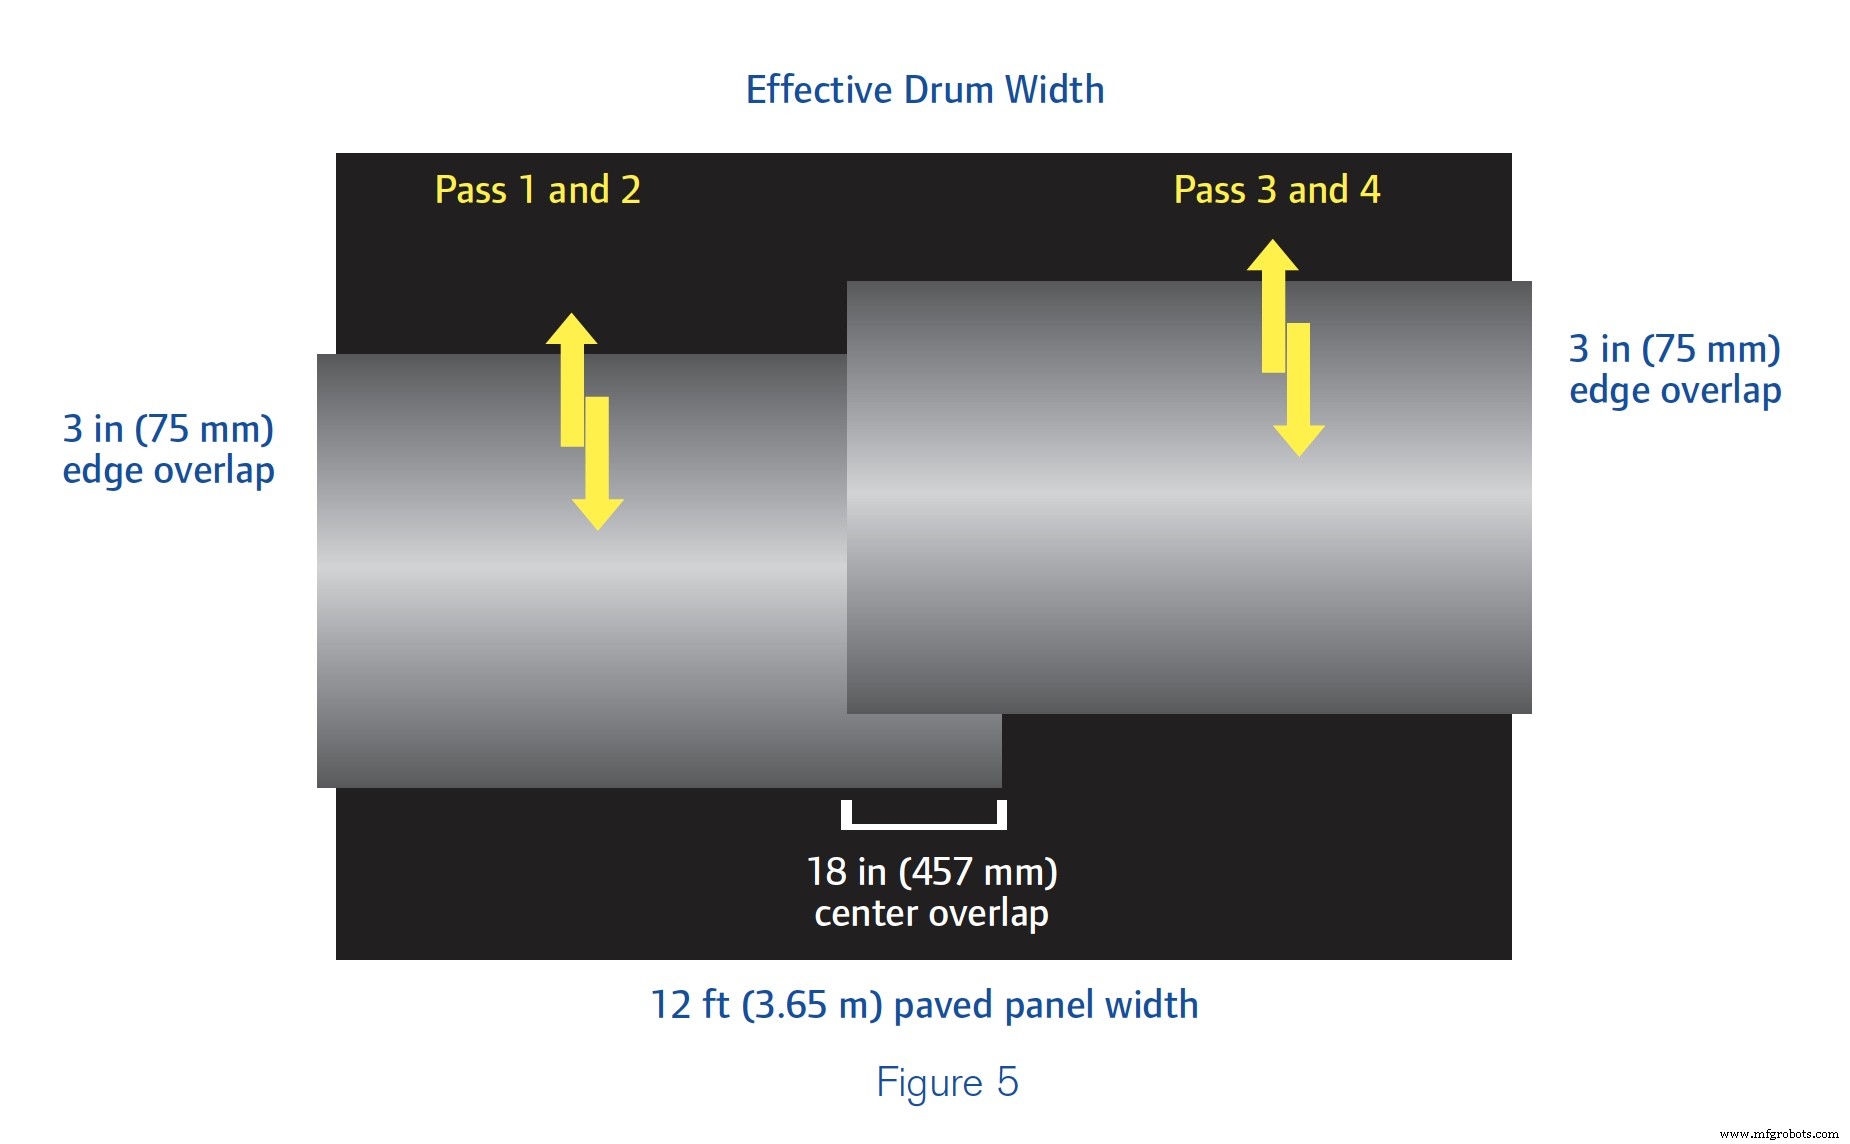
Le centre du panneau reçoit deux fois plus de force de compactage que les sections extérieures. Parce qu'un compacteur aux tambours trop larges pour le revêtement a été utilisé, les résultats du compactage de finition n'atteindront pas les exigences. De plus, le compacteur plus grand a des coûts de possession et d'exploitation plus élevés, donc un retour sur investissement réduit pour l'entrepreneur.
C'est la raison pour laquelle presque tous les fabricants produisent des compacteurs de classe autoroutière avec des tambours en trois largeurs de base : 1 675, 1 980 et 2 135 mm (66, 78 et 84 pouces).
La contribution majeure du compacteur au train de revêtement est la capacité à atteindre la densité. Le choix de la taille du compacteur se base parfois sur ce qu'il y a dans la flotte de l'entrepreneur. Puisque suivre le finisseur est aussi important qu'atteindre une densité uniforme, l'attention au choix du compacteur et aux motifs de roulement porte ses fruits, surtout pour la réussite des spécifications.
En savoir plus sur les bases du compactage d'asphalte.
Équipement industriel
- Production de masse vs production sur mesure : différences clés expliquées
- Programmation C : Passage d'adresses et de pointeurs aux fonctions – Guide pratique
- Automatisation de tournage à poulie mobile de précision pour production suisse et de série
- Compacteurs dans la construction : types, fonctions et rôle crucial dans la stabilité des fondations
- Choisir le Bon Compacteur : Guide Complet pour une Gestion Efficace des Déchets
- Prototypage rapide et production en petites séries par moulage sous pression
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Boostez l'Efficacité et Réduisez les Coûts avec une Production et Conception Axées sur la Durabilité
- Aligner santé planétaire et réussite économique par une production durable