



Optimisation cycle perçage Fanuc G81 pour repérage efficace
Le cycle G81 sert aux opérations simples de perçage/centrage.
Syntaxe
G81 X... Y... Z... R... K... F...
| Paramètre | Description |
|---|---|
| X | Position trou axe X. |
| Y | Position trou axe Y. |
| Z | Profondeur, outil avance depuis plan R jusqu'à Z. |
| R | Position plan R. |
| K | Nombre répétitions cycle (si requis) |
| F | Avance. |
Une fois G81 défini, le cycle se répète à chaque position X-Y des blocs suivants. Annulation obligatoire avec G80.
Utilisation
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 X30 N60 Y30 N70 X90 N80 Y10 N90 G80
Perçage démarre X10 Y30, puis Y10, X30, Y30, X90, Y10, stoppé par G80.
Fonctionnement
1- Déplacement rapide position X,Y (position perçage).
2- Déplacement rapide plan R.
3- Perçage avance spécifiée de plan R à profondeur Z.
4- Retour rapide niveau initial ou plan R selon G98/G99.
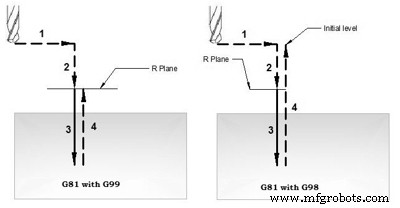
Modes G98 G99
Hauteur retour contrôlée par G98/G99 :
G98 : Retour niveau initial
G99 : Retour plan R.
Utilisables plusieurs fois pendant G81.
Exemple
N30 G81 X10 Y30 Z-17 R2 F75 N40 Y10 N50 G98 X30 N60 G99 Y30 N70 X90 N80 Y10 N90 G80
Perçage répété
Répétition K fois si paramètre K donné. Souvent utilisé mode incrémental G91, ex: perçage grille. Voir exemple ci-dessous.
Exemples fonctionnement
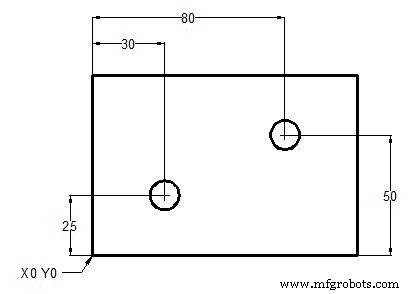
N10 T1 M06 N20 G90 G54 G00 X30 Y25 N30 S1200 M03 N40 G43 H01 Z5 M08 N50 G81 Z-10 R2 F75 N60 X80 Y50 N70 G80 G00 Z100 M09 N80 M30
Exemple G98 G99
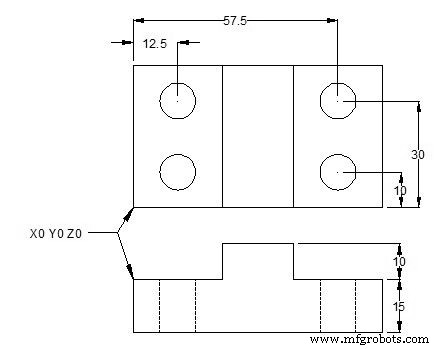
N10 M06 T1 N20 G90 G00 X12.5 Y10 Z12 S1000 M03 N30 G99 G81 X12.5 Y10 Z-17 R2 F75 N40 Y30 N50 G98 X57.5 N60 G99 Y10 N70 G91 G80 G28 X0 Y0 Z0 M05 N80 M30
Exemple perçage répété
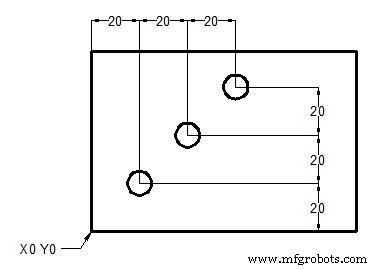
T1 M6 G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03 G43 H1 Z100 Z3 G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08 G80 G00 G90 Z100 M30
OU
T1 M6 G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03 G43 H1 Z100 Z3 G81 G99 R3 Z-20 F100 M08 G91 X20 Y20 K2 G80 G00 G90 Z100 M30
commande numérique par ordinateur
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Forage par piquage efficace sur tour Fanuc avec cycle G74
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Maîtriser le cycle perçage G81 avec mode incrémental G91 : Exemple pratique perçage répété
- Exemple fraisage CNC : Maîtriser le cycle perçage préprogrammé G81
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Créer un cycle de perçage G81 personnalisé avec Macro Fanuc et appel modal G66
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace
- ECS G81 Cycle perçage standard : Saisie données précise et paramètres