



Rotation coordonnées Fanuc G68 : Exemple sous-programme pratique usinage CNC
Exemple programme CNC montrant comment utiliser le code G68 rotation coordonnées Fanuc dans un sous-programme pour en tirer le meilleur parti.
Exemple rotation coordonnées G68
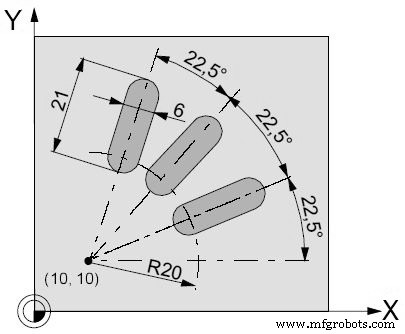
Programme principal
N5 G54 N10 G43 T10 H10 M6 N15 S2000 M3 F300 M98 P030100 ; Appel sous-programme N25 G0 Z50 N30 M30
Sous-programme
O0100 N10 G91 G68 X10 Y10 R22.5 N15 G90 X30 Y10 Z5 N20 G1 Z-2 N25 X45 N30 G0 Z5 N35 M17
Référence complète codes G Bridgeport pour fraisage CNC
Guide complet codes G et M CNC pour fraisage et tournage
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Exemple Programmation Tour Fanuc Débutant : Coupes Droites, Coniques, Arcs
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Démo cycle surfaçage Fanuc G72 – Guide pas à pas programmation CNC
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC
- Référence complète codes G Fanuc pour programmation CNC