



Hudson Boat Works : la série Shark pour l'aviron d'élite
Hudson Boat Works est un fabricant de coques de course d'aviron basé à London, en Ontario. Jack Coughlan et son beau-frère, Hugh Hudson, ont fondé l'entreprise en 1981. Hudson est un constructeur officiel pour l'équipe nationale canadienne et ses bateaux ont remporté 84 médailles mondiales et olympiques depuis 1984.
En mars 2007, Hudson Boat Works a lancé la production de sa gamme de bateaux « Shark ». Leurs coques Great White 1x et Hammerhead 8+ sont actuellement conçues par Steve Killing (architecte naval canadien). Ces bateaux élégants sont plus rapides, plus stables et plus confortables pour les rameurs. Depuis 2005, Glen Burston, responsable des opérations, est le moteur de l'innovation chez Hudson. Glen a appliqué sa maîtrise en ingénierie et son expérience de rameur de niveau national pour transformer l'entreprise en un succès manufacturier à la pointe de la technologie.
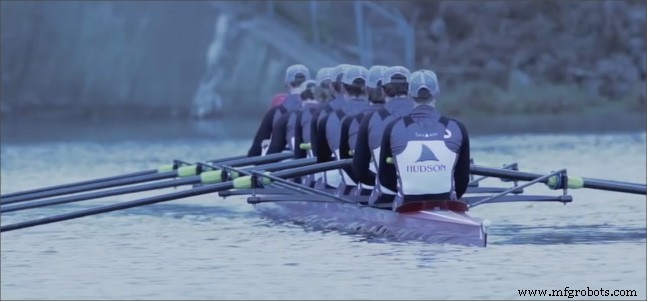
En 2015, des plans ont été établis pour construire une gamme de bateaux plus légers et plus rapides, composés entièrement de composants en fibre de carbone, nommée Ultimate Super Predator (USP). La capacité de Hudson à mettre cette gamme sur le marché rapidement consoliderait leur avantage concurrentiel et leur position de leader du secteur. Cependant, cette capacité était freinée par les délais longs et les coûts élevés liés à la sous-traitance de 90 % de leurs pièces usinées. En particulier, les moules en aluminium nécessaires pour fabriquer tous les composants en fibre de carbone d'un bateau de course étaient prévus pour être achevés sur une période de 3 ans — un délai inacceptable.
Le technologue en génie mécanique de Hudson, Cam Fisher, se rappelle : « Nous avons un routeur CNC 3 axes assez grand qui effectue tout le dressage des coques de bateaux et tout le profilage des bords, mais il n'a pas la précision nécessaire pour la fabrication de moules. »
La recherche d'une nouvelle technologie d'usinage CNC a donc commencé. Il est rapidement apparu que les routeurs CNC standards n'auraient pas la précision requise pour la fabrication de moules, et avec leur plus grande pièce faisant environ 64 pouces de bout en bout, un centre d'usinage vertical conventionnel n'aurait probablement pas la surface de travail nécessaire. Cela était aggravé par le fait que l'espace alloué pour la machine était de 20′ x 10′ (200 pi²). Cependant, lorsque Glen Burston a découvert DATRON, il a semblé que tous les « points de douleur » de Hudson Boat Works pouvaient être résolus. Cam Fisher se souvient : « En général, on regarde les machines Haas car ce nom est toujours présent et nous avons regardé d'autres fraiseuses de grande taille. Mais Glen est tombé sur DATRON et quand Jack Coughlan leur a parlé, leur machine MLCube semblait cocher toutes les cases dont nous avions besoin. L'empreinte au sol était l'un des gros points car nous n'avons pas beaucoup de place dans notre atelier pour installer une très grande fraiseuse. La MLCube ne prendrait pas trop de place et ce qu'on pourrait faire avec une zone de travail de 60″ x 40″ serait incroyable. »
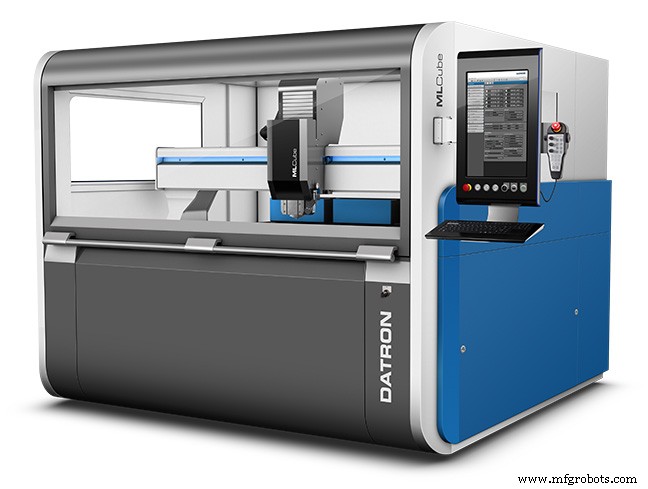
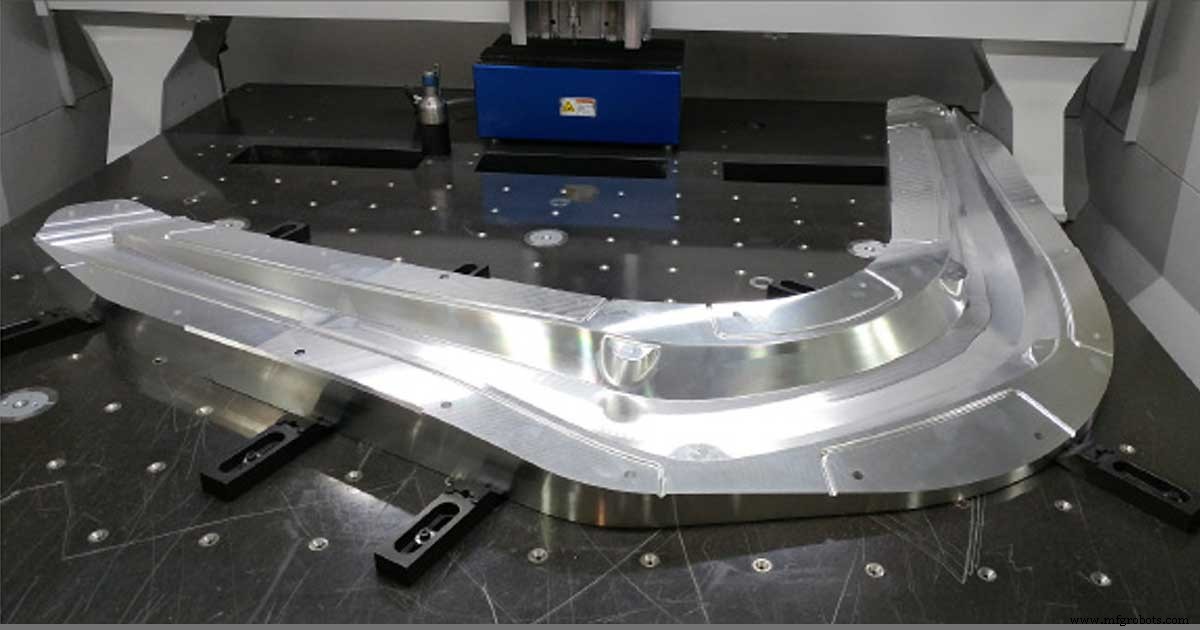
Il a été décidé que Hudson Boat Works enverrait leur plus grand modèle à DATRON pour un essai d'ajustement dans leur centre technologique en Nouvelle-Angleterre. Cette pièce courbée ressemblait presque à un énorme boomerang avec une envergure de 64 pouces entre les deux pointes. Cela a obligé DATRON à faire preuve de « créativité » dans le positionnement de la pièce et le déplacement d'un magasin d'outils sur la table de la machine. Mais, avec cette pièce représentant un « scénario catastrophe », ils étaient confiants d'avoir la bonne solution pour Hudson.
Au final, cela s'est avéré exact et Hudson était très enthousiaste à l'idée d'acheter la DATRON MLCube. Un peu plus d'un an plus tard, Cam Fisher rapporte : « L'introduction de la machine DATRON a été une énorme économie de coûts dès le départ. À l'origine, nous visions les 2-3 ans pour obtenir tout ce dont nous avions besoin par sous-traitance et le coût de ces très grands moules était astronomique. Avec la DATRON, nous sommes déjà au point où nous sommes prêts à tout proposer. En moins d'un an, nous sommes là où nous n'aurions pas été avant environ 4 ans. Lancer cette gamme de bateaux USP sur le marché nous a donné un énorme avantage concurrentiel. » https://www.youtube.com/embed/-gsNvltcJJQ?feature=oembed&enablejsapi=1&origin=https://www.datron.com
En plus des moules de fraisage qu'ils ont réalisés, Hudson Boat Works fabrique des pièces en aluminium pour le gréement de leurs bateaux et, comme prévu, ils sont passés à cette phase de production pour leur nouvelle gamme. Fisher dit : « Maintenant, je sors de la fabrication de moules et j'intègre des pièces de production. J'avais encore un dispositif de moule sur la machine la semaine dernière et une autre pièce est arrivée et je n'ai jamais enlevé l'autre dispositif de la machine. Grâce aux cônes, j'ai positionné la nouvelle pièce où je le voulais et j'ai pu démarrer immédiatement. »
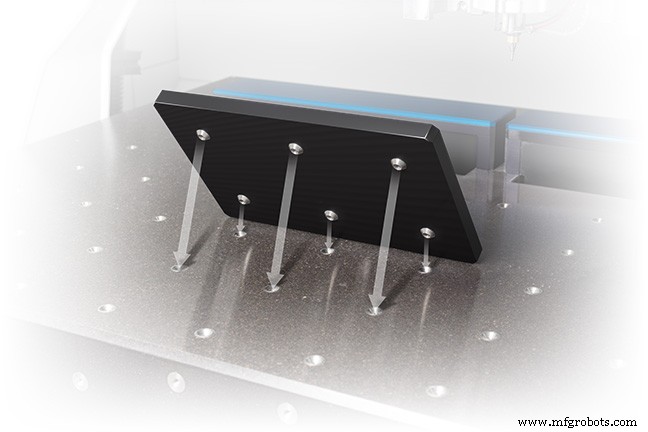
Fisher fait référence à un système de cônes intégrés dans la table de la MLCube. Ces cônes sont utilisés pour positionner les dispositifs de serrage comme les étaux, palettes et mandrins à vide. Les cavités coniques sont fraisées par la machine elle-même sur la surface de la table d'usinage. Cela crée un système « tenon dans cavité » qui assure la répétabilité du positionnement. Ainsi, s'il est au milieu d'une série de pièces et qu'un projet urgent inattendu arrive, il peut retirer un dispositif et le remplacer par celui du nouveau travail. Une fois le travail urgent terminé, il remet le premier dispositif à sa place et reprend là où il s'était arrêté. Comme la MLCube a une grande enveloppe de travail, elle peut accueillir plus d'un dispositif ou réglage et, dans le cas mentionné par Fisher, il a simplement trouvé un espace libre sur la table pour la nouvelle pièce.
Les pièces de gréement en aluminium que Fisher fabrique maintenant seront soudées sur les hors-bord du bateau et il a été impressionné par la façon dont les pièces sortent de la machine : « En utilisant de l'éthanol comme liquide de refroidissement pour ces pièces en aluminium, elles sortent de la machine et vont directement au soudage — comme l'éthanol s'évapore, il n'y a pas de post-traitement à faire. Elles sont propres et prêtes à être soudées. C'est un énorme gain de temps. »
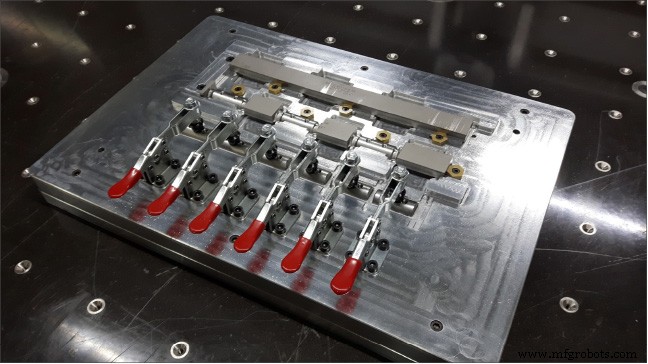
Mais l'aluminium n'est pas le seul métal que Hudson usinera sur la machine DATRON et Fisher commente sur les projets supplémentaires : « Nous allons aussi usiner du titane. Avec tous les composants en fibre de carbone, tous les composants métalliques qui y vont sont en titane. Le titane n'est pas un métal amusant à usiner, mais pour une pièce que j'ai faite jusqu'à présent sur la DATRON, je tournais à 200-220 ipm ce qui est incroyablement rapide et je peaufine encore les avances et vitesses. »
Pour optimiser le programme pour la pièce en titane, Fisher a consulté le technicien d'application DATRON, Dann Demazure, et se rappelle : « Les techniciens d'application de DATRON ont été excellents et m'ont envoyé beaucoup d'informations pour m'aider à régler les pièces en titane. Dann a fait une tonne de recherches pour moi. Comme je n'avais pas beaucoup d'expérience avec cela, il aurait été difficile de trouver sans beaucoup d'essais et d'erreurs, mais les gars de DATRON assurent toujours. »
Ce type de relation entre opérateurs et techniciens d'application DATRON est courant et s'initiate généralement pendant le processus de vente et se consolide lors de l'installation et de la formation. C'est le cas pour Fisher et Demazure et Fisher dit : « Nous avons eu 3 jours de formation avec Dann Demazure, ici dans nos installations et c'est vraiment tout ce qu'il a fallu, quelques jours et nous étions prêts à partir. C'était assez hallucinant d'avoir la machine qui arrive et le lendemain nous coupions des pièces. »
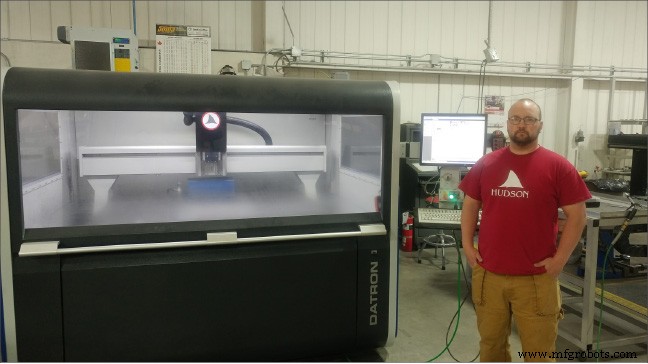
L'installation initiale incluait l'intégration de HSMWORKS que Hudson Boat Works avait acheté en même temps que la machine DATRON. Fisher commente sur la facilité d'intégration : « En plus d'introduire la DATRON, nous avons aussi introduit un logiciel de CFAO 3D que nous n'avions jamais utilisé auparavant. Nous sous-traitions tout, donc même si nous faisions un moule en interne, nous sous-traitions encore toute la programmation. Nous avons choisi HSMWORKS car nous sommes fortement basés sur SolidWorks ici. Le post-processeur fourni avec HSMWORKS pour DATRON ne pourrait pas être meilleur. J'arrivais un peu novice avec juste de l'expérience sur des pièces 2D planes, mais après l'avoir utilisé un moment, je pense que je pourrais former quelqu'un d'autre en 2 jours pour utiliser cette machine même s'il n'avait jamais vu une DATRON avant… ou même jamais vu une machine CNC. C'est SI simple ! »
commande numérique par ordinateur
- Maîtriser les fraiseuses verticales : avantages, opérations et pourquoi elles surpassent les modèles horizontaux
- Révolutionner le prototypage rapide avec l'AFPM
- Impression 3D haute vitesse avec l'AION500 MK3 — Vitesse, précision et résistance inégalées
- Même les supply chains à haute maturité non préparées au COVID-19, selon une enquête
- Accélérer la durabilité : Comment les accélérateurs d'entreprises génèrent un impact plus rapide
- Tour CNC grande vitesse GT-32 – Précision, rigidité et vitesse
- Machine de production de métal déployé haute vitesse : précision et efficacité
- Broches à grande vitesse premium pour une performance de couple supérieure
- Machines haute vitesse expliquées : caractéristiques clés et impact industriel