



Prévenir les arrêts majeurs : comment la surveillance par émissions acoustiques a sauvé un fabricant alimentaire
Une récente étude par émissions acoustiques (EA) a révélé une défaillance critique potentielle de roulement, déclenchant une action préventive planifiée qui a épargné à un grand fabricant alimentaire des coûts importants et un arrêt imprévu.
L'équipement EA, ainsi que les outils d'inspection principaux, a été fourni par Holroyd Instruments. Ce cas illustre comment cette technologie peut éviter un événement imprévu majeur, évitant des dommages collatéraux coûteux aux équipements connexes et les délais d'approvisionnement prolongés qui auraient entraîné un arrêt long et des clients insatisfaits ne pouvant pas compter sur la disponibilité des stocks.
Détection précoce
L'histoire a commencé en avril 2010 lorsque des lectures élevées ont été détectées pour la première fois à deux points de nœud sur un grand réducteur de transfert pendant un échantillonnage de routine sur sept jours. Les signaux de détresse dépassaient le seuil d'alarme et ont provoqué des inspections supplémentaires. Une troisième lecture élevée, montrant une tendance à la hausse, a déclenché un ordre de travail planifié dans le système de gestion de maintenance informatisé (GMAO) pour enquêter et agir. Retirer le réducteur de service n'était pas une option en raison de fortes demandes de production, et l'expérience antérieure avec le remplacement d'un roulement sur une ligne sœur augmentait le risque perçu.
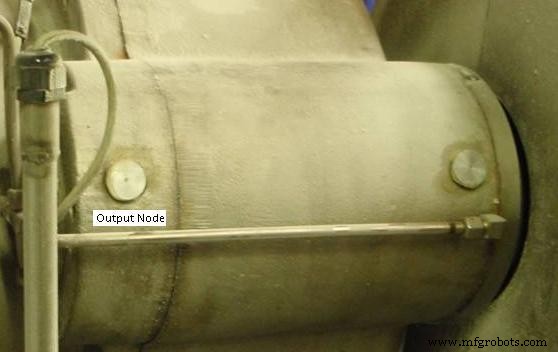
Côté entrée d'un réducteur de transfert, avec le point de nœud du roulement de sortie à gauche.
Inspections détaillées et planification
Des inspections détaillées ont confirmé que le roulement avec la plus forte détresse était bien le roulement de sortie. Des clics audibles étaient prononcés à l'extrémité de sortie. Les deux roulements aux emplacements des nœuds — entraînant le moteur à l'entrée et à la sortie — étaient au centre de l'analyse ; les roulements adjacents sur le grand réducteur hélicoïdal restaient bas et silencieux. Le responsable ingénierie a été informé qu'une anomalie existait sur un roulement d'entrée, les autres étant en bon état, et que la production pouvait se poursuivre avec une surveillance ciblée. La fréquence d'échantillonnage d'huile est passée de mensuelle à bimensuelle, et les inspections EA à un cycle de quatre jours, fournissant des données comparatives pour le remplacement éventuel du roulement.
Le remplacement planifié du roulement a impliqué une coordination entre le planificateur de production, le responsable maintenance et le spécialiste produit. Il était clair que le réducteur devait rester en service pendant au moins six mois supplémentaires jusqu'à la disponibilité des nouveaux roulements. Des plans d'urgence ont été établis pour un changement d'urgence si les lectures EA ou les échantillons d'huile indiquaient une défaillance imminente, avec des avertissements qu'une défaillance soudaine du roulement pourrait survenir rapidement. Un nouveau jeu de roulements a été acheté, et une rencontre avec le fabricant de roulements a été programmée pour examiner les roulements usagés lors de leur retrait début 2011.
Surveillance pendant la période d'attente
Les lectures EA sont restées élevées pendant cette période d'attente, mais les échantillons d'huile n'ont montré aucune augmentation significative des éléments clés associés à la défaillance des roulements à rouleaux. Dans les semaines précédant le remplacement, des spectres ont été collectés à tous les points du réducteur pour évaluation future, éliminant les fréquences parasites potentielles de la pompe à huile et des composants environnants. Un graphique de spectre d'enveloppe EA avant le changement de roulement est présenté ci-dessous.
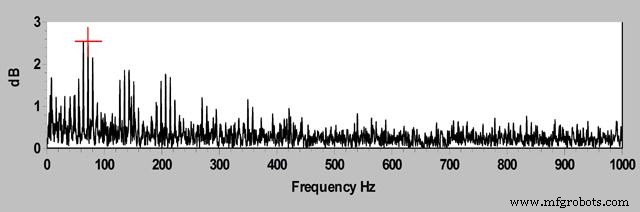
Comme on peut le voir, un pic à 73 Hz — correspondant à la fréquence de la piste du roulement — indiquait un défaut de surface de la piste plutôt qu'une défaillance de la cage ou des éléments roulants.
Remplacement et analyse post-intervention
Le remplacement du roulement s'est déroulé, et l'usine est revenue en opération en 12 heures, évitant tout arrêt imprévu. Le jeu de roulements usagés a été retourné avec le réducteur, dégraissé et inspecté. Les deux roulements semblaient initialement similaires et en bon état. Au démontage, le roulement de sortie suspect a révélé un écaillage majeur sur la piste intérieure, avec une piqûre extensive et des débris. Un représentant du fabricant de roulements a confirmé que les roulements avaient performé admirablement compte tenu des conditions d'exploitation difficiles pendant près de dix ans, représentant une défaillance de fin de vie qui aurait pu s'accélérer vers une défaillance catastrophique en quelques jours ou semaines. L'écaillage mesurait environ 10 mm de long et 2,5 mm de large.
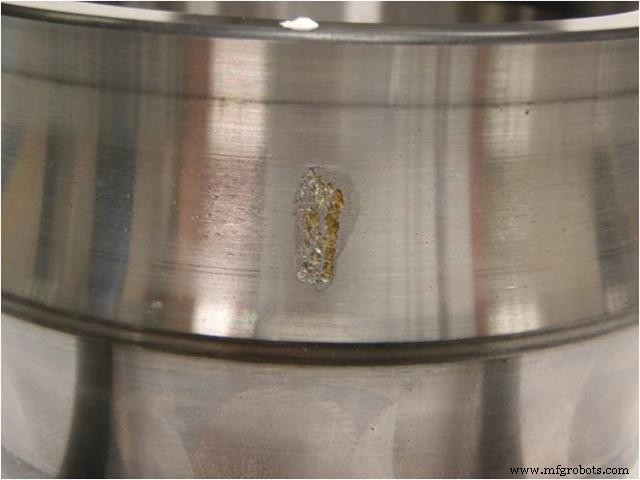
Dommage d'écaillage sur la piste, avec bords effilés et piqûres de surface dans la zone chargée. La prochaine couche de matière du côté droit aurait cédé.
Après les travaux correctifs, des spectres supplémentaires ont été enregistrés pour confirmer l'absence de bruit haute fréquence. Les niveaux de bruit de fond sont tombés à un tiers des mesures précédentes ; le pic maximum est tombé sous 0,4 dB, et le niveau de fond sous 0,2 dB.
Conclusion et leçons clés
En conclusion, l'utilisation quotidienne de ces systèmes et outils s'est avérée essentielle pour détecter l'anomalie avant qu'elle ne dégénère en événement majeur. Le succès a reposé sur une collaboration étroite entre l'ingénierie et les opérations, permettant une maintenance planifiée avec une perturbation minimale.
Les leçons clés incluent la pertinence d'intervalles d'inspection de sept jours pour cette usine critique, l'initiation précoce d'une action préventive, la précision de l'EA pour localiser les défauts de roulements, la synergie entre clics audibles et données de régime, et la confiance que la détection d'anomalie à un stade précoce procure pour des travaux correctifs opportuns.
L'analyse des causes racines effectuée immédiatement après le remplacement du roulement a confirmé que, les roulements ayant atteint leur fin de vie, aucune modification des futurs calendriers de maintenance n'était requise. La surveillance d'état basée sur l'EA a donné l'assurance de détecter toute future anomalie à un stade très précoce.
Pour plus d'informations sur les systèmes de surveillance d'état, visitez Kittiwake Holroyd à www.kittiwakeholroyd.com.
Entretien et réparation d'équipement
- 5 stratégies cloud éprouvées pour gagner du temps et réduire les coûts
- Surveiller efficacement les températures de salle avec Raspberry Pi et Nagios
- Centre Énergie Domestique : Surveillance panneaux solaires PV, thermiques et températures pièces avec Raspberry Pi et Moteino
- Surveillance précise de la température dans un placard serveur avec Raspberry Pi
- Surveillance de lubrification en temps réel : comment le FT-IR portable pilote la maintenance proactive
- Réussite durable : leçons de persévérance d'Abraham Lincoln et du leadership maintenance
- Comment l'usine SAPPI d'Ehingen utilise la surveillance d'état pour booster efficacité et fiabilité
- Maximiser la productivité : comment les logiciels de maintenance réduisent les coûts et font gagner du temps
- Assurer la Sécurité : Le Rôle Essentiel du Monitoring Cargo en Crise et Au-Delà