



Quand remplacer ou réaffûter l'outillage de ferronnier : indicateurs clés et guide expert
11 février 2026
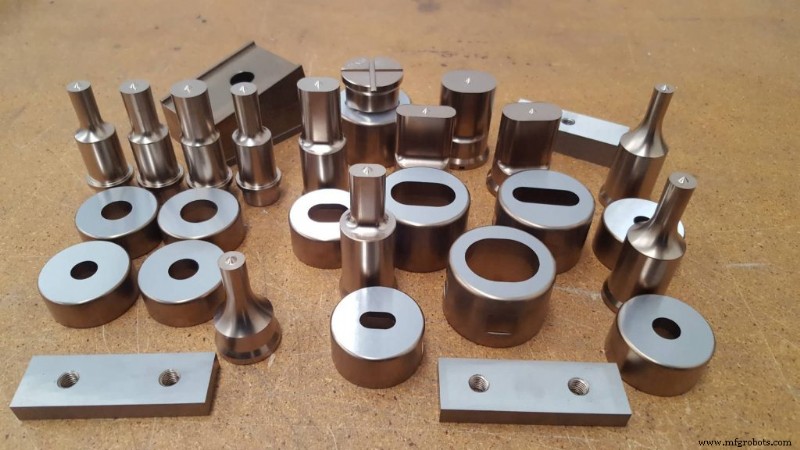
Mettez à niveau votre outillage de ferronnier avec Gunna Engineering pour éliminer les problèmes de qualité de coupe et livrer des solutions durables et haute performance pour les secteurs manufacturiers de Melbourne.
La fabrication d'acier de précision exige des outils qui conservent la précision dimensionnelle pendant l'opération continue. Quand les opérateurs remarquent une coupe inconstante, cela signale souvent une intégrité d'outillage qui se dégrade. Des inspections régulières peuvent prévenir les temps d'arrêt et soutenir la fiabilité de production.
Indicateurs de performance affectant la sortie de l'outillage de ferronnier
Les incohérences de fabrication surviennent souvent quand l'outillage perd l'affûtage du tranchant ou l'alignement structurel. Les opérateurs peuvent observer une qualité de coupe variable, une traînée de matériau accrue ou une performance de cisaillement irrégulière pendant la production. La contrainte machine augmente car les surfaces usées requièrent plus de force pour maintenir la sortie standard.
La variation dimensionnelle s'accélère si l'usure n'est pas détectée pendant les calendriers de fabrication chargés. Des revues de routine aident à identifier de petites déviations avant qu'elles ne compromettent des lots entiers ou des processus en aval. L'enregistrement de ces changements fournit une référence claire pour évaluer la fatigue d'outillage à long terme.
Consultez l'étude « Évaluation numérique de l'influence de l'usure d'outil sur les processus de poinçonnage de métal » pour un aperçu plus approfondi de la progression de l'usure et son impact sur la qualité de coupe.
Indices matériels et opérationnels à ne jamais ignorer
Défauts de surface, résistance mécanique et réponses de coupe anormales servent souvent d'alertes précoces d'usure progressive. Ces signes peuvent apparaître mineurs initialement mais peuvent s'aggraver alors que la dureté structurelle décline. Surveiller les tendances opérationnelles assure que la machinerie maintienne une performance stable sous conditions de charge répétitive.
Surveillez les indicateurs suivants :
- Formation de bavures : Bords relevés ou déchiquetés se développent quand les faces de coupe perdent l'affûtage, indiquant une efficacité de cisaillement insuffisante sur la surface de l'outil.
- Contrainte machine accrue : Résistance plus élevée pendant chaque course signale une géométrie de coupe fatiguée qui force la machine à compenser avec une charge excédentaire.
- Pièces déformées : Composants irréguliers ou mal formés révèlent des incohérences d'alignement causées par une usure inégale sur l'ensemble poinçon-matrice.
- Traces de traînée de surface : Traces de frottement linéaires se forment quand les faces d'outil perdent la dureté et ne peuvent plus glisser en douceur à travers le matériau.
- Éjection de poinçon inconstante : Libération de matériau retardée ou inégale indique un jeu réduit entre composants accouplés et une récupération de poinçon altérée.
Conditions nécessitant le remplacement de l'outillage
Quand les motifs d'usure dépassent les limites réparables, remplacer l'outillage de ferronnier devient l'option la plus efficace. Les outils qui sortent des seuils dimensionnels ou de durette ne maintiennent plus une performance de coupe sûre ou reproductible. Remplacer ces composants restaure la précision et réduit les vibrations machine indésirables pendant la fabrication lourde.
Évaluez les conditions suivantes :
- Diamètres de poinçon surdimensionnés : Diamètres de poinçon accrus perturbent la précision des trous, compromettent la tolérance dimensionnelle et élèvent les exigences de retouche.
- Ébréchage sévère : Rupture des arêtes affaiblit la stabilité de l'outil, cause un transfert de charge inconstant et accélère la fatigue structurelle.
- Perte excessive par réaffûtage : Perte de matériau par affûtages répétés réduit la rigidité de l'outil et raccourcit sa durée de vie fonctionnelle.
- Dégradation de dureté : Dureté réduite abaisse la résistance à la déformation sous pression et affecte l'uniformité de coupe.
- Distorsion d'alignement permanente : Outillage déformé empêche les coupes contrôlées, crée un contact de cisaillement irrégulier et transfère un stress dommageable au cadre.
Expertise en outillage de précision pour une sortie de fabrication améliorée
La qualité de production constante s'améliore une fois l'outillage précisément restauré, correctement profilé ou remplacé pour atteindre la géométrie de coupe requise pour le travail de fabrication exigeant.
Gunna Engineering livre des solutions d'outillage d'ingénierie de précision conçues pour performer sous des exigences de fabrication lourdes tout en maintenant une précision de production constante. Notre capacité d'usinage spécialisée et notre expertise éprouvée en remise à neuf assurent un outillage de ferronnier fiable et à haute tolérance pour les ateliers qui exigent une performance durable et longue durée.
Contactez-nous pour évaluation experte, solutions de réaffûtage et options de remplacement adaptées aux conditions de charge exigeantes.
Article de blog connexe :
Guide jeu poinçon-matrice : choisir le bon écart pour acier doux, acier inoxydable et aluminium
Optimisé par : Netwizard SEO
Processus de fabrication
- Système d'Évitement d'Obstacles par Intelligence Artificielle (Q-Learning) sur Arduino
- Histoire, production et avenir des ballons de baudruche
- Moulages en fonte sur mesure : procédés, types et applications
- Maîtriser les vibrations d'usinage : causes, prévention et optimisation
- Maîtriser le Bluetooth Arduino : Tutoriel module HC-05 pour contrôle Smartphone et PC
- Systèmes d'injection d'air : Réduction des émissions d'échappement expliquée
- Tourelle Nerf Autonome DIY – Construire un Canon Nerf Intelligent avec Moteurs Pas-à-Pas, Caméra et Arduino
- Essai de traction des fer et aciers : indicateurs clés de performance pour applications structurales
- Soudage plasma (PAW) : Procédé, composants et fonctionnement