



Histoire, production et avenir des ballons de baudruche
Contexte
Un ballon est une enveloppe étanche en matériau léger, gonflable à l'air ou au gaz. Les ballons de baudruche existent en une multitude de formes, tailles et couleurs, ravissant enfants et adultes lors de fêtes et événements festifs.
La technologie du ballon remonte à la France de la fin du XVIIIe siècle. Deux papetiers, Jacques et Joseph Montgolfier, découvrent que des sacs en papier remplis d'air chaud s'élèvent, déclenchant la première démonstration publique d'un ballon plus léger que l'air en juin 1783. Un ballon en toile de 35 pieds (11 m) doublé de papier marque les débuts, suivi par le ballon à hydrogène de Jacques Charles en 1783, en soie enduite de vernis de caoutchouc. Ces exploits précoces suscitent l'enthousiasme et posent les bases d'applications scientifiques, sportives et militaires futures.
Le ballon de baudruche en caoutchouc que nous connaissons aujourd'hui diffère de ces premiers modèles par sa fabrication entièrement en caoutchouc. La capacité à produire de tels articles émerge progressivement, à partir de l'établissement de la première usine de caoutchouc au monde près de Paris en 1803.
Le latex naturel — suspension de globules de caoutchouc dans l'eau — coagule à l'air, à la chaleur ou à certains produits chimiques, formant un matériau élastique solide. La vulcanisation, par additifs chimiques ou traitement thermique, améliore la résistance, la résilience et la tenue en température.
L'usage du caoutchouc remonte aux cultures pré-européennes d'Amérique du Sud, qui enduisaient des moules en terre de latex. En 1830, l'inventeur anglais Thomas Hancock brevette un procédé de coulage ou trempage de latex dans des moules, préfigurant les produits trempés modernes comme gants et préservatifs.
En 1921, une technique pour retarder la coagulation du latex est développée, permettant le transport mondial de latex brut sous forme liquide et déclenchant de nouvelles méthodes de fabrication. Au début des années 1920, plusieurs brevets britanniques autorisent le trempage de latex liquide. Le premier ballon en latex moderne apparaît en 1931 quand Neil Tillotson crée les ballons « Tilly Cat » — formes de tête de chat avec moustaches imprimées — vendus lors d'un défilé dans le Massachusetts, et fonde une entreprise qui produit encore des ballons aujourd'hui.
Si le caoutchouc synthétique existe, le latex naturel reste préféré pour son élasticité supérieure — s'étirant sept à huit fois sa longueur initiale avant de reprendre sa forme — inégalée par les alternatives synthétiques.
Matières premières
Le latex naturel est un liquide opaque blanc ou jaunâtre, ressemblant à du lait, issu de l'hévéa, cultivé principalement en Malaisie et Afrique. La récolte implique d'inciser l'écorce, de recueillir la sève en seaux, de filtrer pour éliminer les débris, et de mélanger avec de l'alcali pour prévenir la coagulation avant expédition vers les centres de traitement.
Avant utilisation, le latex est mélangé à des additifs pour obtenir la viscosité, la vitesse de séchage et la durabilité souhaitées. Les antioxydants ralentissent l'oxydation, tandis que les pigments — oxydes métalliques ou colorants organiques — apportent la couleur.
Processus de fabrication
La production de ballons repose fondamentalement sur le trempage d'un moule — formé comme un ballon dégonflé — dans du latex liquide.
Les premiers moules étaient des assemblages jetables en carton et tiges ; les moules contemporains sont réutilisables, généralement en acier inoxydable, aluminium ou porcelaine, polis pour une finition lisse. De multiples moules sont montés tête en bas sur des racks qui se déplacent mécaniquement sur la chaîne d'usine.
L'efficacité est atteinte par une boucle continue hautement automatisée, produisant des lots de couleur et taille identiques pour minimiser l'intervention manuelle, réservée à la mise en place, l'emballage et la maintenance occasionnelle.
Préparation du latex
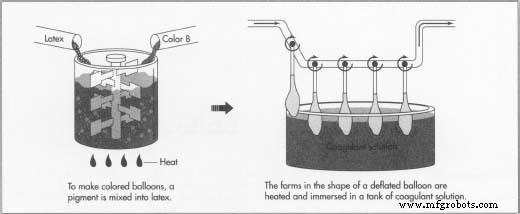
- 1. La couleur peut être ajoutée en mélangeant le pigment au latex sur site ou en achetant du latex pré-pigmenté.
- 2. Le latex est versé dans des cuves à température contrôlée équipées d'agitateurs pour maintenir l'uniformité.
Trempage des moules
- 3. Les moules sont chauffés et brièvement immergés dans une solution coagulante (eau, sel à base de calcium, savon, talc). Le sel initie la gélification ; le savon favorise une formation de film uniforme ; le talc facilite le démoulage ultérieur.
- 4. Les moules chauffés sont ensuite trempés dans le latex coloré. Le timing est critique : une immersion brève donne un film mince ; une immersion prolongée l'épaissit. Des vitesses contrôlées empêchent les bulles d'air et assurent l'uniformité.
Formation de l'anneau
- 5. Une lèvre au col du ballon est créée en roulant les bords avec brosses ou rouleaux, formant l'anneau caractéristique.
Élimination de l'excès de coagulant
- 6. Les moules sont rincés dans une solution de lixiviation — généralement de l'eau pure — pour dissoudre le coagulant résiduel.
Vulcanisation du caoutchouc
- 7. La couche de latex est séchée et vulcanisée. Certains fabricants utilisent du latex pré-chargé en agents vulcanisants, séchant à températures modérées. D'autres effectuent la vulcanisation au four jusqu'à une heure.
Démoulage des ballons
- 8. Les ballons sont détachés mécaniquement, souvent par pulvérisation d'eau ou d'air et collecte en paniers ou filets.
- 9. Les ballons aspergés d'eau sont essorés en centrifugeuse pour expulser l'excès d'humidité.
- 10. Séchage final dans de grands sèche-linge rotatifs.
Impression et conditionnement
- 11. Les ballons peuvent être imprimés avant conditionnement ou conditionnés directement. En conditionnement direct, un convoyeur passe les ballons devant un compteur avant ensachage et scellage.
- 12. L'impression implique de gonfler chaque ballon sur un dispositif, d'appliquer un motif — logos, visages, ou autres designs — manuellement, puis de les acheminer vers le conditionnement.
Contrôle qualité
Les environnements de fabrication sont strictement régulés. Une instrumentation informatisée enregistre et contrôle en continu humidité, température ambiante, températures du latex et des fours, et conditions des séchoirs pour maintenir la constance.
La formulation précise du latex et des produits chimiques assure viscosité et caractéristiques de séchage spécifiques. Les cuves intègrent des systèmes de circulation pour prévenir la formation de peau et la sédimentation.
Sous-produits / Déchets
Minimiser les déchets de caoutchouc est vital économiquement, vu le coût élevé du latex par rapport au prix unitaire du ballon. Le coagulant est largement récupéré ; les déchets non récupérés sont régis par les lois environnementales. Si le latex finit par se biodégrader, les déchets post-fabrication des ballons jetés contribuent encore aux déchets.
Préoccupations de sécurité
Bien que les ballons de baudruche apportent de la joie, ils peuvent présenter des dangers. Les enfants peuvent s'étouffer avec des ballons, et les ballons en latex qui atteignent les milieux aquatiques peuvent être confondus avec des méduses, menaçant la vie marine comme baleines et tortues.
Avenir
La concurrence stimule l'automatisation continue, surtout en impression et conditionnement. Les technologies émergentes visent à réduire les étapes manuelles. Les ballons en film métallique — construits en sandwichs de polyester Mylar — ont gagné en popularité. Leur origine plate facilite l'impression, et le film réfléchissant donne des designs éclatants. Ils offrent plus de résistance et durabilité que le caoutchouc mais sont moins polyvalents — incapables de se tordre ou retenir des liquides — et se décomposent plus lentement.
Processus de fabrication
- Matériaux de joints expliqués : Types courants et leurs applications
- Formage sur coussin caoutchouc : technique de précision pour formage doux de tôle
- Qu'est-ce que le caoutchouc vulcanisé ? Guide professionnel
- Pneu : des matières premières à la conception avancée – guide complet
- Moulage par injection de caoutchouc silicone liquide (LSR) – Précision & Qualité pour dispositifs médicaux
- Proto Tech Tip : Améliorer vos boîtiers avec des patins en caoutchouc
- Pièces ferroviaires fret 101 : guide complet
- Maîtriser le rectifilage de rouleaux en caoutchouc : guide professionnel pour une qualité de surface supérieure
- Explorer les matériaux LSR avancés pour élasticité et performance optique supérieures