



Maîtriser le soudage du cuivre : Techniques expertes et guide pratique
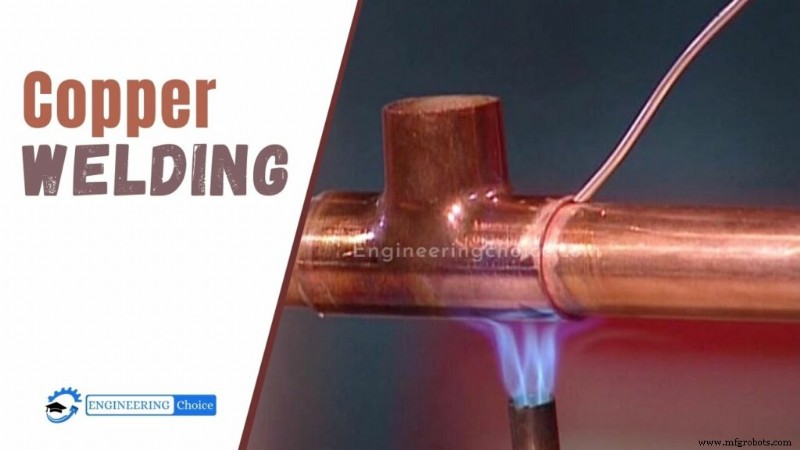
Comment souder le cuivre
Le soudage du cuivre n'est pas difficile. La chaleur requise est environ deux fois celle nécessaire pour l'acier d'épaisseur similaire. Le cuivre a une conductivité thermique élevée. Pour compenser cette perte de chaleur, une buse une ou deux tailles au-dessus de celle pour l'acier est recommandée.
Pour grosses sections fortes épaisseurs, un chauffage supplémentaire est conseillé. Ce procédé produit un cordon moins poreux.
Le cuivre peut être soudé avec une flamme légèrement oxydante car le métal fondu est protégé par l'oxyde formé par la flamme. Si un flux protège le métal fondu, la flamme doit être neutre. Du cuivre sans oxygène (baguette cuivre désoxydé) doit être utilisé plutôt que du cuivre oxygéné pour assemblages soudés au gaz. La baguette doit avoir la même composition que le métal de base.
Qu'est-ce que le cuivre ?
Le cuivre est un métal non ferreux mou, facile à plier, couper, former, et assembler par plusieurs procédés de soudage. Souvent utilisé pour objets décoratifs domestiques et architecturaux, c'est un excellent conducteur d'électricité et chaleur, largement utilisé dans l'industrie électrique, tandis que tubes, vannes, raccords en cuivre sont courants en plomberie.
Ductile et hautement malléable, le cuivre est l'élément principal de centaines d'alliages : laiton, bronze, nickel-cuivre. Les éléments d'alliage les plus courants : aluminium, nickel, zinc, étain, silicium.
Comme le cuivre pur est trop ductile pour être usiné, de petites quantités d'autres éléments sont ajoutées aux alliages pour améliorer l'usinabilité, désoxyder, résister à la corrosion, améliorer propriétés mécaniques et réponse aux traitements thermiques. Il existe plus de 300 alliages de cuivre commerciaux.
Les différentes méthodes pour souder le cuivre
Le cuivre peut être soudé par plusieurs méthodes. Nous discutons ici des plus courantes : MIG (GMAW), TIG (GTAW), MMA (MMAW). Explication de chacune.
Soudage MIG (GMAW)
Le soudage MIG (GMAW) suit le système MMA pour le soudage : le métal d'apport est une électrode. Différence : le MMA utilise une série de baguettes courtes comme électrode consommable, tandis que le GMAW alimente automatiquement un fil continu à la torche à vitesse définie par l'utilisateur. Il y a aussi un réglage pour le gaz de protection.
Pour souder le cuivre en GMAW, utilisez des électrodes ERCu. L'Aufhauser Deoxidized Copper (alliage cuivre 98,5 % pur) est aussi recommandé.
L'épaisseur de la section cuivre détermine le mélange gazeux. Généralement, argon pour épaisseurs ≤ 6 mm. Au-delà, mélange hélium-argon. En GMAW cuivre, déposez le métal d'apport en cordons étroits ou en cordonnière ; possible par transfert par projection.
Soudage TIG (GTAW)
Le TIG (GTAW) soude le cuivre comme la plupart des procédés à l'arc : arc électrique pour chauffer et fondre la pièce et l'apport.
Le bain de fusion refroidissant est protégé des effets atmosphériques par gaz de protection (argon ou hélium) à la pointe de la torche. Bien que similaire à l'arc, le GTAW ne soude pas comme les méthodes passant l'arc via électrodes consommables.
Le GTAW utilise une électrode non consommable pour créer le joint ; avec ou sans métal d'apport. Dans d'autres méthodes, l'apport sert d'électrode portant l'arc.
Ici, un fil d'apport séparé est utilisé. L'apport n'est pas nécessaire pour souder le cuivre en GTAW.
Le GTAW soude des pièces cuivre jusqu'à 16 mm. Apport recommandé : métal de composition similaire au métal de base. Argon préféré pour épaisseurs ≤ 1,6 mm. Au-delà, mélange hélium-argon.
Comparé à l'argon, le mélange hélium-argon permet vitesses de progression plus élevées et pénétration plus profonde à courant similaire. Pour combiner perforation hélium et stabilité arc argon, le mélange courant est 25 % Ar / 75 % He. Le soudage en avant (forehand) est recommandé avec cordon étroit ou cordonnière.
Soudage MMA (MMAW)
Principalement pour réparation/maintenance sur cuivre et alliages cuivre. Apport recommandé : électrode ECuSn-C. Autre recommandation : courant continu électrode positive (DC+) avec technique cordonnière. Avec cet apport, le MMAW aide pour :
- Soudure cuivre sur autres métaux
- Petites réparations pièces cuivre minces
- Joints avec accès restreint
Ce sont les trois méthodes les plus courantes. Choisissez selon vos besoins. Quelle que soit la méthode, suivez des étapes de base pour un soudage efficace. Nous les discutons ensuite.
Étapes clés du soudage du cuivre
Pour souder le cuivre vous-même, connaissez les étapes critiques. 11 étapes pour le soudage cuivre DIY. En les suivant dans l'ordre, vous produirez un soudage cuivre extrêmement durable.
#1. Assurer la sécurité
Première chose : assurer votre sécurité. Quel que soit le métal, prenez les précautions avant de souder. L'omission risque blessure.
Quelles précautions ? Équipement de sécurité, pas d'inflammables autour, zone propre sans corps étrangers.
Surtout important pour le cuivre : excellent conducteur électricité, risque choc électrique si manipulation à mains nues.
En plus du choc, le soudage cuivre expose à gaz toxiques. Ne vous arrêtez pas à gants cuir et vêtements sécurité. Incluez masque respiratoire et protection oculaire.
#2. Préparer la surface
Préparation = zone de soudure exempte de graisse, huile, peinture, saleté, particules étrangères. Pourquoi ? Le cordon peut fissurer si elles se mélangent au métal. Elles peuvent contenir soufre, phosphore, plomb nocifs.
Nettoyez aussi le cuivre avant soudage. Comment ? Brosse fil bronze et agent nettoyant approprié. D'abord brosse fil puis dégraissage. Éliminez aussi le film d'oxyde formé pendant le soudage avec brosse fil après chaque passe.
#3. Préchauffage
Pourquoi préchauffer le cuivre ? Conductivité thermique élevée. Surtout si épaisseur > 0,25 mm (0,01 pouce). Préchauffez uniformément tous les segments à souder.
Le cuivre conduisant rapidement la chaleur du joint vers le métal de base environnant, un préchauffage élevé est requis pour fortes épaisseurs. Température selon épaisseur : 10–400 °C (50–752 °F).
Si vous soudez un alliage cuivre, vous pouvez sauter cette section car diffusivité thermique bien plus faible. Pour cuivre pur, sélectionnez le préchauffage approprié : attention à l'épaisseur métal de base, procédé, masse totale du soudement.
Autre point important : restreindre la chaleur à zone localisée autant que possible ; cela évite que trop de matériau soit dans plage de température causant perte de ductilité.
Maintenez la température de préchauffage jusqu'à fin du joint. Après démarrage, la chaleur du cuivre préchauffé se dissipe, baissant le risque de fissuration.
#4. Considérer le design du joint
Étape importante : considération du design de joint. Cela implique : distance entre joints. Idéalement contrôler cette distance dans tolérances selon métal de base et alliage de brasage. Espace optimal : 0,04–0,20 mm.
Autre considération : recouvrement du joint. Recouvrement idéal ≥ 3x épaisseur de la pièce la plus mince à joindre. Utilisez le moins de matériau possible pour obtenir la résistance souhaitée.
#5. Régler la flamme
Pour un soudage cuivre efficace, réglez la flamme correctement. Utilisez une flamme neutre : même quantité acétylène et oxygène se mélangeant au même taux. Autre point critique : cône interne blanc bien défini, sans voile.
#6. Éliminer le flux
Si flux utilisé, éliminez le résidu par :
- Brossage fil + vapeur
- Brossage fil + rinçage eau chaude
- Trempage soude caustique chaude diluée
Si élimination incomplète, affaiblissement voire rupture du joint possible.
Choisir le métal d'apport
Choisir le bon métal d'apport est l'une des étapes les plus critiques pour souder le cuivre efficacement. Le bon apport aide à souder une pièce cuivre plus forte que le métal de base. Le meilleur apport dépend : résistance corrosion, résistance requise au joint, température service, coûts.
Pour meilleurs résultats, choisissez apport avec Silicium (Si) ou Manganèse (Mn) comme désoxydant. Cela vaut pour GMAW, GTAW, ou MMAW.
Apports les plus recommandés/courants : ErCu et ErCuSi-A. ErCu facilite la fluidité (contient Si, Mn, Sn). ErCuSi-A pour cuivre P-oxydé ; bon aussi pour cuivre dur (high-pitch) contenant Si, Mn comme désoxydants.
Brasage tendre du cuivre
Le brasage tendre, méthode ancienne pour joindre métaux, chauffe métal d'apport (fil) pour qu'il fonde et remplisse les joints. Le brasage tendre simple est le plus courant, utilisé à la maison pour petites réparations métalliques. C'est la méthode des plombiers pour joindre/réparer tubes et raccords cuivre.
Fer à braser bon marché ou chalumeau avec flux convenable pour brasage tendre. Brasage fort = apport chauffé plus haut, joint plus fort. Apport différent, souvent argent, donc appelé brasage à l'argent. Mais le vrai brasage fort se fait à température encore plus élevée.
Brasage fort du cuivre
Le brasage fort est technique similaire au brasage tendre, utilisant même type d'apport (fil ou baguette). Joints doivent être très ajustés pour que l'action capillaire aspire l'apport entre pièces cuivre.
Températures bien plus hautes que brasage tendre, mais métal de base ne doit pas fondre.
Utilisé beaucoup en plomberie, peut aussi joindre différents métaux et pièces d'épaisseurs différentes.
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Maîtriser le soudage de l'aluminium : guide expert complet
- Maîtriser le Soudage TIG sur Magnésium : Guide Sécurisé Étape par Étape
- Guide Expert du Soudage de la Fonte : Techniques Éprouvées pour des Joints Solides et Durables
- Maîtriser le Soudage des Alliages de Nickel : Techniques et Astuces d'Expert
- Maîtriser le Brasage de l'Aluminium : Techniques Expertes et Guide Pratique
- Guide Expert du Soudage du Cuivre : Techniques, Astuces et Bonnes Pratiques
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Guide de réglage du poste MIG : optimiser les performances et obtenir des cordons parfaits