



Critères Essentiels pour le Rectification CNC de Précision de Pièces Super-Dures
Le rectification de meules à micro-poudre abrasive super-dure peut être effectuée sur des rectifieuses CNC de précision pour pièces. Pour le rectification de précision, il doit être effectué sur les rectifieuses CNC de précision pour pièces correspondantes. Cependant, en raison de la petite taille des particules abrasives de poudre fine, la rectifieuse devrait avoir un système d'avance transversale au niveau micron pour assurer la profondeur de rectification requise.
En fait, certaines exigences sont imposées à la rectifieuse pendant le rectification de meules super-abrasives. Il est préférable de pouvoir rectifier sur la rectifieuse à meule super-abrasive. Les exigences pour les rectifieuses avec meules super-abrasives incluent principalement les aspects suivants.
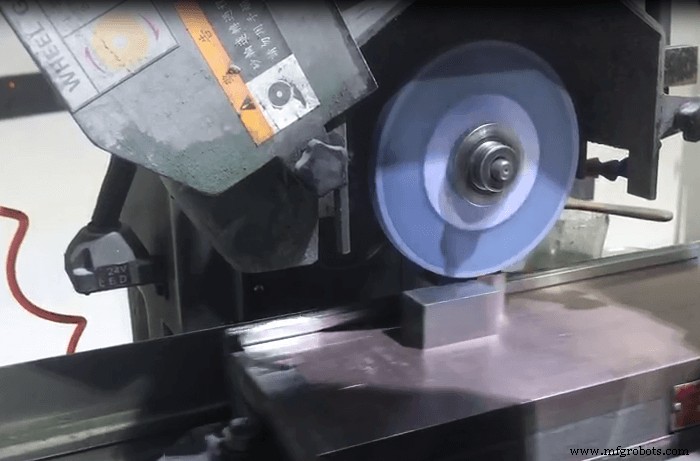
- La rectifieuse doit avoir une haute précision. Dans la précision de rotation de la broche de la meule, le faux-rond radial doit être <0,001 mm, et le faux-rond axial doit être <0,005 mm. Le roulement de la broche principale doit être un roulement à pression dynamique ou un roulement combiné à pression dynamique et statique, et un roulement hydrostatique peut également être utilisé. Pour assurer la précision d'usinage requise pour le rectification de précision.
- La rectifieuse doit avoir une rigidité suffisante, une haute stabilité et une faible vibration. La rigidité de la machine-outil affectera la qualité et la résistance aux vibrations du tissu pour le rectification, affectant ainsi la durabilité et la durée de vie de la meule super-abrasive, ainsi que la qualité du processus de rectification. Généralement, la rigidité de la rectifieuse ordinaire doit être augmentée d'environ 50%.
- Il nécessite un bon système d'avance avec une haute précision, une vitesse uniforme et stable, une large plage de vitesse, une vitesse élevée pour assurer les exigences de productivité, et une vitesse faible pour assurer la précision dimensionnelle, de forme et de rugosité de surface du rectification. Généralement, le taux d'avance longitudinal minimum doit être de 0,1 mm/min ou même plus petit, et le taux d'avance transversal minimum (profondeur de rectification) doit être de 0,001-0,0005 mm/course (st^course unique). Pour le rectification de meules à micro-poudre, la vitesse d'avance horizontale de la rectifieuse doit être considérée pour correspondre à la taille des grains abrasifs.
- Le dressage des meules super-abrasives doit être considéré. Le dressage des meules super-abrasives impliquera certains dispositifs spéciaux, fluides de travail, et les besoins des paramètres de dressage, etc., de sorte que la machine-outil ait la possibilité de modification.
- Toutes les pièces mobiles de la machine-outil, telles que la partie de rotation de la broche principale, la partie de guide de mouvement d'avance, etc., doivent être scellées de manière fiable pour empêcher l'entrée d'abrasifs super-durs et causer une usure grave.
- Il devrait y avoir un système complet de traitement du fluide de travail de rectification pour assurer la propreté et la fonction du fluide de travail de rectification, afin de ne pas affecter la rugosité de surface de la surface usinée, et d'empêcher le travail de rectification non propre de causer l'abrasion des pièces mobiles de la machine-outil.
- Lors du rectification de meules super-abrasives, une faible vibration est requise. La machine-outil doit être placée sur une fondation anti-vibration, et des mesures correspondantes d'anti-vibration et d'isolation des vibrations doivent être prises. Par exemple, la meule doit être finement dressée et équilibrée, et des coussinets anti-vibration doivent être ajoutés au contact entre la machine et le sol.
Processus de fabrication
- Comment les machines CNC révolutionnent la fabrication : usages et avantages
- Optimisation de l'usinage CNC : Meilleures stratégies de trajectoire d'outil pour haute performance
- Avantages clés des aléseuses horizontales pour la production de pièces industrielles
- Tour CNC R07 Cincom – Usinage de précision 7 mm pour petites pièces
- Meilleurs Alliages pour l'Usinage CNC : Guide Pratique
- Fraisage CNC vs Poinçonnage CNC : différences clés expliquées
- Rectifieuses intérieures expliquées : fonction, applications et avantages
- Composants tournés de précision : définition, processus et applications
- Métaux abordables pour projets d'usinage CNC de précision