



Erreurs courantes en usinage de l'aluminium et stratégies éprouvées pour les minimiser
L'aluminium est l'un des métaux les plus courants sur terre. Il remplit également une gamme de fonctions dans des industries allant de l'automobile, l'aérospatiale à la construction. Ses alliages sont uniques par nature et ont d'excellentes caractéristiques.
Ce que nous devons particulièrement contrôler lors de l'usinage de profils en aluminium, ce sont les erreurs d'usinage, mais certaines erreurs sont inévitables. Aujourd'hui, nous présenterons plusieurs erreurs d'usinage de finition de profilés en aluminium. De plus, nous présenterons également les méthodes pour corriger les erreurs de traitement de l'aluminium en production.
Types d'erreurs d'usinage de l'aluminium :
1. Erreur de serrage (fixturing) :
Dans le processus de finition de profilé industriel en aluminium, le dispositif de serrage vise à positionner la pièce, l'outil et le tour CNC au bon endroit. L'erreur de positionnement du dispositif de serrage est très nuisible à l'erreur de finition du profilé en aluminium.
2. Erreur du tour CNC :
L'erreur du tour CNC comprend l'erreur de glissière, l'erreur de rotation du palier de broche et l'erreur d'engrenage de transmission. La défaillance de ces trois erreurs entraînera des erreurs dans le processus de finition des profilés industriels en aluminium.
3. Erreur d'outil :
L'outil sera endommagé pendant le processus de perçage, et l'outil endommagé changera les spécifications et l'apparence du profilé. Il est donc nécessaire de changer l'outil fréquemment pour vérifier le niveau de dommage de l'outil.
4. Erreur de positionnement précis :
Les profilés industriels en aluminium ne chevauchent pas la position d'usinage de la machine-outil sur la couche de surface. Le positionnement précis est interdit de causer des erreurs. Il n'est généralement pas facile de causer pendant le processus de découpe laser de finition, et est généralement causé au stade initial de la finition.
5. Erreur de réglage :
Dans le processus de finition de profilé en aluminium, le profilé est généralement réglé, et l'erreur dans le processus de réglage est très facile à causer. Par conséquent, les erreurs de réglage doivent être prises en compte dans le processus de production et de traitement, et doivent être évitées autant que possible.
6. Erreur de mesure précise :
Parce que l'instrument de mesure, la méthode de mesure précise et ses facteurs subjectifs peuvent tous potentiellement nuire à la précision de l'erreur de mesure.
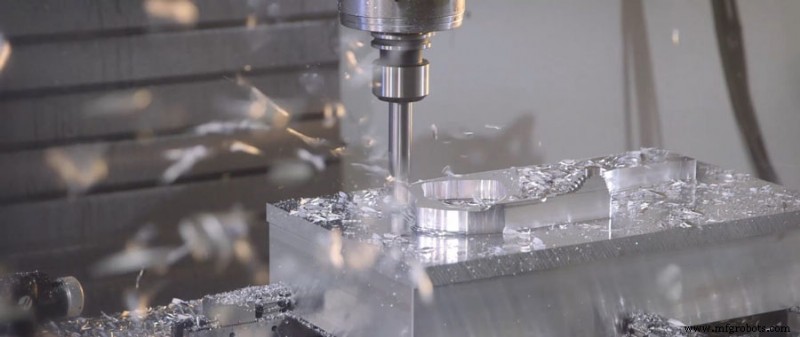
Comment réduire les erreurs dans la production d'usinage de l'aluminium ?
Au fil des années de service dans l'industrie du traitement de l'aluminium, nous avons proposé une série de méthodes pour réduire les erreurs. C'est la voie clé pour atteindre cet objectif.
Réduire les contraintes internes des pièces métalliques
Le flux dimensionnel provient principalement des contraintes internes. Il peut y avoir ou non des forces externes. Il existe deux méthodes principales pour réduire les erreurs causées par les contraintes internes dans le traitement de l'aluminium. La première est le traitement par vibration de la pièce. La seconde est le vieillissement naturel de la pièce.
Une autre méthode consiste à déformer le plastique de manière contrôlée. Nous pouvons utiliser des charges de traction ou de compression pour y parvenir. Nous n'utilisons cette méthode que sur les forgages à matrice ouverte. De plus, nous pouvons choisir de procéder à un traitement thermique. Cela implique un traitement sous-zéro de l'aluminium de manière cyclique. Cela nous aide à réduire la pression jusqu'à 25 %.
Améliorer la capacité de coupe des outils
Le choix correct des paramètres de traitement pour l'usinage de l'aluminium affectera directement les résultats. Cela affecte la perte de chaleur et la force de coupe. C'est le paramètre principal à considérer lors de la sélection de la structure de l'outil.
Premièrement, nous affûtons correctement les outils utilisés pour l'usinage de l'aluminium. Cela nous permet d'appliquer des angles de dépouille et des angles latéraux. Nous utilisons des angles de rake plus grands sur les outils adaptés au contact final. Ils nous aident également à usiner des alliages d'aluminium plus tendres car leurs arêtes de coupe sont plus aiguës.
Nous produisons généralement des angles de dépouille plus grands. Cela affecte directement l'usure de sa surface. De plus, cela a un impact sur la qualité de la peinture finale. Parfois, nous utilisons un angle de dépouille plus petit. Dans ce cas, l'usinage brut et l'avance rapide sont requis. Dans l'usinage CNC de précision de l'aluminium, nous devons réduire les défauts élastiques. Nous devons également assurer que le frottement entre la pièce et l'outil est faible.
Améliorer le serrage de la pièce
Nous avons deux méthodes principales pour mieux serrer les pièces en aluminium. Nous n'utilisons pas de mandrin auto-centrant à trois mors pour serrer le cylindre à paroi mince. Car cela causerait des erreurs. Par conséquent, nous avons choisi la méthode de compression par la face terminale. Elle nécessite de comprimer la face terminale avec une plaque de couverture, puis de la serrer avec un écrou. Cette méthode est plus précise. La seconde méthode implique l'utilisation de ventouses sur les panneaux à paroi mince. Elle permet de répartir uniformément la force de serrage sur la plaque mince. Cela permet de réduire les erreurs dans l'usinage de l'aluminium. Des méthodes supplémentaires nécessitent un traitement avec des milieux liquides pour éviter les erreurs de serrage.
Processus de fabrication
- Usinage laser (Laser Beam Machining) : types, procédé et applications
- Usinage de l'aluminium : Outils, techniques et opérations
- Maîtriser les opérations d'usinage : outils et techniques essentiels
- Usinage de précision de plaques d'aluminium : supports, joints et seuils
- Comprendre les coûts d'usinage CNC : facteurs clés et stratégies éprouvées pour réduire les dépenses
- 5 défauts de cisaillement du métal et stratégies pour les éliminer
- Comprendre la déflexion d'outil en usinage CNC – Causes et stratégies efficaces de réduction
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Traitement thermique de l'aluminium : procédés, avantages et applications