



Usinage 5 Axes : Avantages Clés sur les Systèmes 3 et 4 Axes
Qu'est-ce que l'Usinage 5 Axes ?
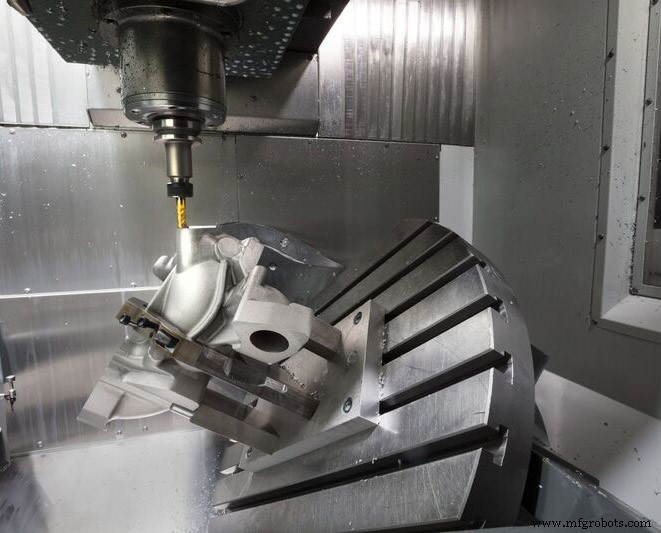
L'usinage 5 axes est un mode d'usinage CNC. Les centres d'usinage que nous utilisons habituellement maintenant sont généralement des centres d'usinage à trois axes et trois liaisons. Trois axes fait référence aux axes X, Y et Z du centre d'usinage. Bien sûr, il y a des centres d'usinage 4 axes. Les centres d'usinage 4 axes font référence à l'axe X, l'axe Y, l'axe Z et l'axe A. Ici, l'axe A fait référence à l'axe qui tourne autour de l'axe X. Le centre d'usinage cinq axes fait référence à l'axe B en plus des axes X, Y et Z, et l'axe B fait référence à un axe de rotation autour de l'axe Y. Cette technologie a été largement utilisée dans les domaines de fabrication d'instruments de haute précision tels que les navires, l'aérospatiale, l'automobile, l'industrie légère et le médical.
Les centres d'usinage 3 axes et les centres d'usinage verticaux sont couramment utilisés dans le traitement de moules traditionnel pour terminer le fraisage des pièces. Avec le développement de la technologie de fabrication et de traitement de moules, la fraise à bout hémisphérique couramment utilisée dans le traitement de moules traditionnel a des avantages évidents, mais si elle est appliquée pour les centres d'usinage verticaux, la vitesse de la surface de fond est zéro, et la finition est mauvaise, donc les faiblesses du traitement de moules traditionnel apparaissent progressivement. L'usinage 5 axes peut traiter différents côtés de la pièce sans changer la position de la pièce sur la machine-outil, ce qui peut grandement améliorer l'efficacité de traitement des pièces prismatiques. (Usinage CNC : 3 Axes VS 4 Axes VS 5 Axes)
Quels sont les avantages de l'usinage 5 axes ?
1. Réduire le Temps d'Usinage
Dans l'usinage 5 axes, des fraises à bout plat sont utilisées pour maintenir un état vertical de la surface de traitement de moule complexe, ce qui peut grandement réduire le temps de traitement. Le principe du centre d'usinage 5 axes est également adapté au fraisage latéral avec des surfaces inclinées, ce qui peut éliminer les lignes en forme de nervures causées par le fraisage à bout hémisphérique, rendant la qualité de surface du moule plus idéale, et réduisant la charge de travail de nettoyage manuel de la surface du moule et de travail manuel.
2. Améliorer la Précision d'Usinage
Grâce à la technologie d'usinage 5 axes, le problème que la pièce doit être repositionnée à un angle complexe et doit être déboguée plusieurs fois est résolu, ce qui non seulement raccourcit le temps, mais réduit également considérablement l'erreur générée. Le coût important de l'outillage de fixation requis lors de l'installation de la pièce a également été économisé, et la machine-outil a également atteint le traitement de pièces complexes, telles que le perçage, le traitement conique et les évidements de cavité requis pour les surfaces complexes, qui ne sont pas possibles avec les méthodes traditionnelles.
3. Haute Efficacité de Production
Le centre d'usinage 5 axes peut réduire efficacement le temps d'usinage et le temps auxiliaire des pièces. Le centre d'usinage à liaison 5 axes a une grande plage de vitesse de broche et d'avance, permettant à la machine-outil d'effectuer une coupe puissante avec une grande quantité de coupe. Le centre d'usinage à liaison 5 axes entre actuellement dans l'ère de l'usinage à grande vitesse, le mouvement rapide et le positionnement des pièces mobiles du centre d'usinage 5 axes et le traitement de coupe à grande vitesse ont réduit le temps de rotation entre les semi-produits et amélioré l'efficacité de production.
Quel Est Le Rôle De L'Usinage 5 Axes Dans L'Usinage De Moules ?
1. Usinage De Moules À Cavité Profonde
Dans le processus de fabrication de moules, si un centre d'usinage 3 axes est utilisé pour traiter des moules à cavité profonde, il est nécessaire d'allonger le porte-outil et l'outil de coupe pour y parvenir. Cependant, lors de l'utilisation d'un centre d'usinage 5 axes pour traiter des cavités relativement profondes et raides, vous devez traiter le moule pour créer de meilleures conditions de processus, la rotation et l'oscillation supplémentaires de la pièce ou de la tête de broche peuvent raccourcir appropriément la longueur de l'outil, empêchant ainsi la collision entre l'outil et le porte-outil et la paroi de la cavité, et réduisant les vibrations et les dommages de l'outil pendant le traitement. La durée de vie de l'outil est prolongée, et la qualité de surface et l'efficacité de traitement du moule sont grandement améliorées.
2. Usinage Des Parois Latérales Du Moule
Pour le traitement de la paroi latérale du moule, la longueur de l'outil du centre d'usinage 3 axes est plus grande que la profondeur de la paroi latérale, et la longueur de l'outil est déterminée par la profondeur de la paroi latérale. Si la longueur de l'outil est augmentée, sa résistance sera significativement réduite. Le phénomène de doublement du diamètre du couteau se produira, et la qualité de la pièce sera difficile à garantir. Par exemple, un centre d'usinage 5 axes est utilisé pour traiter la paroi latérale du moule. L'oscillation de la broche ou de la pièce peut être utilisée pour rendre l'outil et la paroi latérale du moule apparaître verticaux. Lors du fraisage de la paroi latérale du moule, une fraise plane peut être utilisée pour améliorer la qualité de la pièce. Et prolonger la durée de vie de l'outil.
3. Usinage De La Surface Plane Du Moule
Lors de l'usinage de la surface plane du moule, le centre d'usinage 3 axes a besoin d'utiliser une fraise à bout hémisphérique pour la finition afin d'obtenir une bonne qualité de surface. Dans ce cas, il est nécessaire d'augmenter le trajet d'outil, mais la vitesse de rotation du centre de l'outil à bout hémisphérique est presque nulle. Dans le traitement de moules, le degré de dommage de l'outil est plus grand, la durée de vie de l'outil sera raccourcie, et la qualité de surface du moule se détériorera également. Le centre d'usinage 5 axes est utilisé pour traiter des surfaces courbes relativement planes. L'outil peut être placé sur la pièce à un certain angle et ensuite la pièce peut être traitée. Cela peut augmenter la vitesse linéaire relative entre la pièce et l'outil à bout hémisphérique, et non seulement la durée de vie de l'outil peut être améliorée, mais la qualité de surface de la pièce sera également grandement améliorée.
4. Traitement De La Surface Irrégulière Du Moule
Pour l'usinage de moules avec des surfaces courbes irrégulières, cela était généralement fait par un centre d'usinage 3 axes dans le passé. La direction de l'outil coupant le moule est de se déplacer le long de tout le chemin de la coupe. Le processus de coupe ne changera pas. À ce moment, l'état de coupe de la pointe de l'outil ne peut pas garantir la qualité parfaite de chaque partie du moule. Par exemple, les moules avec des changements de courbure fréquents et les moules avec des rainures profondes peuvent être traités par un centre d'usinage 5 axes. L'outil de coupe peut toujours optimiser l'état de coupe, et l'outil peut maximiser la direction de tout le chemin de traitement, tandis que l'outil peut aussi se déplacer en ligne droite en même temps, chaque partie de la surface du moule sera plus parfaite.
5. Usinage De Différentes Formes Géométriques De Moules
Lors de l'utilisation d'un centre d'usinage 5 axes pour traiter un moule avec un plan de courbe tridimensionnel, la coupe du moule est toujours protégée dans le meilleur état de travail. L'angle de l'outil peut être changé dans n'importe quelle zone de la machine-outil pour compléter le traitement de moule géométrique.
6. Usinage De Trous Inclinés Sur La Surface Inclinée Du Moule
Lors du traitement du trou incliné sur la surface inclinée du moule, le centre d'usinage 5 axes peut être utilisé pour placer la broche sur le côté vertical de la surface inclinée de la pièce à travers le mouvement d'oscillation de la machine-outil à tête oscillante, et la positionner à la position de trou précise. Pour usiner avec précision des trous obliques sur le moule, au moins deux mouvements d'interpolation d'axes linéaires sont nécessaires, et la précision des positions des trous est significativement réduite dans ce processus. Pour le traitement des trous obliques, comme l'utilisation d'un centre d'usinage 5 axes avec une table pendulaire, l'action est de placer la surface oblique du moule à une position perpendiculaire à la broche à travers la table pendulaire de la machine-outil. Le traitement du trou oblique d'un des axes linéaires de la broche peut être complété, ce qui améliore évidemment la précision du trou.
7. Fraisage De Lignes Droites Sans Changement De Direction Du Moule
Si vous voulez fraiser une ligne droite sans changement de direction, vous n'avez qu'à tracer une ligne droite sur la pointe de l'outil. Si la direction doit être changée, la pointe de l'outil tracera une courbe. La direction de la pointe de l'outil est changée. Il est extrêmement important d'utiliser un centre d'usinage 5 axes pour compenser la courbe. Si le système de contrôle ne tient pas compte de la longueur de l'outil, l'outil tourne autour du centre de l'axe, et la pointe de l'outil ne peut pas être fixée, et il est très probable qu'elle sorte de la position de travail actuelle. Cependant, le système du centre d'usinage 5 axes a une fonction de contrôle 5 axes. Dans l'opération de traitement de moules, bien que la direction de l'outil soit changée en utilisant le système de contrôle 5 axes, la position de la pointe de l'outil peut rester inchangée. Dans ce processus, le mouvement de compensation nécessaire de l'axe xyz est également calculé automatiquement. À ce moment, la précision d'usinage est significativement améliorée.
En Résumé
Dans le traitement de moules, l'utilisation d'un centre d'usinage 5 axes peut éviter l'interférence d'outil, et peut traiter des pièces complexes difficiles à traiter par des machines-outils 3 axes ordinaires. Pour le traitement de moules à surface réglée, la technologie de fraisage latéral en une seule passe peut être utilisée pour le traitement. La qualité est bonne et l'efficacité est élevée. Pour les profils tridimensionnels, en particulier les grandes surfaces planes, la grande fraise à bout de grand diamètre peut être utilisée pour approcher la grande surface. Le nombre de passages sera réduit, la hauteur résiduelle sera faible, et l'efficacité de traitement et la qualité de surface peuvent être efficacement améliorées. Les surfaces d'espace multiples du moule peuvent être serrées en une seule fois pour effectuer un traitement multi-processus et multi-faces, ce qui améliore l'efficacité de traitement et peut efficacement améliorer la précision de la position mutuelle de chaque surface.
Lorsque le centre d'usinage 5 axes est utilisé pour le traitement de moules, l'outil peut toujours être dans l'état de coupe le plus efficace pour la pièce. Dans certains domaines de traitement, des outils de grande taille peuvent être utilisés pour éviter l'interférence mutuelle. Ce type de rigidité d'outil est meilleur, la précision de traitement et l'efficacité de traitement peuvent être améliorées. Le centre d'usinage 5 axes est une méthode de haute technologie. Il peut non seulement accomplir les tâches de traitement mécanisé de pièces complexes, mais aussi améliorer rapidement l'efficacité de traitement et raccourcir les procédures de traitement.
Processus de fabrication
- Machines CNC : utilisations et applications clés dans la fabrication moderne
- Avantages clés des routeurs CNC mousse pour la fabrication de moules
- Maîtriser l'usinage : Étapes clés pour des pièces constantes et de haute qualité
- Usinage à grande vitesse : Avantages clés pour la fabrication de pièces usinées
- Pourquoi l'achat de chutes de plaques d'aluminium est un choix judicieux pour des projets rentables
- Explorer les 7 types fondamentaux de technologie
- Avantages clés de l'électroérosion (EDM) dans la fabrication moderne
- Usinage 5 axes : étendre vos capacités de production
- Maîtriser l'usinage 5 axes : précision, efficacité et applications clés