



Comment la lubrification améliore le travail des métaux : perspective tribologique
Rôle de la lubrification lors des procédés de mise en forme des métaux
Pour comprendre le rôle de la lubrification dans la mise en forme des métaux, il est essentiel de connaître la tribologie de la lubrification. La tribologie englobe le frottement de frontière, présent dans presque toutes les opérations de mise en forme. Il résulte du mouvement relatif de deux surfaces adjacentes sous pression. Durant ces procédés, le mouvement relatif entre cylindres et pièce est amélioré par la différence de vitesse superficielle des cylindres.
Frottement
Le frottement joue un rôle crucial. Il est défini comme la résistance au mouvement relatif entre deux corps en contact. C'est un processus dissipatif d'énergie, provoquant une élévation de température à l'interface et, s'il est excessif, des dommages de surface. Il influence aussi la déformation lors de la mise en forme. Selon les théories initiales, le frottement résulte de l'imbrication de deux surfaces rugueuses glissant l'une sur l'autre. En réalité, il dépend de nombreuses variables : charge, vitesse, température, matériaux du couple glissant, effets des fluides et gaz à l'interface.
La théorie la plus acceptée repose sur l'adhésion entre les aspérités des corps en contact. Quelle que soit la finesse des surfaces, elles ne se touchent qu'à une fraction de leur surface apparente. La charge est donc supportée par quelques aspérités en contact, créant des contraintes normales élevées aux jonctions. Sous faibles charges, les contraintes restent élastiques. Mais aux charges élevées de la mise en forme, une déformation plastique des aspérités se produit et les jonctions forment un lien adhésif (microsoudures).
La nature et la force du lien adhésif dépendent de : (i) solubilité et diffusion mutuelles des surfaces, (ii) température et temps de contact, (iii) nature et épaisseur des couches d'oxydes ou contaminants à l'interface, (iv) présence d'un film lubrifiant.
Avec des surfaces neuves propres (produites par coupe, ou opérations avec grandes extensions de surface) et sans contaminants ni film lubrifiant, la résistance des jonctions est élevée par soudage à froid sous pression. La résistance au cisaillement est donc élevée, d'où un frottement élevé. L'introduction de contaminants, lubrifiants, ou le développement de couches d'oxydes (quelques secondes suffisent) abaisse la résistance des jonctions car un lien fort ne peut se former. Le frottement diminue.
Le frottement élève la température de surface. L'augmentation dépend de : (i) la vitesse, (ii) le coefficient de frottement, (iii) la diminution de conductivité thermique et chaleur spécifique des matériaux. Plus la conductivité est élevée, plus la chaleur est conduite vers le volume de la pièce. Plus la chaleur spécifique est élevée, plus l'élévation de température est faible. L'élévation peut suffire à fondre l'interface ou causer transformations de phases, contraintes résiduelles, dommages de surface (brûlure métallurgique).
Usure
L'usure est la perte ou l'enlèvement de matière d'une surface. Elle peut survenir sous différentes conditions : (i) usure sèche ou lubrifiée, (ii) usure par contact glissant ou roulant, (iii) usure par fracture, (iv) usure par déformation plastique. Quatre types fondamentaux : (i) usure adhésive, (ii) usure abrasive, (iii) usure par fatigue, (iv) usure corrosive. Les trois premiers sont les plus pertinents en mise en forme. Le quatrième peut aussi survenir par interaction cylindre-pièce en présence de liquides/gaz ; le choix de la chimie du lubrifiant doit alors tenir compte de la composition du cylindre pour éviter l'usure corrosive excessive.
- Usure adhésive – Résultat du cisaillement des jonctions lors du glissement. Si les jonctions ont des liens forts (interfaces propres, charges élevées, temps de contact suffisant), la fracture se produit au-dessus ou sous l'interface des aspérités. Généralement, la fissure se propage dans le métal le plus tendre. Sous cycles répétés, la particule transférée devient une particelle d'usure libre. Cas sévères : galling, grippage, grippage total. Pour qu'elle se produise, il faut une affinité (réactivité) d'adhésion et soudage entre les deux surfaces. Le cas le plus sévère : deux surfaces propres, charge normale élevée, sous vide. Le rôle principal d'un lubrifiant efficace est de réduire la tendance au soudage des aspérités, soit en séparant les surfaces par une couche de lubrifiant, soit en réduisant la résistance au cisaillement de l'interface par formation de composés à faible résistance au cisaillement via réactions chimiques. Les films de surface sont cruciaux. Outre le lubrifiant, les surfaces sont presque toujours recouvertes de couches d'oxydes, contaminants, gaz ou fluides adsorbés. Ces films réduisent significativement la résistance au cisaillement. L'usure observée en pratique est donc généralement inférieure à ce qu'elle serait sans eux. Les films d'oxydes ont un rôle significatif dans le frottement et l'usure. L'effet dépend du taux relatif de destruction des couches d'oxydes pendant le glissement vs leur taux de formation. Si la destruction est rapide, les surfaces ne sont pas bien protégées et l'usure est élevée.
- Usure abrasive – La matière est enlevée par rayures, production d'éclats et micro-copeaux. Plus le matériau est tendre, plus le taux d'usure abrasive est élevé. Charge plus élevée = taux d'usure plus élevé. Deux types : usure à deux corps et à trois corps. Dans le second, le troisième corps est composé de particules d'usure ou contaminants durs (ex. accumulés dans le lubrifiant) piégés entre les surfaces. Aussi appelé usure érosive. Important en mise en forme et maintenance. Pour réduire l'accumulation d'oxydes, copeaux métalliques, autres particules, une inspection, filtration ou changement périodique des lubrifiants est nécessaire.
- Usure par fatigue – Aussi appelée fatigue de surface ou fracture de surface. Résulte du chargement cyclique de l'interface entre cylindres et pièce. Des fissures se développent en surface par mécanisme de fatigue, dû aux forces mécaniques ou contraintes thermiques (fatigue thermique). Dans les deux cas, la matière est enlevée (généralement de l'outil) par écaillage ou piqûres, les fissures coalescent sous la surface. La lubrification joue un rôle complexe : les lubrifiants réduisent le frottement et donc le niveau de contraintes causant la rupture par fatigue. Mais si une fissure se développe, le fluide y pénètre par tension superficielle. Lors des cycles suivants, le fluide est piégé et, étant incompressible, génère une haute pression hydrostatique dans l'ouverture de la fissure, la propageant davantage dans l'outil. La piqûre, par exemple, ne se produit pas aux interfaces non lubrifiées sauf attaque chimique.
Mécanismes de lubrification
Il est évident que frottement et usure peuvent être réduits ou éliminés en maintenant les surfaces glissantes séparées. Si dans les éléments de machine (paliers lisses lubrifiés, paliers à air) cela est aisément réalisable, en mise en forme, les charges, vitesses et géométries des interfaces outil-pièce ne permettent généralement pas l'existence facile d'un film lubrifiant. Les lubrifiants servent aussi de refroidissants pour dissiper la chaleur du frottement ou du laminage, et pour évacuer particules (oxydes de fer, éclats). Mais leur fonction première reste la lubrification, d'où le terme « fluide de coupe » plutôt que « refroidissant ». Les principaux mécanismes pour le laminage :
- Lubrification à film épais (hydrodynamique) – Aussi appelée lubrification à film fluide complet. Les deux surfaces sont totalement séparées par un film fluide continu. Épaisseur ~10 fois la rugosité des surfaces. Le film peut se développer hydrostatiquement (piégeage du lubrifiant) ou, plus généralement, par effet de coin des surfaces glissantes en présence d'un fluide visqueux. Les propriétés en vrac du lubrifiant (surtout viscosité) sont importantes, les effets chimiques sur les surfaces métalliques ne le sont pas. Charges légères, vitesses élevées. Coefficient de frottement très faible (0,001-0,02). Pas d'usure, sauf corps étranger (troisième corps) entré dans le système. Ce type ne se produit généralement pas en mise en forme (y compris laminage), sauf zones isolées aux interfaces matrice-pièce avec lubrifiants haute viscosité et vitesses élevées.
- Lubrification mixte – L'épaisseur du film en lubrification hydrodynamique peut diminuer par : (i) baisse de viscosité (ex. élévation température), (ii) baisse de vitesse, (iii) augmentation de charge. Les surfaces se rapprochent ; la charge normale est supportée partiellement par contact métal-métal des aspérités, partiellement par le film fluide dans les poches hydrodynamiques de la rugosité. Épaisseur < 3 fois la rugosité. Coefficient de frottement jusqu'à ~0,4 (forces et consommation d'énergie augmentent considérablement), usure significative. Rugosité optimale pour piégeage efficace du lubrifiant : ~15 µm recommandée. Les poches hydrodynamiques servent aussi de réservoirs pour alimenter les zones d'interface affamées en lubrifiant.
- Lubrification de frontière – Une fine couche de lubrifiant adhère physiquement aux surfaces par forces moléculaires (ex. forces de van der Waals) ou chimiques (chimisorption). Lubrifiants de frontière usuels : huiles, huiles grasses, acides gras, savons. Les films de frontière se forment rapidement sur surfaces propres, même si la réactivité sur certains matériaux (titane, acier inoxydable) est très faible. Dans ce cas, la lubrification peut être améliorée en formant les films de frontière sur les surfaces de l'outil plutôt que sur la pièce. Différence clé : contrairement à la lubrification à film fluide où les propriétés en vrac (viscosité) priment, en lubrification de frontière, les aspects chimiques du lubrifiant et sa réactivité avec les surfaces métalliques sont primordiaux, la viscosité ayant un rôle secondaire. Coefficient de frottement typique : 0,1-0,4 selon résistance et épaisseur du film. Fréquemment observée et pratiquée en mise en forme (laminage). Taux d'usure dépend du taux de destruction des films par frottement ou désorption due à la température excessive. Si la couche protectrice est détruite, frottement et usure sont généralement élevés. L'adhérence et la résistance du film sont donc cruciales. Le rôle de la pression, vitesse, viscosité sur l'épaisseur du film est à reconnaître.
- Lubrification à pressions extrêmes (EP) – La surface du métal est activée chimiquement par réactions irréversibles. Ces réactions, impliquant soufre, chlore, phosphore dans le fluide, forment des sels sur les surfaces métalliques en contact. Ces surfaces préviennent ou réduisent le soudage des aspérités même sous hautes pressions de contact outil-pièce. D'où « pressions extrêmes ». De plus, grâce à leurs faibles résistances au cisaillement, ces films réduisent le frottement. Mais à l'élévation de température, ces films peuvent se dégrader, la température de rupture dépendant de l'additif EP (utilisé seul ou en combinaison, ex. soufre + chlore) et de la composition des surfaces. Lors de la rupture, contact métal-métal se produit, avec augmentation subséquente de frottement et usure. Cependant, les films protecteurs de sulfates et chlorures se reforment aisément, surtout sur surfaces neuves propres. Air, oxygène, humidité, eau jouent un rôle important en lubrification EP.
- Lubrification élasto-hydrodynamique (EHD) et plasto-hydrodynamique (PHD) – En mise en forme, les déflexions et distorsions des outils peuvent résulter des contraintes. Du fait du module d'élasticité fini des aciers, ces déflexions peuvent être suffisamment importantes pour modifier la géométrie de l'interface outil-pièce, affectant contraintes, surfaces de contact, géométrie et distribution de pression. D'où « élasto-hydrodynamique ». Autre facteur : l'augmentation de viscosité (et même solidification) des lubrifiants sous pression, favorisant le développement de films hydrodynamiques et l'augmentation de l'épaisseur du film. Extension : lubrification « plasto-hydrodynamique ». En laminage de bandes, le lubrifiant est entraîné ou piégé aux entrées convergentes des interfaces cylindre-pièce. Un film fluide complet se développe avec forte chute de frottement et d'usure. Phénomènes particulièrement importants dans les contacts concentrés (laminage à froid de bandes minces), du fait de l'influence de petites variations des dimensions interfaciales relatives sur les forces et la géométrie de déformation.
Rôle de la tension superficielle et de la mouillabilité
Outre la viscosité et les propriétés chimiques des lubrifiants vis-à-vis de la pièce et de l'outil, la tension superficielle et la mouillabilité jouent un rôle important. La mouillabilité, liée à la tension superficielle (expression de l'énergie de surface), détermine comment le lubrifiant s'étale sur la pièce en film continu – aspect crucial de la lubrification. Il peut être souhaitable que le lubrifiant reste dans une zone précise de l'interface (ex. pivot de montre nécessitant un lubrifiant non migrant). La forme d'une goutte de fluide sur un métal solide dépend des tensions interfaciales métal-fluide-air. L'angle que fait le pourtour de la goutte avec la surface est l'angle de contact. Plus il est petit, meilleure est la mouillabilité. Celle-ci est améliorée par l'ajout d'agents mouillants (alcools, glycols) ou par l'augmentation de la température. La rugosité accrue améliore aussi la mouillabilité.
La lubrification en mise en forme fait intervenir différents mécanismes selon : (i) la chimie de l'interface outil-lubrifiant-pièce, (ii) la méthode d'application du lubrifiant, (iii) la géométrie du procédé, (iv) la mécanique de l'opération. Le mode de lubrification varie fréquemment durant le cycle, selon les changements de vitesse, de déformation, pressions et contraintes.
Sélection des lubrifiants
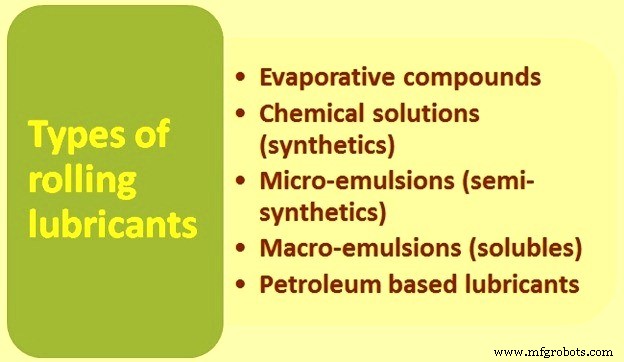
Cinq familles de lubrifiants pour mise en forme sont utilisées aujourd'hui sur diverses surfaces et matériaux. Le choix doit assurer bonne productivité et conformité aux restrictions environnementales. Les types : (i) composés évaporatifs, (ii) solutions chimiques (synthétiques), (iii) micro-émulsions (semi-synthétiques), (iv) macro-émulsions (solubles), (v) lubrifiants à base de pétrole. Propriétés physiques et chimiques réactives de chaque groupe décrites ci-dessous. Comparatif au Tableau 1.
- Composés évaporatifs – Aussi appelés huiles évanescentes. Largement utilisés. Groupe flexible : mouillabilité ajustable selon la sévérité du procédé. Taux de séchage contrôlable (selon support évaporatif). Sur applications lourdes, additifs EP possibles pour protection outillage et pièce. Généralement non nettoyés de la pièce, pas de dégraissage requis. Application facile par rouleau ou pulvérisation airless. Ne doivent pas être recirculés. Idéaux pour surfaces peintes, revêtues, vinyle, galvanisées, métaux ferreux et non ferreux. Parfois, le même lubrifiant assure protection rouille long terme.
- Solutions chimiques (synthétiques) – Famille à croissance rapide. Économiques, sûres environnementalement, faciles à manipuler, idéales pour revêtus, galvanisés, acier laminé à froid, parfois inox. Permettent soudage sans nettoyage préalable, utilisables pour opérations secondaires (poinçonnage, coupage, perçage, taraudage). Mélanges homogènes : solides, liquides, gaz dissous dans un solvant liquide. Pas d'huile, seulement inhibiteurs de corrosion hydrosolubles, agents mouillants, lubrifiants (esters complexes), biocides (fongicides), anti-mousse, parfois agents EP. Types variés : solutions type savon pour travaux lourds ; type EP pour alliages haute résistance ; non-ioniques excellents pour aluminium et acier revêtu. Application par rouleau, pulvérisation, ou systèmes de recirculation adaptés.
- Micro-émulsions (semi-synthétiques) – Pour opérations nécessitant excellent rinçage, refroidissement, lubrification améliorée. Idéales pour galvanisé, laminé à chaud, laminé à froid, inox. Apportent résistance de film par combinaison émulsifiants, inhibiteurs hydrosolubles, agents mouillants, sels organiques/inorganiques, parfois agents EP. Particules dispersées 0,01-0,06 mm. Aspect translucide/transparent. Petite taille = excellente pénétration et refroidissement. Application par pulvérisation, rouleau, ou système de refroidissement par inondation.
- Macro-émulsions – Parfois appelées « huiles solubles ». Contiennent lubrifiant à base d'huile (minérale ou composée) en gouttelettes en suspension, dispersées par émulsifiants. Gouttelettes assez grosses pour aspect laiteux (parfois translucide). Action lubrifiante proche de la phase dispersée. Peuvent inclure niveaux élevés d'agents EP ou films barrières (polymères, graisses) pour travaux lourds. Aspect blanc laiteux. Utilisées en mise en forme lourde : profilage de structures, rayonnages, composants auto, meubles.
- Lubrifiants à base de pétrole – Plus large choix de propriétés chimiques et physiques. Véhicule principal : huile de base (viscosités variables). Additifs pour propriétés physiques : graisses, polymères, agents mouillants. Agents EP chimiques (S, Cl, P) si nécessaire. Additifs prévention rouille, agents de nettoyage pour faciliter le nettoyage. Utilisés sélectivement. Pièces cosmétiques inox, sections formées lourdes peuvent les requérir.
| Tableau 1 : Comparatif des lubrifiants de mise en forme | ||||||
|---|---|---|---|---|---|---|
| N° | Fonction | Composés évaporatifs | Solutions chimiques (synthétiques) | Micro-émulsions (semi-synthétiques) | Macro-émulsions (émulsion) | Huileux (solutions) |
| 1 | Réduire frottement cylindre-pièce | 3 | 3 | 3 | 2 | 1 |
| 2 | Réduire chaleur déformation plastique vers cylindre | 1 | 1 | 2 | 2 | 5 |
| 3 | Réduire usure et grippage cylindre-pièce par activité chimique surfacique | 4 | 1 | 2 | 2 | 4 |
| 4 | Action rinçage pour éviter accumulation saletés sur cylindres | 1 | 1 | 2 | 3 | 4 |
| 5 | Minimiser coûts traitements ultérieurs soudage et peinture | 1 | 1 | 2 | 4 | 5 |
| 6 | Lubrification à hautes pressions conditions limites | 4 | 3 | 3 | 2 | 1 |
| 7 | Coussin entre pièce et cylindre pour réduire adhérence et pickup | 4 | 4 | 3 | 2 | 1 |
| 8 | Non tachant pour protéger finition surface | 1 | 1 | 2 | 3 | 5 |
| 9 | Minimiser problèmes environnementaux contamination air et élimination | 4 | 1 | 2 | 3 | 5 |
| Note : 1 = Plus efficace, 5 = Moins efficace. | ||||||
Additifs pour lubrifiants
Les propriétés des lubrifiants sont modifiées et adaptées à des applications spécifiques par des additifs. Ceux-ci améliorent les propriétés lubrifiantes, protègent la surface métallique, et remplissent d'autres fonctions. Inhibiteurs de rouille/corrosion : nitrates ou phosphates. Additifs EP : composés soufrés, chlorés, phosphorés. Ils réduisent le soudage à froid des métaux sous pression et empêchent l'« accumulation » métallique, mais peuvent réduire les propriétés lubrifiantes. Additifs (esters, graisses animales, acides gras) ajoutés aux huiles pour réduire la tension superficielle ou améliorer l'étalement. Lubrifiants synthétiques modifiés avec composés phosphorés ou autres chimiques comme détergents de lubrification. La tension superficielle réduite permet au lubrifiant d'atteindre la zone de contact plus uniformément et rapidement.
Méthodes d'application
Quatre méthodes principales : (i) goutte-à-goutte, (ii) rouleau applicateur, (iii) systèmes de recirculation, (iv) pulvérisation airless. Chaque méthode a ses avantages :
- Goutte-à-goutte – Solutions chimiques, huiles solubles, composés évaporatifs peuvent être appliqués via lubrificateur goutte-à-goutte avec essuie-mèche (feutre, mousse à cellules ouvertes, tissu, garniture). Les lubrificateurs goutte-à-goutte seuls ne garantissent pas un film adéquat et continu. Réservoir devant contenir assez de lubrifiant pour 1-2 h d'alimentation. Application sur la bande ou sur cylindres sup/inf.
- Rouleau applicateur – Petit réservoir mobile et unité de pompage alimentent une tête ou un rouleau essuyeur. Épaisseur et quantité contrôlables, excédent retourne au réservoir. Pour matériaux pré-revêtus ou polis, utiliser rouleaux polyuréthane ou néoprène pour éviter rayures. Rouleaux acier peuvent poser problèmes sur surfaces revêtues. Parfois insuffisant pour évacuer particules (alu, galvanisé, laminé à chaud) ; un pulvérisateur aux zones critiques peut compléter. Problème sur bande large avec « bombé » : le rouleau ne lubrifie que les points hauts, laissant les bords sans lubrifiant. Problème similaire sur bande gauchie. Un rouleau souple aide à s'adapter au bombé ou gauchissement.
- Systèmes de recirculation – Pour matériaux épais, acier laminé à froid/chaud (surtout avec calamine), c'est souvent la meilleure approche. Quantités suffisantes de lubrifiant doivent protéger l'outillage, mais aussi évacuer calamine et fines métalliques générées vers le réservoir. Baffes, décanteurs, filtres collectent contaminants et fines, maintenant le fluide propre. Aimants très utiles pour minimiser le métal recirculé.
- Pulvérisateurs airless – Utilisés efficacement comme unités auxiliaires sur postes spécifiques, pour réappliquer le lubrifiant à un point critique, et sur lubrification de matrice de coupe. Fonctionnent bien avec solubles, huiles légères, composés évaporatifs, très fiables. Motif de pulvérisation rond ou éventail. Grâce aux divers motifs, méthode fiable pour lubrification localisée, soit sur pièce avant entrée dans l'outil, soit dans l'outil lui-même. Systèmes modernes airless ne produisent pas de brouillard ni buée (pas de surpulvérisation). Peuvent être dirigés précisément sur zone cible et synchronisés avec le cycle de l'équipement.
Processus de fabrication
- Pourquoi s'associer à un fabricant métallique local améliore la fiabilité et la rentabilité
- Pourquoi une lubrification adéquate est cruciale pour l'usinage de précision des pièces mécaniques
- Maîtriser le moulage métallique : Du métal fondu aux pièces finies
- Tournage CNC expliqué : aperçu complet du processus
- Maîtriser le processus de cisaillement : techniques et meilleures pratiques
- Les trois étapes essentielles du traitement thermique expliquées
- Fonctionnement du soudage à l'arc électrique : principes fondamentaux
- Fonctionnement des amortisseurs : Amélioration de l'équilibre et du confort du véhicule
- Comment fonctionne le radiateur de chauffage (heater core) d'un véhicule